Actualización del GT50: 99,5 % completo y listo para el ensamblado
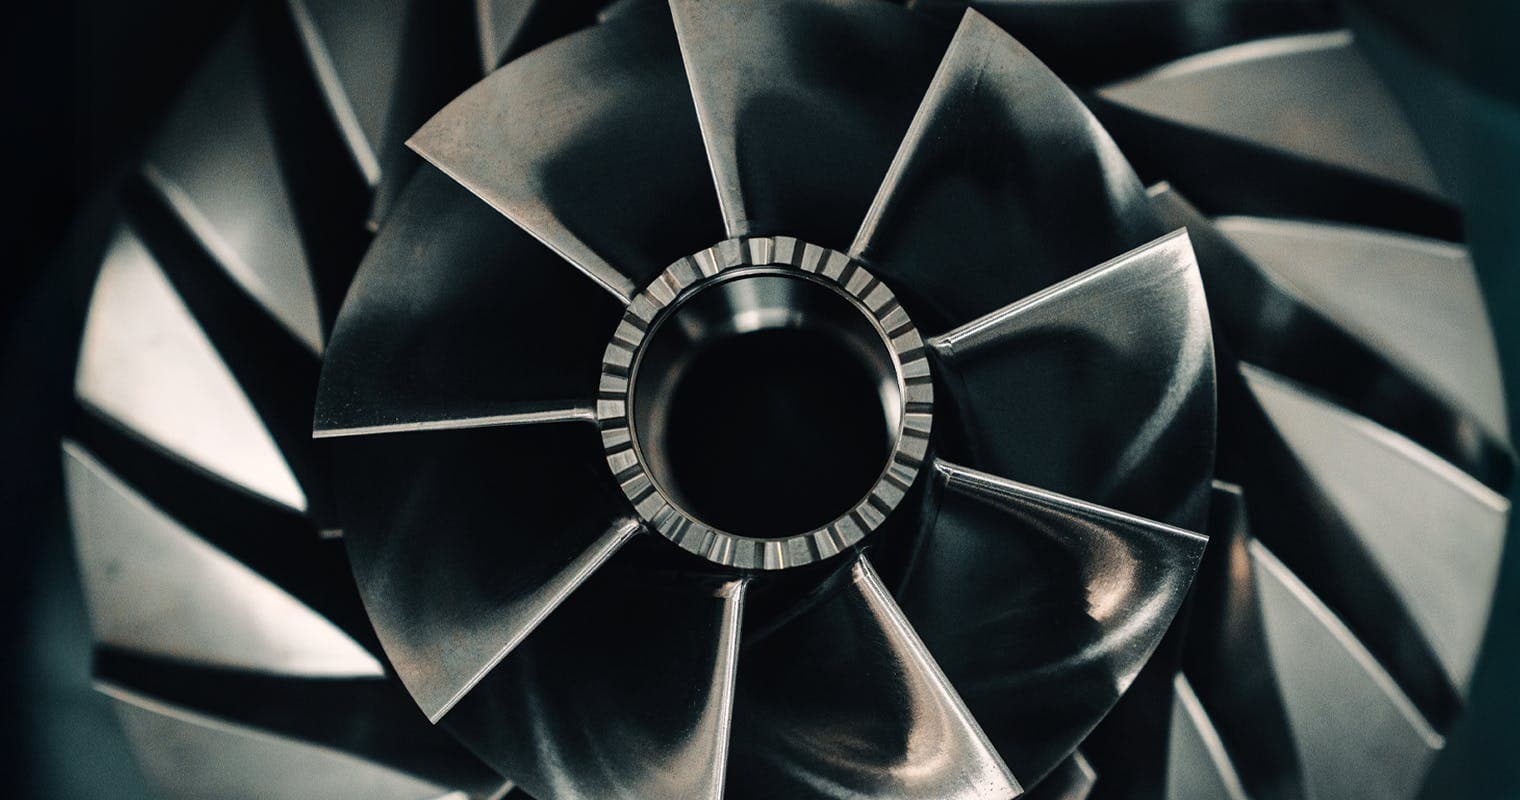
En los últimos meses, el equipo de fabricación de Hill ha desarrollado 438 piezas prototipo de turbina de gas de alta complejidad y precisión a partir de materias primas y principios fundamentales. Estas piezas han requerido 71.668 operaciones individuales de mecanizado y producción, de las cuales el 99,5 % ya están completas. Se están aplicando los últimos retoques a los veinte componentes restantes.
En el transcurso de una semana, se ensamblará el primer prototipo GT50 y, poco después, se encenderá el motor.
18 may 2026
Dinámica del rotor: equilibrio, repetibilidad y precisión
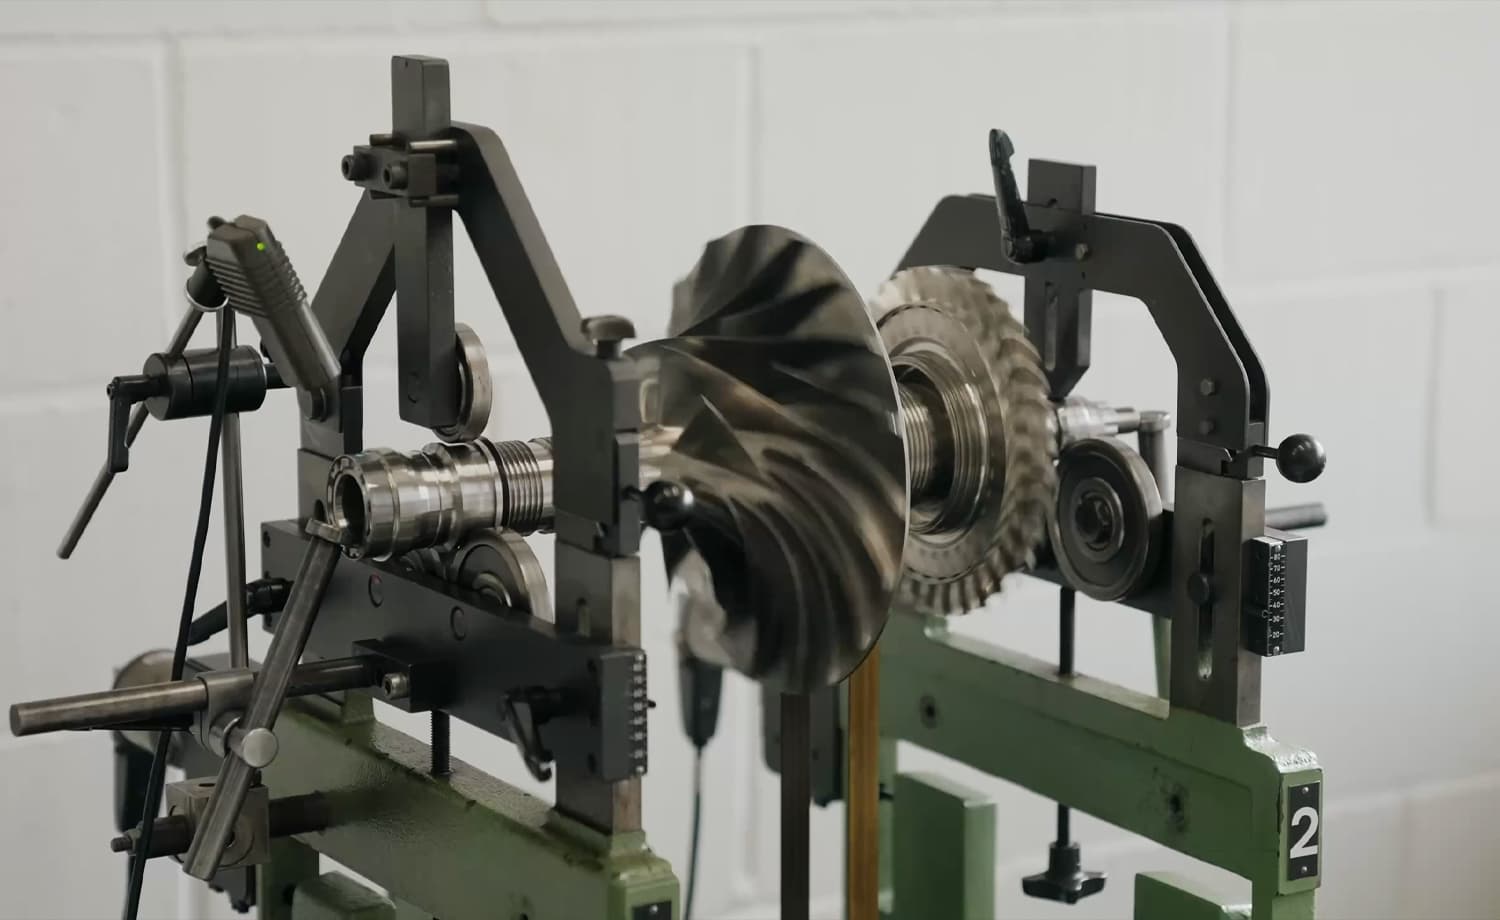
El rotor del generador de gas del GT50 gira a aproximadamente 50.000 RPM. A esas velocidades, incluso los desequilibrios más microscópicos generan fuerzas destructivas. En la actualización anterior, Hill detalló el meticuloso proceso de equilibrado del conjunto rotativo. Ese hito ya ha sido validado: el rotor se equilibra con precisión en la máquina y reproduce el mismo punto de equilibrio tras su desmontaje y reensamblaje.
Esta repetibilidad es vital porque el rotor debe desmontarse parcialmente para encajar dentro de la carcasa del motor durante el ensamblado final. El equipo ha invertido un esfuerzo significativo en hacer que ese proceso de transferencia sea robusto, eliminando cualquier riesgo de sorpresas en la dinámica del rotor durante la primera puesta en marcha.
La solución del "diapasón"
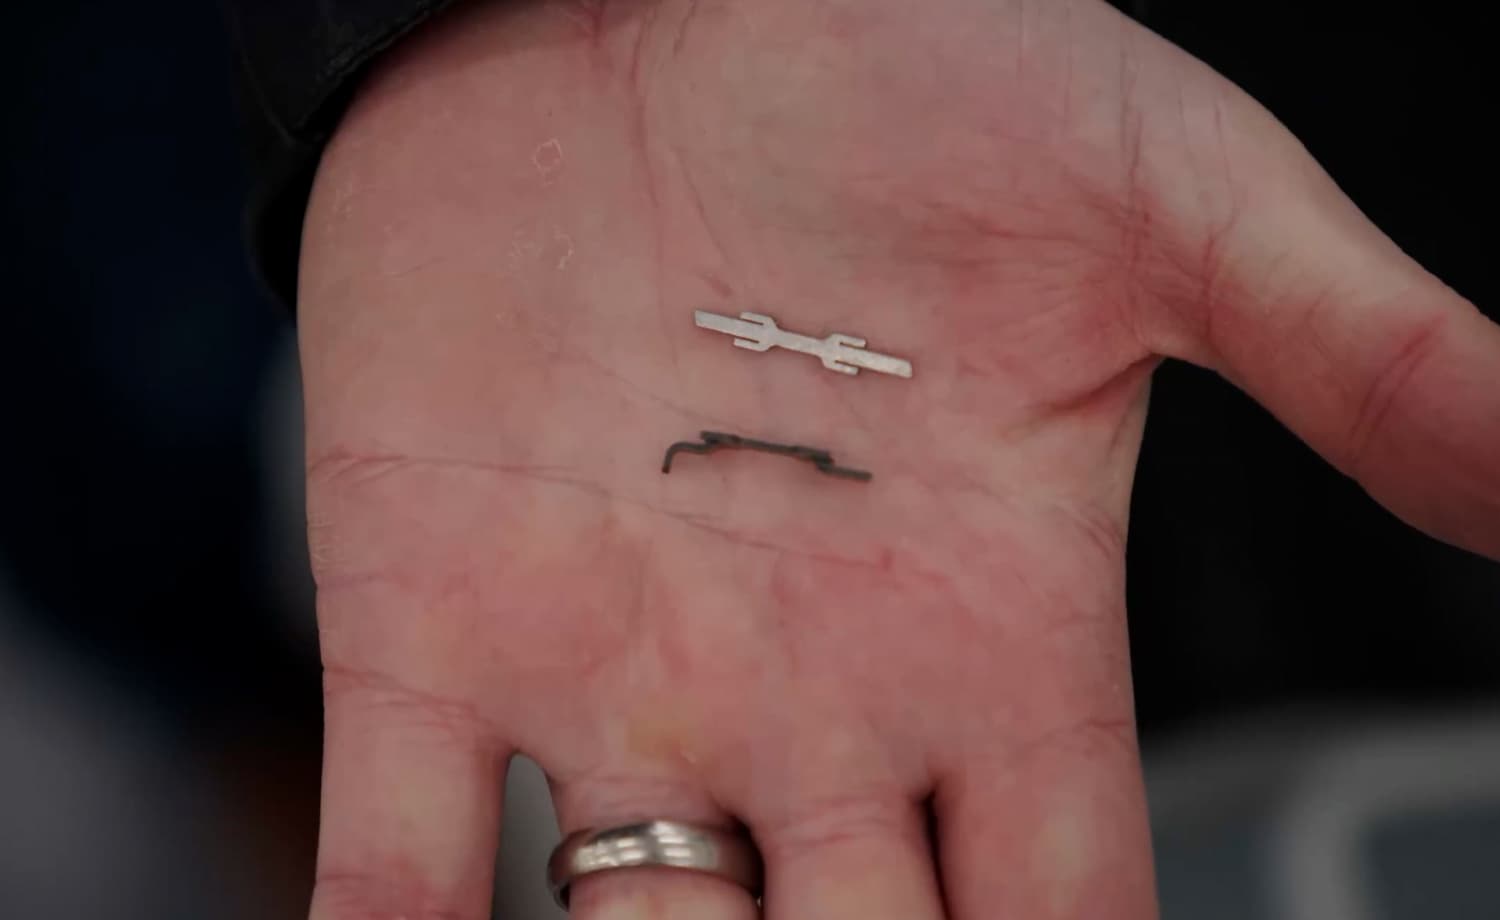
Los álabes de turbina del GT50 están retenidos en el disco mediante una raíz en forma de abeto, que soporta la inmensa carga centrífuga a 50.000 RPM. Sin embargo, en sentido axial, los álabes se aseguran mediante pequeñas grapas de metal estampado que se doblan para fijarlos en su lugar. El diseño original, una simple forma de "techo a dos aguas", resultó difícil de mantener dentro de las tolerancias. Al ensamblar el rotor, se hizo evidente una variación de álabe a álabe en la libertad axial.
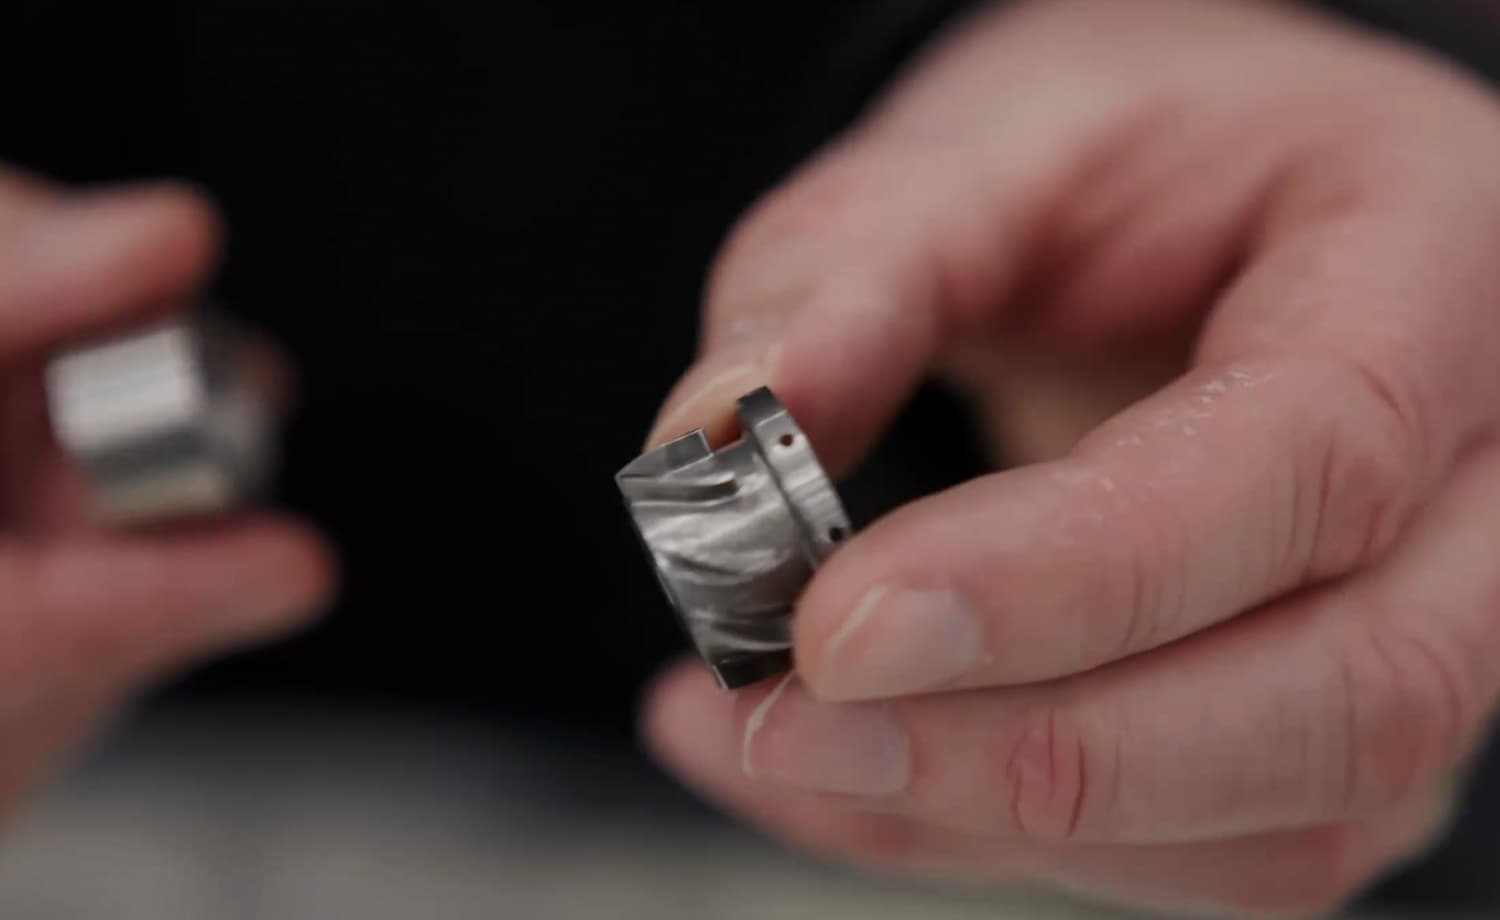
La solución es una grapa rediseñada que se asemeja a un diapasón. Fabricada mediante corte por láser, estampado o electroerosión por hilo, sus lengüetas planas encajan con precisión en la ranura de la base de cada álabe. Una herramienta de prensado personalizada forma el perfil curvo para que la grapa asiente perfectamente por debajo. El resultado: los álabes quedan ahora completamente seguros en el disco de producción más reciente, con una variación axial insignificante y sin comprometer la rutina de balanceo.
Para proteger el disco y la raíz del álabe de posibles rayaduras, las puntas del diapasón se desbarban en una máquina de tamboreo. Bajo aumento, los microscópicos radios de filete son visibles, lo suficiente como para eliminar las esquinas afiladas sin alterar la geometría general.
Acoplamientos Curvic y secuencia de fabricación
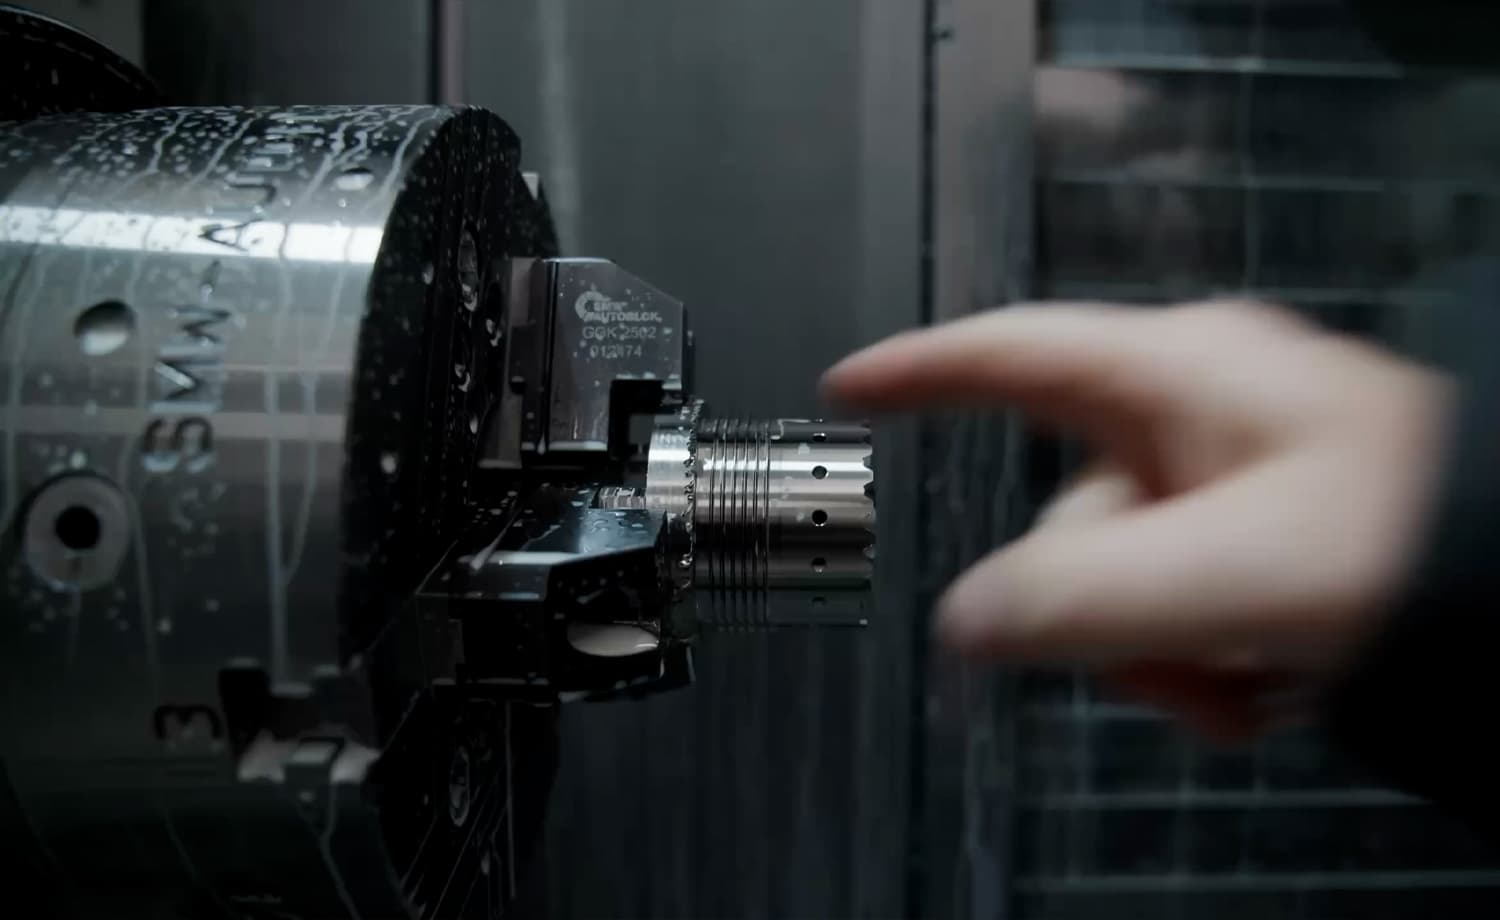
Incluso un cambio aparentemente menor puede desencadenar un efecto cascada a lo largo de una cadena de fabricación de precisión. Hace unas semanas, los orificios ranurados de un componente del rotor se sustituyeron por orificios redondos para mejorar la facilidad de fabricación. El cambio funcionó, pero alteró el orden de las operaciones subsiguientes y dejó los acoplamientos Curvic fuera de tolerancia.
Se ha fabricado un nuevo componente con una secuencia de procesamiento actualizada para mantener la geometría Curvic delantera y trasera dentro de las tolerancias submicrométricas requeridas. El mecanizado final del componente destinado al motor de prueba ya está en marcha.
Rodamientos, Pistas y Elementos Rodantes
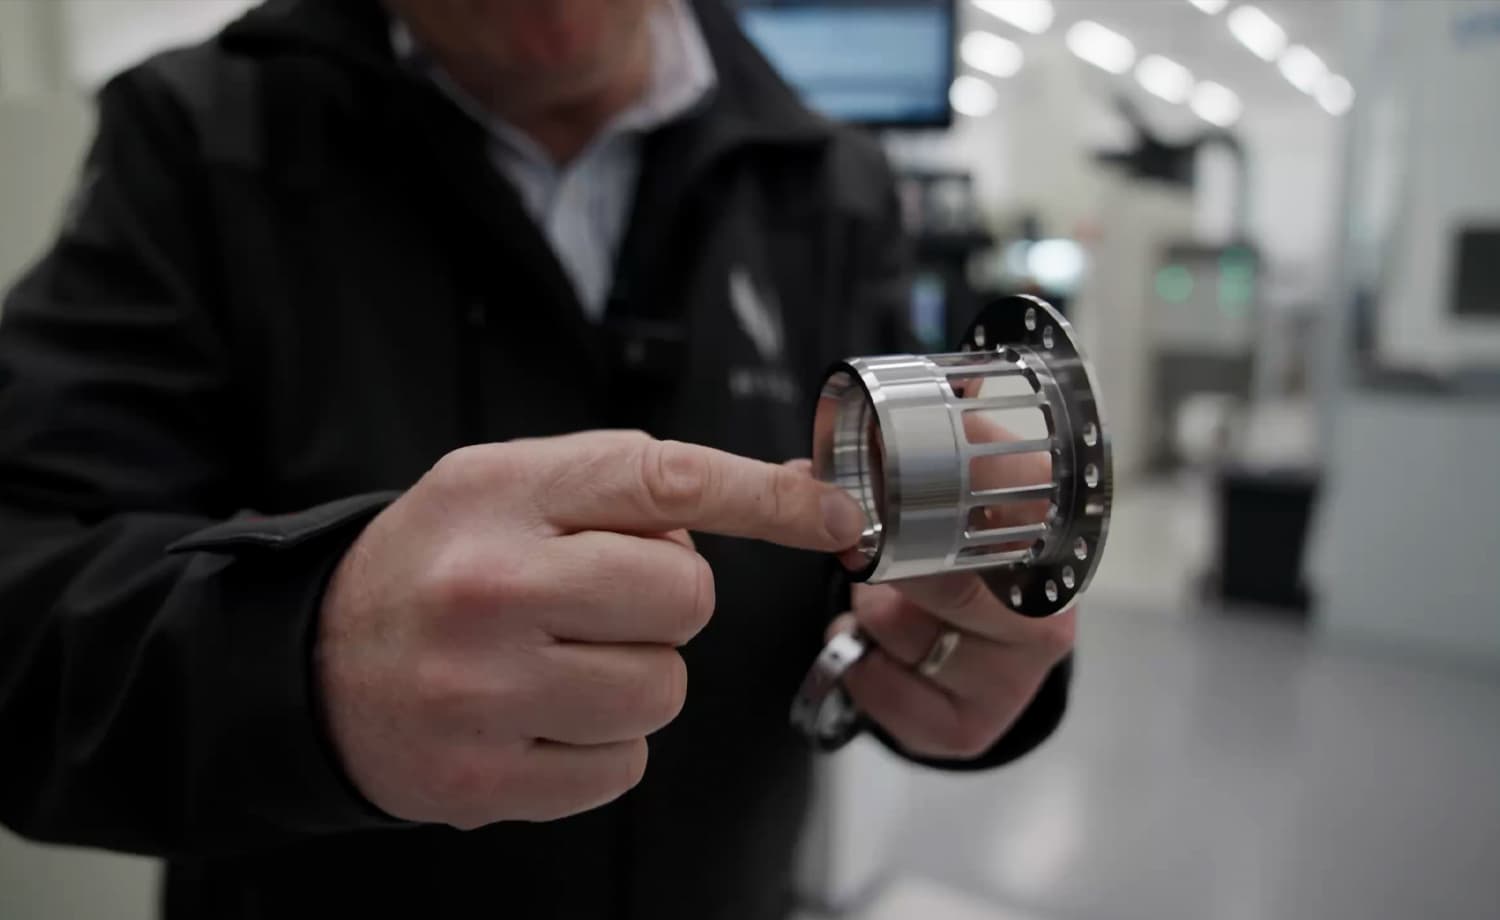
Los rodamientos de alta velocidad se encuentran entre los componentes más exigentes de cualquier turbina de gas. El equipo de Hill ha completado los elementos críticos del sistema de rodamientos del generador de gas:
- Pista exterior con barra de resorte: Actúa como el sistema de suspensión que une el rodamiento a la estructura del motor y controla la rigidez para la gestión de la dinámica del rotor.
- Pista interior: Soporta una parte significativa de la carga axial y proporciona la superficie de sellado para el amortiguador de película de compresión que mitiga las vibraciones del rotor.
- Jaulas, rodillos y bolas de precisión: Mantienen las posiciones exactas de las bolas y los rodillos a cerca de 50.000 RPM.
La pista de rodadura exterior mantiene una redondez y cilindricidad submicrónica - una milésima de milímetro. Cada uno de estos componentes está mecanizado a partir de un acero específico, formulado para conservar su resistencia y dureza ante las temperaturas abrasadoras en el núcleo del motor.
Las carcasas estructurales principales toman forma
Con la maquinaria rotatoria acercándose a su finalización, la arquitectura estática del motor también está alcanzando su forma definitiva:
- Carcasa de entrada / cara trasera de la caja de accesorios: La columna vertebral estructural delantera del motor, que incluye la toma de aire en forma de campana y los salientes que sostienen los engranajes y rodamientos.
- Tapa delantera de la caja de accesorios: Proporciona la segunda mitad de los soportes de los rodamientos y las caras mecanizadas para el generador de arranque, la bomba de aceite, la bomba de combustible y los intercambiadores de calor.
- Carcasa de la cámara de combustión: Al prototipo completamente instrumentado, impreso en 3D en metal, se le han mecanizado las bridas delantera y trasera, junto con los detalles internos para los sellos y los componentes de alta temperatura. Aún restan las operaciones finales de 5 ejes para el acabado de los soportes de los inyectores y las bridas de instrumentación.
- Interducto: El difusor del flujo de gas situado entre la salida de la turbina del generador de gas y la entrada de la turbina de potencia. También está impreso en 3D en superaleación y mecanizado con precisión para alojar los salientes de instrumentación.
Camisa de combustión y sistema de combustible
La primera camisa de combustión anular del GT50 está terminada. Aloja la cabeza del combustor con resortes flotantes para sellar los inyectores de combustible y los arremolinadores, junto con orificios de refrigeración por película y de dilución ya implementados. La única operación pendiente es la ubicación de los orificios de dilución finales, a la espera de las pruebas en curso en el banco de pruebas de combustión para confirmar la posición óptima de la bujía de encendido.
El tren de suministro de combustible es igualmente refinado. Fundidos internamente en PC1, los colectores de combustible se mecanizan para crear conductos internos que dirigen el combustible a cada tobera. Las propias toberas se atornillan en los colectores y están rodeadas de arremolinadores que atomizan el combustible y establecen la zona de recirculación estacionaria, esencial para una combustión estable. Se ha preparado una gama completa de toberas de pulverización para que el sistema de combustión pueda ajustarse con precisión en el banco de pruebas final antes de congelar la configuración seleccionada para el primer motor prototipo.
Palas de turbina y anillos de revestimiento de las palas
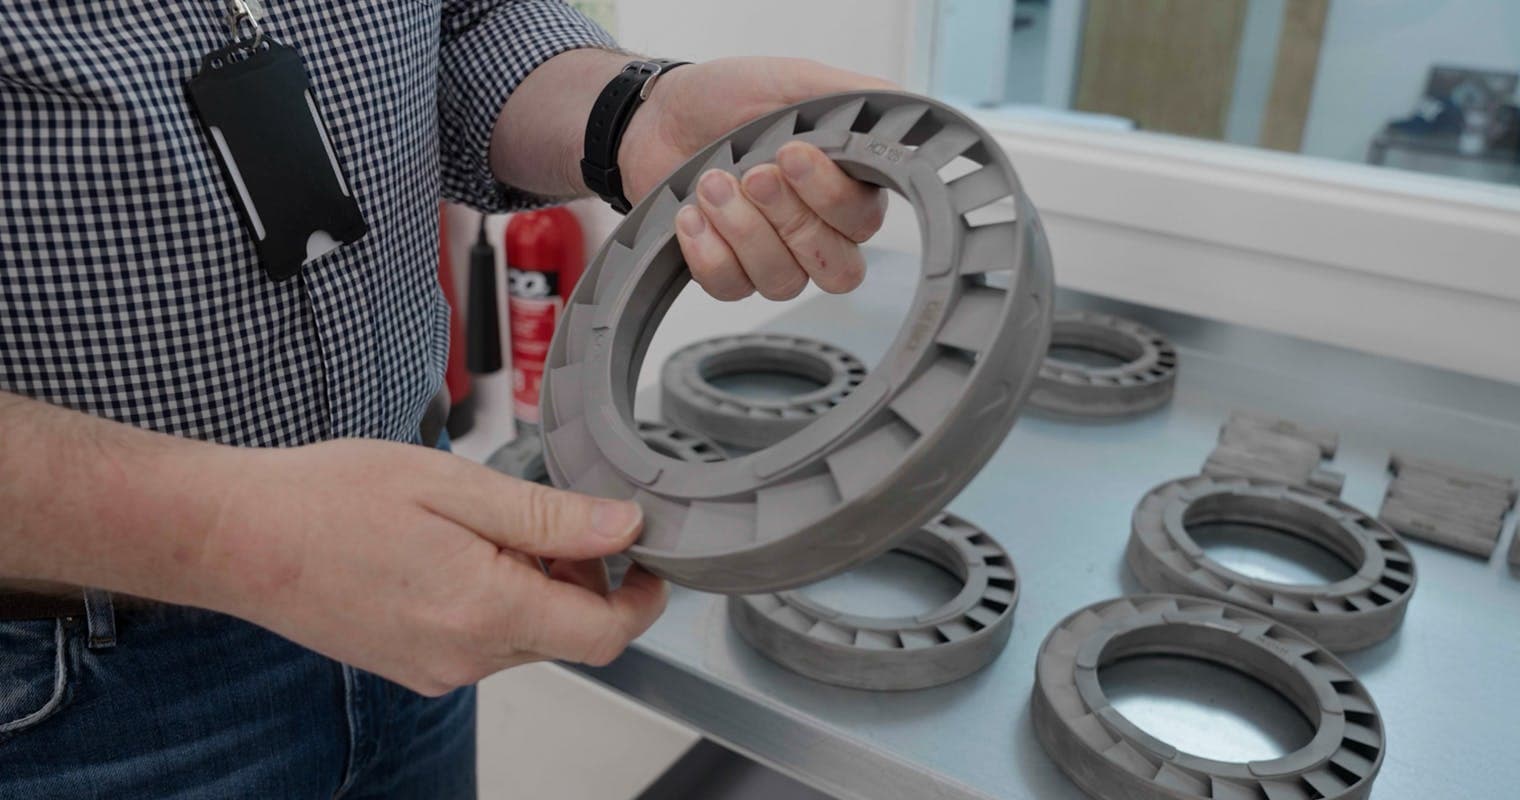
Toda la fabricación de las palas de turbina ya ha concluido. Las palas destinadas al primer motor se están sometiendo a los controles dimensionales finales y a un escaneo CT para verificar que cualquier defecto interno se mantenga dentro de las tolerancias aceptables. Por su parte, al anillo de revestimiento de las palas —la carcasa dentro de la cual giran el disco de turbina y las palas— se le ha mecanizado el recubrimiento abradable para lograr las estrechas holguras en las puntas necesarias para garantizar la eficiencia, además de proporcionar un margen de seguridad frente a rozamientos a alta potencia durante la fase de desarrollo.
Instrumentación: el elemento con mayor plazo de entrega
Uno de los aspectos que más tiempo requiere en cualquier programa de prototipos de motor es la instrumentación. Para registrar las presiones, las temperaturas y las velocidades del flujo a lo largo del conducto de gases, el equipo ha diseñado y fabricado sistemas de rastrillos y soportes que se proyectan hacia el espacio anular en múltiples estaciones. Los tubos hipodérmicos recorren toda la longitud del motor para transmitir estas mediciones a los sensores instalados en zonas donde pueden resistir el entorno térmico. Los sensores en sí ya se encuentran en el almacén, a la espera de ser instalados.
Bancos de prueba: De Rufus 1 a Rufus 3
Mientras los componentes del motor convergen en el PC1, el programa de pruebas de combustible y combustión ha avanzado en paralelo.
- Rufus 1 - el banco de canal único - ha demostrado el comportamiento de los inyectores, la estabilidad de encendido y los primeros algoritmos de control.
- Rufus 3 - un nuevo banco de tres canales que representa un cuarto del combustor anular, se está ensamblando actualmente. Verificará la estabilidad del encendido cruzado entre los flujos de inyectores, optimizará el posicionamiento de los encendedores y confirmará los programas de combustible y los parámetros de flujo de aire que el FADEC utilizará durante las primeras pruebas del motor.
La camisa de combustión rectificada para Rufus 3 se está montando en su carcasa, y se espera que las pruebas comiencen en los próximos días.
La celda de pruebas del GT50
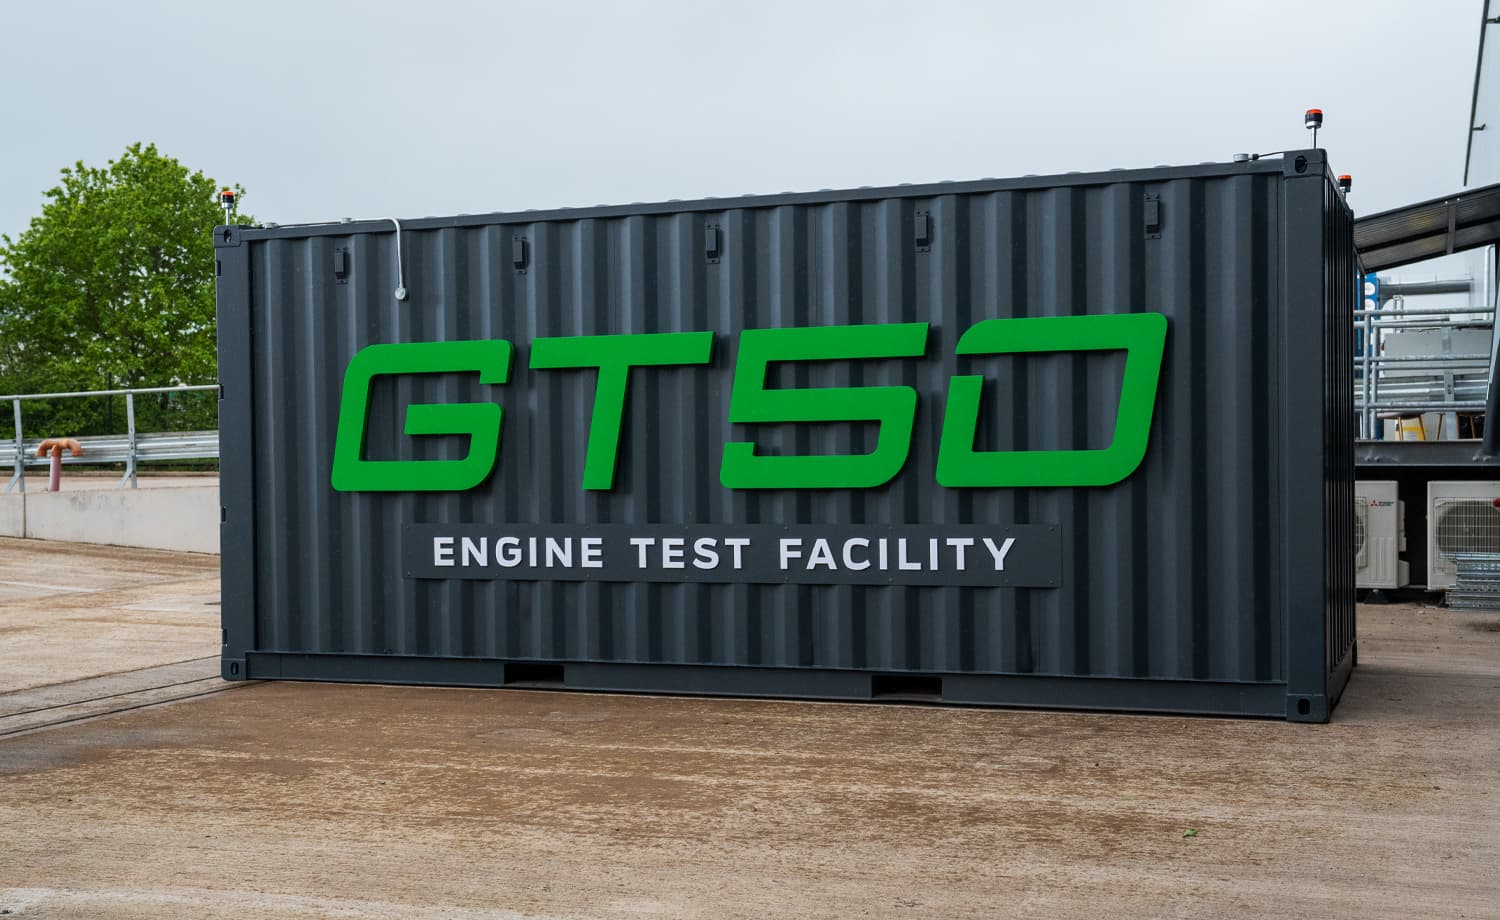
La celda de pruebas en sí es un contenedor de transporte reconvertido, con revestimiento acústico para contener el ruido de las pruebas prolongadas del generador de gas sin perturbar el entorno. En su interior, el banco de pruebas —construido originalmente para la validación de la caja reductora de velocidad— se está ampliando para aceptar el generador de gas, luego la turbina de potencia y, finalmente, los servicios completos de lubricación y auxiliares necesarios para las primeras pruebas de funcionamiento.
Para las pruebas posteriores de la turbina de potencia, se añadirá una estructura de contención de concreto alrededor del contenedor para brindar protección en el improbable caso de una rotura de disco. Los soportes antivibratorios, los servicios eléctricos y la infraestructura completa de instrumentación ya están instalados.
La cuenta regresiva
Muchos dijeron que Hill enfrentaba una montaña al elegir diseñar y fabricar su propio motor de turbina de gas para el HX50. La montaña ha sido escalada una operación de mecanizado a la vez. Con el 99,5 % de todas las operaciones de producción completadas, el camino ahora está despejado:
- Toques finales en las últimas veinte piezas.
- Primer ensamblado del prototipo GT50 en aproximadamente diez días.
- Encendido y pruebas del motor: el primer motor de helicóptero fabricado en el Reino Unido en casi cincuenta años.
La diversión, como dice Jason Hill, está a punto de comenzar.
ÚNASE A NUESTRA PRESENTACIÓN EN EQUIPO
¿Le interesa el HX50? Reserve su lugar para presenciar nuestra presentación en equipo y descubra por qué el HX50 será mejor que su helicóptero actual.
Qué incluye la presentación
Quién
Mischa Gelb (conocido como Pilot Yellow) y Ruben Dias
Qué
Detalles exclusivos sobre el HX50 aún no develados al público
Cómo
Presentación de 30 minutos + sesión de preguntas y respuestas
Sea parte del viaje
Reciba todas las noticias relevantes y actualizaciones sobre el HX50 en su buzón de correo.

HX50
Concepto exterior
Concepto interior
Motor de turbina GT50
Aviación general 2.0
Cabina digital Hill
Noticias e historias más recientes
Detalles técnicos
Simulador de alcance
El recorrido hacia el HX50
DIRECCIÓN
Hill Helicopters
Unit 3, Shackleton Way
Stafford, ST16 1GY
United Kingdom
Contacto
Consultas generales:
+44 (0) 1384 590700
Cuentas:
+44 (0) 1384 590700
Ventas:
+44 (0) 1889 228040
hello@hillhelicopters.com
DIRECCIÓN
Hill Helicopters
Unit 3, Shackleton Way
Stafford, ST16 1GY
United Kingdom
© 2026 HILL HELICOPTERS