Cuenta regresiva hacia la primera puesta en marcha: el montaje del GT50 por dentro y los avances del HX50
Después de meses de desarrollo minucioso e ingeniería de precisión, el motor de turbina GT50 se aproxima a un momento decisivo. Con más de 250 componentes complejos de la turbina de gas ya casi terminados, el equipo de PC1 se prepara para ensamblar y probar el primer motor prototipo totalmente funcional en mayo. Se trata de un logro monumental: desde la fabricación por fundición de componentes de superaleación de alta integridad hasta el desarrollo de asientos resistentes a impactos para la tripulación y palas de rotor de material compuesto, cada elemento fue diseñado, probado y perfeccionado en nuestras instalaciones.
16 abr 2026
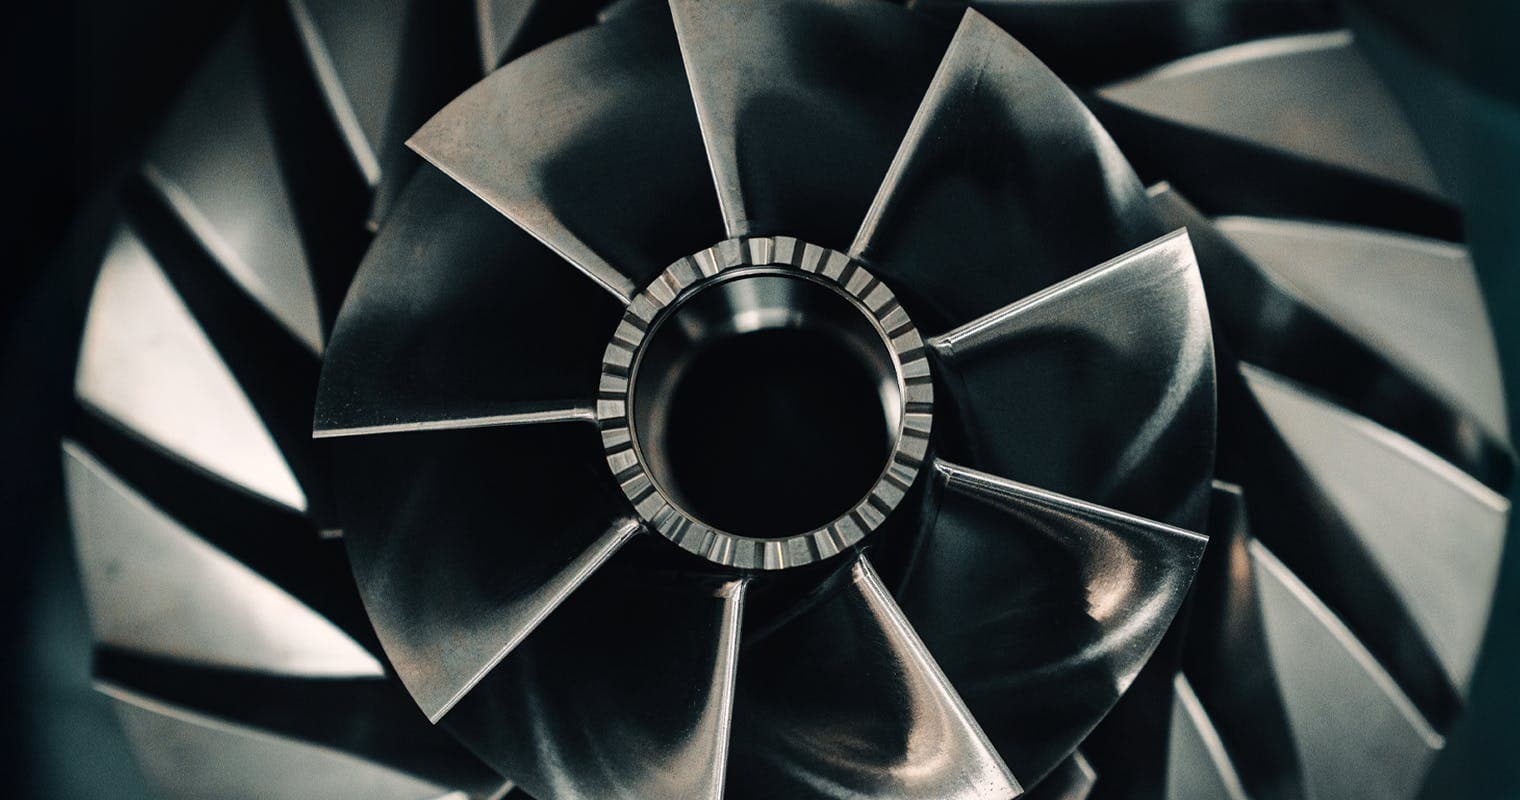
La etapa de fundición del motor GT50 ha llegado a su fin, con suficientes componentes de superaleación de alta calidad fabricados para armar tres motores completos. Este enfoque estratégico no solo asegura unidades de reserva, sino que además permite hacer ajustes experimentales y tareas de optimización durante las pruebas.

Principales logros en el taller de fundición:
- Álabes de la turbina de alta presión – están siendo sometidas a un proceso de fundición confiable y de calidad consistente.
- Álabes de turbina de baja presión – ya están listos los conjuntos completos para ser colocados en la turbina de potencia
- Componentes estructurales principales – todos los elementos esenciales de la estructura fueron fabricados con éxito
- Acabado superficial de excelencia – los componentes están saliendo con bordes de fuga perfectamente conservados y áreas de garganta precisas
- Contracción controlada del material – los procesos de fabricación ya tienen en cuenta cómo se comporta el material durante el enfriamiento
Los estándares de calidad alcanzados marcan un logro técnico de gran relevancia: el equipo de fundición de Mark está produciendo de forma consistente componentes que cumplen con las especificaciones necesarias para una turbina de alto rendimiento.

Álabes guía de flujo de alta presión: Variaciones en el diseño para pruebas estratégicas
Uno de los componentes más críticos —el álabe guía de flujo de alta presión— es un claro ejemplo del minucioso enfoque de ingeniería que se está aplicando. Para lo que normalmente bastaría un único componente desarrollamos siete variantes.
La lógica detrás es esto:
- Componentes de repuesto – Pensados para cubrir posibles daños que puedan generarse durante las pruebas iniciales y los experimentos donde el componente se lleva al límite
- Optimización del área de la garganta – La separación entre los álabes de la turbina regula el flujo másico que va del compresor a la turbina, y por eso debe validarse de forma empírica
- Versión de geometría nominal – Refleja la configuración prevista por diseño, partiendo de la base de que los componentes rindan de forma óptima
- Versión de geometría recortada – Presenta perfiles de álabe más reducidos y gargantas de mayor área, pensadas para una primera puesta en marcha más segura
- Estrategia de pruebas progresivas – Permite al equipo empezar con parámetros más conservadores y avanzar poco a poco hasta llegar a las especificaciones de rendimiento pleno
Con este enfoque preservamos al compresor de un 'surge' y mantenemos temperaturas de operación más bajas durante las primeras pruebas. De esta manera, minimizamos el riesgo de cualquier falla catastrófica mientras el equipo analiza el comportamiento.
Etapas posteriores a la fundición:
1. Tratamiento térmico (actualmente en ejecución)
2. Mecanizado de precisión de las superficies de acople y de sellado
3. Operaciones de EDM (mecanizado por descarga eléctrica) para abrir las ranuras de refrigeración
4. Etapa final de EDM para generar las geometrías de detalle de los aros de junta metálicos
5. Verificación de la calidad y preparación para la instalación del motor

Cámara de combustión anular: Después de dos años de desarrollo, ya está lista para el montaje
La cámara de combustión anular es uno de los desafíos más complejos en materia de control térmico en el motor. Todos los componentes necesarios para armar tres conjuntos completos de cámara de combustión ya están listos y a la espera del ensamble final.
El inventario completo de componentes incluye:
- Aros internos – Conformados por laminación, con dimensiones precisas y perforados con orificios cuidadosamente posicionados
- Aros externos – Con juntas diseñadas para absorber la expansión térmica durante la operación
- Aros de unión – Pensados para permitir que la cámara de combustión "respire" a medida que las temperaturas del metal alcanzan niveles extremos
- Formas prensadas complejas – Secciones trabajadas por embutición profunda, mediante una combinación de simulación y métodos experimentales
- Conjunto de la cabeza de la cámara de combustión – Completo, con orificios de refrigeración por impacto y elementos que componen el escudo térmico
- Secciones tipo "cuello de ganso" – Componentes embutidos que se curvan hacia la entrada de los álabes guía de flujo
Cada aro se fabricó con tolerancias muy ajustadas y con un perfil único cuidadosamente controlado. Poder cambiar rápidamente la configuración de la cámara de combustión durante las pruebas es esencial, especialmente para ajustar los orificios de dilución primaria y secundaria y los patrones de refrigeración por impacto. Esto aporta una flexibilidad esencial, y evitamos tener que construir un conjunto completo de nuevo.

- Vane Diffuser and Critical Engine Components Nearing Completion
- Difusor de álabes y componentes críticos del motor a punto de completarse
- El difusor de álabes, un componente esencial que condiciona el flujo de aire proveniente del compresor, ya está en su etapa final de fabricación. Estimamos completar las operaciones de soldadura en unos días.
- Otros componentes que llegan la etapa final de fabricación:
- Tres juegos completos de álabes de turbina de alta presión – Sometidos a fundición, mecanizado, rectificado y procesados por EDM con capacidad para frenado con alambre y validación completa mediante NDT (ensayos no destructivos)
- Álabes de turbina de baja presión – Tres conjuntos para motor ya pasaron por fundición y tratamiento térmico, y ahora quedan pendientes el mecanizado final y el rectificado de las raíces cónicas ranuradas tipo "fir-tree"
- Rodamientos de alta velocidad – Rodamientos divididos hechos a medida para soportar las velocidades de rotación máximas de la aeronave, con jaulas y elementos rodantes de alta precisión.

Optimización del diseño: La experiencia durante la fabricación nos ayuda a mejorar la producción
Una parte crítica del proceso de fabricación del prototipo es detectar y eliminar aquellos rasgos del diseño que complican la fabricación o encarecen el producto.
Estudio de caso: Rediseño del eje intermedio
El diseño original incorporaba orificios ranurados en el eje para manejar el flujo rotacional dentro del sistema de aire secundario a medida que el flujo pasaba de componentes estacionarios a componentes rotativos. Estas ranuras requerían horas de mecanizado por las limitaciones de tamaño de la herramienta, lo que elevaba de forma significativa los costos de fabricación.
La solución:
- Sustituir los orificios ranurados por un mayor número de orificios circulares
- Los orificios circulares pueden perforarse de forma mucho más simple, reduciendo sustancialmente el tiempo de mecanizado
- El sistema de aire secundario se adaptó para acomodar este cambio de diseño
- El diseño pensado para producción ya quedó definido e incorporado en los componentes del motor de prueba
- Este proceso de mejora continua hace que las piezas del prototipo se acerquen lo máximo posible a la realidad de producción, evitando tener que encarar costosos cambios de diseño una vez pasadas las primeras fases de prueba.
Carcasas impresas en 3D Prototipos listos para instrumentación
Para poder hacer un seguimiento completo durante las pruebas iniciales, estamos fabricando varias carcasas del motor con tecnología avanzada de impresión en 3D.
Principales componentes impresos en 3D en producción:
- Diseño actualizado de la carcasa de la cámara de combustión – Integra la versión más reciente del sistema de inyección de combustible, el revestimiento interno de la cámara de combustión y múltiples puntos para instrumentación destinados al monitoreo
- Carcasa del ducto intermedio – Canaliza el flujo desde el generador de gas hacia la turbina de potencia
- Carcasas frontales en aluminio – Dan forma a una entrada suave tipo campana y alojan la caja de accesorios (encargada de accionar la bomba de aceite, la bomba de combustible y otros sistemas auxiliares)
Estos componentes impresos permiten la iteración rápida y ofrecen puntos de fijación para la instrumentación necesaria para analizar el comportamiento del motor durante las primeras fases críticas de pruebas.
Creación de un entorno de pruebas seguro y controlado
Poner en marcha un motor a reacción por primera vez —especialmente en configuraciones de montaje parcial— presenta importantes desafíos que van mucho más allá del propio motor.
Aspectos de la zona de pruebas en los que ya estamos trabajando:
Control acústico:
- Diseño de un cerramiento acústico a medida
- Sistema de tratamiento del escape para controlar el ruido en la salida de gases
- La operación inicial del generador de gas (básicamente un turbojet sin turbina de potencia) generará niveles de ruido extremadamente altos
- Esos niveles de ruido se vuelven más controlables una vez que se instala la turbina de potencia y esta comienza a absorber energía
Flexibilidad operativa:
- Sistemas de montaje adaptables para distintas configuraciones del motor
- Infraestructura de instrumentación para una recopilación integral de datos
- Protocolos de operación variables para las diferentes fases de prueba
- Tanque de almacenamiento de 10.000 litros de Jet Fuel ya operativo para pruebas de resistencia prolongadas
La puesta a punto de la celda de pruebas comienza de lleno la próxima semana, mientras toda la infraestructura avanza en paralelo con los preparativos finales para el montaje del motor.

Pruebas de combustión: Minimizando riesgos para la primera ignición del motor
Antes de intentar la primera ignición en el motor GT50 completo, estamos realizando pruebas de combustión en un área exclusiva y preparada para tal fin.
En qué se centra hoy el desarrollo de la fase de combustión:
- Validación del sistema de combustible – Pruebas con inyectores de combustible conformes a las especificaciones de producción y sistemas de combustible de alta presión
- Calibración de los parámetros de combustión – Definición de los ajustes ideales para una primera ignición confiable y 'ground idle' (ralentí en tierra) estable
- Optimización de componentes – Ajuste fino de los moldes de perforación en el revestimiento de la cámara de combustión, tamaño de los inyectores, presiones de inyección de combustible y geometría del 'swirler' (turbulizador)
- Mitigación de riesgos – Demostrar el comportamiento de la combustión en un entorno controlado y de bajo riesgo antes de pasar al motor prototipo
Los parámetros que se validen en este banco de pruebas quedarán programados en el sistema de control del GT50 para minimizar el riesgo de daños durante las instancias críticas de la primera puesta en marcha del prototipo

Asientos de la tripulación resistentes a impactos próximos a entrar a producción
Mientras el desarrollo del motor concentra gran parte de la atención, la plataforma del helicóptero HX50 sigue avanzando en paralelo, particularmente en materia de seguridad y confort de los asientos de la tripulación.
Últimos avances en el desarrollo de los asientos de la tripulación:
Maduración del proceso de fabricación
- El herramental de la carcasa del asiento en fibra de carbono se ha ido perfeccionando por medio de múltiples iteraciones
- Consistencia de curado y control de calidad ya establecidos
- El herramental representativo de la carcasa del asiento en fibra de carbono ya está produciendo de forma consistente los revestimientos traseros
- Núcleos de espuma con película adhesiva incorporada, listos para el laminado de carbono
- Proceso de curado en molde cerrado ya validado
Avances en ingeniería de confort
- Ensayos ergonómicos exhaustivos para optimizar la inclinación del asiento, el ángulo del respaldo y el soporte lumbar
- Mapeo anatómico preciso de la densidad de la espuma y sus variaciones de espesor
- Espumas con carga de carbono de grado aeroespacial que cumplen con los requisitos de inflamabilidad y toxicidad
- Prototipos de espuma mecanizados con precisión y validados mediante pruebas con usuarios
- Esquema de acabados de producción desarrollado con cuero regenerado
Resultados del primer prototipo:
- Primera carcasa completa del asiento en carbono, con espuma de conformación anatómica correcta, recientemente terminada
- Se incorporaron detalles de ranura de remetido para asegurar una correcta fijación del guarnecido
- Actualmente estamos analizando las opciones de colores del cuero previstas para producción
- El diseño visual del cojín superior aún se encuentra en proceso de ajuste
- Las patas metálicas del asiento están siendo mecanizadas a partir de una aleación aeroespacial de alto rendimiento (las versiones de producción utilizarán fundición a la cera perdida)
El sistema de suspensión del asiento, los atenuadores de energía y los anclajes al piso continúan en desarrollo, se prevé la fabricación de 12 unidades de prueba para la fase de validación estructural y ensayos dinámicos de impacto.

Palas de material compuesto para el rotor principal
El equipo de materiales compuestos ha logrado importantes avances en la fabricación de las palas del rotor principal, con la pala número seis ya terminada y sometida a un exhaustivo proceso de inspección de calidad.
Validación del proceso de fabricación de las palas:
Trabajos ya terminados en la pala número seis:
- Ejecución completa de la secuencia de laminado
- Finalización del proceso de curado
- Extracción del molde e inspección geométrica
- Inspecciones de seccionado en puntos transversales clave
- Extracción de secciones de prueba de un metro para ensayos estructurales
Métodos de evaluación de calidad:
- Corte longitudinal de la pala para revisar la integridad del laminado de carbono
- Análisis de las secciones más gruesas de la raíz para verificar la calidad de consolidación
- Inspección de las zonas de transición hacia las partes más delgadas del perfil
- Validación de la uniformidad entre las distintas palas fabricadas
Próximas fases de desarrollo:
- Detección de porosidad y caracterización de defectos
- Calificación del proceso de ensayos no destructivos (NDT)
- Protocolos de inspección para producción en volumen
- Procedimientos de aseguramiento de calidad para fabricación a gran escala
La consistencia de calidad alcanzada demuestra que el proceso de moldeado de las palas es estable y capaz de producir componentes aptos para vuelo.
Sistema de climatización: pruebas de validación a escala real
El sistema de climatización de estilo automotriz del HX50, una característica inusual en helicópteros ligeros, se está validando sobre el prototipo de fuselaje número cuatro, preparado específicamente como plataforma de pruebas.
Enfoque de validación del sistema de climatización:
- Instalación de las estructuras de piso y sistemas completos de puertas y cerramientos en el fuselaje de pruebas
- Montaje de los conjuntos completos de evaporador y condensador
- Integración de todo el sistema de control de aire con instrumentación completa
- Pruebas en la cámara climática de Mira que cubren todo el rango operativo de temperaturas
- Validación del rendimiento de calefacción, refrigeración y ventilación antes de su integración en el fuselaje de producción Gen2
Este enfoque sistemático asegura que el sistema de climatización funcione según lo previsto en todas las condiciones ambientales que el HX50 encontrará en servicio, evitando costosos rediseños una vez que el sistema esté totalmente integrado en la aeronave de producción.

ÚNASE A NUESTRA PRESENTACIÓN EN EQUIPO
¿Le interesa el HX50? Reserve su lugar para presenciar nuestra presentación en equipo y descubra por qué el HX50 será mejor que su helicóptero actual.
Qué incluye la presentación
Quién
Mischa Gelb (conocido como Pilot Yellow) y Ruben Dias
Qué
Detalles exclusivos sobre el HX50 aún no develados al público
Cómo
Presentación de 30 minutos + sesión de preguntas y respuestas
Sea parte del viaje
Reciba todas las noticias relevantes y actualizaciones sobre el HX50 en su buzón de correo.

HX50
Concepto exterior
Concepto interior
Motor de turbina GT50
Aviación general 2.0
Cabina digital Hill
Noticias e historias más recientes
Detalles técnicos
Simulador de alcance
El recorrido hacia el HX50
DIRECCIÓN
Hill Helicopters
Unit 3, Shackleton Way
Stafford, ST16 1GY
United Kingdom
Contacto
Consultas generales:
+44 (0) 1384 590700
Cuentas:
+44 (0) 1384 590700
Ventas:
+44 (0) 1889 228040
hello@hillhelicopters.com
DIRECCIÓN
Hill Helicopters
Unit 3, Shackleton Way
Stafford, ST16 1GY
United Kingdom
© 2026 HILL HELICOPTERS