Atualização do GT50: 99,5% Concluído e Pronto para Montagem
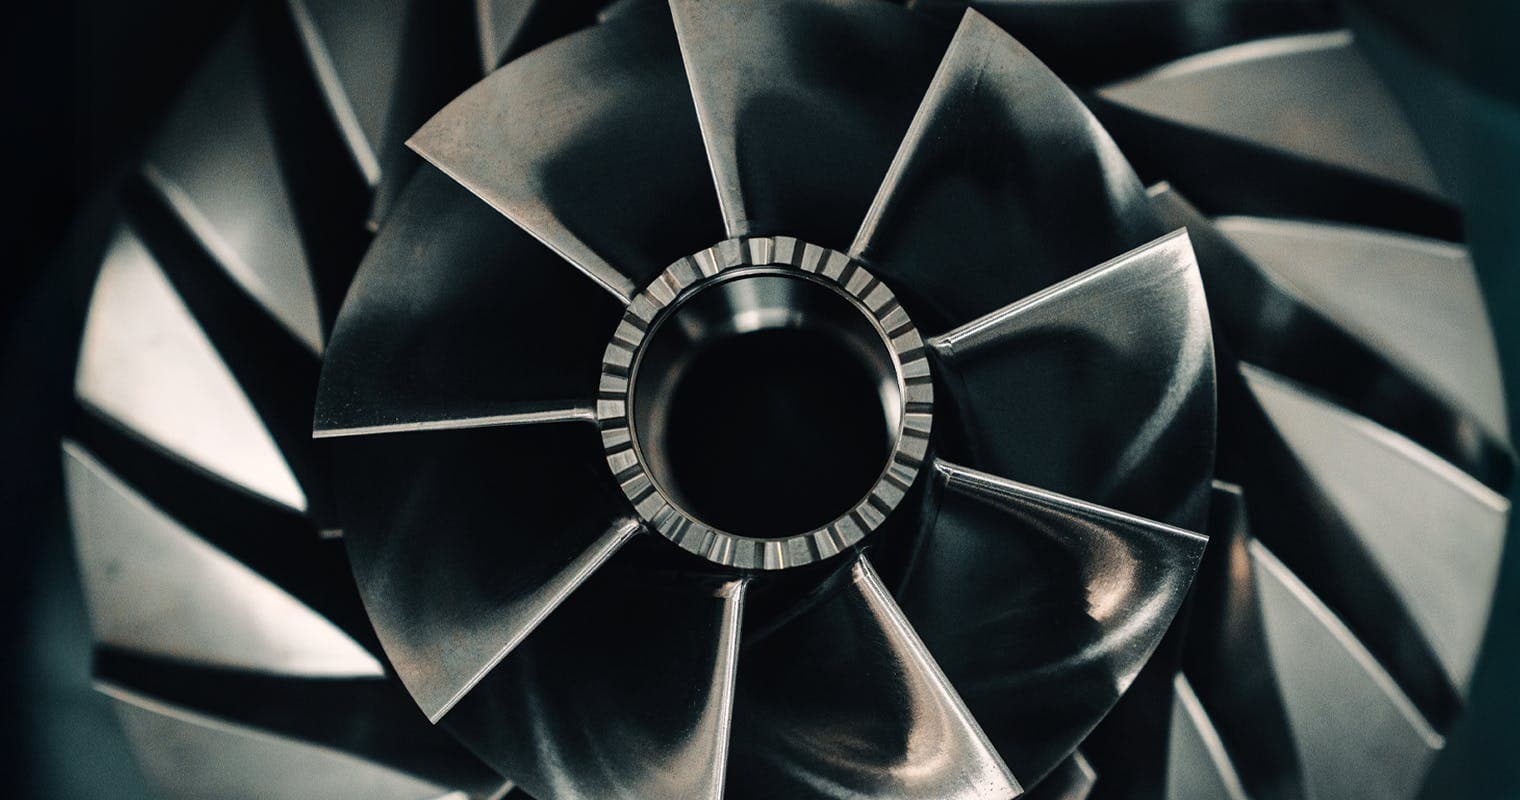
Ao longo dos últimos meses, a equipe de fabricação da Hill desenvolveu 438 peças de protótipo de alta complexidade e precisão para o motor de turbina a gás a partir de matérias-primas e princípios básicos. Essas peças exigiram 71.668 operações individuais de usinagem e produção, das quais 99,5% já estão concluídas. Os últimos retoques estão sendo aplicados aos vinte componentes restantes.
Em menos de uma semana, o primeiro protótipo do GT50 será montado e, logo em seguida, o motor será acionado pela primeira vez.
18 mai 2026
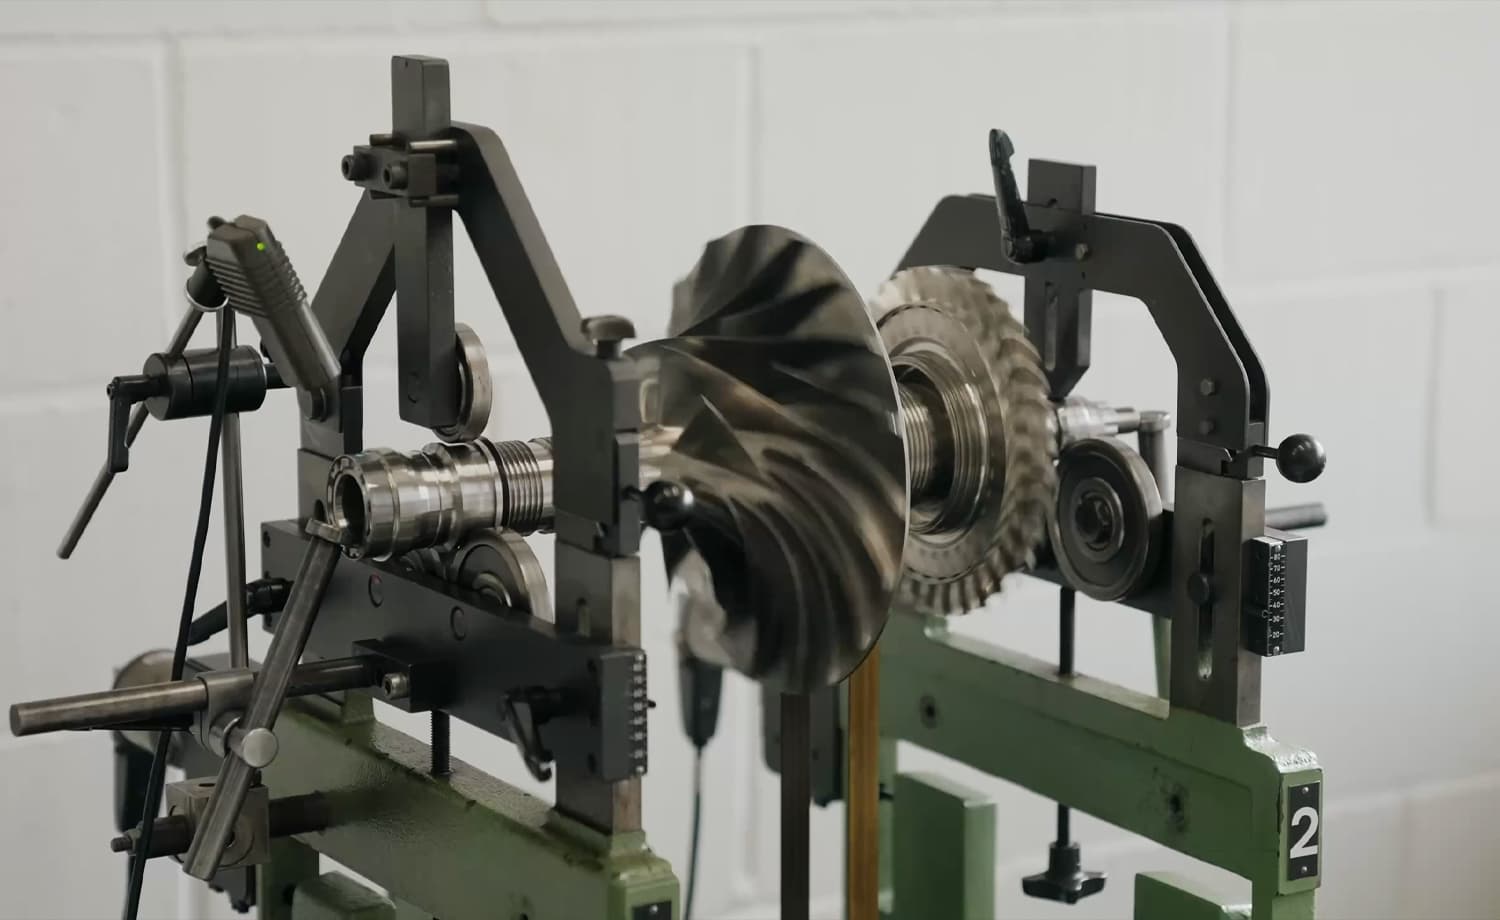
Dinâmica do Rotor: Equilíbrio, Repetibilidade e Precisão
O rotor do gerador de gás do GT50 gira a aproximadamente 50.000 RPM. Nessas velocidades, até mesmo desequilíbrios microscópicos geram forças destrutivas. Na atualização anterior, a Hill detalhou o meticuloso processo de balanceamento do conjunto rotativo. Esse marco foi agora validado: o rotor equilibra-se perfeitamente na máquina e reproduz o mesmo ponto de equilíbrio após desmontagem e remontagem.
Essa repetibilidade é fundamental porque o rotor precisa ser parcialmente desmontado para ser inserido na carcaça do motor durante a montagem final. A equipe investiu um esforço significativo para tornar esse processo de transferência robusto, eliminando qualquer risco de surpresas na dinâmica do rotor durante a primeira partida.
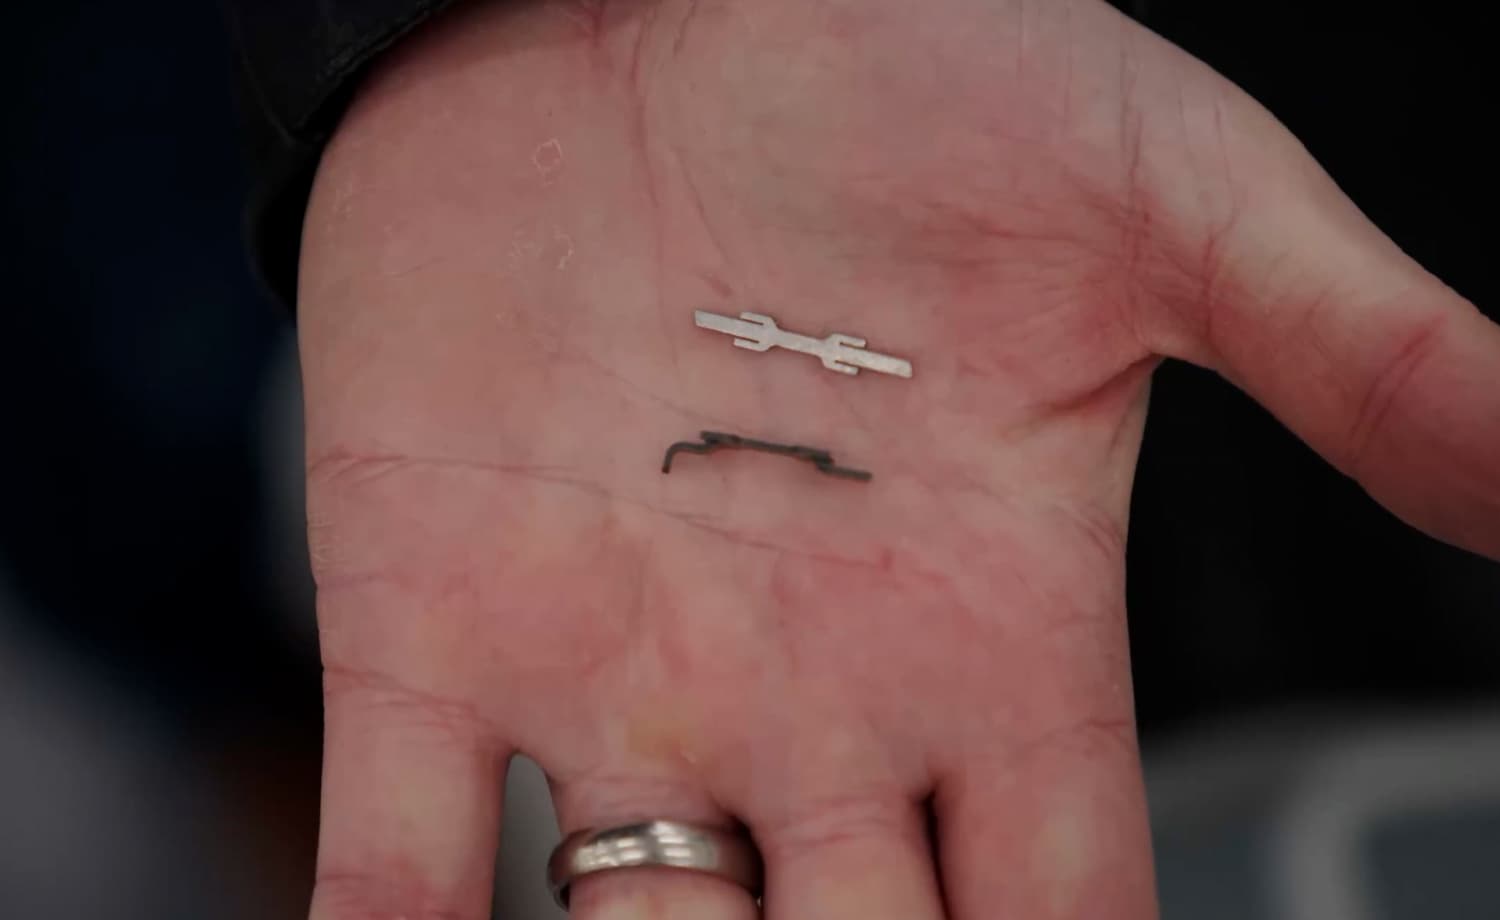
A Solução do "Diapasão"
As pás da turbina no GT50 são fixadas ao disco por uma raiz tipo abeto, que suporta a imensa carga centrífuga a 50.000 RPM. No entanto, axialmente, as pás são fixadas por pequenos clipes de metal estampado dobrados para travá-las no lugar. O design original, uma simples forma de "telhado", revelou-se difícil de ser mantido dentro das tolerâncias. Quando o rotor foi montado, a variação da folga axial entre as pás ficou evidente.
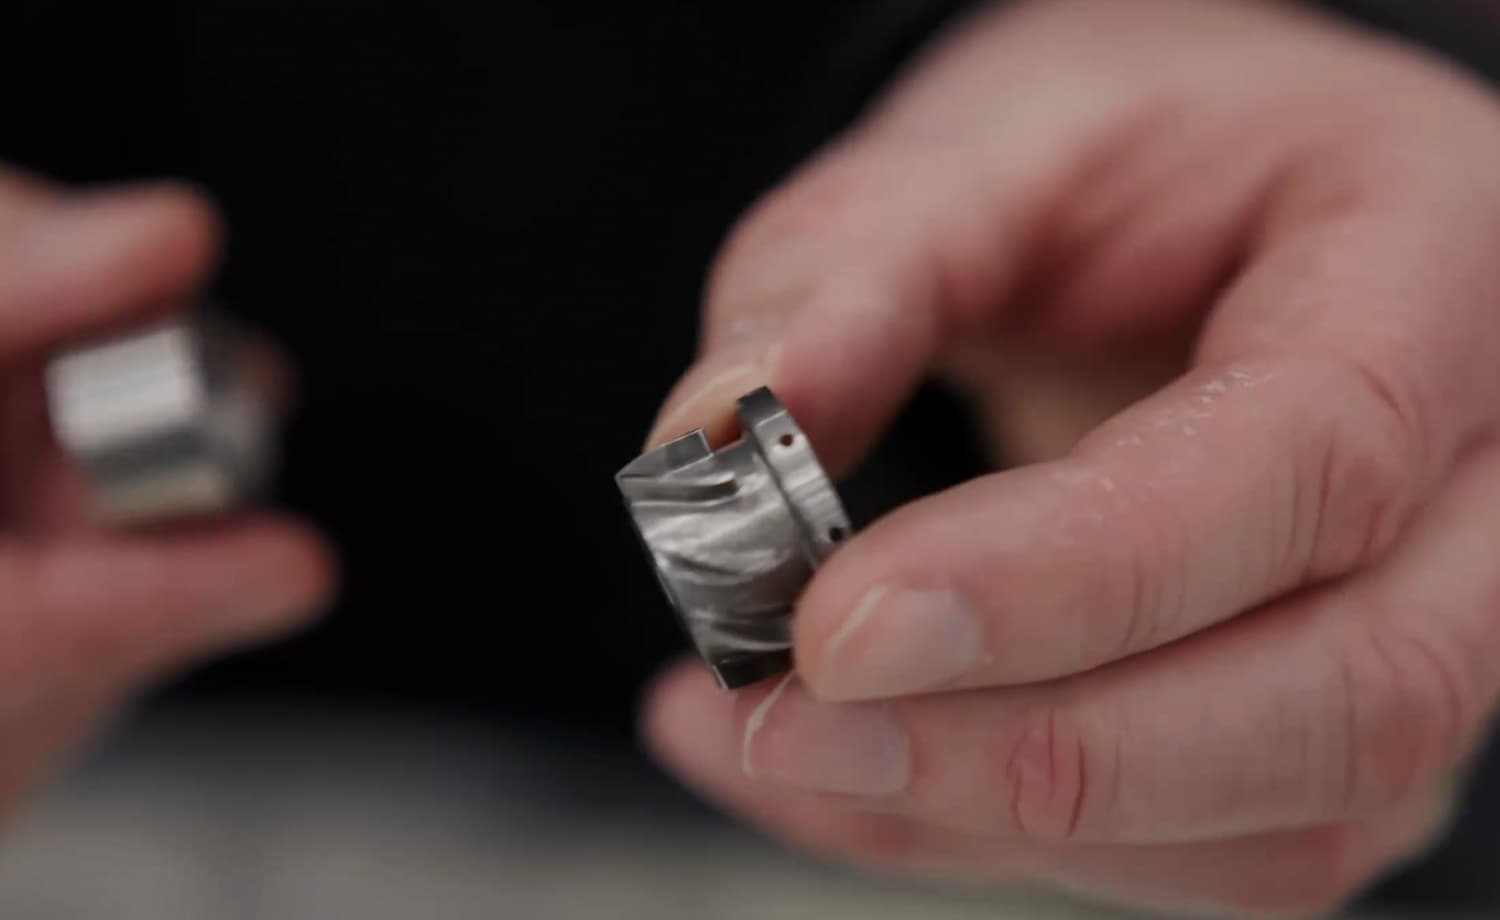
A solução é um clipe redesenhado que se assemelha a um diapasão. Fabricado por corte a laser, estampagem ou eletroerosão a fio, suas hastes planas se encaixam com precisão na ranhura na base de cada pá. Uma ferramenta de prensagem sob medida forma o perfil curvo para que o clipe se assente perfeitamente por baixo. O resultado: as pás agora estão completamente seguras no disco de produção mais recente, com variação axial insignificante e sem comprometer a rotina de balanceamento.
Para proteger o disco e a raiz da pá contra arranhões, as pontas do diapasão são rebarbadas em uma máquina de tamboreamento. Sob ampliação, os raios de concordância microscópicos são visíveis — apenas o suficiente para eliminar os cantos vivos sem alterar a geometria geral.
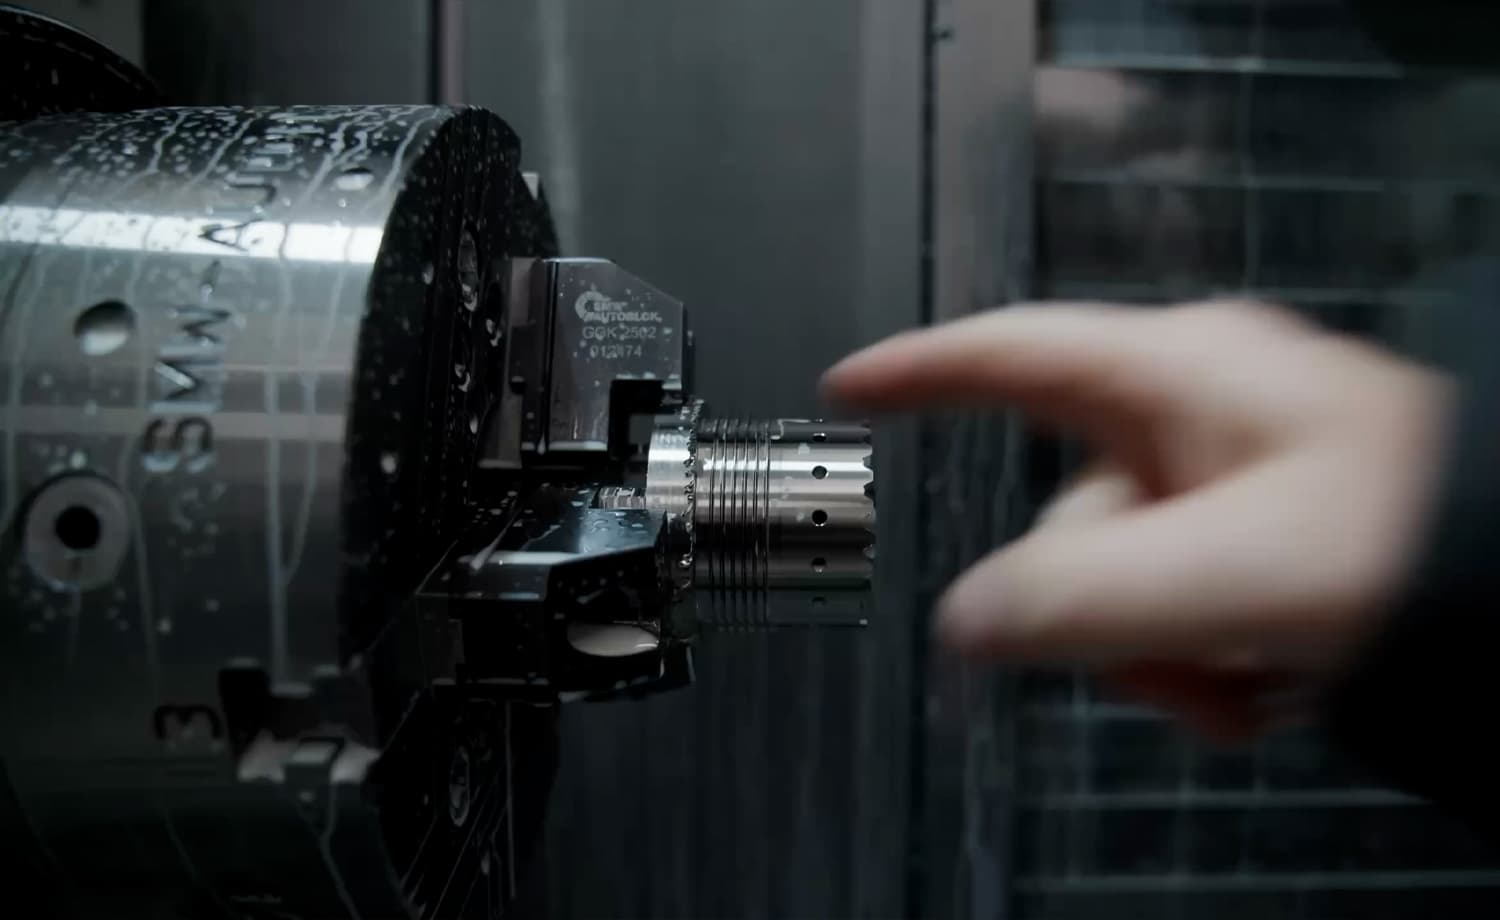
Acoplamentos Curvic e Sequência de Fabricação
Mesmo uma mudança aparentemente pequena pode ter efeitos em cascata ao longo de uma cadeia de fabricação de precisão. Há algumas semanas, furos oblongos em um componente do rotor foram substituídos por furos redondos para facilitar a fabricação. A mudança funcionou, mas alterou a ordem das operações subsequentes e deixou os acoplamentos Curvic fora de tolerância.
Um novo componente foi produzido com uma ordem de processamento atualizada para manter a geometria Curvic dianteira e traseira dentro das tolerâncias submicrônicas exigidas. A usinagem final está em andamento no componente destinado ao motor de teste.
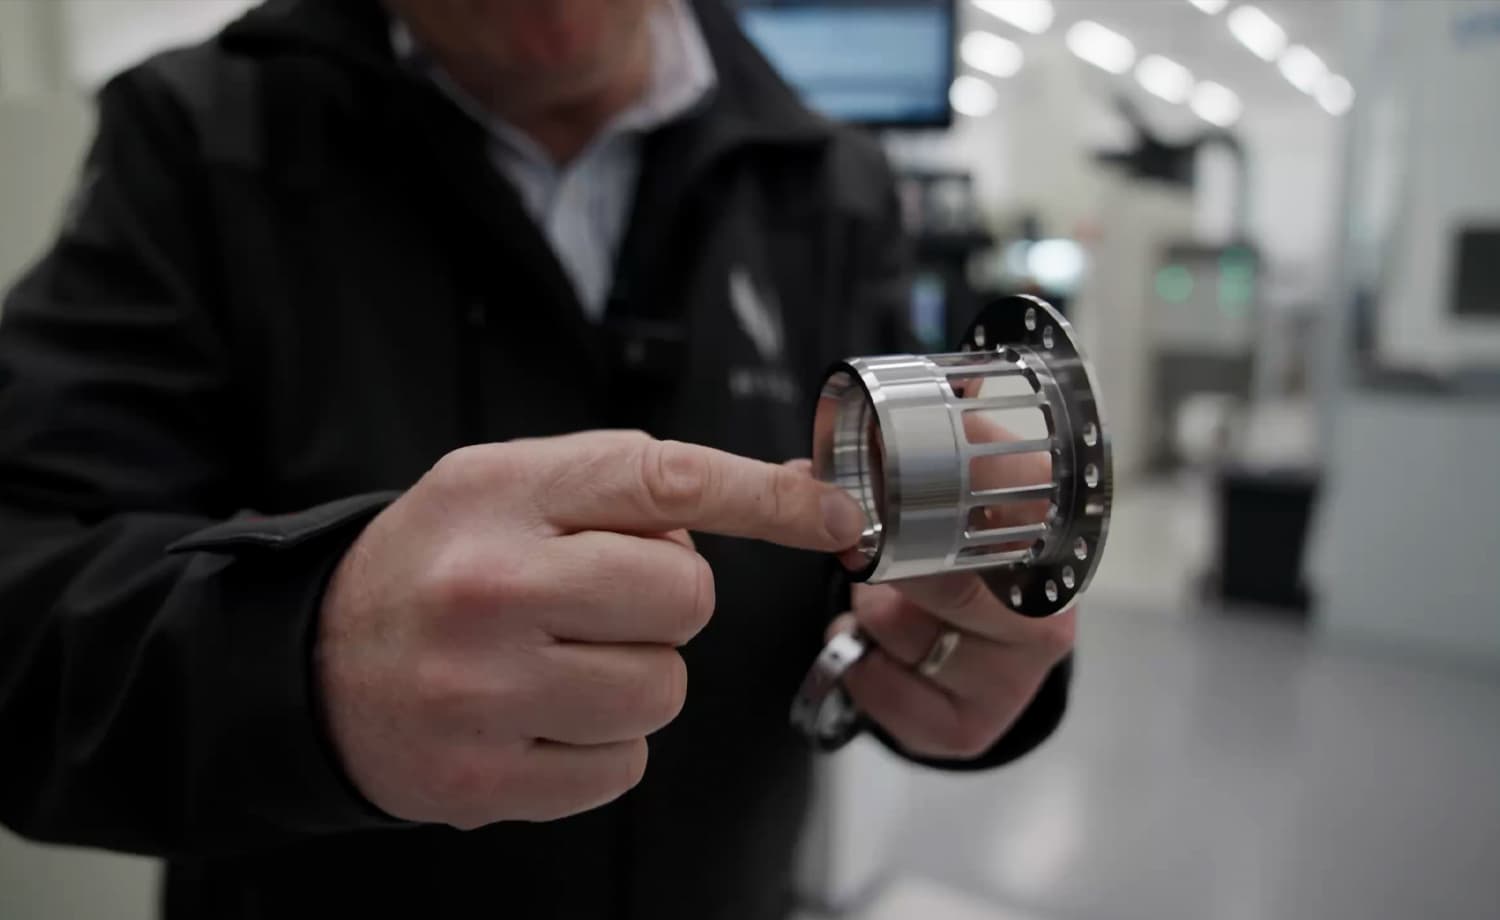
Rolamentos, Pistas e Elementos Rolantes
Os rolamentos de alta velocidade estão entre os componentes mais exigentes de qualquer turbina a gás. A equipe da Hill agora concluiu os elementos críticos do sistema de rolamentos do gerador de gás:
- Pista externa com barra-mola: Atua como o sistema de suspensão que conecta o rolamento à estrutura do motor e controla a rigidez para o gerenciamento da dinâmica do rotor.
- Pista interna: Absorve uma parcela significativa da carga axial e fornece a superfície de vedação para o amortecedor de filme fluido, que atenua as vibrações do rotor.
- Gaiolas, roletes e esferas de precisão: Mantêm o posicionamento exato das esferas e roletes a velocidades próximas a 50.000 RPM.
A pista externa é mantida com circularidade e cilindricidade em escala submícron — um milésimo de milímetro. Cada um desses componentes é usinado a partir de um aço específico, formulado para preservar a resistência e a dureza sob as temperaturas extremas no núcleo do motor.
Carcaças Estruturais Principais Ganham Forma
Com o maquinário rotativo próximo da conclusão, a arquitetura estática do motor também chega à sua forma final:
- Carcaça de entrada / face traseira da caixa de acessórios: A espinha dorsal estrutural dianteira do motor, incluindo a entrada de ar em formato de sino e os suportes que acomodam engrenagens e rolamentos.
- Tampa dianteira da caixa de acessórios: Fornece a segunda metade dos suportes dos rolamentos e as faces usinadas para o motor de partida-gerador, bomba de óleo, bomba de combustível e trocadores de calor.
- Carcaça do combustor: O protótipo de metal impresso em 3D, totalmente instrumentado, teve seus flanges dianteiro e traseiro usinados, juntamente com os detalhes internos para vedações e componentes de alta temperatura. Restam as operações finais em 5 eixos para o acabamento dos suportes dos injetores e flanges de instrumentação.
- Interduct: O difusor da passagem de gás posicionado entre a saída da turbina do gerador de gás e a entrada da turbina de potência. Também impresso em 3D em superliga e com acabamento usinado para receber os suportes de instrumentação.
Camisa de Combustão e Sistema de Combustível
A primeira camisa de combustão anular do GT50 está completa. Ela acomoda a cabeça do combustor com molas flutuantes para vedar os injetores de combustível e os swirlers, além de orifícios de resfriamento por filme e de diluição já implementados. A única operação restante é o posicionamento dos orifícios de diluição finais, que depende dos testes contínuos em bancada de combustão para confirmar a posição ideal da vela de ignição.
O sistema de alimentação de combustível é igualmente refinado. Fundidos internamente na PC1, os coletores de combustível são usinados para criar canais internos que direcionam o combustível a cada bocal. Os próprios bocais são rosqueados nos coletores e são envoltos por swirlers que atomizam o combustível e estabelecem a zona de recirculação estacionária essencial para uma combustão estável. Uma gama completa de bocais de pulverização foi preparada para que o sistema de combustão possa ser ajustado com precisão na bancada de testes final, antes de a configuração selecionada ser congelada para o primeiro protótipo do motor.
Pás da Turbina e Anéis de Revestimento das Pás
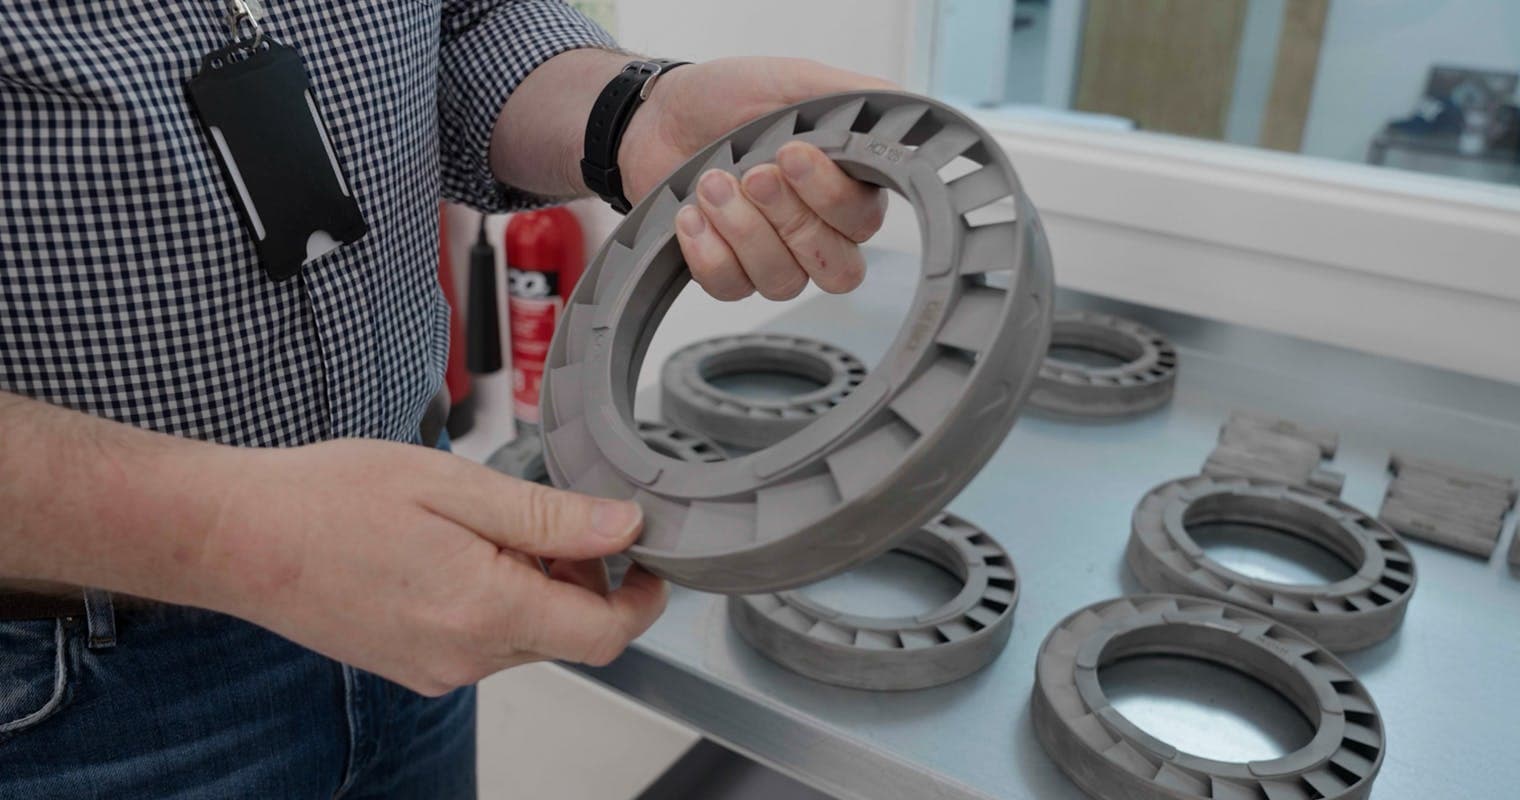
Toda a fabricação das pás da turbina agora está concluída. As pás destinadas ao primeiro motor estão passando por verificações dimensionais finais e tomografia computadorizada para confirmar que quaisquer defeitos internos permaneçam dentro das tolerâncias aceitáveis. Enquanto isso, o anel de revestimento das pás, a carcaça dentro da qual o disco e as pás da turbina giram, teve seu revestimento abradável usinado para proporcionar as folgas de ponta reduzidas necessárias para a eficiência, além de uma margem de segurança contra roçamentos em alta potência durante o desenvolvimento.
Instrumentação: O Item com Maior Prazo de Entrega
Um dos aspectos mais demorados em qualquer programa de motor protótipo é a instrumentação. Para capturar pressões, temperaturas e velocidades de fluxo ao longo do caminho dos gases, a equipe projetou e fabricou sistemas de rakes e suportes que se projetam para o interior do duto anular em múltiplas estações. Tubulações hipodérmicas percorrem todo o comprimento do motor para conduzir essas medições até os sensores instalados em posições onde conseguem suportar o ambiente térmico. Os próprios sensores já estão em estoque, aguardando instalação.
Bancadas de Teste: De Rufus 1 a Rufus 3
Enquanto os componentes do motor convergem para o PC1, o programa de testes de combustível e combustão avançou em paralelo.
- Rufus 1 - a bancada de canal único - comprovou o comportamento dos injetores, a estabilidade da ignição e os primeiros algoritmos de controle.
- Rufus 3 - uma nova bancada de três canais representando um quarto do combustor anular, está sendo montada agora. Ela verificará a estabilidade do acendimento cruzado entre os fluxos dos injetores, otimizará o posicionamento dos ignitores e confirmará as programações de combustível e os parâmetros de fluxo de ar que o FADEC utilizará durante as primeiras corridas do motor.
A camisa de combustão retificada do Rufus 3 está sendo encaixada em sua carcaça, com os testes previstos para começar em poucos dias.
A Célula de Testes do GT50
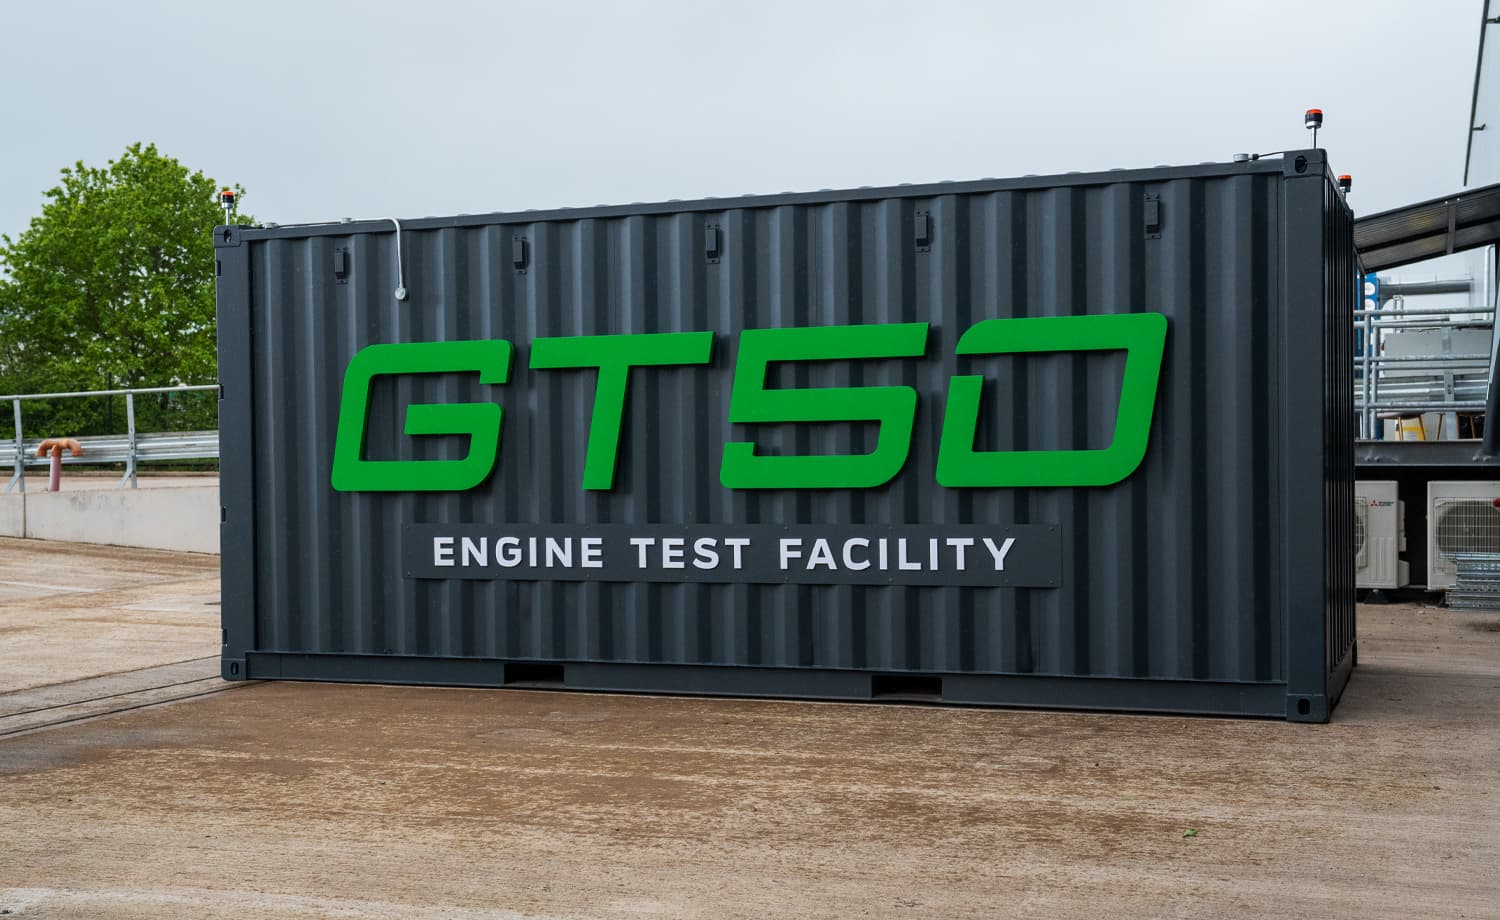
A célula de testes em si é um contêiner marítimo adaptado, com isolamento acústico para conter o ruído dos prolongados testes do gerador de gás sem perturbar os arredores. Em seu interior, a bancada de testes — originalmente construída para a validação da caixa de redução — está sendo ampliada para receber o gerador de gás, em seguida a turbina de potência e, por fim, os sistemas completos de lubrificação e serviços externos ao motor necessários para as operações iniciais.
Para os testes posteriores da turbina de potência, uma estrutura de contenção em concreto será adicionada ao redor do contêiner para proteger contra o improvável evento de uma ruptura de disco. Suportes antivibração, instalações elétricas e toda a infraestrutura de instrumentação já estão instalados.
A Contagem Regressiva
Muitos diziam que a Hill enfrentava um desafio imenso ao optar por projetar e construir seu próprio motor de turbina a gás para o HX50. Esse desafio foi superado uma operação de usinagem por vez. Com 99,5% de todas as operações de produção concluídas, o caminho agora está claro:
- Retoques finais nas últimas vinte peças.
- Primeira montagem do protótipo GT50 em aproximadamente dez dias.
- Ignição e testes do motor — o primeiro motor de helicóptero construído no Reino Unido em quase cinquenta anos.
A parte mais empolgante, como diz Jason Hill, está prestes a começar.
PARTICIPE DA NOSSA APRESENTAÇÃO EM GRUPO
Tem interesse no HX50? Reserve seu lugar em nossa apresentação em grupo e saiba por que o HX50 será melhor que seu helicóptero atual.
O que está na apresentação
Quem
Mischa Gelb (Pilot Yellow) e Ruben Dias
O quê
Detalhes completos exclusivos sobre o HX50 ainda não disponíveis para o público
Como
Apresentação de 30 minutos + perguntas e respostas
Faça parte da jornada
Receba todas as notícias e atualizações relevantes sobre o HX50 em sua caixa de entrada.

HX50
Conceito do exterior
Conceito do interior
Motor a turbina GT50
General Aviation 2.0
Cockpit digital da Hill
Notícias e histórias
Detalhes técnicos
Simulador de Alcance
Jornada para o HX50
ENDEREÇO
Hill Helicopters
Unit 3, Shackleton Way
Stafford, ST16 1GY
United Kingdom
Contato
Geral:
+44 (0) 1384 590700
Clientes:
+44 (0) 1384 590700
Vendas:
+44 (0) 1889 228040
hello@hillhelicopters.com
ENDEREÇO
Hill Helicopters
Unit 3, Shackleton Way
Stafford, ST16 1GY
United Kingdom
© 2026 HILL HELICOPTERS