55 запусков GT50 и окончательно утверждённый фюзеляж второго поколения для HX50
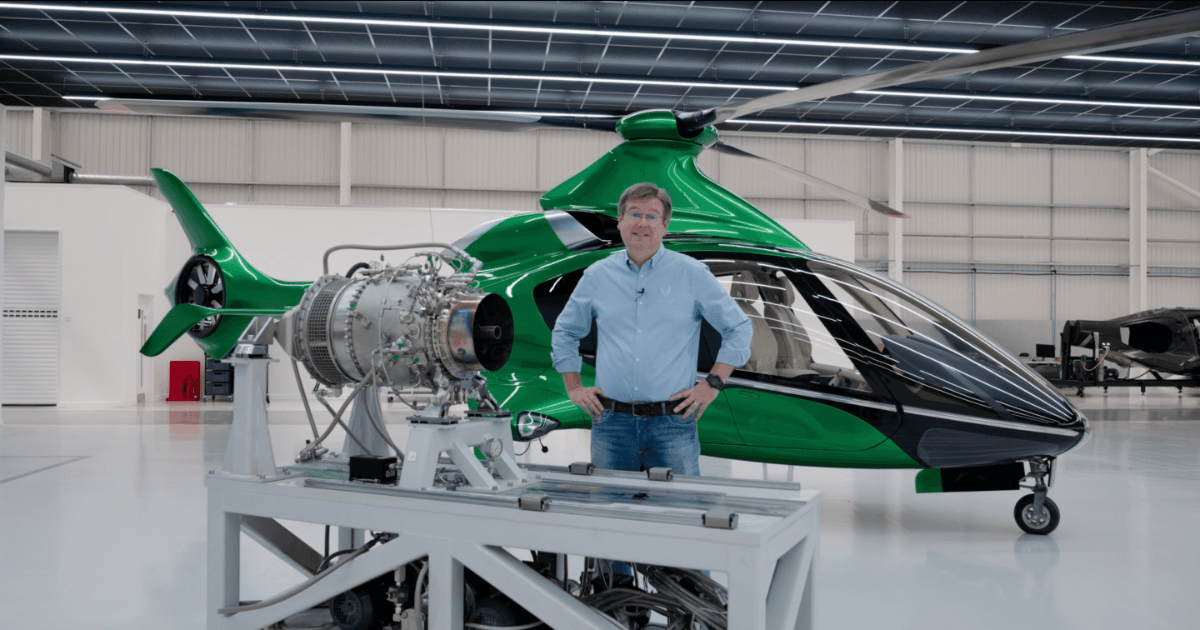
55 испытательных запусков GT50 до 85,8 % N1, чистые результаты бороскопии и фюзеляж HX50 второго поколения, конструкция которого окончательно утверждена и передана в производство. Подробности — в ноябрьском обновлении программы.
7 нояб. 2026
После периода необходимой концентрации на разработке и создании прототипа GT50 внимание на PC1 вновь полностью переключилось на завершение работ над самим HX50, создание его прототипа и подъём в воздух.
Десять с половиной часов, по одной детали за раз
55 запусков, один час 35 минут и чистый бороскоп
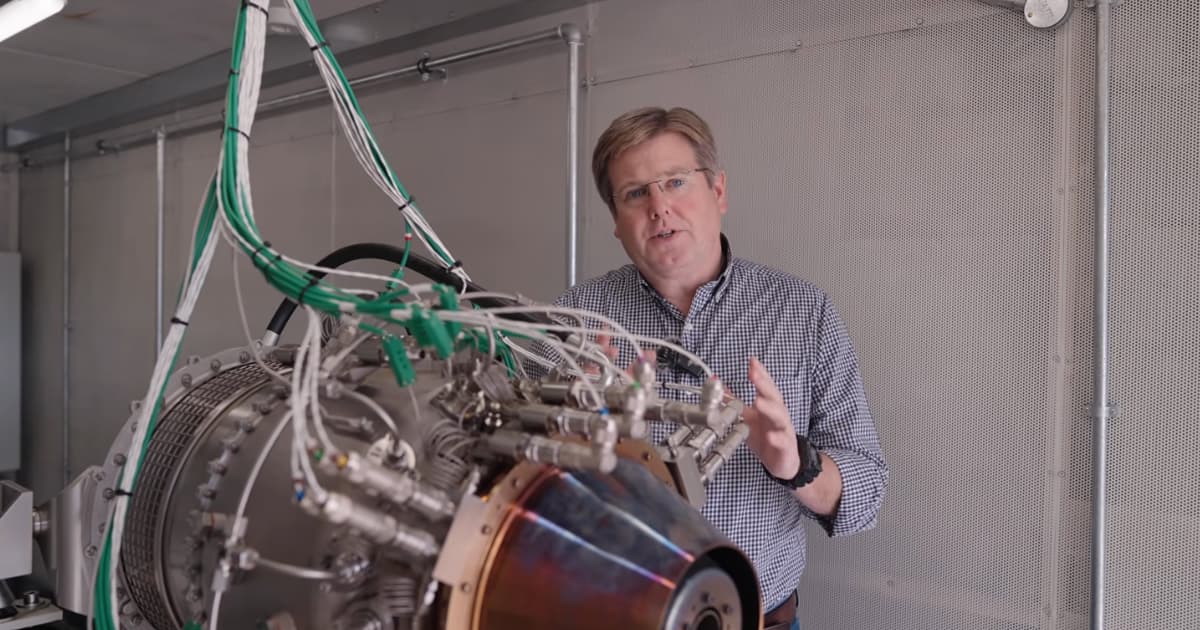
Самый продолжительный запуск GT50 на сегодняшний день длился один час 35 минут: обороты постепенно поднимались до 85,8 % N1 — вблизи верхней границы рабочего диапазона. По завершении запуска был проведён бороскопический осмотр. Внутри двигатель остался в состоянии нового: никаких задиров, никакой деградации горячих деталей, никакого нагара.
Таков результат после 55 испытательных запусков на стенде PC1 и примерно 10,5 часа суммарной наработки. Десять с половиной часов могут показаться незначительным временем.
Испытание, разборка, сборка, испытание
Текущие испытания — короткие и целенаправленные. Каждый запуск подтверждает корректную работу отдельного узла двигателя и его стабильность на различных режимах. Затем двигатель разбирается, перенастраивается и запускается снова. Испытание, разборка, сборка, испытание. Метод заключается в постоянных остановках и запусках, а малая наработка — намеренна.
По итогам испытаний получены три результата.
Запуски без перегрева и предсказуемое воспламенение
Работа топливной системы подтверждена. Запуски проходят без перегрева, воспламенение — надёжное и предсказуемое. С серийными топливными форсунками будут внесены небольшие изменения в систему трубопроводов, что позволит расширить верхнюю границу рабочего диапазона.
Сгорает почти 100 % топлива
Сгорание близко к полному. Почти 100 % топлива, поступающего в камеру сгорания, теперь сгорает, выделяя тепло и преобразуясь в мощность. Достичь этого показателя в нижней части рабочего диапазона крайне сложно, и двигатель уже вплотную приблизился к этому значению. После набора давления горение становится стабильным, а распределение температуры — равномерным по мере того, как горячие газы покидают камеру сгорания и направляются к сопловому аппарату и турбине.
Ротор и подшипники сохраняют стабильность
Конструкция надёжна. Роторные компоненты, осмотренные через штатные инспекционные отверстия двигателя, демонстрируют отличное состояние — в том числе после работы на высоких температурах в период начального освоения. Подшипники не показывают роста вибрации, а их температура остаётся стабильной. Осталось настроить систему смазки — потребуется ещё одна-две недели на точную регулировку смазочных каналов.
Двигатель начинает работать самостоятельно
FADEC берёт на себя запуск и останов
По мере отработки основных функций всё больше возможностей FADEC интегрируется в работу двигателя. Теперь система способна выполнять полуавтоматический запуск и автоматический останов. Следующий шаг — самостоятельное поддержание частоты вращения N1 при изменении мощности в рабочем диапазоне. Алгоритмы сначала отрабатываются на системе управления испытательного стенда. После проверки и определения характеристик они переносятся на наше собственное аппаратное обеспечение FADEC и функционируют как автономный блок.
Два года на разработку топливной форсунки собственного производства
Для работы на более высоких оборотах, при больших нагрузках и температурах двигателю необходимы штатные форсунки. Первоначальные технологические форсунки, установленные для ограничения подачи топлива на ранних этапах испытаний, в течение ближайших нескольких недель будут заменены на высокопроизводительные инжекторы с высоким быстродействием собственной разработки Hill. После этого можно будет составить карту характеристик двигателя во всём эксплуатационном диапазоне.
Форсунки — наиболее сложный элемент, и работа над ними велась в фоновом режиме на протяжении двух лет. Инжектор должен обладать достаточным быстродействием, высокой надёжностью и способностью распылять топливо до достаточно малого среднего диаметра капель по Заутеру. Для двигателя такого размера это одна из самых труднодостижимых комбинаций требований.
Второй и третий двигатели — в механическом цехе
Второй двигатель находится в производстве в механическом цехе — это страховочный вариант для обеспечения непрерывности программы испытаний на случай, если первый двигатель будет временно снят с испытаний из-за остановки, поломки или переконфигурации. Третий двигатель — лётный.
Вертолёт создавался заново вслед за двигателем
Упрощённый планер и увеличенная зона деформации
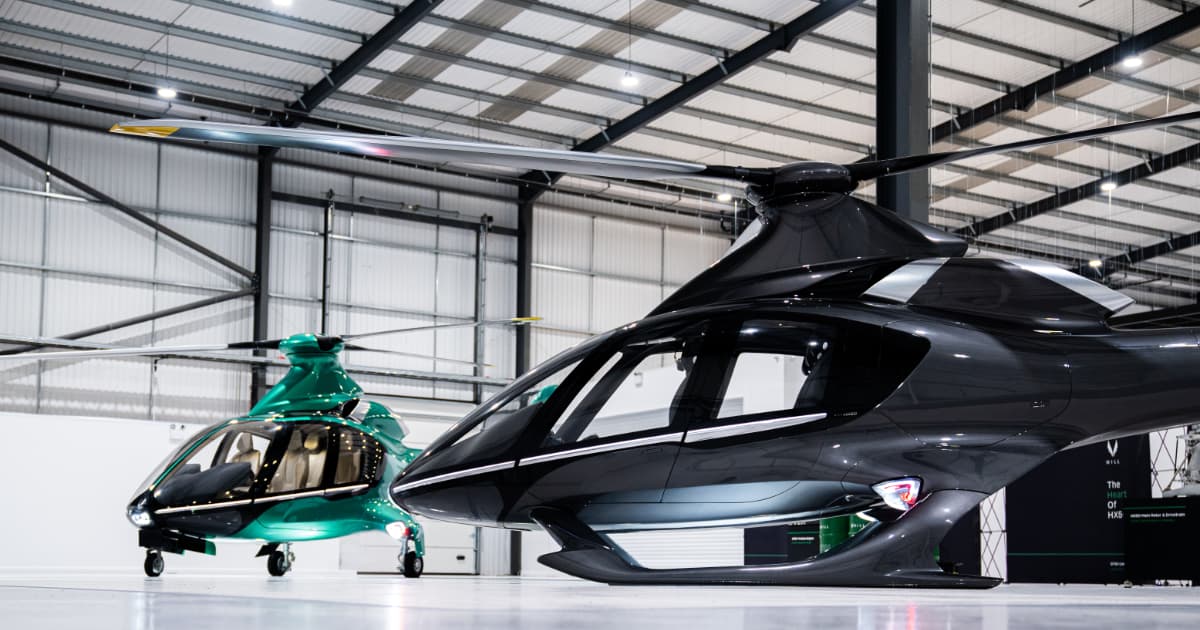
Фюзеляж второго поколения — это то, что стоит за историей создания двигателя. Он упрощает силовую архитектуру планера и трансмиссии, существенно улучшает аэродинамику, снижает массу и стоимость за счёт нового метода производства, а также облегчает осмотр воздушного судна.
Вместе с этим улучшена и пассивная безопасность. Под полом появилось больше пространства, что обеспечивает увеличенную зону деформации. Энергопоглощающие кресла крепятся к планеру по-новому, а их защитные характеристики дополнительно улучшены.
Изоляция фюзеляжа от вибраций несущей системы
Динамике конструкции уделено самое пристальное внимание. Мы использовали метод конечных элементов, чтобы определить и адаптировать формы собственных колебаний фюзеляжа, максимально изолировав их от вынуждающих сил несущего винта, рулевого винта и других вращающихся компонентов. Эта работа призвана сделать HX50 воздушным судном с самым плавным ходом в классе лёгких однодвигательных вертолётов.
Трёхточечные замки дверей
Работа над дверями завершена. Новая силовая конструкция, улучшенная герметизация и принципиально новый механизм трёхточечного запирания, надёжно прижимающий дверь к уплотнителям. Установлены новая ручка и защёлка, центральный замок, фирменная подсветка, а также дверные панели и внутренняя отделка.
Девятнадцать элементов оснастки для первой летающей конструкции
От стальных рам до готовых мастер-форм
Для хвостовой части прототипа требуется комплект из 19 мастер-моделей, элементов оснастки и форм, изготавливаемых на собственных мощностях. Каждый элемент начинается со сварной стальной несущей рамы. Блокирующая поверхность образует вакуумный барьер, затем приклеивается и обрабатывается на станке почти до заданных контуров базовый блок, после чего наносятся стекловолокно и модельная паста, а финальный проход на станке формирует готовую поверхность мастер-модели. На её основе снимается мастер-форма.
Горизонтальный стабилизатор первым переходит на стадию оснастки
Первый из них, уже находящийся в цехе, — это нижняя поверхность нового цельного горизонтального стабилизатора, самого первого силового элемента летающего HX50, перешедшего на стадию изготовления оснастки. Примерно через неделю она станет формой. Верхняя поверхность уже покрыта пастой в композитном цехе. Сам стабилизатор устанавливается на моторную палубу и проходит вдоль силовой хвостовой балки.
Углепластиковая оснастка и литые металлические вставки
Пробная оснастка для узла соединения хвостовой балки с фюзеляжем демонстрирует качество углепластиковой оснастки, которую позволяют получить эти мастер-модели. Композитная конструкция также требует наличия металла в местах болтовых соединений. В каждом болтовом соединении в ламинат заделана металлическая вставка с достаточной площадью склейки для передачи сосредоточенных нагрузок. Первые лётные вставки уже находятся в литейном цехе — между партиями высокотемпературных компонентов двигателя.
Детали, которые ждали двигателя
Колёсное шасси приближается к испытательному стенду
Колёсное шасси было спроектировано и передано в производство некоторое время назад. Часть этих деталей находилась в режиме ожидания, пока мы проводили детали GT50 через механический цех.
Последние два месяца позволили возобновить работу, и первые основные и носовые стойки шасси со всеми исполнительными механизмами почти готовы к испытаниям на стенде.
К деталям предъявляются строжайшие требования. Жёсткие допуски, качество обработки поверхностей, заданное для обеспечения износостойкости и защиты от коррозии, уплотнительные элементы — всё это должно работать в совокупности, чтобы поглощать нагрузки при жёсткой посадке и предотвращать наземный резонанс при многолопастном несущем винте. Верхний цилиндр амортизационной стойки носового шасси сегодня вытачивается из цельной заготовки. В серийном производстве он будет отливаться в форму, близкую к заданной, и подвергаться финишной механической обработке, что позволяет снизить себестоимость.
Полозья, рассчитанные на аварийные нагрузки и наземный резонанс
Полозья выглядят просто. Но это не так. Они воспринимают предельные и разрушающие аварийные нагрузки, защищают фюзеляж при жёсткой посадке, ограничивают нагрузки, передаваемые на планер, обеспечивают требуемый ресурс по усталостной прочности и при этом остаются лёгкими. Установка обтекателей для снижения лобового сопротивления неубирающегося шасси добавляет конструктивную сложность. Многолопастной несущий винт создаёт наиболее сложную задачу: необходимо развязать маятниковые формы колебаний лопастей от форм колебаний фюзеляжа как жёсткого и упругого тела, иначе воздушное судно рискует войти в наземный резонанс.
Конструкция серийного образца представляет собой формованную алюминиевую трубу с прикреплёнными болтами горизонтальными трубами снизу, закрытую капотами и обтекателями для сохранения облика, который всегда отличал HX50. Полозья теперь несколько иначе стыкуются с консолями-пилонами, а обтекатели вокруг них были доработаны таким образом, чтобы деформация полозьев при жёсткой посадке не повреждала композитный фюзеляж.
Система улучшения устойчивости, которая не дёргает ручку циклического шага
HX50 — крупный вертолёт, поэтому его система управления полётом оснащена гидроусилителями, а каждое воздушное судно в стандартной комплектации оснащается двухосевым автопилотом с системой улучшения устойчивости и дополнительными режимами. Установка автопилота на заводе открыла возможность, недоступную при модернизации: исполнительные механизмы системы улучшения устойчивости и автопилота объединены в один модульный блок над потолком кабины, управляющий автоматом перекоса и несущим винтом.
Поскольку функции разделены внутри модуля, система улучшения устойчивости работает в фоновом режиме. Вы не увидите, как ручка циклического шага подёргивается при демпфировании по тангажу и крену. Единственное видимое движение — это работа автопилота при выходе на новый курс, высоту или заданную линию пути.
Лопасти и кресла
Семнадцать прототипов лопастей и модернизированная втулка
Последние 18 месяцев были посвящены улучшению лётно-технических характеристик и комфорта полёта, чтобы сделать HX50 одним из самых плавных и простых в управлении вертолётов в своём классе. Для этого втулка несущего винта и несущая система в целом прошли значительную модернизацию.
Параллельно было оптимизировано производство лопастей: сокращены трудозатраты и время сборки. Уже изготовлено семнадцать прототипов лопастей. В последней партии из девяти экземпляров основное внимание уделялось качеству и производственным процессам, применяемым при создании каждой лопасти HX50.
Три попытки отказаться от пенонаполнителя в кресле
Кресло экипажа должно было сочетать конструктивную прочность и энергопоглощающие свойства с эргономикой, рассчитанной на максимально широкий диапазон телосложений пилотов, при этом соответствуя автомобильному уровню отделки и заданной цене. Композитная чаша, металлические компоненты, отделка и пенонаполнитель готовы. С этого момента производственная команда последовательно сокращает время и стоимость изготовления каждого кресла — с учётом потребности в 5 000 кресел в год при непрерывном производстве.
Первая конструкция представляла собой структурный оптимум и ничего более. Формованные коробчатые секции по обеим сторонам чаши кресла с пенонаполнителем, выложенные и закрытые в двусторонней пресс-форме с поверхностью класса А. Вероятно, это самый лёгкий по массе способ изготовления. Но крайне трудоёмкий.
Во втором варианте кресло было разделено на переднюю и заднюю формованные детали, соединённые холодным склеиванием, что облегчило выкладку композита в труднодоступных местах. В третьем варианте пенонаполнители были полностью исключены: передняя и задняя панели отформованы таким образом, что непосредственно склеиваются между собой холодным способом. Именно этот вариант близок к серийному методу производства.
Автомобильные боковые валики и сменные в полевых условиях чехлы
Параллельно велась работа над эргономикой. Плавные изгибы оригинального дизайна вновь появились на контактных поверхностях: добавились более выраженные боковые валики в автомобильном стиле и утопленная в спинку подушка, а пазы в пенонаполнителе теперь служат технологическими канавками для двойной строчки.
Чехлы можно менять в полевых условиях. Они оборачивают пенонаполнитель поверх углепластикового каркаса и фиксируются липучками на отбортовке кресла, а задняя панель закрывает его тыльную часть. Финальный комплект чехлов поступит в ближайшие два-три дня — это кресла в серийном исполнении, которые будут летать на прототипах и затем пойдут в серийное производство.
Скользящие передние ножки и задние крепления к шпангоуту
Передние кресла экипажа установлены на алюминиевых ножках, которые сдвигаются вперёд и назад, подстраиваясь под рост пилотов. Задние кресла крепятся к шпангоуту; соответствующие компоненты уже прошли механическую обработку и готовы к испытаниям после завершения финальных этапов производственной оптимизации.
Пока двигатель Hill GT50 проходит цикл стендовых испытаний, внимание всей команды PC1 полностью сосредоточено на завершении сборки, создании прототипов и подготовке самого вертолёта к полётам.
ПРИСОЕДИНЯЙТЕ К НАШЕЙ ПРЕЗЕНТАЦИИ
Вас заинтересовал HX50? Закажите презентацию и узнайте, почему HX50 лучше, чем ваш нынешний вертолёт.
Что в презентации?
Кто
Миша Гелб (он же Pilot Yellow) и Рубен Диас
Что
Полная эксклюзивная информация о HX50 пока недоступна для широкой публики
Как
30 минутная презентация + вопросы и ответы
Станьте частью путешествия
Получайте все актуальные новости и обновления о HX50 на свою электронную почту.

HX50
Внешний вид
Интерьер
Двигатель
General Aviation 2.0
Hill Digital Cockpit
Новости и истории
Технические подробности
Симулятор дальности
Документальный сериал
АДРЕС
Hill Helicopters
Unit 3, Shackleton Way
Stafford, ST16 1GY
United Kingdom
Контакты
Общие вопросы:
+44 (0) 1384 590700
Бухгалтерия:
+44 (0) 1384 590700
Продажи:
+44 (0) 1889 228040
hello@hillhelicopters.com
АДРЕС
Hill Helicopters
Unit 3, Shackleton Way
Stafford, ST16 1GY
United Kingdom
© 2026 HILL HELICOPTERS
Приём предзаказов завершается
Приём предзаказов на HX50 и HC50 завершается четверг, 19 ноября 2026 г. в 23:59 по Гринвичу.
Приём предзаказов завершается
Приём предзаказов на HX50 и HC50 завершается четверг, 19 ноября 2026 г. в 23:59 по Гринвичу.