55 acionamentos do GT50 e uma fuselagem Gen Two congelada para o HX50
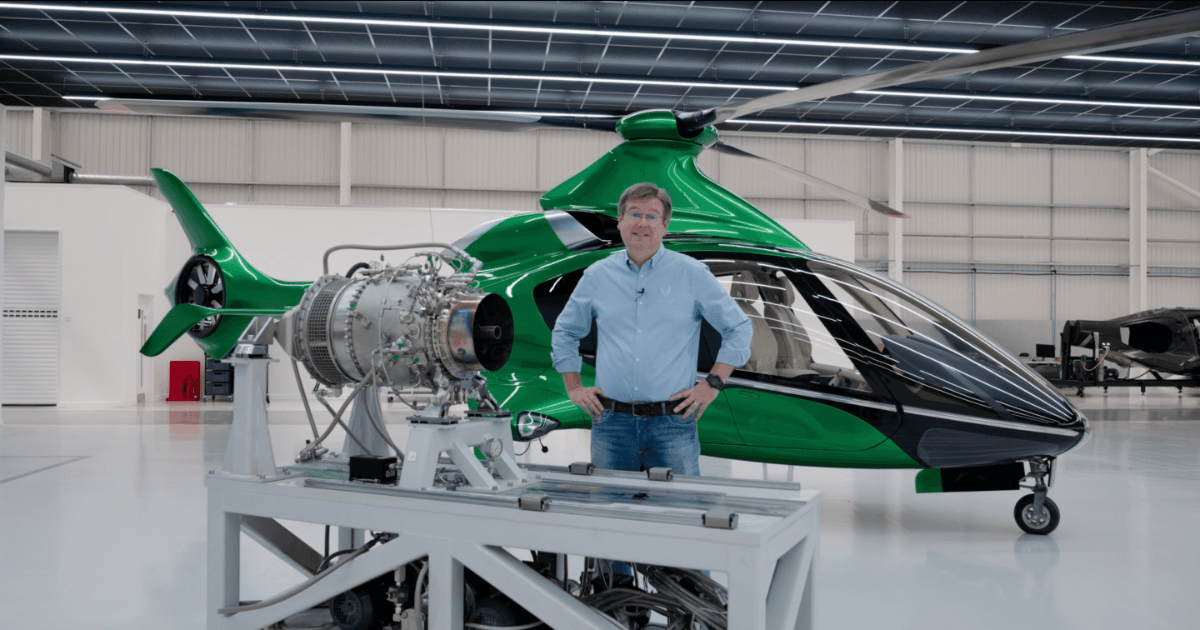
55 execuções de teste do GT50 a 85,8% N1, uma inspeção boroscópica sem anomalias e a fuselagem do HX50 Gen Two agora congelada e liberada para fabricação. Confira na atualização do programa de novembro.
7 nov 2026
Após um período de foco necessário no desenvolvimento e prototipagem do GT50, a atenção na PC1 voltou-se firmemente para concluir, prototipar e colocar o próprio HX50 no ar.
Dez horas e meia, uma peça de cada vez
55 testes, uma hora e 35 minutos e um boroscópio limpo
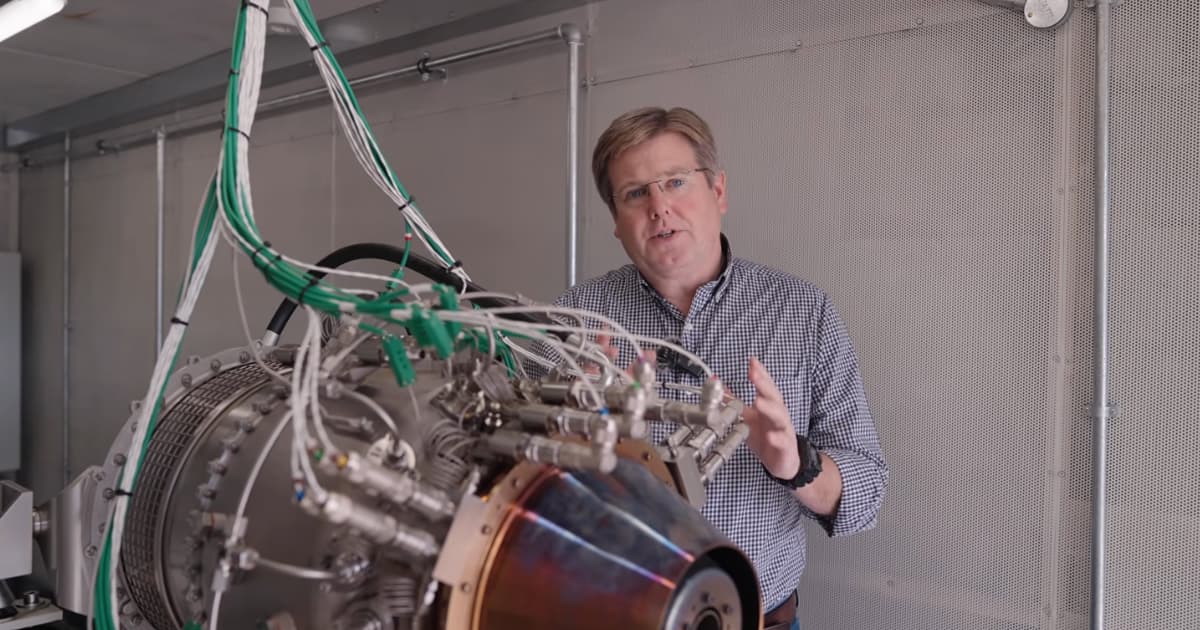
O teste mais longo no GT50 até agora durou uma hora e 35 minutos, subindo progressivamente até 85,8% de N1, próximo ao limite superior do envelope operacional. Ao final, o boroscópio foi inserido. O motor continuava como novo por dentro. Sem marcas de atrito, sem degradação das peças quentes, sem depósitos de carbono.
É assim que o protótipo se encontra após 55 testes na célula da PC1, com cerca de 10,5 horas no total. Dez horas e meia podem não parecer muito.
Testar, desmontar, reconstruir, testar
Os testes no momento são curtos e intencionais. Cada um comprova que uma parte individual do motor funciona corretamente e que continua funcionando em um ponto operacional diferente. Em seguida, o motor é desmontado, reconfigurado e acionado novamente. Testar, desmontar, reconstruir, testar. A intermitência é o método, e as horas são baixas de propósito.
Três resultados emergiram desse processo.
Partidas frias e ignição previsível
O sistema de combustível está validado. As partidas são frias, a ignição é confiável e previsível. Algumas pequenas alterações na tubulação acompanham os bicos injetores de combustível de produção, e essas mudanças ampliam o limite superior do envelope de desempenho.
Quase 100% do combustível é queimado
A combustão está quase completa. Quase 100% do combustível que entra no combustor agora queima, libera seu calor e se converte em potência. Esse número é difícil de alcançar na parte inferior da faixa de operação, e o motor está quase lá. Assim que a pressão aumenta, a combustão se estabiliza e a distribuição de temperatura é uniforme à medida que os gases quentes deixam o combustor em direção às palhetas guias do bocal e à turbina.
Rotor e rolamentos mantendo-se estáveis
A estrutura se mantém firme. Os componentes do rotor inspecionados através dos pontos de inspeção do motor estão resistindo bem, inclusive ao funcionamento em altas temperaturas do período inicial de familiarização. Os rolamentos não apresentam aumento de vibração e mantêm temperaturas estáveis. O que resta é o ajuste da lubrificação — mais uma ou duas semanas para configurar as portas de lubrificação exatamente como devem ficar.
O motor está começando a operar de forma autônoma
O FADEC assume a partida e o desligamento
Com as funções principais em operação, mais recursos do FADEC estão sendo integrados ao motor. Agora ele é capaz de realizar uma partida semiautomática e um desligamento automático. Em seguida, manterá uma velocidade N1 de forma autônoma à medida que a potência varia ao longo da faixa operacional. Os algoritmos são executados primeiro no sistema de controle da célula de teste. Uma vez validados e caracterizados nesse ambiente, são transferidos para o nosso próprio hardware FADEC e passam a funcionar como uma unidade autônoma.
Dois anos para desenvolver um injetor de combustível internamente
Para operar em velocidades mais altas, com maior exigência e temperaturas mais elevadas, o motor precisa dos seus injetores definitivos. Os injetores de segurança iniciais, instalados para limitar o fluxo de combustível durante os testes preliminares, serão substituídos nas próximas semanas pelos injetores de alta capacidade e alta largura de banda desenvolvidos internamente pela Hill. A partir daí, as características do motor poderão ser mapeadas em todo o envelope operacional.
Os injetores são a parte mais desafiadora, e esse trabalho vem sendo conduzido em segundo plano há dois anos. Um injetor precisa ter largura de banda suficiente, robustez adequada e a capacidade de atomizar o combustível a um diâmetro médio de Sauter suficientemente reduzido. Para um motor deste tamanho, essa é uma das combinações mais difíceis de alcançar.
Os motores dois e três na oficina de usinagem
O motor dois está em produção na oficina de usinagem — uma garantia para manter o programa de testes em andamento caso o motor um precise ser retirado de operação por uma parada, uma avaria ou uma reconfiguração. O motor três é o motor de voo.
A aeronave estava sendo reconstruída por trás do motor
Uma fuselagem mais simples e uma zona de deformação maior
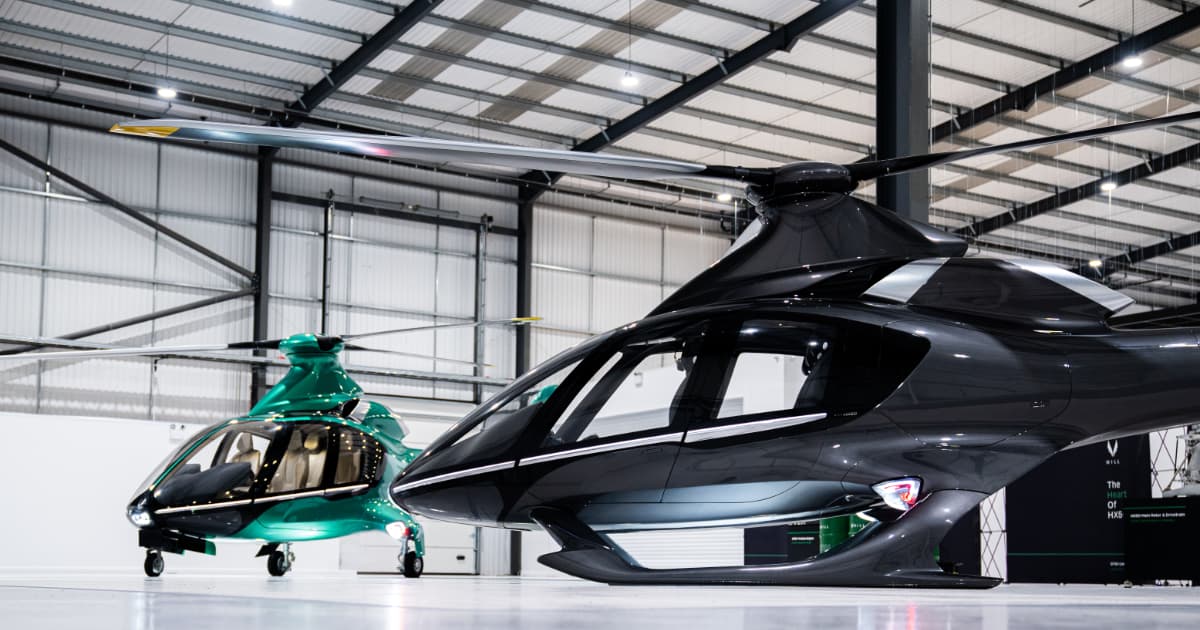
A fuselagem de Segunda Geração é a história por trás da história do motor. Ela simplifica a arquitetura estrutural da fuselagem e do sistema de transmissão, melhora significativamente a aerodinâmica, reduz peso e custo com um novo método de fabricação e facilita a inspeção da aeronave.
A resistência a impactos acompanha essas melhorias. Há mais espaço abaixo do piso, proporcionando uma zona de deformação maior. Os assentos resistentes a impactos se fixam à fuselagem de uma nova forma, e seu desempenho é ainda mais aprimorado.
Desacoplando a fuselagem da vibração do rotor
A dinâmica estrutural recebeu atenção extremamente minuciosa. Utilizamos métodos de elementos finitos para posicionar e adaptar os modos de vibração da fuselagem, desacoplando-os tanto quanto possível das funções de forçamento do rotor principal, do rotor de cauda e dos demais componentes rotativos. Esse trabalho deve posicionar o HX50 como a aeronave mais suave da categoria monomotor leve de pequeno porte.
Portas com travamento em três pontos
As portas estão finalizadas. Um novo design estrutural, melhor vedação e um mecanismo de travamento em três pontos totalmente novo que mantém a porta firmemente contra seus vedantes. Um novo puxador e trinco foram incorporados, juntamente com travamento central, a iluminação característica da marca e os painéis e acabamentos internos das portas.
Dezenove ferramentas para a primeira estrutura voadora
De estruturas de aço a moldes-mestre acabados
A parte traseira do protótipo requer um conjunto de 19 padrões, ferramentas e moldes, fabricados internamente. Cada um começa como uma estrutura de aço fabricada. Uma superfície de bloqueio forma a barreira de vácuo, o bloco de base central é colado e usinado quase até a forma final; em seguida, fibra de vidro e pasta de ferramental são aplicadas antes que uma passagem final na máquina produza a superfície acabada do padrão. O molde-mestre é obtido a partir disso.
O estabilizador horizontal é o primeiro a chegar ao ferramental
O primeiro deles, atualmente na oficina, é a superfície inferior do novo estabilizador horizontal de peça única — o primeiríssimo componente estrutural do HX50 voador a chegar ao ferramental. Ao longo da próxima semana, aproximadamente, ele se tornará um molde. A superfície superior já foi revestida com pasta no setor de compósitos. O próprio estabilizador fica sobre o deck do motor e se estende pelo cone de cauda estrutural.
Ferramental em carbono e insertos metálicos fundidos
Uma ferramenta de teste para a interface entre o cone de cauda e a fuselagem demonstra a qualidade do ferramental em carbono que esses padrões produzem. A estrutura em material composto também requer metal nos pontos de fixação por parafusos. Cada junta aparafusada conta com um inserto metálico embutido no laminado, com área de colagem suficiente para transmitir as cargas concentradas. Os primeiros insertos de voo estão agora no setor de fundição, entre lotes de componentes de alta temperatura do motor.
As peças que aguardaram o motor
O trem de pouso com rodas se aproxima do banco de testes
O trem de pouso com rodas foi projetado e liberado para fabricação há algum tempo. Algumas dessas peças ficaram em espera enquanto avançávamos com o GT50 pelo setor de usinagem.
Nos últimos dois meses, o processo foi retomado, e o primeiro trem de pouso principal e de nariz, com todo o seu sistema de acionamento, está quase pronto para o banco de testes.
As peças são extremamente precisas. Tolerâncias apertadas, acabamentos superficiais especificados para resistência ao desgaste e à corrosão, elementos de vedação que precisam trabalhar em conjunto para absorver um pouso pesado e gerenciar a ressonância em solo com um rotor de múltiplas pás. A haste do cilindro superior do trem de nariz é usinada a partir de material sólido hoje. Na produção em série, será fundida próxima à forma final e acabada por usinagem, o que mantém os custos sob controle.
Patins projetados para cargas de impacto e ressonância em solo
Os patins parecem simples. Não são. Eles suportam as cargas limite e últimas de impacto, protegem a fuselagem em pousos pesados, limitam as cargas transmitidas à estrutura, atendem a uma exigente vida em fadiga e permanecem leves. Adicionar carenagens para reduzir o arrasto de um trem de pouso fixo traz complexidade. O rotor de múltiplas pás acrescenta o desafio mais difícil: desacoplar os modos de avanço e recuo do rotor dos modos rígidos e flexíveis da fuselagem, ou a aeronave corre o risco de ressonância em solo.
O projeto voltado para a produção é um tubo de alumínio conformado com tubos horizontais aparafusados na parte inferior, carenado e revestido para manter a estética que o HX50 sempre teve. Os patins encontram as asas auxiliares de forma ligeiramente diferente agora, e as carenagens ao redor deles foram ajustadas, de modo que um patim deformado em um pouso pesado não danifique a fuselagem composta abaixo.
Aumento de estabilidade que não treme o cíclico
O HX50 é um helicóptero de grande porte, portanto seus controles de voo são assistidos hidraulicamente, e cada aeronave conta de série com um piloto automático de dois eixos com aumento de estabilidade e modos superiores. Instalar esse piloto automático na fábrica permitiu algo que uma instalação posterior nunca poderia oferecer: os atuadores de aumento de estabilidade e os atuadores do piloto automático combinados em uma única unidade modular acima do teto da cabine, acionando o prato oscilante e o rotor principal.
Como as funções são separadas internamente no módulo, o aumento de estabilidade atua em segundo plano. Você não verá o cíclico tremer enquanto ele amortece os movimentos de arfagem e rolagem. O único movimento visível é o piloto automático trabalhando em direção a um novo rumo, altitude ou trajetória de navegação.
Pás e assentos
Dezessete pás protótipo e um cubo aprimorado
Os últimos 18 meses foram dedicados ao desempenho e à qualidade de voo, para tornar o HX50 um dos helicópteros mais suaves e fáceis de pilotar em sua classe. Para chegar lá, o cubo do rotor principal e o próprio sistema de rotor passaram por uma atualização significativa.
A produção das pás foi otimizada em paralelo, reduzindo o conteúdo de mão de obra e o tempo de construção. Dezessete pás protótipo foram fabricadas. O último lote de nove concentrou-se na qualidade e nos processos de produção por trás de cada pá do HX50.
Três tentativas para eliminar a espuma do assento
O assento da tripulação precisava equilibrar estrutura e resistência a impactos com ergonomia para a mais ampla variedade de formas e tamanhos de pilotos, com acabamento estilo automotivo e um preço competitivo. A cuba em material composto, os componentes metálicos, o acabamento e a espuma estão concluídos. Desde então, a equipe de produção tem trabalhado para reduzir o tempo e o custo de cada construção, visando os 5.000 assentos por ano que a produção contínua exige.
O primeiro design era estruturalmente ideal, e nada mais. Seções em caixa formadas em ambos os lados de uma concha de assento com núcleo de espuma, laminadas e fechadas em um molde duplo face A. Provavelmente a maneira mais leve de construí-lo. Extremamente intensivo em mão de obra.
O segundo dividiu o assento em moldagens dianteira e traseira, unidas por colagem a frio, aliviando o pior da laminação em espaços apertados. O terceiro eliminou completamente os núcleos de espuma, com painéis dianteiro e traseiro moldados de forma que se unem diretamente por colagem a frio. Esse está próximo do método de produção definitivo.
Suportes laterais automotivos e capas substituíveis em campo
A ergonomia foi desenvolvida em paralelo. As curvas fluidas do design original retornaram nas superfícies de conforto, com suportes laterais de estilo automotivo, a almofada recuada na parte traseira, e as ranhuras na espuma servindo como guias para a costura dupla.
As capas são substituíveis em campo. Elas envolvem a espuma sobre o carbono e se fixam com velcro ao retorno do assento, com um painel traseiro cobrindo a parte de trás. O conjunto final de capas de acabamento chega nos próximos dois ou três dias — os assentos com intenção de produção, que voarão nos protótipos e seguirão diretamente para a linha de produção.
Pernas dianteiras deslizantes e assentos traseiros fixados na antepara
Os assentos dianteiros da tripulação ficam sobre pernas de alumínio que deslizam para frente e para trás para pilotos de diferentes tamanhos. Os traseiros são fixados na antepara, e esses componentes já passaram pela oficina de usinagem, prontos para teste assim que as etapas finais de otimização de produção estiverem concluídas.
Com o GT50 avançando na célula de testes, o foco em todo o PC1 está agora firmemente voltado para concluir, prototipar e voar a própria aeronave.
PARTICIPE DA NOSSA APRESENTAÇÃO EM GRUPO
Tem interesse no HX50? Reserve seu lugar em nossa apresentação em grupo e saiba por que o HX50 será melhor que seu helicóptero atual.
O que está na apresentação
Quem
Mischa Gelb (Pilot Yellow) e Ruben Dias
O quê
Detalhes completos exclusivos sobre o HX50 ainda não disponíveis para o público
Como
Apresentação de 30 minutos + perguntas e respostas
Faça parte da jornada
Receba todas as notícias e atualizações relevantes sobre o HX50 em sua caixa de entrada.

HX50
Conceito do exterior
Conceito do interior
Motor a turbina GT50
General Aviation 2.0
Cockpit digital da Hill
Notícias e histórias
Detalhes técnicos
Simulador de Alcance
Jornada para o HX50
ENDEREÇO
Hill Helicopters
Unit 3, Shackleton Way
Stafford, ST16 1GY
United Kingdom
Contato
Geral:
+44 (0) 1384 590700
Clientes:
+44 (0) 1384 590700
Vendas:
+44 (0) 1889 228040
hello@hillhelicopters.com
ENDEREÇO
Hill Helicopters
Unit 3, Shackleton Way
Stafford, ST16 1GY
United Kingdom
© 2026 HILL HELICOPTERS
Encerramento das pré-encomendas
As pré-encomendas do HX50 e do HC50 se encerram às 23:59 GMT em quinta-feira, 19 de novembro de 2026.
Encerramento das pré-encomendas
As pré-encomendas do HX50 e do HC50 se encerram às 23:59 GMT em quinta-feira, 19 de novembro de 2026.