Mise à jour GT50 : achevé à 99,5 % et prêt pour l'assemblage
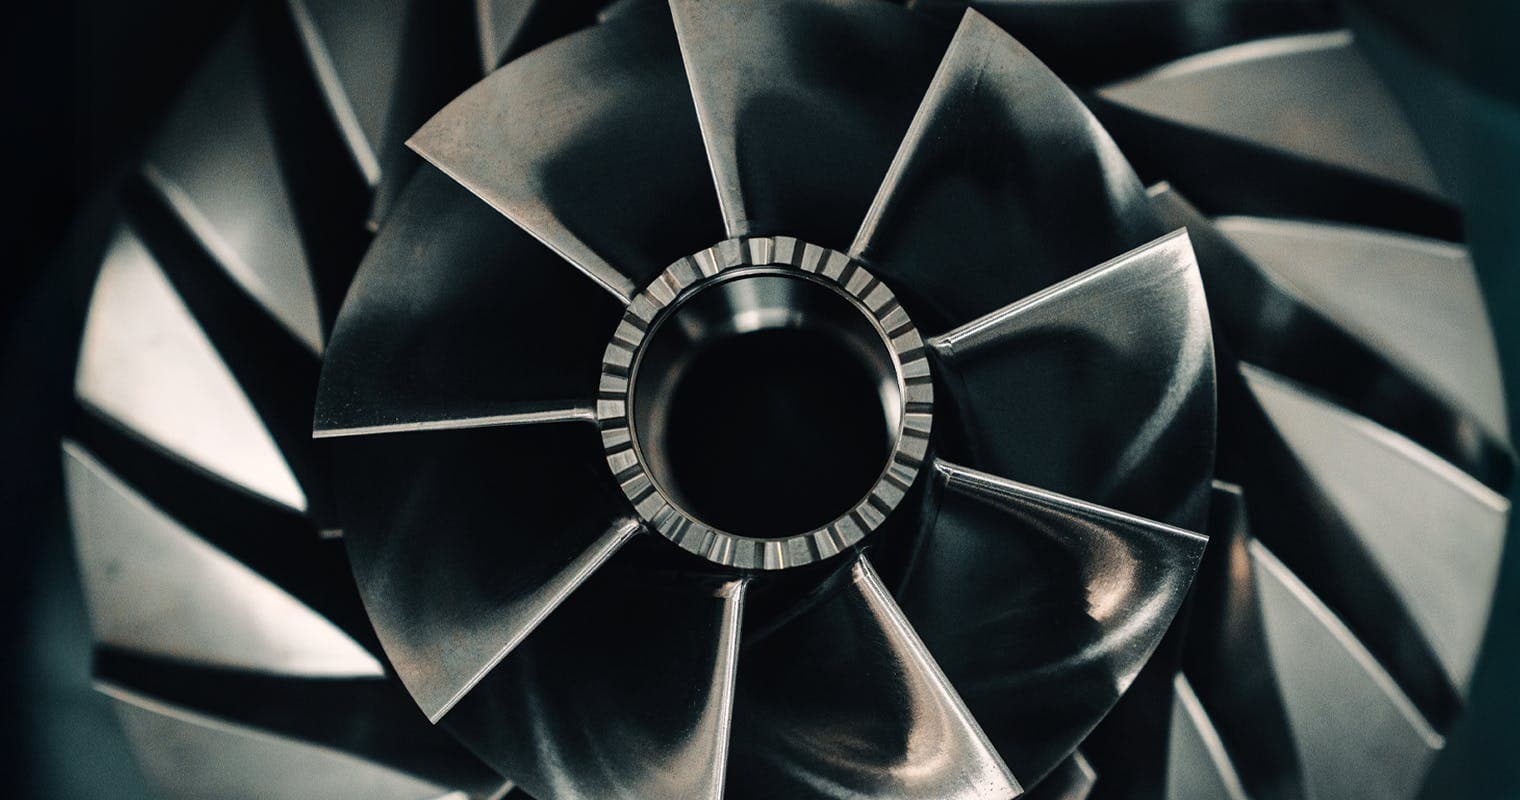
Au cours des derniers mois, l'équipe de fabrication de Hill a développé 438 pièces prototypes de turbine à gaz de haute complexité et de haute précision à partir de matières premières et de principes fondamentaux. Ces pièces ont nécessité 71 668 opérations individuelles d'usinage et de production, dont 99,5 % sont désormais achevées. Les dernières touches de finition sont apportées aux vingt derniers composants.
D'ici une semaine, le tout premier prototype du GT50 sera assemblé, et peu après, il sera mis à feu.
18 mai 2026
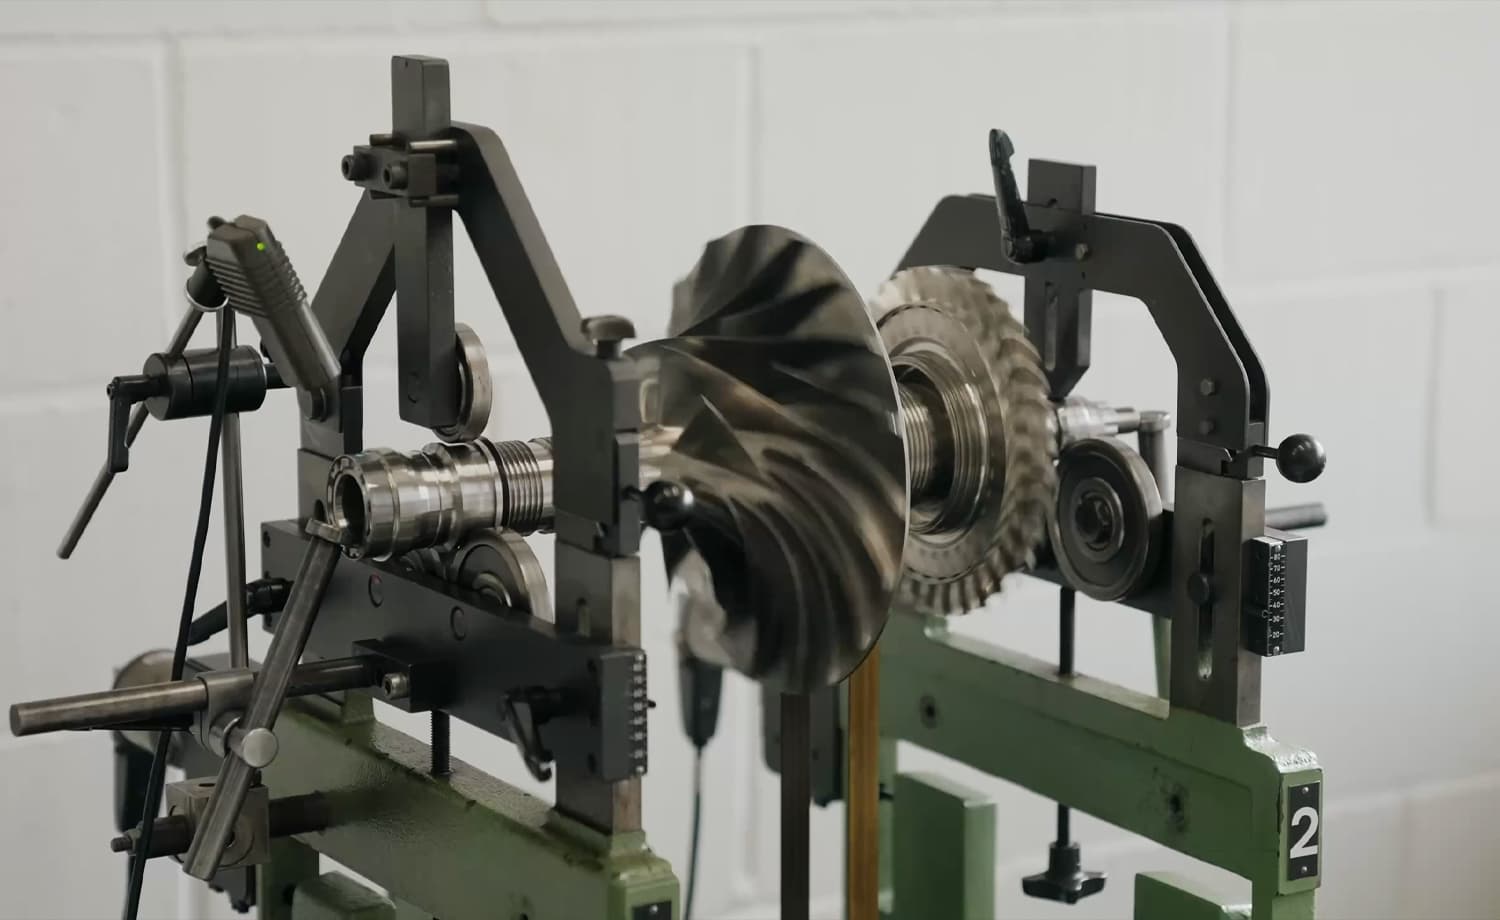
Dynamique du rotor : équilibre, répétabilité et précision
Le rotor du générateur de gaz du GT50 tourne à environ 50 000 RPM. À ces vitesses, même des déséquilibres microscopiques génèrent des forces destructrices. Dans la mise à jour précédente, Hill a décrit en détail le processus minutieux d'équilibrage de l'ensemble tournant. Cette étape clé a désormais été validée : le rotor s'équilibre parfaitement sur la machine, et il reproduit le même point d'équilibre après démontage et remontage.
Cette répétabilité est essentielle, car le rotor doit être partiellement démonté pour être intégré dans le carter moteur lors de l'assemblage final. L'équipe a investi des efforts considérables pour rendre ce processus de transfert robuste, éliminant tout risque de surprise liée à la dynamique du rotor lors du premier démarrage.
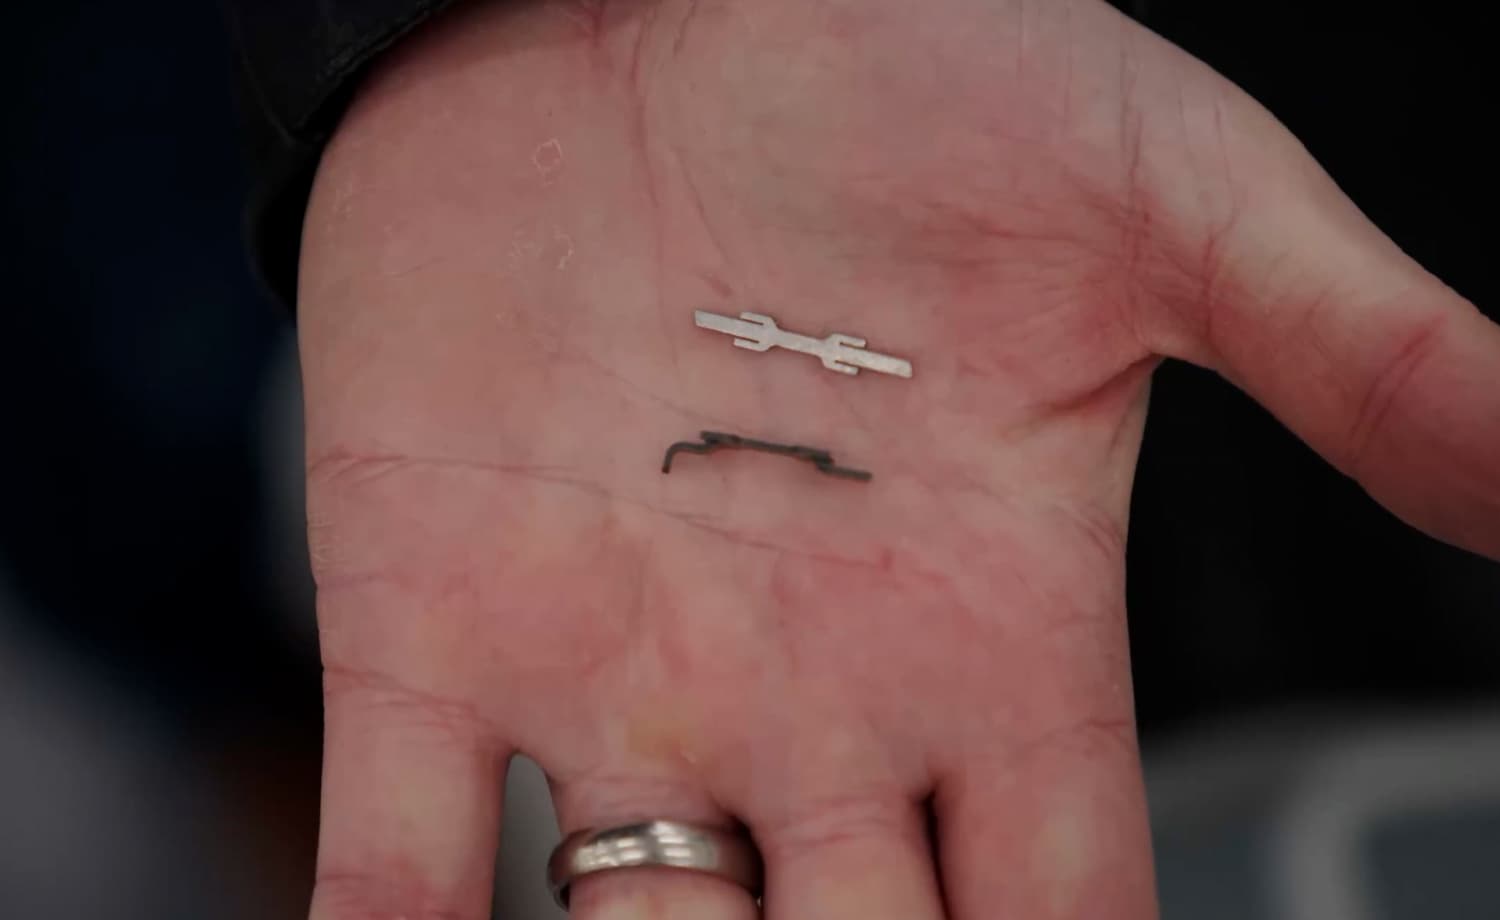
La solution « diapason »
Les aubes de turbine du GT50 sont maintenues dans le disque par un pied sapin, qui supporte l'immense charge centrifuge à 50 000 tr/min. Axialement, en revanche, les aubes sont fixées par de petites attaches en métal embouti, repliées pour les verrouiller en place. La conception d'origine, une simple forme en « toit », s'est avérée difficile à maintenir dans les tolérances requises. Lors de l'assemblage du rotor, des variations de jeu axial d'une aube à l'autre sont apparues.
La solution consiste en une attache repensée, dont la forme évoque un diapason. Fabriquée par découpe laser, emboutissage ou électroérosion par fil, ses languettes plates se positionnent avec précision dans la rainure à la base de chaque aube. Un outil de presse spécifique forme le profil incurvé afin que l'attache s'emboîte parfaitement en dessous. Résultat : les aubes sont désormais parfaitement maintenues dans le dernier disque de production, avec une variation axiale négligeable et sans aucun compromis sur la procédure d'équilibrage.
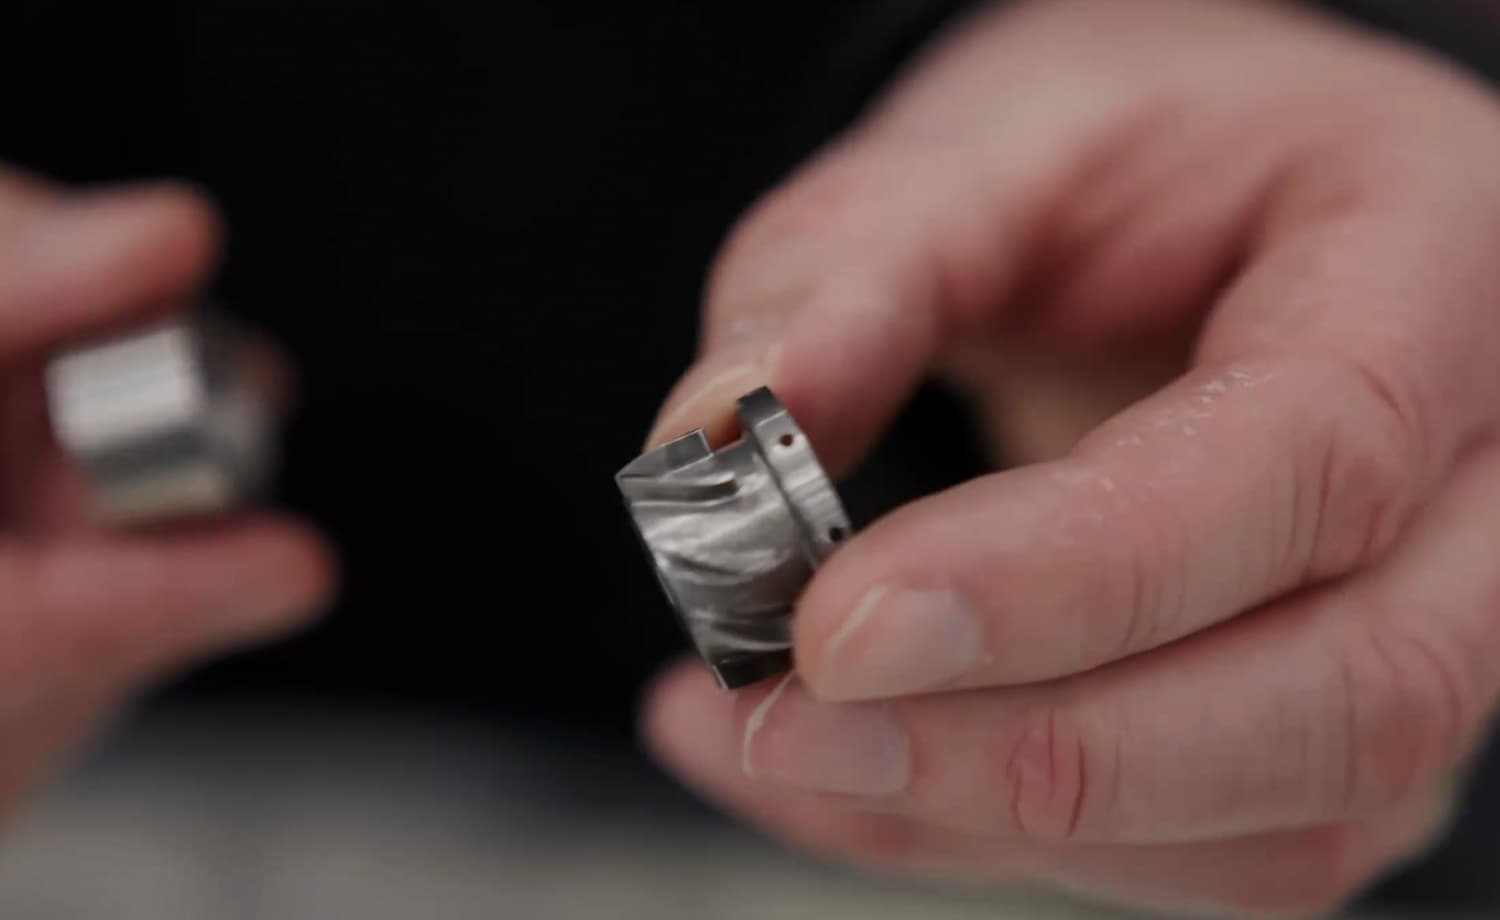
Pour protéger le disque et le pied d'aube contre les rayures, les extrémités du diapason sont ébavurées dans une machine de tribofinition. Sous grossissement, les rayons de congé microscopiques sont visibles — juste suffisants pour éliminer les arêtes vives sans modifier la géométrie d'ensemble.
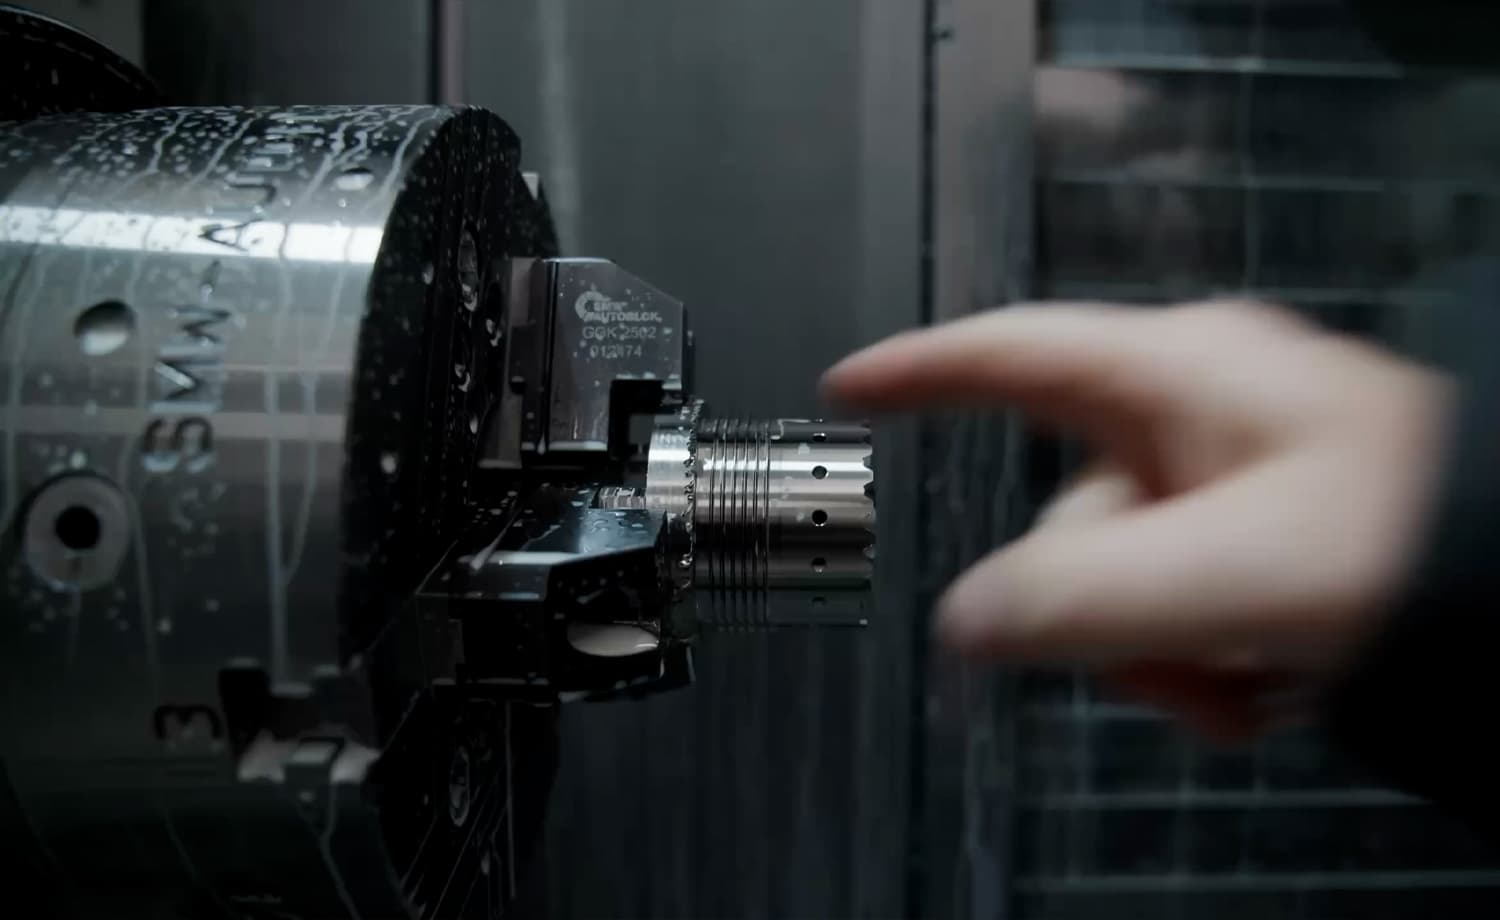
Couplages Curvic et séquence de fabrication
Même une modification apparemment mineure peut se répercuter en cascade dans une chaîne de fabrication de précision. Il y a quelques semaines, des trous oblongs dans l'un des composants du rotor ont été remplacés par des trous ronds afin d'améliorer la fabricabilité. La modification a fonctionné, mais elle a altéré l'ordre des opérations ultérieures et a fait sortir les couplages Curvic des tolérances requises.
Un nouveau composant a été produit avec une séquence de traitement mise à jour afin de maintenir la géométrie Curvic avant et arrière dans les tolérances submicroniques exigées. L'usinage final est désormais en cours sur le composant destiné au moteur d'essai.
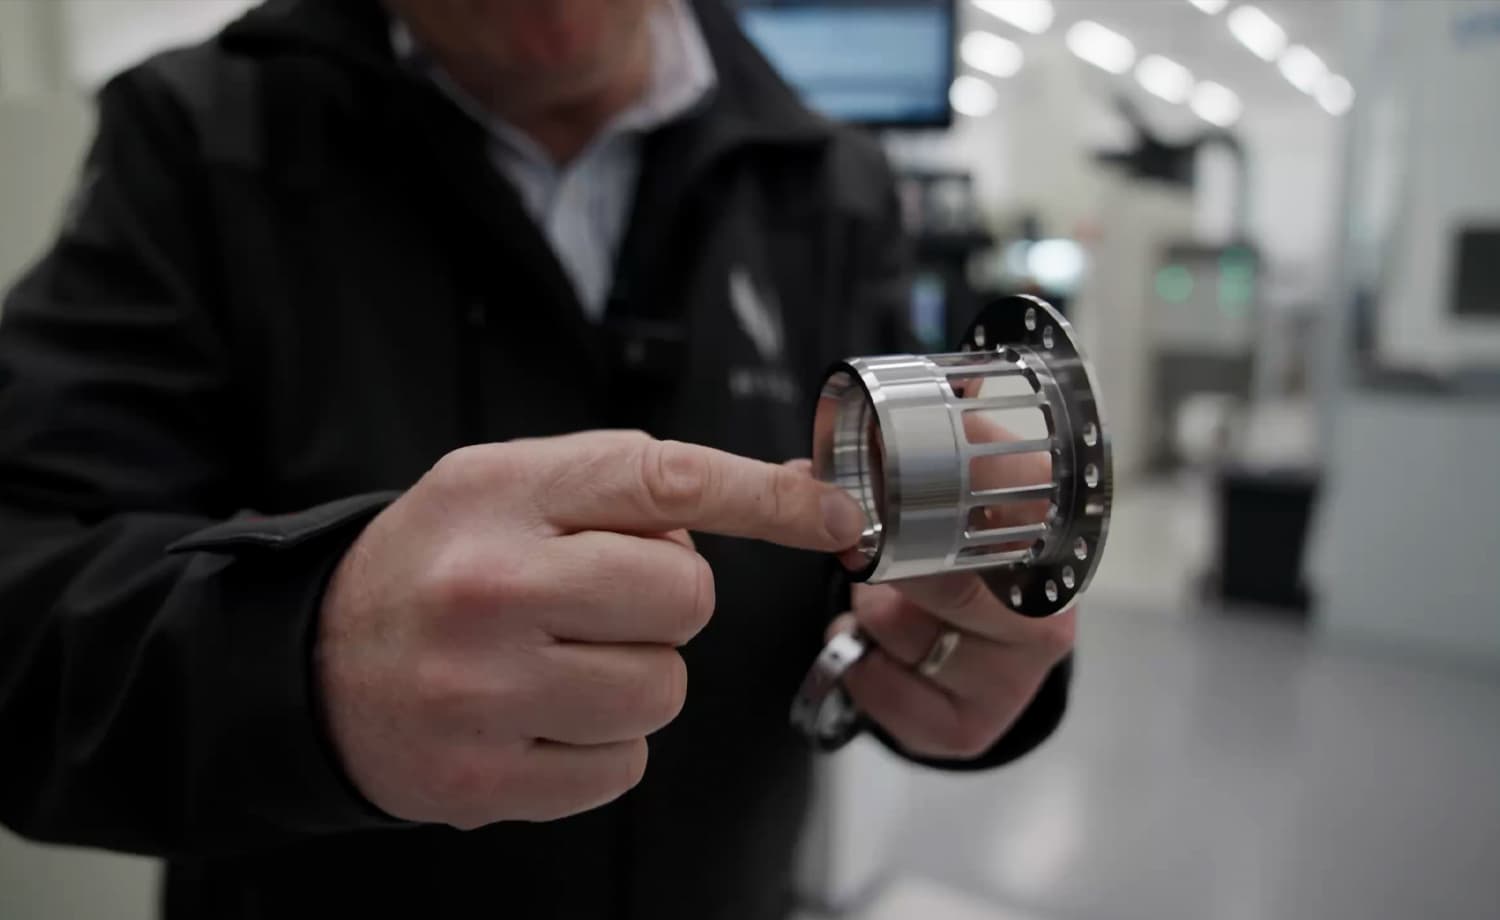
Roulements, Bagues et Éléments Roulants
Les roulements à grande vitesse comptent parmi les composants les plus exigeants de toute turbine à gaz. L'équipe de Hill a désormais achevé les éléments critiques du système de roulement du générateur de gaz :
- Bague extérieure avec barre de ressort : Elle fait office de système de suspension qui fixe le roulement à la structure du moteur et contrôle la rigidité pour la gestion de la dynamique du rotor.
- Bague intérieure : Elle supporte une part significative de la charge axiale et fournit la surface d'étanchéité pour l'amortisseur à film fluide qui amortit les vibrations du rotor.
- Cages, rouleaux et billes de précision : Ils maintiennent la position exacte des billes et des rouleaux à près de 50 000 tr/min.
La piste de roulement extérieure est maintenue à une rondeur et une cylindricité submicroniques - un millième de millimètre. Chacun de ces composants est usiné dans un acier spécifique formulé pour conserver sa résistance et sa dureté face aux températures extrêmes au cœur du moteur.
Les carters structurels majeurs prennent forme
Alors que les éléments tournants approchent de leur achèvement, l'architecture statique du moteur prend elle aussi sa forme définitive :
- Carter d'entrée / face arrière du boîtier d'accessoires : La colonne vertébrale structurelle avant du moteur, comprenant l'entrée d'air en cloche et les bossages qui supportent les engrenages et les paliers.
- Couvercle avant du boîtier d'accessoires : Fournit la seconde moitié des supports de paliers et les faces usinées pour le démarreur-générateur, la pompe à huile, la pompe à carburant et les échangeurs de chaleur.
- Carter de chambre de combustion : Le prototype entièrement instrumenté, imprimé en 3D en métal, a vu ses brides avant et arrière usinées, de même que ses détails internes destinés aux joints et aux composants haute température. Les dernières opérations d'usinage 5 axes restent à effectuer pour parachever les supports d'injecteurs et les brides d'instrumentation.
- Interduct : Le diffuseur de la veine gazeuse situé entre la sortie de la turbine du générateur de gaz et l'entrée de la turbine de puissance. Il est également imprimé en 3D dans un superalliage et usiné en finition pour accueillir les bossages d'instrumentation.
Chambre de combustion annulaire et système de carburant
La première chambre de combustion annulaire GT50 est achevée. Elle intègre la tête de chambre avec des ressorts flottants pour assurer l'étanchéité des injecteurs de carburant et des tourbillonneurs, ainsi que des orifices de refroidissement par film et de dilution déjà réalisés. La seule opération restante est le positionnement des derniers orifices de dilution, dans l'attente des essais en cours sur le banc de combustion afin de confirmer la position optimale de la bougie d'allumage.
Le circuit d'alimentation en carburant est tout aussi abouti. Coulés en interne à PC1, les collecteurs de carburant sont usinés pour créer des canaux internes acheminant le carburant vers chaque injecteur. Les injecteurs eux-mêmes se vissent dans les collecteurs et sont entourés de tourbillonneurs qui atomisent le carburant et établissent la zone de recirculation stationnaire, essentielle à une combustion stable. Une gamme complète de buses de pulvérisation a été préparée afin que le système de combustion puisse être réglé avec précision sur le banc d'essai final, avant que la configuration retenue ne soit figée pour le premier moteur prototype.
Aubes de turbine et anneaux de revêtement d'aubes
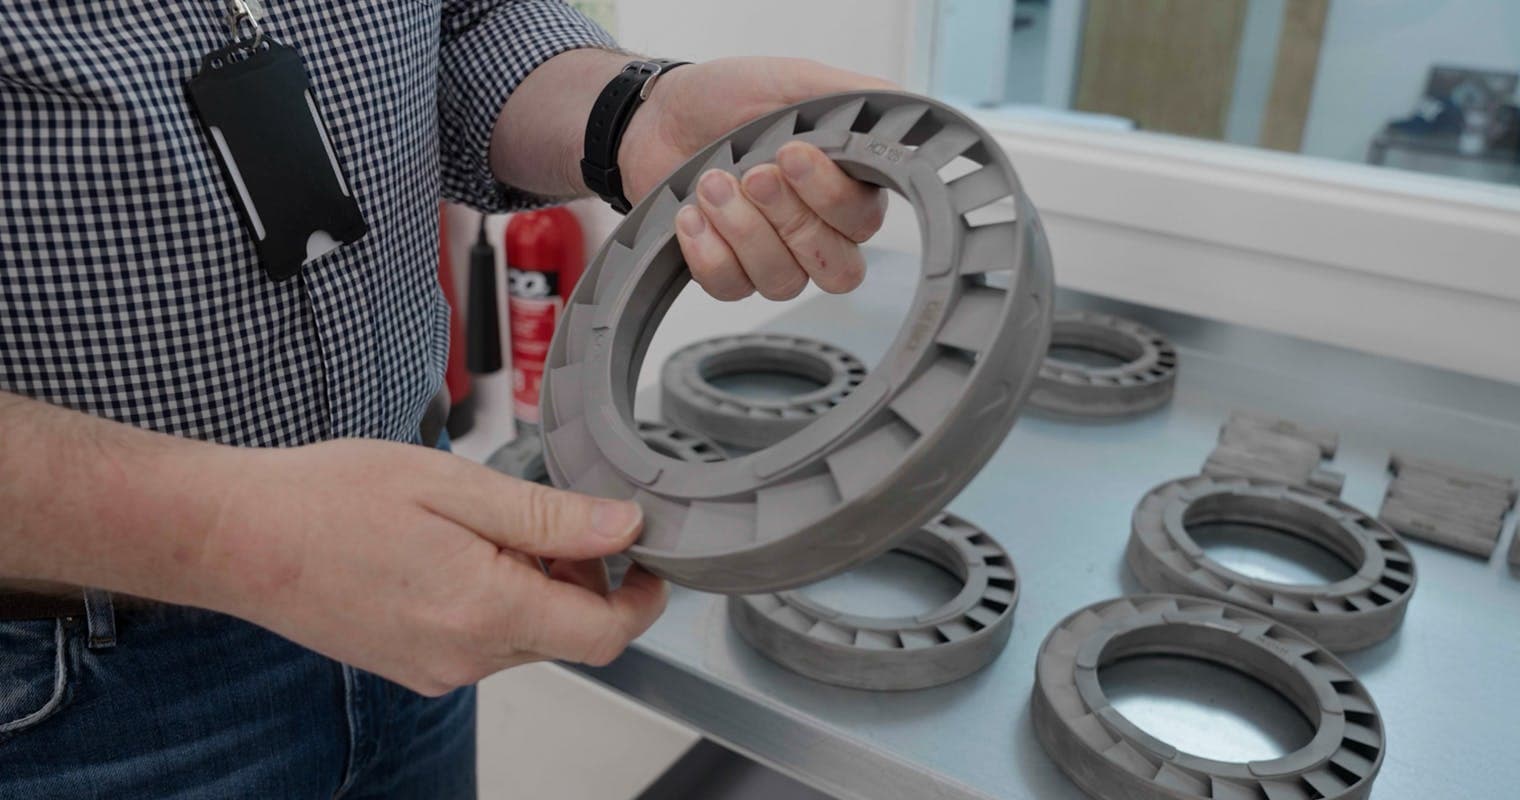
Toute la fabrication des aubes de turbine est désormais terminée. Les aubes destinées au premier moteur font l'objet de contrôles dimensionnels finaux et d'une tomographie CT afin de vérifier que tout défaut interne éventuel reste dans les tolérances acceptables. Parallèlement, l'anneau de revêtement d'aubes — le carter à l'intérieur duquel tournent le disque de turbine et les aubes — a vu son revêtement abradable usiné afin de fournir les jeux réduits en bout d'aube requis pour l'efficacité, ainsi qu'une marge de sécurité contre les frottements à haute puissance lors du développement.
Instrumentation : l'élément au délai d'approvisionnement le plus long
L'un des aspects les plus chronophages de tout programme de moteur prototype est l'instrumentation. Afin de mesurer les pressions, les températures et les vitesses d'écoulement tout au long de la veine gazeuse, l'équipe a conçu et fabriqué des systèmes de peignes et de supports qui font saillie dans l'espace annulaire à plusieurs stations. Des tubes hypodermiques parcourent toute la longueur du moteur pour acheminer ces mesures jusqu'aux capteurs, montés à des emplacements où ils peuvent résister à l'environnement thermique. Les capteurs eux-mêmes sont en stock, en attente de montage.
Bancs d'essai : de Rufus 1 à Rufus 3
Tandis que les composants du moteur convergent vers le PC1, le programme d'essais de carburant et de combustion a progressé en parallèle.
- Rufus 1 - le banc monocanal - a permis de valider le comportement des injecteurs, la stabilité d'allumage et les premiers algorithmes de contrôle.
- Rufus 3 - un nouveau banc à trois canaux représentant un quart de la chambre de combustion annulaire, est en cours d'assemblage. Il permettra de vérifier la stabilité de l'allumage croisé entre les flux d'injecteurs, d'optimiser le positionnement des allumeurs, et de confirmer les profils d'injection de carburant et les paramètres de débit d'air que le FADEC utilisera lors des premiers essais moteur.
La chemise de combustion redressée pour Rufus 3 est actuellement en cours de montage dans son carter, les essais devant débuter dans les prochains jours.
La cellule d'essai du GT50
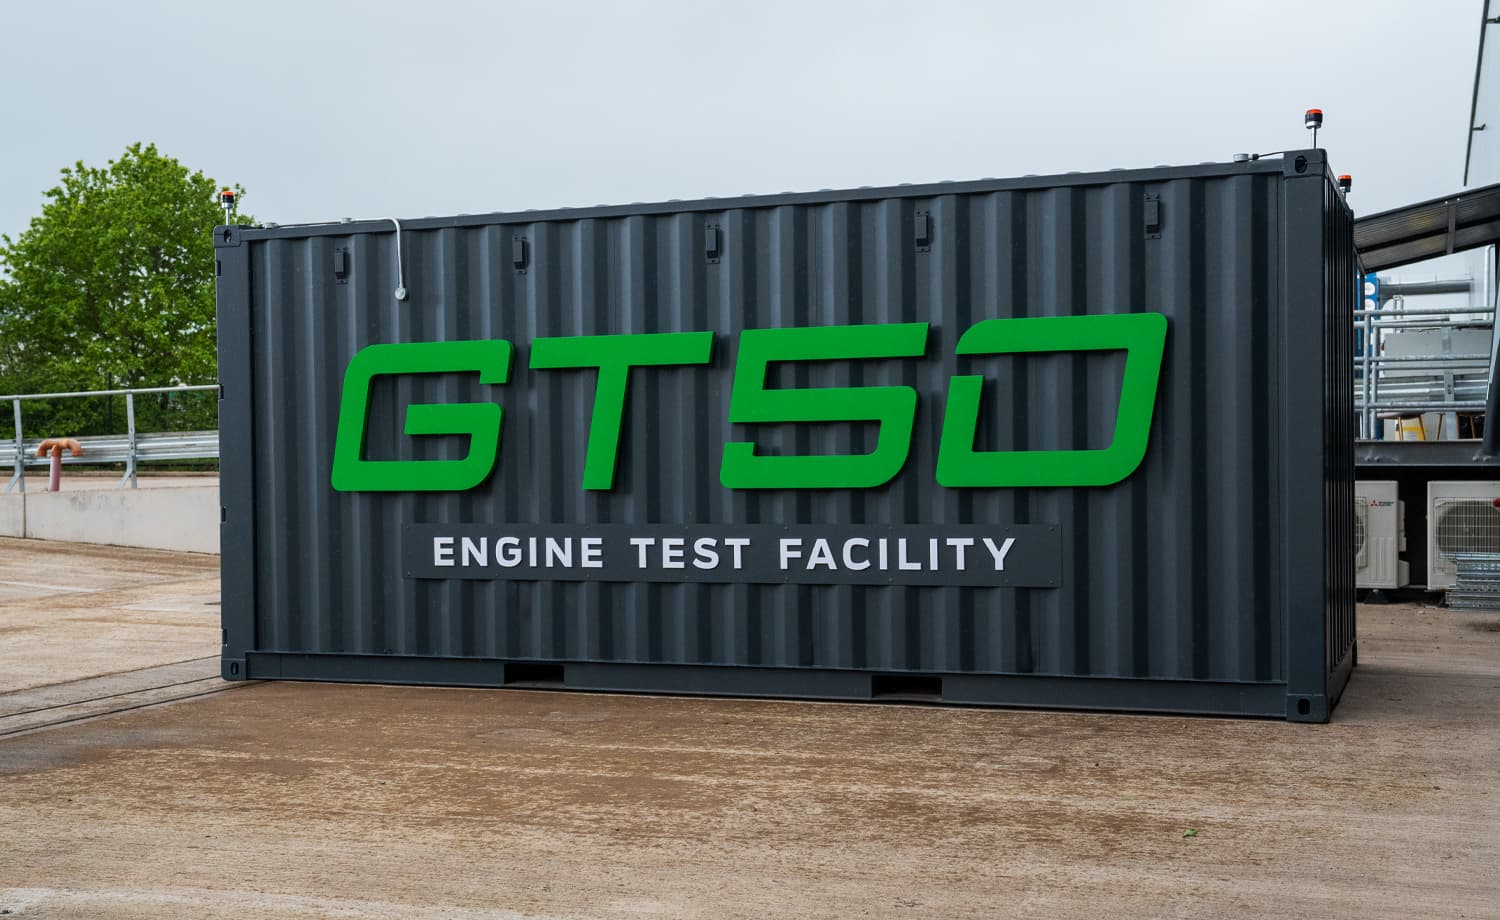
La cellule d'essai elle-même est un conteneur maritime reconverti, acoustiquement isolé pour contenir le bruit des essais prolongés du générateur de gaz sans perturber l'environnement. À l'intérieur, le banc d'essai — initialement conçu pour la validation du réducteur de vitesse — est en cours d'extension afin d'accueillir le générateur de gaz, puis la turbine de puissance, et enfin l'ensemble des systèmes de lubrification et des servitudes externes nécessaires aux premiers essais de fonctionnement.
Pour les essais ultérieurs de la turbine de puissance, une structure de confinement en béton sera ajoutée autour du conteneur afin de se prémunir contre l'éventualité, peu probable, d'une rupture de disque. Les supports anti-vibration, les alimentations électriques et l'intégralité de l'infrastructure d'instrumentation sont déjà installés.
Le compte à rebours
Beaucoup affirmaient que Hill se heurtait à une montagne en choisissant de concevoir et de construire sa propre turbine à gaz pour le HX50. Cette montagne a été gravie une opération d'usinage à la fois. Avec 99,5 % de l'ensemble des opérations de production achevées, la voie est désormais libre :
- Dernières finitions sur les vingt dernières pièces.
- Premier assemblage du prototype GT50 dans environ dix jours.
- Mise à feu et essais du moteur — le premier moteur d'hélicoptère construit au Royaume-Uni depuis près de cinquante ans.
Le plaisir, comme le dit Jason Hill, est sur le point de commencer.
PARTICIPEZ À NOTRE PRÉSENTATION DE GROUPE
Vous êtes intéressé par le HX50 ? Réservez votre place pour notre présentation de groupe et découvrez pourquoi le HX50 surpassera votre hélicoptère actuel.
Contenu de la présentation
Qui
Mischa Gelb (alias Pilot Yellow) et Ruben Dias
Quoi
Détails complets et exclusifs sur le HX50, non encore disponibles pour le grand public
Comment
Présentation de 30 minutes + séance de questions-réponses
Faites partie de l'aventure
Recevez toutes les actualités et mises à jour concernant le HX50 directement dans votre boîte de réception.

HX50
Concept Extérieur
Concept Intérieur
Turbomoteur GT50
Aviation Générale 2.0
Hill Digital Cockpit
Actualités & Reportages
Caractéristiques techniques
Simulateur d'autonomie
Le voyage vers le HX50
ADRESSE
Hill Helicopters
Unit 3, Shackleton Way
Stafford, ST16 1GY
Royaume-Uni
Contact
Renseignements généraux :
+44 (0) 1384 590700
Comptabilité :
+44 (0) 1384 590700
Ventes :
+44 (0) 1889 228040
hello@hillhelicopters.com
ADRESSE
Hill Helicopters
Unit 3, Shackleton Way
Stafford, ST16 1GY
Royaume-Uni
© 2026 HILL HELICOPTERS