Étapes clés du GT50, sièges du HX50 et essais des pales de rotor
Au cours de ces dernières semaines, nous avons réalisé des avancées majeures dans deux domaines critiques : les composants centraux du moteur GT50 et les systèmes de sécurité de la cellule du HX50.
30 janv. 2026
Alors que nous continuons de repousser les limites de l'intégration verticale, notre priorité demeure la précision, la sécurité et l'évolutivité.
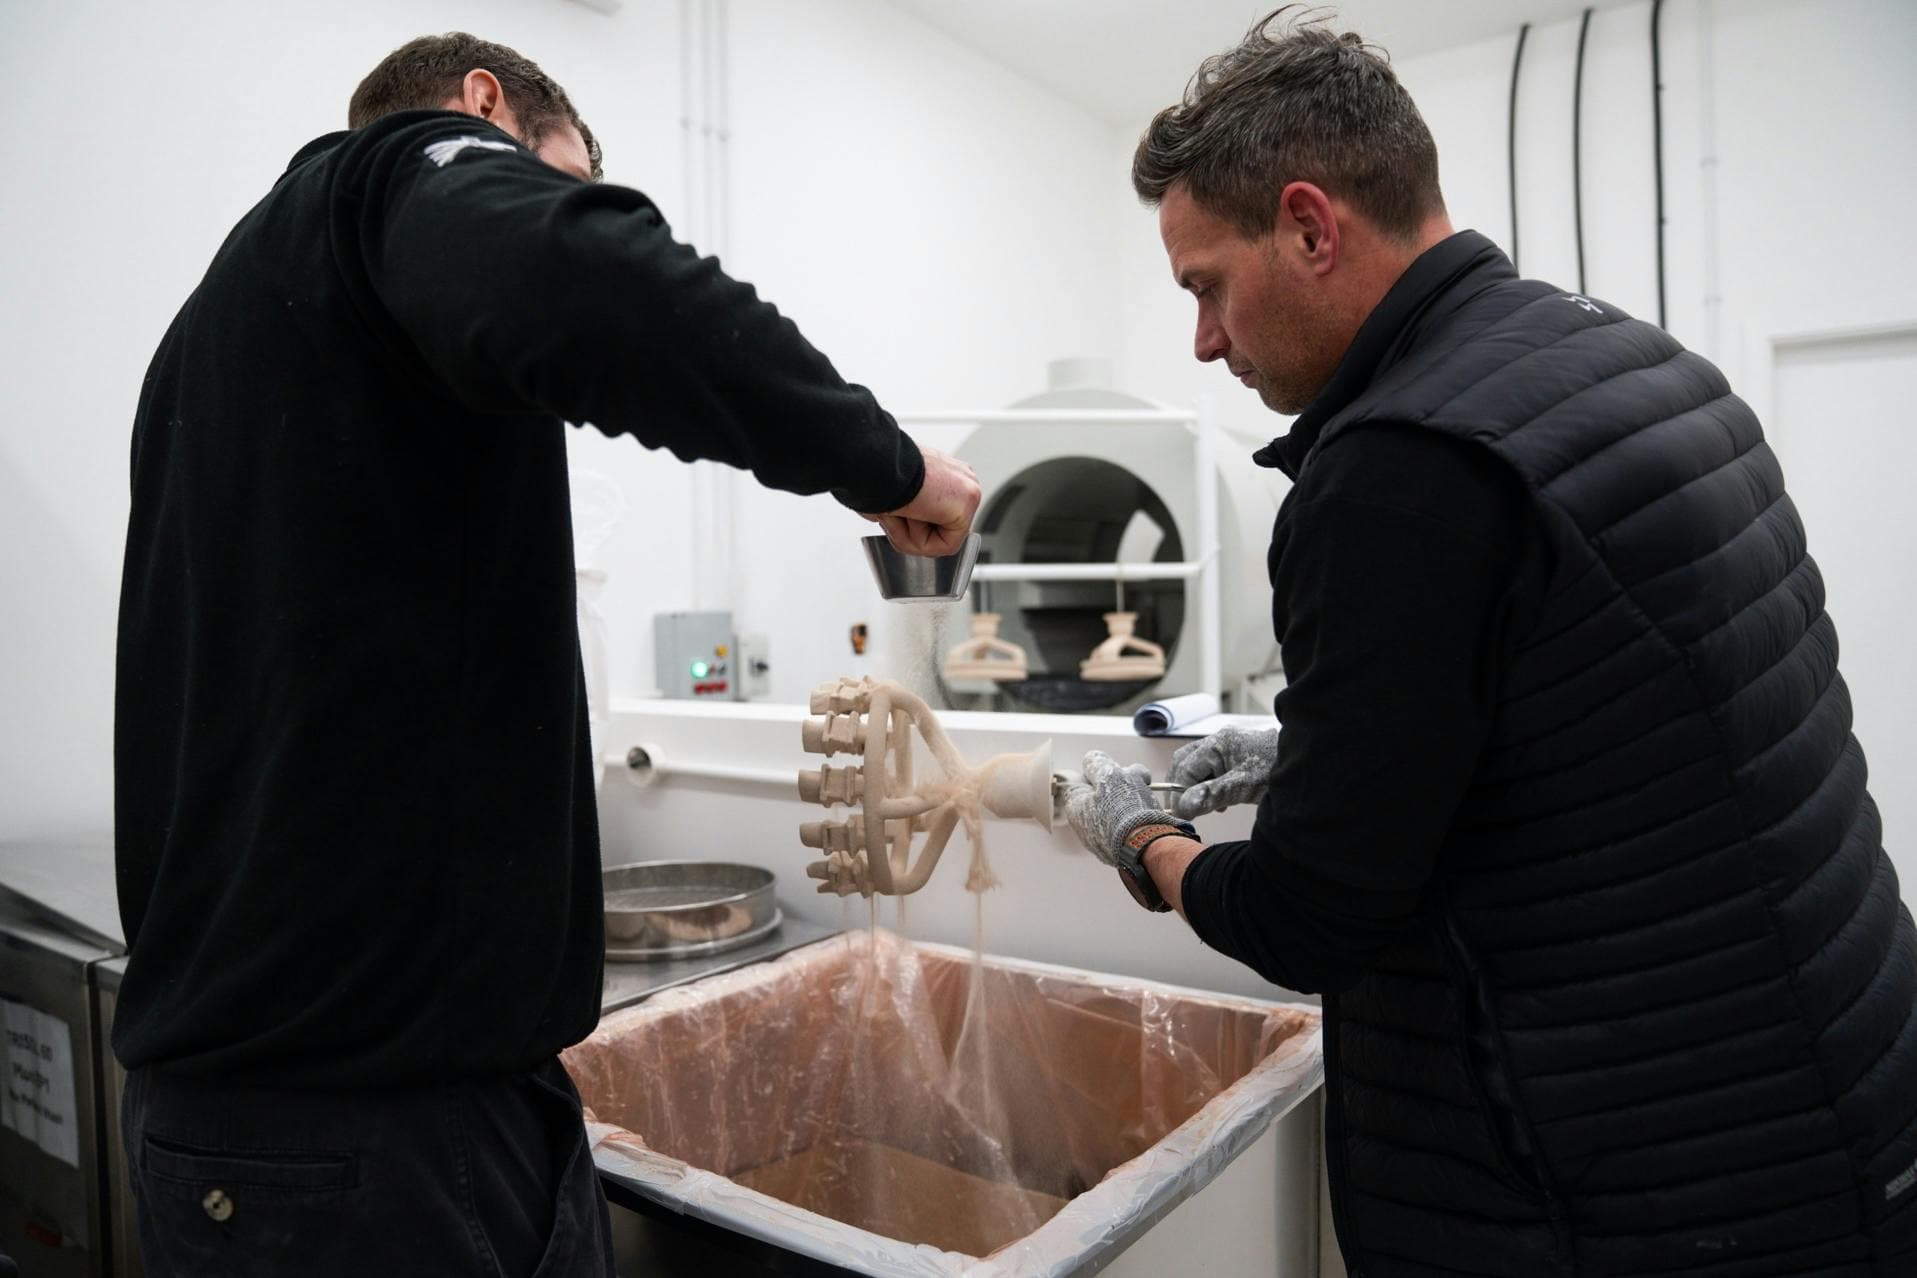
Fonderie des aubes de turbine
L'équipe de fonderie a atteint un rythme que l'on ne peut qualifier que de « à plein régime ». Nous avons franchi la phase expérimentale et produisons désormais des aubes de turbine avec une constance adaptée aux grands volumes.
- Volume et qualité : Nous avons coulé avec succès plus de 180 aubes de turbine haute pression (HP) et basse pression (BP) exploitables.
- Validation : Ces composants ont été soumis à un traitement thermique et à des contrôles non destructifs (CND) rigoureux afin de garantir l'absence totale de porosités ou de défauts. Les données mécaniques confirment que la structure granulaire et les propriétés de ces pièces répondent à nos critères les plus stricts.
- Procédés de finition : Les aubes sont actuellement en cours d'usinage final. Cette étape comprend la rectification des pieds sapin — les embases crantées qui verrouillent les aubes sur le disque — ainsi que le recours à l'électroérosion (EDM) pour créer les éléments de verrouillage à ressort qui les maintiennent en position lorsque le moteur est à l'arrêt.
Simultanément, les quatre premiers disques de turbine du générateur de gaz sont prêts à recevoir leurs alvéoles sapin correspondantes, garantissant un assemblage parfait avec les nouvelles aubes.
Rotor du générateur de gaz — De la « War Room » à 50 000 tr/min
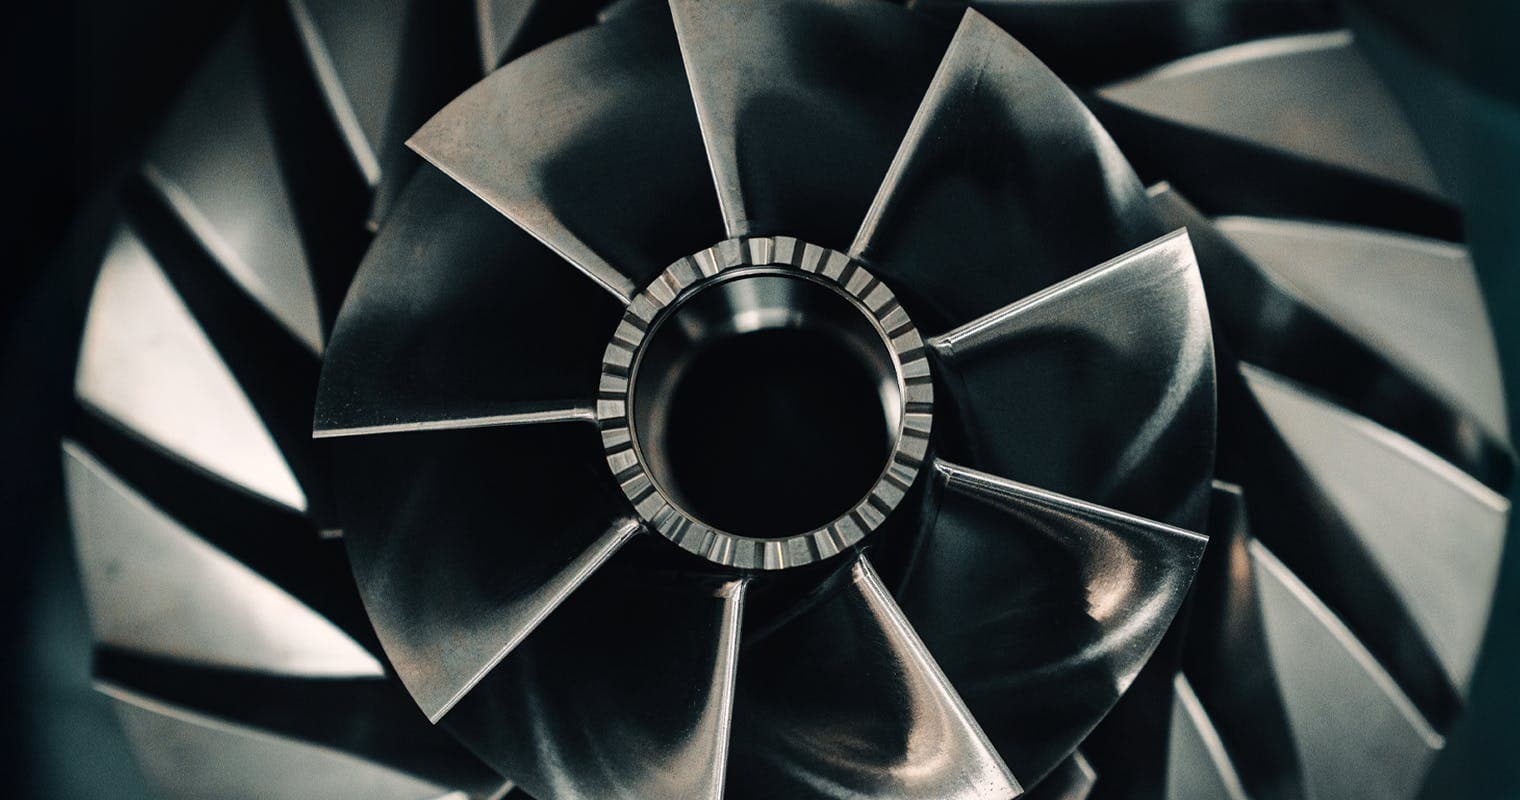
Au cœur de notre bureau de contrôle de production — notre « War Room » — nous orchestrons le flux des composants du rotor du générateur de gaz. Ces pièces sont critiques, car elles doivent fonctionner avec une fluidité absolue à 50 000 tr/min.
Les principaux composants actuellement en cours d'assemblage pour l'équilibrage comprennent :
- Bouts d'arbre arrière, intermédiaire et avant :Ces éléments intègrent des accouplements Curvic sophistiqués garantissant l'alignement et la transmission du couple, ainsi que des conduits complexes dédiés au système d'air secondaire.
- Roues centrifuges :Nous avons inspecté la roue centrifuge n° 2 : 98 % de ses 200 points de contrôle s'inscrivent parfaitement dans les tolérances. Il s'agit d'une réussite majeure pour notre intégration verticale, qui transforme une billette de titane brute traitée thermiquement en une pièce aérodynamique d'une grande complexité, avec une précision micrométrique.
- Chemise de combustion :L'équipe a parfaitement maîtrisé le procédé d'emboutissage profond pour le carter intermédiaire et le col de cygne. En comblant le fossé entre la simulation numérique et la réalité de l'atelier, nous parvenons désormais à façonner avec succès les superalliages complexes nécessaires au système de combustion.
Prototypes de sièges anticrash
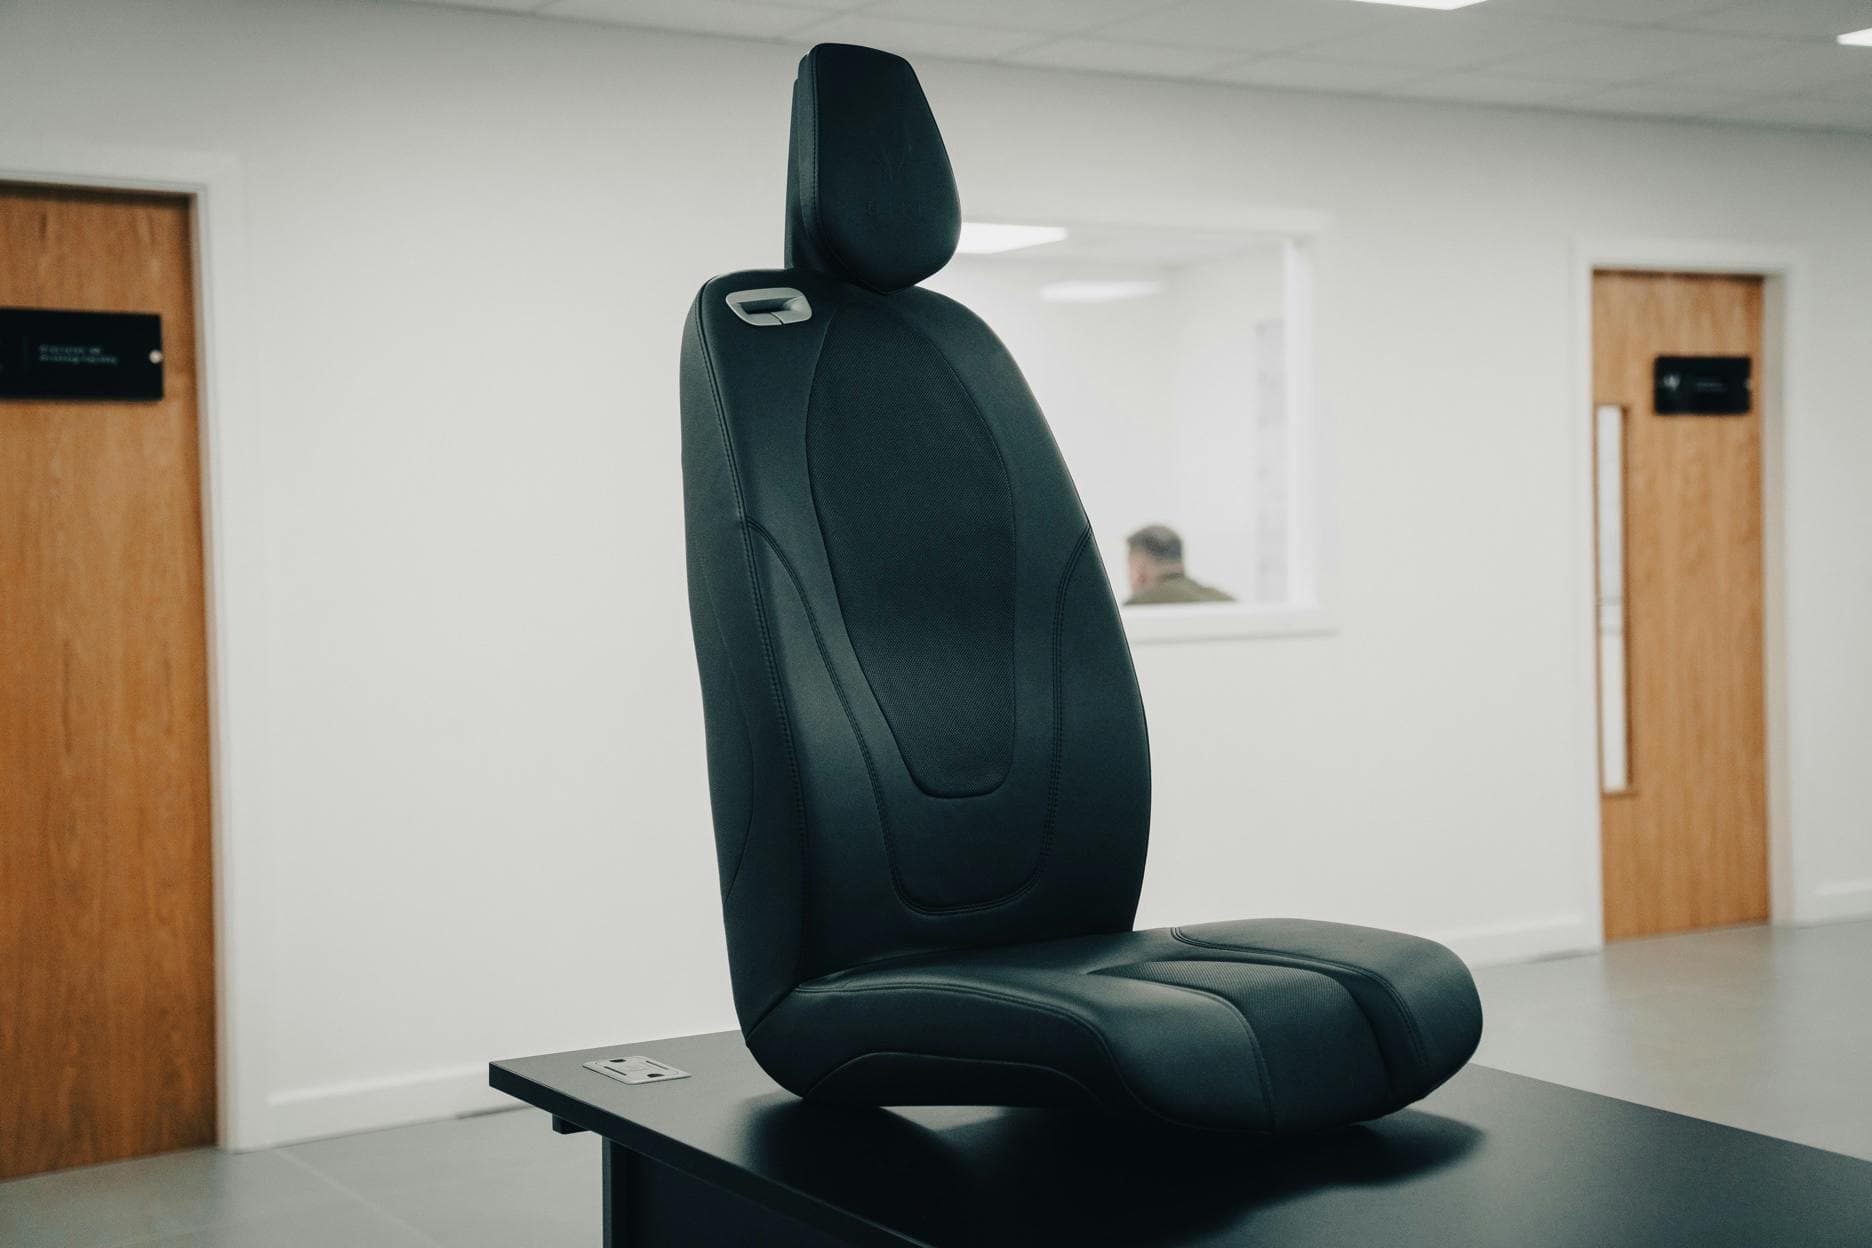
Nous portons une attention majeure aux systèmes de sécurité de la cabine, en particulier aux sièges anticrash. Dix sièges prototypes sont actuellement en cours de production en prévision d'une série d'essais cruciaux.
La voie vers la certification :
- Essais statiques :Dans un premier temps, nous soumettrons les sièges aux forces d'inertie en vol et aux charges d'impact afin de répondre aux exigences de la norme CS-27.
- Essais dynamiques sur chariot :Une fois les essais statiques validés, les sièges seront équipés de mannequins d'essais de choc automobile et projetés contre un mur lors d'un essai sur chariot, afin de valider les structures d'absorption d'énergie.
Caractéristiques de conception et de fabrication :
- Fabrication hybride :Bien que les prototypes utilisent des pièces en aluminium usinées sur 5 axes pour des raisons de rapidité, les modèles de série emploieront un procédé avancé de fonderie de précision en aluminium. Cette transition améliore la durabilité et la rentabilité en réduisant le gaspillage de matière (optimisant ainsi le ratio « fly-to-buy »).
- Confort et sellerie :Nous usinons une mousse ignifuge chargée de carbone selon des formes ergonomiques d'une précision absolue. Les revêtements en cuir intègrent des rainures d'insertion, permettant à la matière de se loger parfaitement dans la mousse pour offrir un ajustement anatomique irréprochable, sans arêtes vives.
- Structure en carbone :Dernière pièce du puzzle, la coque baquet en fibre de carbone est actuellement en cours de stratification dans nos moules double face, afin de garantir une finition parfaite sur l'intégralité des surfaces visibles.
Pales de rotor principal en composite : production et essais
L'atelier composites continue de perfectionner le processus de fabrication des pales du rotor principal du HX50. Les pales 4 et 5 sont sorties des moules avec d'excellents résultats, dotées de films d'apprêt intégrés et de protections anti-érosion encastrées.
Prochaines étapes pour les pales de rotor :
- Essais destructifs : Nous avons temporairement suspendu la production afin de soumettre ces dernières pales à une batterie d'essais, incluant des essais de traction, de cisaillement, de torsion et d'impact.
- Validation du pied de pale : Nous validons actuellement le collage de douilles en acier inoxydable de haute qualité dans les pieds de pale.
- Protections anti-érosion : L'atelier d'usinage a fabriqué des protections anti-érosion en acier inoxydable d'une extrême précision et à paroi fine, destinées à être ajustées sur les bords d'attaque pour protéger la structure composite de la pluie et des débris.
Alors que nous finalisons le processus de fabrication du moteur, nos prochaines mises à jour se concentreront sur la cellule, le cockpit numérique et l'ensemble des systèmes de rotor au cours des mois à venir.
PARTICIPEZ À NOTRE PRÉSENTATION DE GROUPE
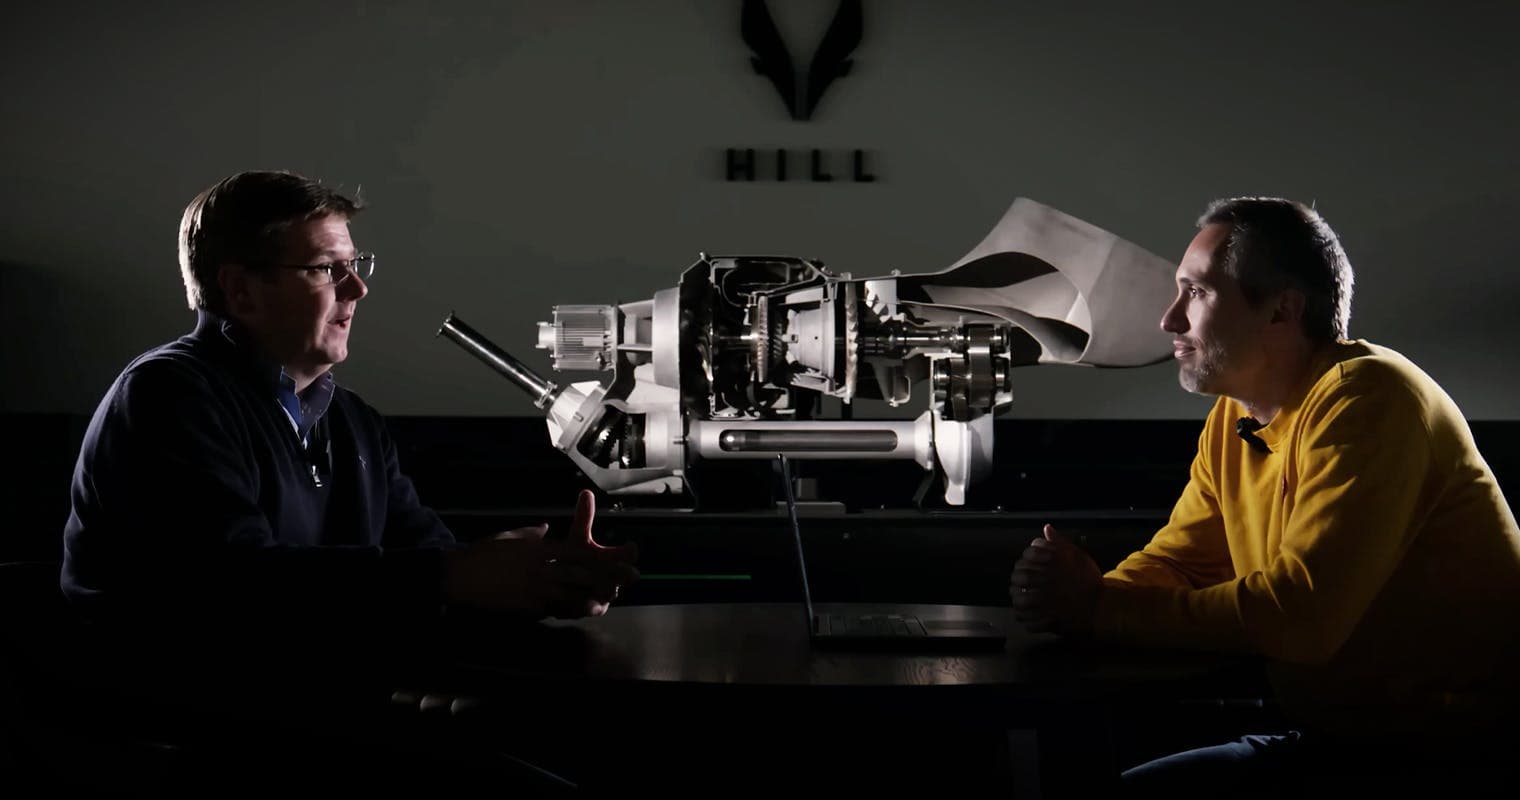
Vous êtes intéressé par le HX50 ? Réservez votre place pour notre présentation de groupe et découvrez pourquoi le HX50 surpassera votre hélicoptère actuel.
Contenu de la présentation
Qui
Mischa Gelb (alias Pilot Yellow) et Ruben Dias
Quoi
Détails complets et exclusifs sur le HX50, non encore disponibles pour le grand public
Comment
Présentation de 30 minutes + séance de questions-réponses
Faites partie de l'aventure
Recevez toutes les actualités et mises à jour concernant le HX50 directement dans votre boîte de réception.

HX50
Concept Extérieur
Concept Intérieur
Turbomoteur GT50
Aviation Générale 2.0
Hill Digital Cockpit
Actualités & Reportages
Caractéristiques techniques
Simulateur d'autonomie
Le voyage vers le HX50
ADRESSE
Hill Helicopters
Unit 3, Shackleton Way
Stafford, ST16 1GY
Royaume-Uni
Contact
Renseignements généraux :
+44 (0) 1384 590700
Comptabilité :
+44 (0) 1384 590700
Ventes :
+44 (0) 1889 228040
hello@hillhelicopters.com
ADRESSE
Hill Helicopters
Unit 3, Shackleton Way
Stafford, ST16 1GY
Royaume-Uni
© 2026 HILL HELICOPTERS