55 essais du GT50 et un fuselage Gen Two figé pour le HX50
55 essais du GT50 jusqu'à 85,8 % N1, un examen endoscopique sans anomalie, et un fuselage HX50 Gen Two désormais figé et lancé en fabrication. Découvrez la mise à jour du programme de novembre.
7 nov. 2026
Après une période de concentration nécessaire sur le développement et le prototypage du GT50, l'attention au PC1 s'est fermement recentrée sur l'achèvement, le prototypage et la mise en vol du HX50 lui-même.
Dix heures et demie, une pièce à la fois
55 essais, une heure 35 minutes, et un endoscope impeccable
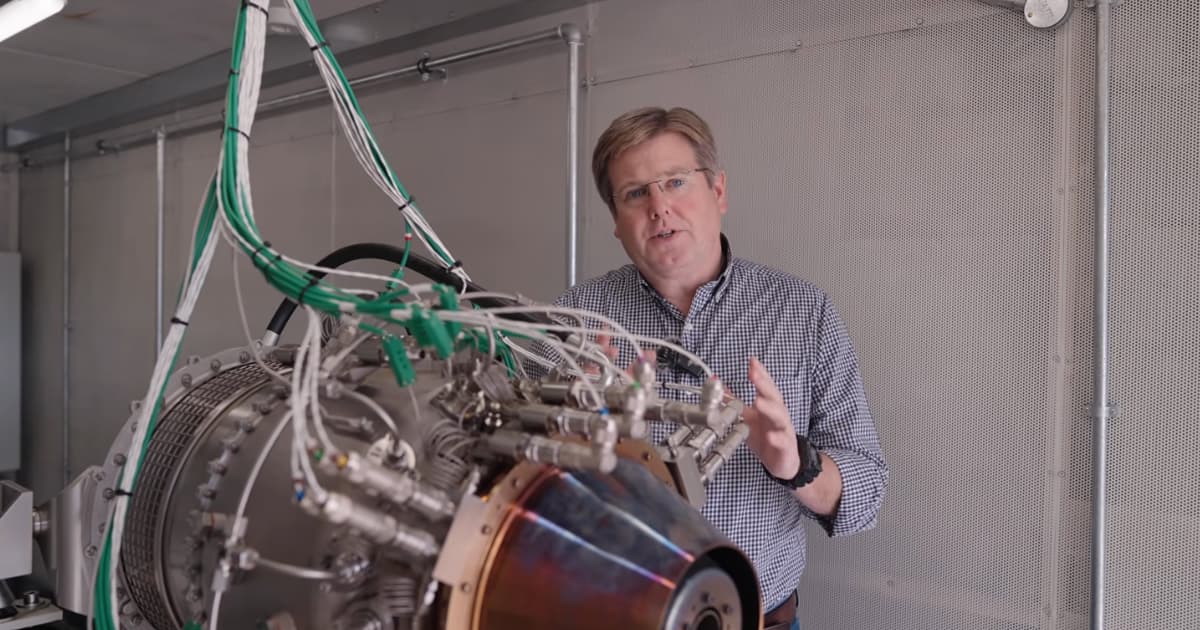
La plus longue séquence d'essai du GT50 à ce jour a duré une heure et 35 minutes, avec une montée progressive jusqu'à 85,8 % de N1, proche du sommet de l'enveloppe de fonctionnement. À l'issue de cet essai, l'endoscope a été introduit. L'intérieur du moteur était toujours comme neuf. Aucun frottement, aucune dégradation des pièces chaudes, aucun dépôt de carbone.
Tel est l'état du prototype après 55 séquences d'essai en cellule au PC1, pour un total d'environ 10,5 heures. Dix heures et demie peuvent sembler peu.
Essai, démontage, reconstruction, essai
Les essais actuels sont courts et méthodiques. Chacun valide le fonctionnement correct d'un composant individuel du moteur, et vérifie qu'il continue de fonctionner à un point de fonctionnement différent. Le moteur est ensuite démonté, reconfiguré, puis remis en marche. Essai, démontage, reconstruction, essai. Cette approche séquentielle est la méthode retenue, et le faible nombre d'heures est délibéré.
Trois enseignements en ont découlé.
Démarrages froids et allumage prévisible
Le système carburant est validé. Les démarrages sont froids, l'allumage est fiable et prévisible. Quelques modifications mineures de la tuyauterie accompagnent les injecteurs de carburant de série, et celles-ci ouvrent l'extrémité supérieure de l'enveloppe de performance.
Près de 100 % du carburant brûle
La combustion est quasi complète. Près de 100 % du carburant pénétrant dans la chambre de combustion brûle désormais, libère sa chaleur et se convertit en puissance. Ce chiffre est difficile à atteindre en bas de la plage de fonctionnement, et le moteur en est très proche. Une fois la pression établie, la combustion est stable et la distribution de température est uniforme lorsque les gaz chauds quittent la chambre de combustion en direction du distributeur et de la turbine.
Rotor et roulements stables
La structure tient bon. Les composants du rotor inspectés via les orifices d'inspection du moteur résistent bien, y compris aux conditions de fonctionnement à chaud de la période initiale de familiarisation. Les roulements ne présentent aucune augmentation des vibrations et maintiennent des températures stables. Il reste le réglage de la lubrification, soit encore une à deux semaines pour ajuster précisément les orifices de lubrification comme il se doit.
Le moteur commence à fonctionner de manière autonome
Le FADEC prend en charge le démarrage et l'arrêt
Les fonctions principales étant opérationnelles, une plus grande partie du FADEC est intégrée au moteur. Il peut désormais effectuer un démarrage semi-automatisé et un arrêt automatisé. Il assurera ensuite le maintien d'une vitesse N1 de manière autonome, tandis que la puissance varie sur toute la plage de fonctionnement. Les algorithmes sont d'abord exécutés sur le système de contrôle du banc d'essai. Une fois validés et caractérisés à ce stade, ils sont transférés sur notre propre matériel FADEC et fonctionnent comme une unité autonome.
Deux ans pour développer une buse de carburant en interne
Pour aller plus vite, plus fort et à des températures plus élevées, le moteur a besoin de ses véritables buses. Les buses de sécurité initiales, installées pour limiter le débit de carburant lors des premiers essais, seront remplacées au cours des prochaines semaines par les injecteurs haute capacité et haute bande passante développés en interne par Hill. Les caractéristiques du moteur pourront ensuite être cartographiées sur l'ensemble de son enveloppe opérationnelle.
Les buses constituent la partie la plus complexe, et ces travaux se sont déroulés en arrière-plan pendant deux ans. Un injecteur doit offrir une bande passante suffisante, une robustesse suffisante, ainsi que la capacité d'atomiser le carburant jusqu'à un diamètre moyen de Sauter suffisamment réduit. Pour un moteur de cette taille, c'est l'une des combinaisons les plus difficiles à obtenir.
Les moteurs deux et trois en atelier d'usinage
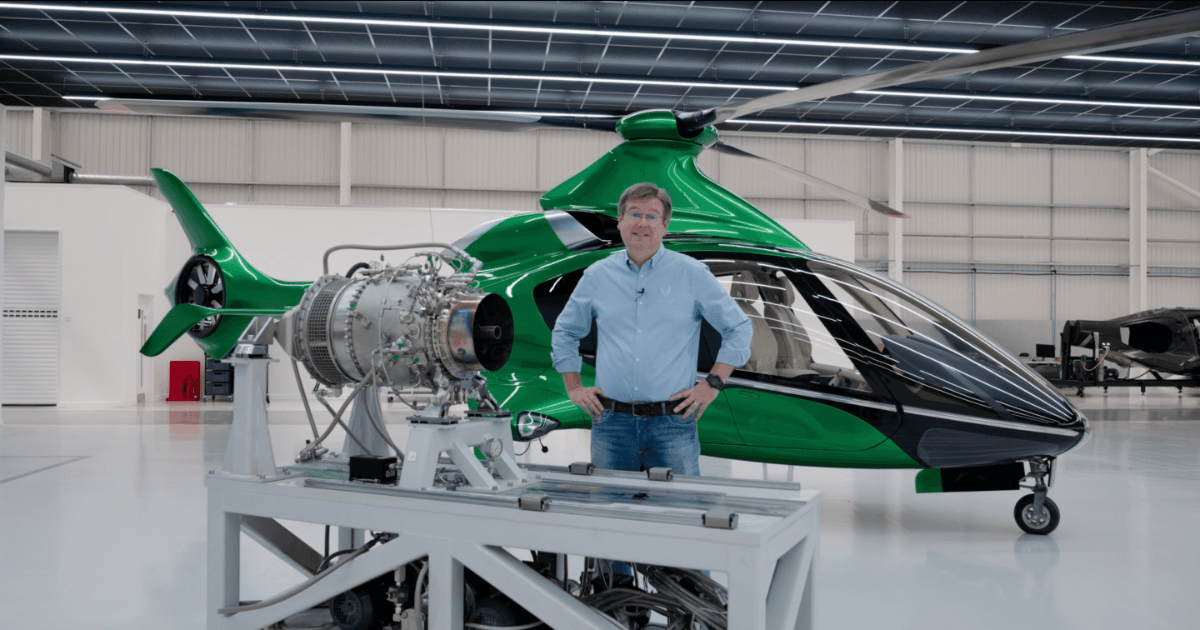
Le moteur deux est en cours de production dans l'atelier d'usinage, une assurance pour maintenir le programme d'essais si le moteur un devait être mis hors service en raison d'un arrêt, d'une casse ou d'une reconfiguration. Le moteur trois est le moteur de vol.
L'aéronef était en cours de reconstruction derrière le moteur
Une cellule simplifiée et une zone de déformation plus importante
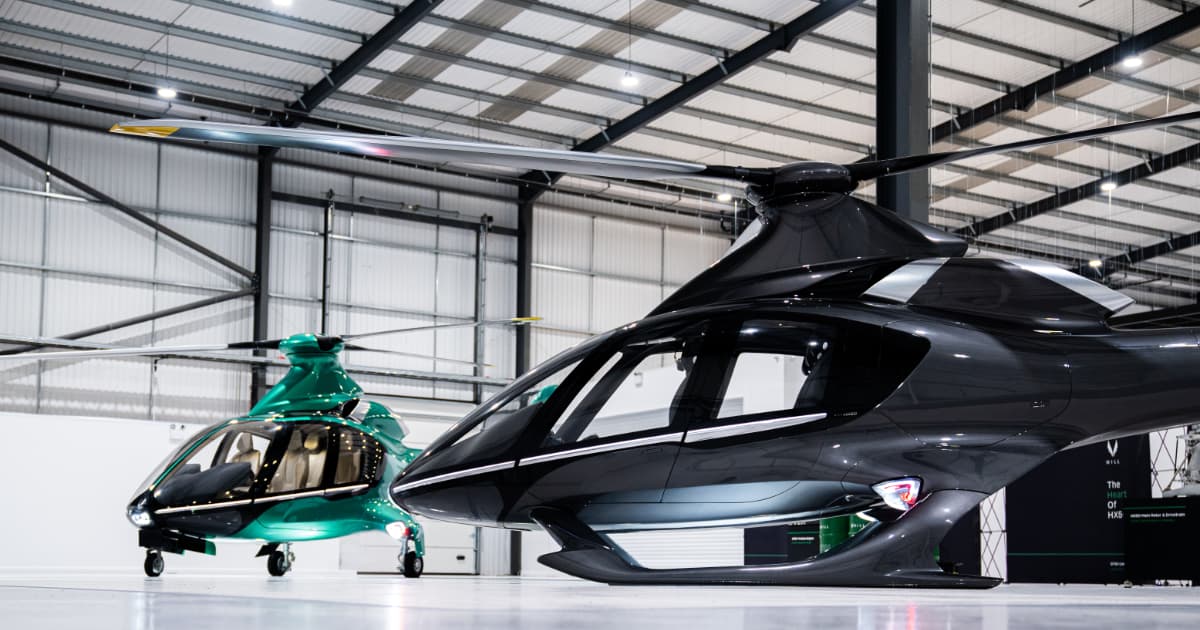
Le fuselage de deuxième génération est l'histoire qui se cache derrière celle du moteur. Il simplifie l'architecture structurelle de la cellule et de la transmission, améliore significativement l'aérodynamique, réduit le poids et les coûts grâce à une nouvelle méthode de fabrication, et facilite l'inspection de l'aéronef.
La résistance aux chocs évolue avec lui. L'espace sous le plancher est plus important, offrant une zone de déformation plus grande. Les sièges résistants aux chocs se fixent à la cellule d'une nouvelle façon, et leurs performances sont encore améliorées.
Découplage du fuselage des vibrations du rotor
La dynamique structurelle a fait l'objet d'une attention des plus approfondies. Nous avons utilisé des méthodes par éléments finis pour positionner et adapter les modes de vibration du fuselage, en les découplant autant que possible des fonctions d'excitation du rotor principal, du rotor de queue et des autres composants rotatifs. Ces travaux devraient positionner le HX50 comme l'aéronef le plus stable de la catégorie des monomoteurs légers.
Portes à verrouillage trois points
Les portes sont finalisées. Une nouvelle conception structurelle, une meilleure étanchéité et un tout nouveau mécanisme de verrouillage trois points qui maintient fermement la porte contre ses joints d'étanchéité. Une nouvelle poignée et un nouveau loquet ont été intégrés, ainsi que le verrouillage centralisé, l'éclairage signature, les panneaux de porte et les garnitures intérieures.
Dix-neuf outils pour la première structure en vol
Des cadres en acier aux moules maîtres finis
L'arrière du prototype nécessite un ensemble de 19 gabarits, outils et moules, fabriqués en interne. Chacun commence par un cadre structurel en acier mécano-soudé. Une surface de blocage forme la barrière sous vide, le bloc de base central est collé et usiné presque à sa forme finale, puis de la fibre de verre et de la pâte d'outillage sont appliquées avant qu'un dernier passage sur la machine ne produise la surface finie du gabarit. Le moule maître est ensuite réalisé à partir de celui-ci.
Le stabilisateur horizontal est le premier à atteindre l'étape d'outillage
Le premier d'entre eux, actuellement en atelier, est la surface inférieure du nouveau stabilisateur horizontal monobloc — le tout premier composant structurel du HX50 destiné au vol à atteindre l'étape d'outillage. D'ici une semaine environ, il deviendra un moule. La surface supérieure a déjà été enduite de pâte dans l'atelier des composites. Le stabilisateur lui-même repose sur la plateforme moteur et s'étend le long de la poutre de queue structurelle.
Outillage en carbone et inserts métalliques coulés
Un outil de test pour l'interface entre la poutre de queue et le fuselage témoigne de la qualité de l'outillage en carbone que ces gabarits permettent d'obtenir. La structure composite nécessite également du métal aux points de boulonnage. Chaque assemblage boulonné intègre un insert métallique noyé dans le stratifié, avec une surface de collage suffisante pour transmettre les charges concentrées. Les premiers inserts destinés au vol se trouvent actuellement dans l'atelier de fonderie, entre les séries de composants du moteur à haute température.
Les pièces qui attendaient le moteur
Le train à roues approche du banc d'essai
Le train d'atterrissage à roues a été conçu et transmis à la fabrication il y a quelque temps. Certaines de ces pièces sont ensuite restées en attente pendant que nous faisions progresser le GT50 dans l'atelier d'usinage.
Ces deux derniers mois ont permis de relancer le processus, et le premier train principal et le train avant, avec l'ensemble de leurs actionneurs, sont presque prêts pour le banc d'essai.
Les pièces sont d'une précision exigeante. Des tolérances serrées, des états de surface spécifiés pour la résistance à l'usure et à la corrosion, des éléments d'étanchéité qui doivent tous fonctionner ensemble pour absorber un atterrissage brutal et gérer la résonance au sol avec un rotor multipale. Le cylindre supérieur du jambage du train avant est aujourd'hui usiné dans la masse. En production, il sera coulé à cote quasi-nette puis usiné en finition, ce qui permet de maîtriser les coûts.
Des patins conçus autour des charges de crash et de la résonance au sol
Les patins semblent simples. Ils ne le sont pas. Ils reprennent les charges limites et ultimes de crash, protègent le fuselage lors d'un atterrissage brutal, limitent les charges transmises à la cellule, satisfont à une durée de vie en fatigue exigeante, et restent légers. Les caréner pour réduire la traînée d'un train fixe ajoute de la complexité. Le rotor multipale introduit la contrainte la plus difficile : découpler les modes de traînée du rotor des modes rigides et flexibles du fuselage, sous peine d'exposer l'aéronef à la résonance au sol.
La conception destinée à la production est un tube en aluminium formé avec des tubes horizontaux boulonnés en dessous, carénés et profilés pour conserver l'esthétique que le HX50 a toujours arborée. Les patins rejoignent désormais les moignons d'aile de manière légèrement différente, et les carénages qui les entourent ont été affinés, afin qu'un patin se déformant lors d'un atterrissage brutal n'endommage pas le fuselage composite situé en dessous.
Un système d'augmentation de stabilité qui ne fait pas tressauter le cyclique
Le HX50 est un grand hélicoptère ; ses commandes de vol sont donc assistées hydrauliquement, et chaque aéronef embarque en série un pilote automatique 2 axes avec augmentation de stabilité et modes supérieurs. L'intégration de ce pilote automatique en usine a permis quelque chose qu'une installation en seconde monte ne peut jamais offrir : les actionneurs d'augmentation de stabilité et les actionneurs du pilote automatique sont réunis en un seul module au-dessus du toit de la cabine, pilotant le plateau cyclique et le rotor principal.
Les fonctions étant séparées à l'intérieur du module, l'augmentation de stabilité opère en arrière-plan. Vous ne verrez pas le cyclique tressauter pendant qu'il amortit les mouvements en tangage et en roulis. Le seul mouvement visible est celui du pilote automatique qui s'établit sur un nouveau cap, une nouvelle altitude ou une nouvelle route de navigation.
Pales et sièges
Dix-sept pales prototypes et un moyeu amélioré
Ces 18 derniers mois ont été consacrés aux performances et au confort de vol, afin de faire du HX50 l'un des hélicoptères les plus fluides et les plus faciles à piloter de sa catégorie. Pour y parvenir, le moyeu de rotor principal et le système de rotor lui-même ont fait l'objet d'une mise à niveau significative.
La production des pales a été optimisée en parallèle, réduisant la main-d'œuvre et le temps de fabrication. Dix-sept pales prototypes ont été construites. Le dernier lot de neuf s'est concentré sur la qualité et les processus de production qui sous-tendent chaque pale du HX50.
Trois tentatives pour retirer la mousse du siège
Le siège d'équipage devait concilier structure et résistance aux chocs avec l'ergonomie, pour la plus grande variété possible de morphologies de pilotes, tout en intégrant une finition de style automobile et un prix cible. La coque composite, les composants métalliques, la garniture et la mousse sont finalisés. Depuis lors, l'équipe de production s'emploie à réduire le temps et le coût de chaque siège, pour les 5 000 sièges par an que nécessite une production en continu.
Le premier concept constituait un optimum structurel, et rien d'autre. Des sections en caisson formées de chaque côté d'un baquet de siège avec une âme en mousse, stratifiées et fermées dans un moule à double face A. Probablement la méthode de fabrication la plus légère. Extrêmement gourmande en main-d'œuvre.
La deuxième solution a divisé le siège en moulages avant et arrière assemblés par collage à froid, facilitant les opérations de stratification les plus délicates dans les espaces confinés. La troisième a entièrement supprimé les âmes en mousse, avec des peaux avant et arrière moulées de façon à se coller directement l'une à l'autre à froid. Cette dernière approche est proche de la méthode de production définitive.
Renforts latéraux de style automobile et housses remplaçables sur le terrain
L'ergonomie a progressé en parallèle. Les courbes élancées du concept d'origine ont été conservées sur les surfaces de confort, avec des renforts latéraux de style automobile plus prononcés, le coussin rentré à l'arrière, et les rainures dans la mousse servant de rainures d'insertion pour la double couture.
Les housses sont remplaçables sur le terrain. Elles enveloppent la mousse sur le carbone et se fixent par Velcro sur le rebord du siège, avec un panneau arrière couvrant la face postérieure. Le jeu final de housses de garniture arrive dans les deux ou trois prochains jours — les sièges destinés à la production, qui volent sur les prototypes et passent directement en production.
Pieds avant coulissants et fixations arrière sur cloison
Les sièges d'équipage avant reposent sur des pieds en aluminium qui coulissent vers l'avant et vers l'arrière pour s'adapter à des pilotes de différentes tailles. Les fixations arrière sont montées sur cloison, et ces composants ont déjà été usinés, prêts à être testés dès que les dernières étapes d'optimisation de la production seront achevées.
Alors que le GT50 progresse dans la cellule d'essai, l'attention portée à PC1 est désormais pleinement concentrée sur l'achèvement, le prototypage et la mise en vol de l'aéronef lui-même.
PARTICIPEZ À NOTRE PRÉSENTATION DE GROUPE
Vous êtes intéressé par le HX50 ? Réservez votre place pour notre présentation de groupe et découvrez pourquoi le HX50 surpassera votre hélicoptère actuel.
Contenu de la présentation
Qui
Mischa Gelb (alias Pilot Yellow) et Ruben Dias
Quoi
Détails complets et exclusifs sur le HX50, non encore disponibles pour le grand public
Comment
Présentation de 30 minutes + séance de questions-réponses
Faites partie de l'aventure
Recevez toutes les actualités et mises à jour concernant le HX50 directement dans votre boîte de réception.

HX50
Concept Extérieur
Concept Intérieur
Turbomoteur GT50
Aviation Générale 2.0
Hill Digital Cockpit
Actualités & Reportages
Caractéristiques techniques
Simulateur d'autonomie
Le voyage vers le HX50
ADRESSE
Hill Helicopters
Unit 3, Shackleton Way
Stafford, ST16 1GY
Royaume-Uni
Contact
Renseignements généraux :
+44 (0) 1384 590700
Comptabilité :
+44 (0) 1384 590700
Ventes :
+44 (0) 1889 228040
hello@hillhelicopters.com
ADRESSE
Hill Helicopters
Unit 3, Shackleton Way
Stafford, ST16 1GY
Royaume-Uni
© 2026 HILL HELICOPTERS
Fermeture des précommandes
Les précommandes du HX50 et du HC50 se terminent à 23:59 GMT le jeudi 19 novembre 2026.
Fermeture des précommandes
Les précommandes du HX50 et du HC50 se terminent à 23:59 GMT le jeudi 19 novembre 2026.