3:51AM : Dans les coulisses du premier démarrage du moteur GT50
À 3 h 51 un lundi matin, dans un conteneur maritime installé dans la cour de PC1, le GT50 a pris son premier souffle. Donner vie au GT50 a exigé un niveau d'effort soutenu et surhumain. L'équipe a travaillé sept jours sur sept pendant quatre mois, avec des machines tournant 24 heures sur 24 pour fabriquer et inspecter les 438 composants nécessaires au premier moteur.
27 août 2026
La fabrication du moteur GT50 en interne
Le facteur le plus déterminant dans le développement du premier moteur à turbine abordable au monde pour l'aviation générale 2.0 est notre stratégie de fabrication massivement axée sur l'Intégration Verticale. En conservant un contrôle total sur l'ensemble de nos processus de fabrication au sein de notre site de production au Royaume-Uni, nous maintenons une autorité absolue sur les coûts, la qualité, les volumes et les délais.
Pour créer les 438 composants individuels du GT50, notre équipe a bâti une installation d'envergure mondiale véritablement unique, dotée de :
- Une fonderie en interne pour couler des aubes de turbine de précision en superalliage, des aubes directrices de tuyère refroidies en anneau complet, ainsi que des composants structuraux.
- Un usinage de précision pour produire des roulements à haute vitesse, des engrenages, des injecteurs de carburant à double orifice, et des rouets en titane de haute qualité conçus pour tourner à 50 000 tr/min.
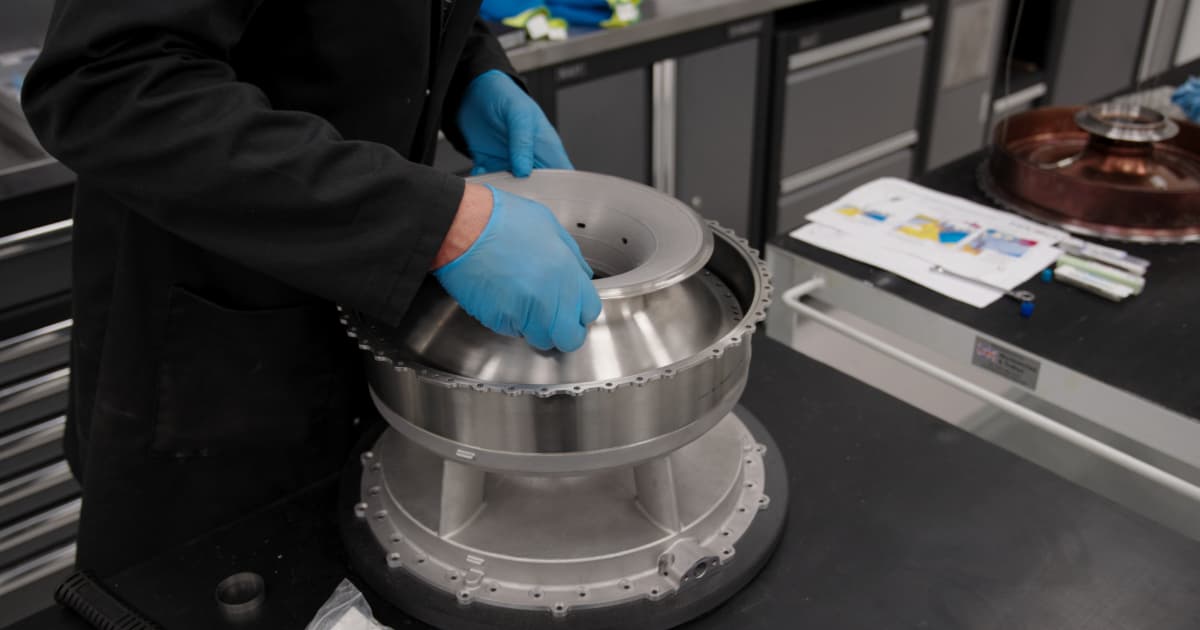
- Une fabrication avancée pour presser, profiler et souder avec précision des chambres de combustion complexes en superalliage et des carters moteur à parois minces.
- Une métrologie de précision et un assemblage à température contrôlée pour respecter les tolérances les plus strictes possibles et maintenir des contrôles de production rigoureux.
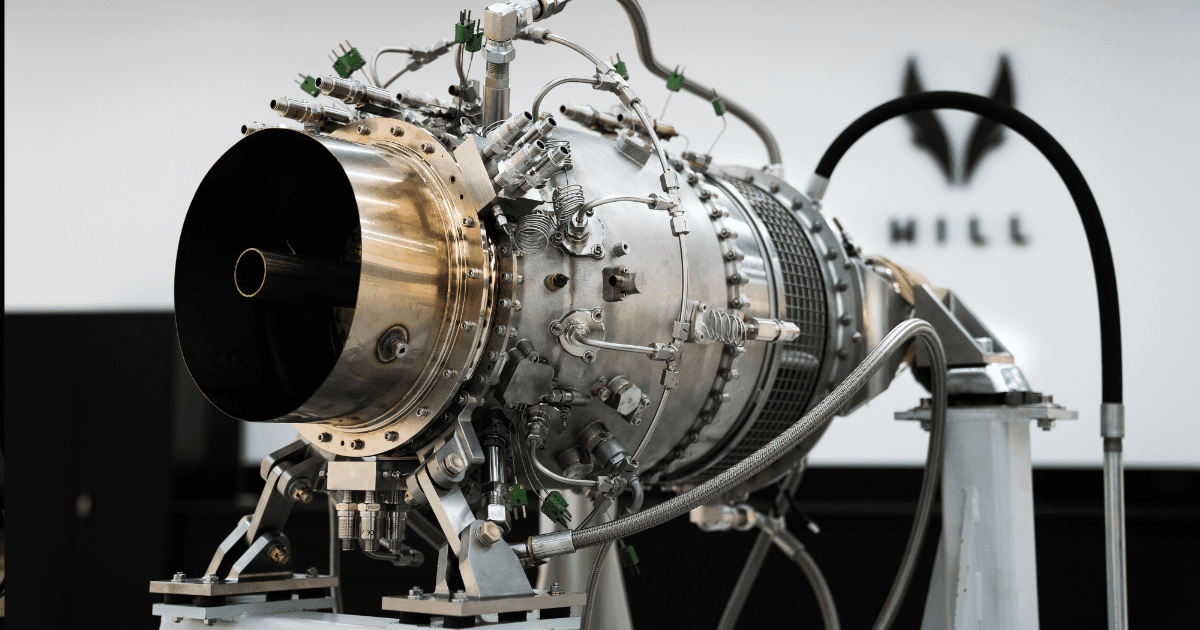
Le compte à rebours : quatre mois avant l'allumage
Alors qu'il ne restait que quatre mois, nous nous efforcions encore désespérément d'extraire les derniers composants du bureau d'études, de les faire passer par le programme de validation et de les remettre entre les mains de Mark, afin que l'équipe de fabrication puisse se mettre au travail. Lorsqu'on quitte le monde de la 3D pour passer à la conception détaillée, on découvre tous les petits détails qu'on avait manqués — jeux d'étanchéité, tolérances, oublis dans l'ordre de fabrication — et les résoudre prend énormément de temps.
On pouvait sentir l'appréhension des concepteurs au moment de remettre leurs plans finalisés à la production, un peu comme un élève qui rend un devoir sur le point d'être noté. Notre expérience depuis lors : plus tôt on lâche prise, on fabrique et on teste, mieux c'est — c'est là que le véritable apprentissage commence.
Obtenir la validation des pièces n'était que le début du combat pour Mark, qui devait coordonner l'énorme tâche logistique consistant à fabriquer l'ensemble des 438 composants pour la toute première fois — chaque pièce, chaque gabarit et chaque outillage, chaque processus détaillé, dans l'ordre. Placage, traitement thermique, inspection, radiographie, END — une multitude d'étapes coordonnées afin de ne jamais bloquer la production.
Un effort sans relâche, et son coût humain
L'équipe a travaillé sept jours sur sept pendant quatre mois, avec des machines tournant 24 heures sur 24 et des collaborateurs venant en soirée pour changer les programmes et recharger les machines. Un tel rythme de travail soutenu est extrêmement éprouvant — non seulement pour les personnes ici présentes, mais aussi pour leurs familles, leurs conjoints et leurs enfants qui en pâtissent. Nous leur devons à tous une profonde reconnaissance. Sans cet effort et cet engagement surhumains, rien de tout cela n'aurait pu être accompli.
Deux mois avant la fin : chaque pièce, sous un même toit
Alors qu'il ne restait plus que deux mois, la fabrication avançait à toute allure. À partir de matières premières, sous un même toit, nous avions produit :
- Des roues à aubes en titane de haute qualité, usinées et inspectées, conçues pour tourner à 50 000 tr/min.
- Des carters moteur complexes à parois minces, en aluminium, en acier et en alliages à base de nickel.
- Des chambres de combustion fabriquées de manière élaborée, méticuleusement embouties, profilées au laminoir et soudées à partir de superalliages à base de nickel.
- Des disques de turbine en superalliage usinés avec des tolérances inimaginables, incluant des accouplements curviques de précision et des pieds d'aube en sapin.
- Des aubes de turbine de précision coulées en superalliages ; des pieds en sapin rectifiés avec précision ; des clips de verrouillage emboutis.
- Des aubes de distributeur refroidies, en anneau complet, coulées en superalliages.
- Des diffuseurs à aubes à haute efficacité usinés, fabriqués et brasés sous vide à partir d'aciers de haute qualité.
- Des injecteurs de carburant à double orifice de conception complexe.
- Nos premiers roulements de haute précision à grande vitesse, conçus pour fonctionner à 50 000 tr/min.
- Les premiers engrenages à grande vitesse pour les boîtes d'accessoires et de réduction de régime.
Ingénierie pragmatique et essais rigoureux
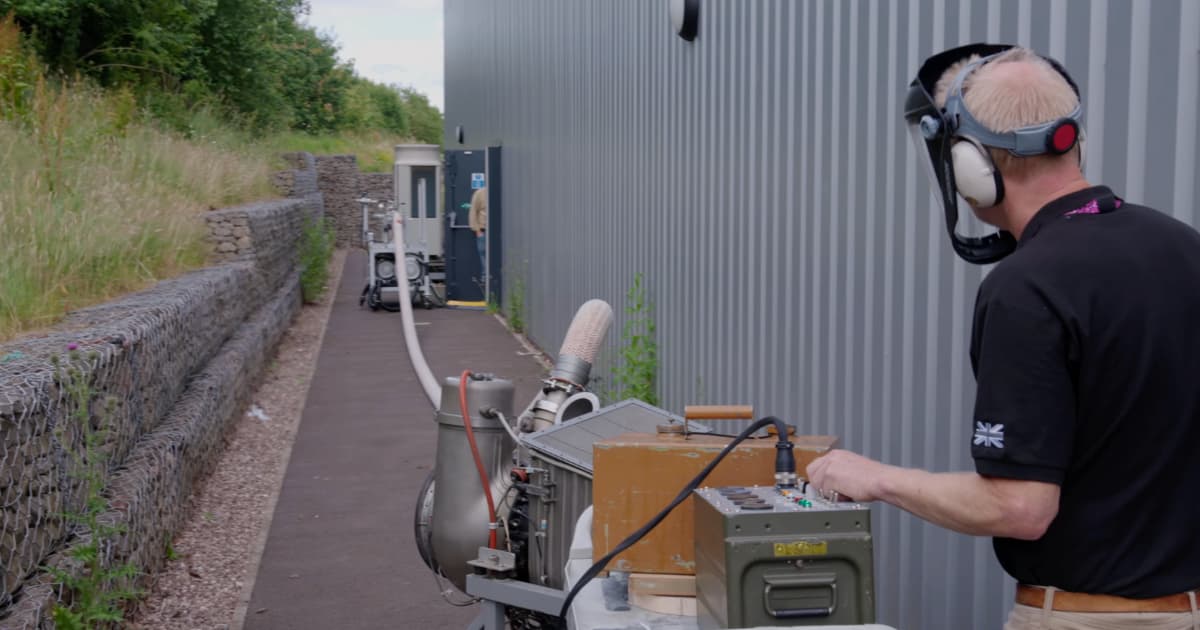
En matière d'essais, nous avons écarté toute complexité superflue au profit d'approches pragmatiques et éprouvées sur le terrain. Pour mener à bien nos essais de combustion, plutôt que de construire une infrastructure élaborée et coûteuse, nous avons utilisé un groupe de démarrage à air vintage pour fournir l'air comprimé chaud nécessaire. En l'espace d'une semaine, les systèmes de carburant et de combustion fonctionnaient à la perfection.
Un mois avant : la cellule d'essai
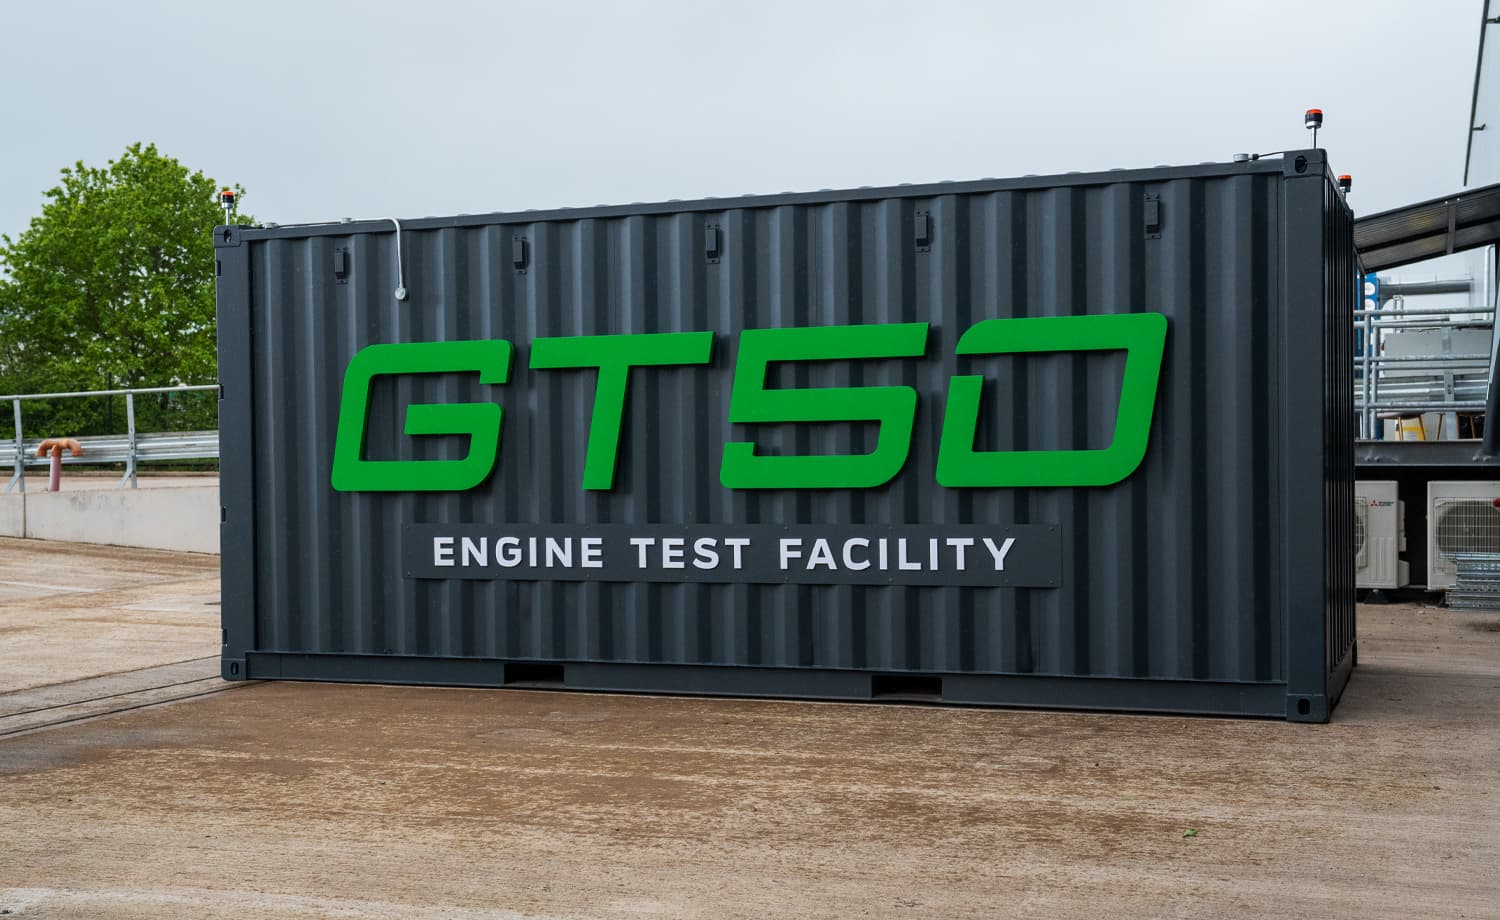
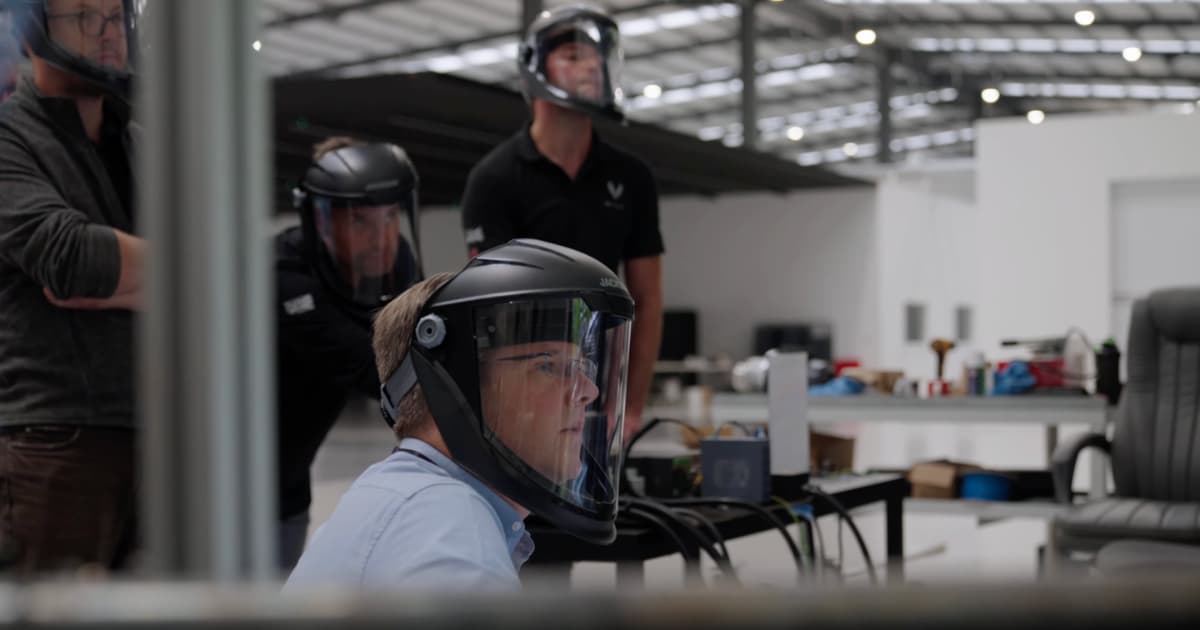
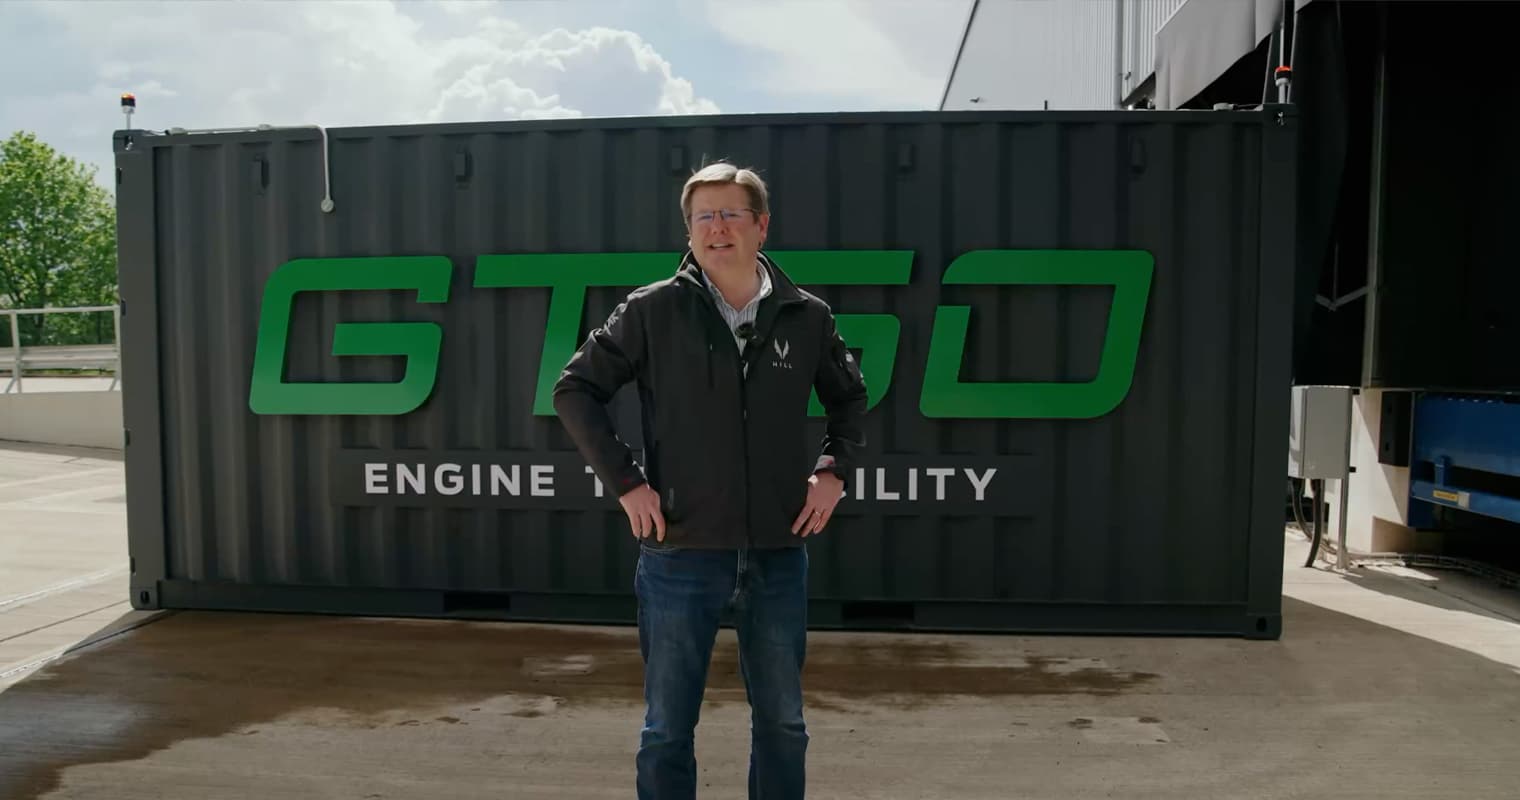
Tester des moteurs à turbine à gaz n'est pas un jeu — c'est potentiellement très dangereux, et nous devons exécuter chaque essai de manière sûre et responsable. L'approche la plus pragmatique a consisté à établir une cellule d'essai sécurisée à l'intérieur d'un conteneur maritime dans notre enceinte, en instrumentant méticuleusement le moteur avec un réseau complexe de capteurs et de tubes hypodermiques. Cela nous a permis de mesurer les températures, les pressions, les débits et les vibrations, nous assurant ainsi de pouvoir évaluer à la fois l'efficacité thermodynamique et l'intégrité mécanique du GT50.
Deux semaines avant l'allumage : le problème de combustion et une solution pragmatique
Environ deux semaines avant l'allumage, nous avons rencontré notre premier problème majeur. Le système complexe de contrôle et d'instrumentation développé sur Rufus 1 et prévu pour le banc d'essai Rufus 3 — devant ensuite être porté sur le moteur — prenait du retard, en raison de problèmes d'ingénierie système imprévisibles. Sans système de contrôle, il nous était impossible de réaliser les essais de combustion, de finaliser la configuration de la chambre de combustion, ou de faire tourner le moteur. Nous devions changer d'approche.
Nous avons intégré Ian à l'équipe, un collectionneur prolifique de moteurs à turbine à gaz, fort d'une immense expérience pratique dans la possession et l'exploitation de turbines au sol. Nous avons mis en place un système de contrôle manuel simple pour le carburant et l'air, en combinant des jauges numériques et des instruments analogiques traditionnels. Les résultats ont été immédiats. Nous pouvions effectuer un test dès le matin, modifier la conception avant midi, refabriquer le jeu de composants suivant dans la nuit, puis tester à nouveau dès le lendemain. En l'espace d'une semaine, les systèmes de carburant et de combustion fonctionnaient suffisamment bien pour être montés dans le tout premier GT50.
Nous avions ensuite besoin d'une alimentation en air comprimé chaud pour pousser la chambre de combustion jusqu'à ses points de fonctionnement. Toutes les options envisagées étaient complexes, volumineuses et coûteuses. Nous n'avions jamais songé qu'il serait possible d'utiliser à moindre coût un moteur à turbine à gaz existant, conçu comme démarreur pneumatique pour un moteur plus grand. Il s'avère qu'Ian possédait dans son garage trois unités autrefois utilisées pour démarrer des moteurs RB211. Nous avons embarqué Ian dans une camionnette, ramené l'une d'entre elles, fabriqué quelques adaptateurs, et dès le lendemain, nous procédions aux essais. Plus nous sollicitions le système de combustion, mieux il fonctionnait — avec une flamme stable et parfaitement contenue, ainsi qu'une zone de recirculation et des tourbillonneurs se comportant exactement comme nous le souhaitions.
Une semaine avant : l'instrumentation et la réalité d'une production en quatre heures
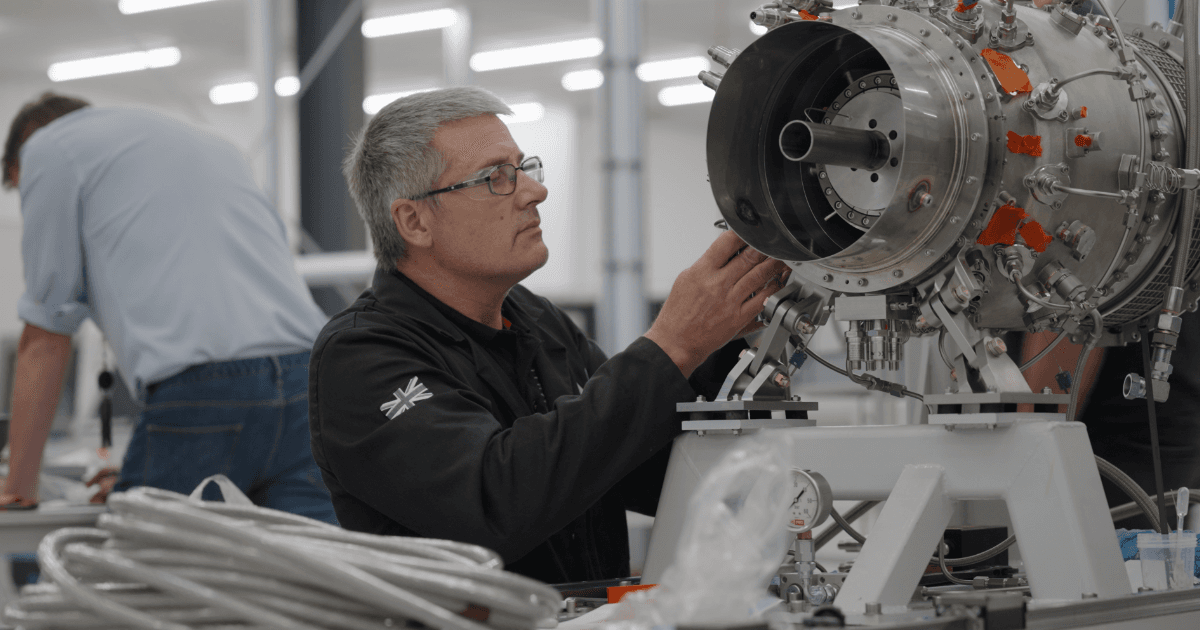
À une semaine de l'échéance, l'attention s'est portée sur l'installation de l'instrumentation du moteur de développement ; nous nous arrachions les cheveux pour intégrer un réseau complexe de tuyaux, de câbles et de capteurs au cœur du moteur. Comme l'explique Eric Welch, qui accompagne le programme GT50 en matière d'instrumentation et de systèmes de contrôle : puisqu'il s'agit de notre premier moteur, nous avons délibérément placé un grand nombre de capteurs afin d'évaluer à la fois l'état mécanique — températures, régimes, vibrations — et l'efficacité thermodynamique.
Le problème : les données doivent provenir de capteurs situés dans des zones totalement inaccessibles, acheminées via un enchevêtrement de câbles et de tubes hypodermiques à travers d'infimes passages jusqu'au système d'acquisition de données, le tout devant être étanche à la pression, et réalisé pendant l'assemblage du moteur. C'était un véritable cauchemar. Chris faisait descendre le grand carter pendant que nous tirions les câbles ; Jason a cassé deux aiguilles hypodermiques et s'est vu, en toute logique, interdire l'accès à l'atelier.
Nous concevions, fabriquions et utilisions également à la volée des gabarits, des montages et des outillages spécialisés — chaque nouveau composant nécessitant le plus souvent son propre montage. Mais voici le plus révélateur : si l'on met de côté l'instrumentation et le développement discontinu des outillages, il faut environ quatre heures à une seule personne pour produire un GT50. Le passage à une production à grande échelle n'a donc absolument rien d'intimidant.
Les 48 dernières heures : mise en place du moteur sur le banc d'essai
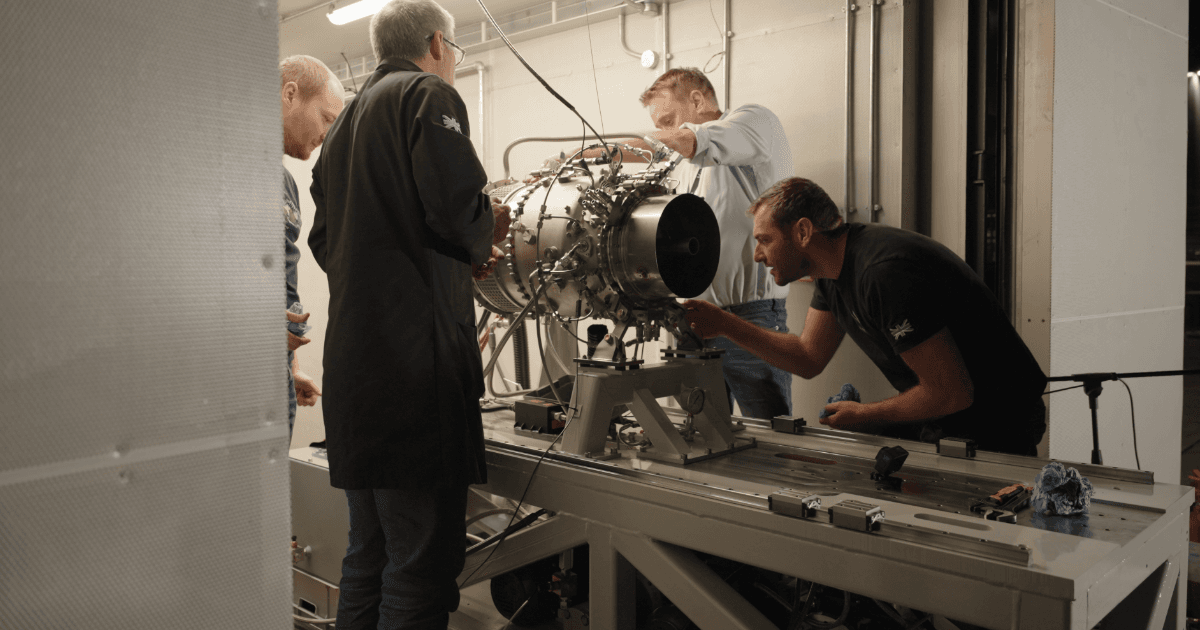
À 48 heures de l'allumage, nous avions terminé tout ce qui était possible en position de montage vertical et devions basculer le moteur pour le monter sur le banc d'essai. Deux légers oublis se sont alors manifestés. Premièrement, nous avions assemblé le moteur dans le laboratoire d'assemblage mécanique à l'étage, et nous ne disposons actuellement d'aucun monte-charge. La seule solution a été de le placer sur une palette, de l'amener jusqu'au quai de chargement, puis de le descendre très délicatement à l'aide d'un chariot élévateur. Un moment de tension, suivi d'un grand soupir de soulagement lorsqu'il a atteint le niveau du sol.
Deuxièmement, le moteur a été livré à la verticale et nous devions le passer à l'horizontale — or, au stade de la conception, nous n'avions pas prévu d'anneaux de levage appropriés. Quelques plaques de levage fixées à la hâte, un autre moment d'anxiété, mais nous avons réussi à le poser sur le banc sans l'endommager. C'est à ce moment précis que je me suis dit pour la première fois : nous avons un moteur.
Les 12 dernières heures : une première gorgée de Jet A-1
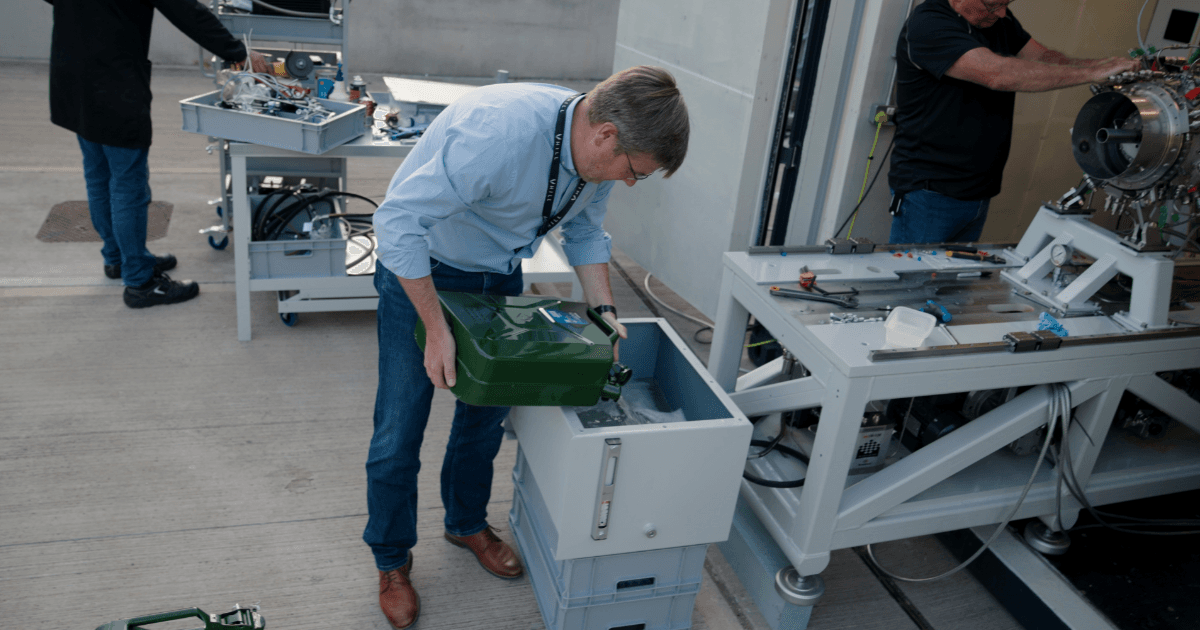
Alors qu'il ne restait qu'environ 12 heures, tout était construit, assemblé et testé, et il était temps de transférer le moteur vers la cellule d'essai. Nous l'avons déplacé avec précaution au chariot élévateur à travers les allées de l'usine, avec l'un d'entre nous à chaque coin. Pour les premiers essais à basse vitesse — lubrification, rotation à froid et première auto-sustentation —, nous avons positionné le banc d'essai à moitié à l'intérieur et à moitié à l'extérieur du conteneur, afin que l'équipe puisse accéder au moteur de tous les côtés pendant la mise en service. Je suis ensuite particulièrement fier de pouvoir dire que j'ai offert au tout premier GT50 sa toute première gorgée de Jet A-1.
À quatre heures du but : la leçon de lubrification
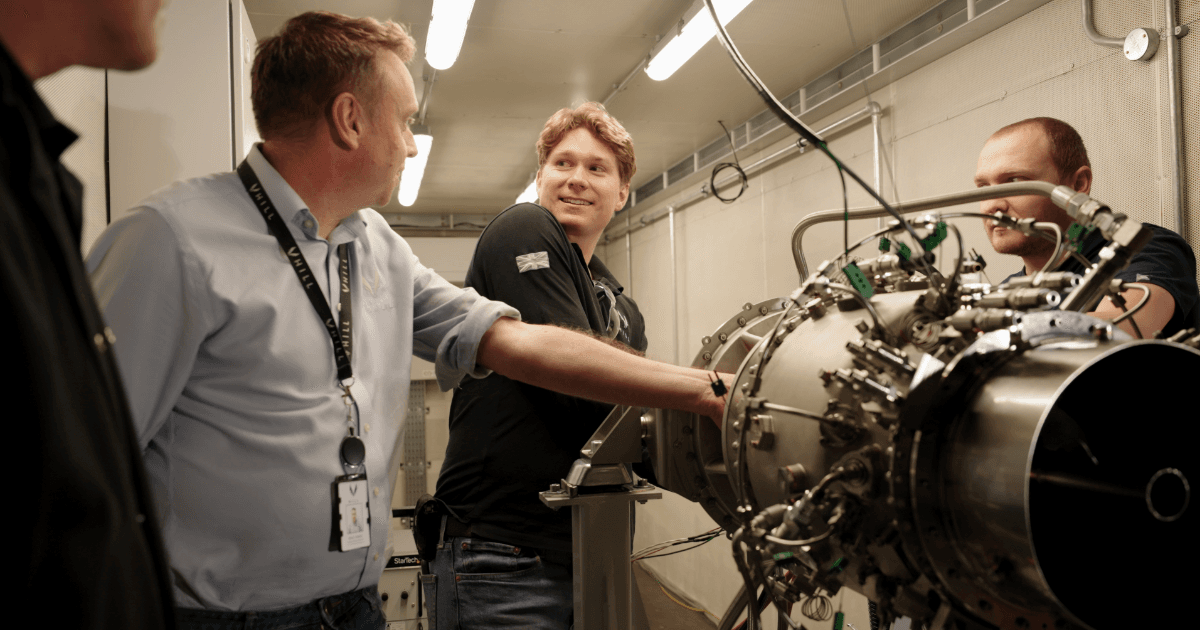
Avec le banc d'essai connecté — alimentation électrique, lubrification, refroidissement, instrumentation et commandes tous en ligne — nous avons commencé à roder les systèmes vitaux. Le système de lubrification est passé en premier, pour deux raisons. Il est primordial d'assurer un refroidissement et une lubrification suffisants aux roulements haute vitesse ; sans cela, le rotor se gripperait et détruirait le moteur. Et il est essentiel d'obtenir exactement la bonne quantité d'huile : trop peu, et les roulements ainsi que les engrenages surchauffent par friction ; paradoxalement, trop d'huile, et les composants haute vitesse transforment l'huile en mousse, générant de la chaleur par cisaillement visqueux contre chaque composant, provoquant également une surchauffe.
Nous avons mis en ligne l'échangeur thermique air-huile, les pompes de récupération et les pompes de pression. Un instant, tout était parfait. Puis Mark a remarqué une fuite à l'arrière — de l'huile partout, le carter dégoulinant. À ce stade, nous travaillions depuis environ 19 heures. À l'avant, de l'huile s'échappait du reniflard du séparateur air-huile de la boîte d'accessoires. Le GT50 est un moteur à carter sec ; il ne devrait pas y avoir d'huile résiduelle dans ces carters. Nous avions mal calibré les débits de pression et de récupération — nous pompions davantage que nous ne récupérions, gavant d'huile notre moteur tout juste né.
Nous avons tout arrêté, récupéré l'excédent, et appliqué une simple méthode d'ingénierie au seau — mesurant physiquement avec précision ce que chaque pompe de pression et de récupération débitait et retournait. Nous avons rapidement identifié que nous ne récupérions pas autant que nous le pensions. Recalibrage : pompes de récupération un peu plus rapides, pompes de pression un peu plus lentes. Le système s'est rééquilibré, et nous avons repris.
H moins deux heures
Deux heures avant l'allumage, le rotor s'est mis en mouvement dans le moteur pour la première fois, entraîné uniquement par le démarreur, sur toute la plage de vitesses que ce dernier peut atteindre. C'est le test qui révèle la présence éventuelle de frottements mécaniques, d'instabilités dynamiques du rotor, de problèmes de vibration ou de tout phénomène indésirable dans les roulements ou les engrenages.
Aux alentours de 1 000 RPM, le silence était total. Un silence absolu. Aucune vibration d'aucune sorte, impossible de deviner que le moteur tournait, et même le démarreur restait silencieux.
Nous avons augmenté la vitesse progressivement. Autour de 2 000 RPM, nous avons perçu la plus infime sensation de cliquetis, une légère vibration axiale provenant du relais d'accessoires. Mark était convaincu que ce n'était rien, et nous avions déjà observé des phénomènes similaires avec le démarreur-générateur ; nous avons donc poussé un peu plus loin pour voir si nous pouvions dépasser la source de cette excitation. Le bruit s'est atténué, puis encore atténué, et très vite, le moteur tournait de manière stable à 10 000 RPM sur le démarreur. Silencieux. Serein. Fluide. Aucune vibration perceptible, sur le tout premier jeu de roulements que nous ayons jamais fabriqué, alors que ce rotor a été assemblé et démonté plus de fois qu'on ne saurait le compter.
C'est à ce moment précis que l'équipe de fabrication a su que tout allait s'assembler parfaitement.
Allumage : premier souffle à 3 h 51
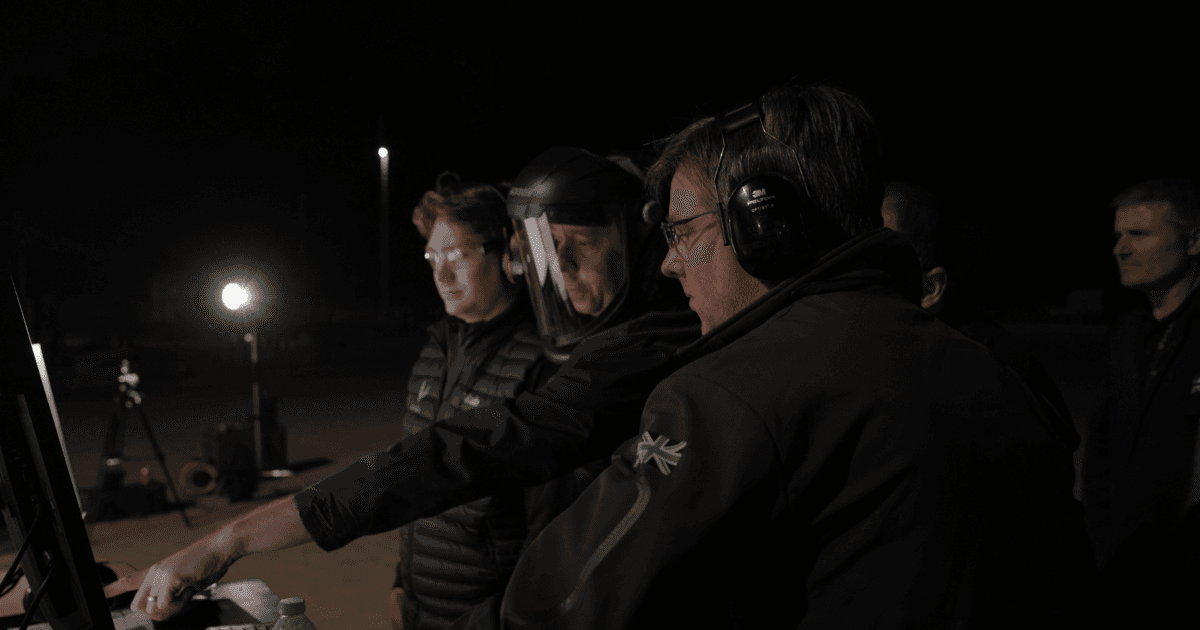
Soudain, il ne reste plus rien d'autre à faire. Trente années de votre vie se sont écoulées pour aboutir à ce moment, et il est maintenant temps de voir si vous serez à la hauteur de toutes ces promesses.
Cinq. Quatre. Trois. Deux. Un.
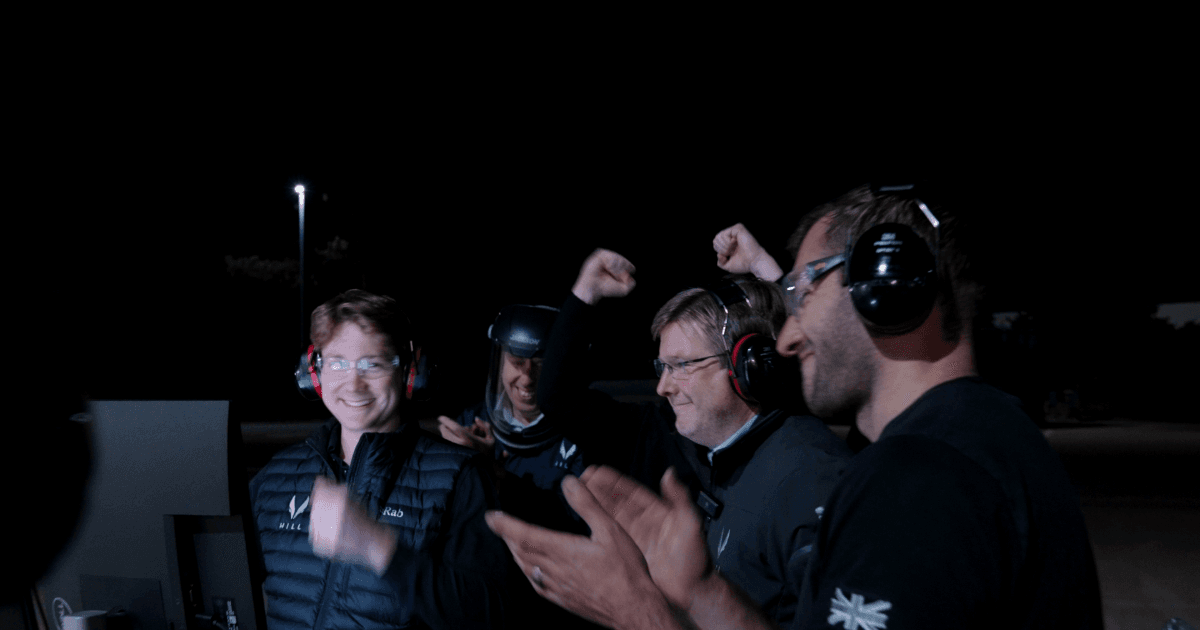
Eric a dit « Je coupe », et Jason a levé les bras au ciel. Autonome. 27 000 RPM à l'écran. Nous venions d'enchaîner 23 heures de travail d'affilée et tout le monde était à bout de forces, mais l'adrénaline et l'intensité du moment ont pris le dessus.
Nous n'avions même pas prévu qu'il soit autonome ce soir-là. Et il y a quelque chose de très poétique à voir le moteur prendre son premier souffle au lever du soleil, à 3 h 51 du matin, après un effort aussi monumental de la part de toutes les personnes impliquées.
Il y a des jours comme ça que l'on n'oublie jamais. Ils donnent un sens à tous ces efforts. Personne ici ne pense que les choses auraient pu mieux se dérouler.
PARTICIPEZ À NOTRE PRÉSENTATION DE GROUPE
Vous êtes intéressé par le HX50 ? Réservez votre place pour notre présentation de groupe et découvrez pourquoi le HX50 surpassera votre hélicoptère actuel.
Contenu de la présentation
Qui
Mischa Gelb (alias Pilot Yellow) et Ruben Dias
Quoi
Détails complets et exclusifs sur le HX50, non encore disponibles pour le grand public
Comment
Présentation de 30 minutes + séance de questions-réponses
Faites partie de l'aventure
Recevez toutes les actualités et mises à jour concernant le HX50 directement dans votre boîte de réception.

HX50
Concept Extérieur
Concept Intérieur
Turbomoteur GT50
Aviation Générale 2.0
Hill Digital Cockpit
Actualités & Reportages
Caractéristiques techniques
Simulateur d'autonomie
Le voyage vers le HX50
ADRESSE
Hill Helicopters
Unit 3, Shackleton Way
Stafford, ST16 1GY
Royaume-Uni
Contact
Renseignements généraux :
+44 (0) 1384 590700
Comptabilité :
+44 (0) 1384 590700
Ventes :
+44 (0) 1889 228040
hello@hillhelicopters.com
ADRESSE
Hill Helicopters
Unit 3, Shackleton Way
Stafford, ST16 1GY
Royaume-Uni
© 2026 HILL HELICOPTERS