55 pruebas del GT50 y un fuselaje Gen Two congelado para el HX50
55 pruebas del GT50 hasta el 85,8 % N1, una inspección boroscópica sin anomalías y un fuselaje HX50 Gen Two ya congelado y liberado para su fabricación. Conozca la actualización del programa de noviembre.
7 nov 2026
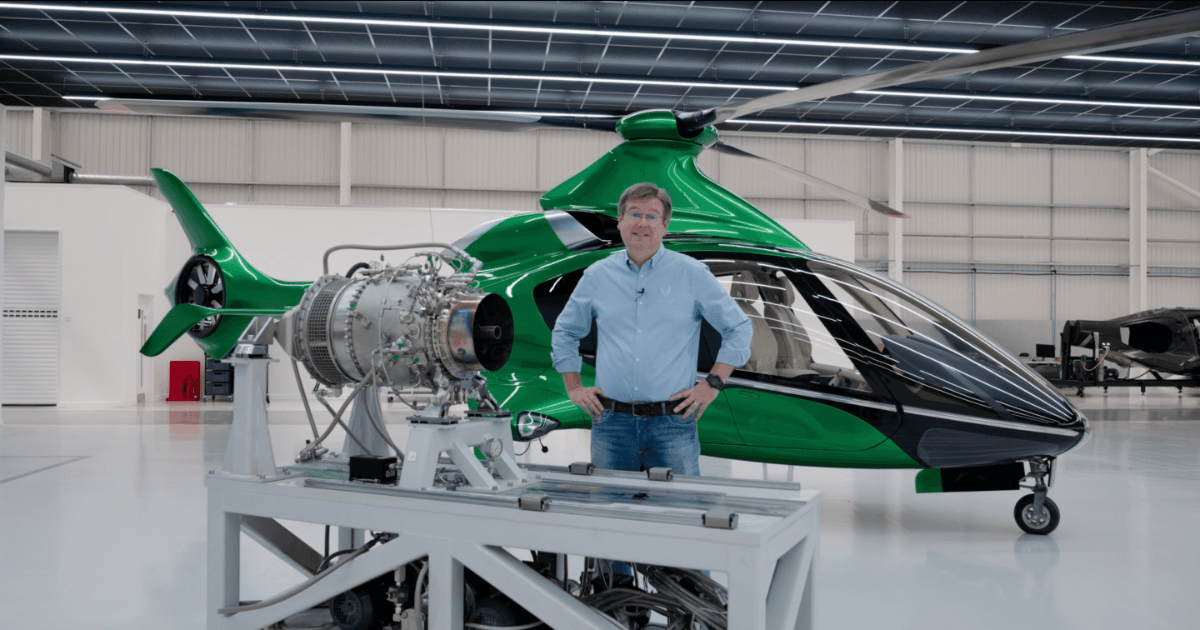
Tras un período de enfoque necesario en el desarrollo y prototipado del GT50, la atención en PC1 ha vuelto a centrarse firmemente en completar el HX50, fabricar su prototipo y llevarlo al aire.
Diez horas y media, una pieza a la vez
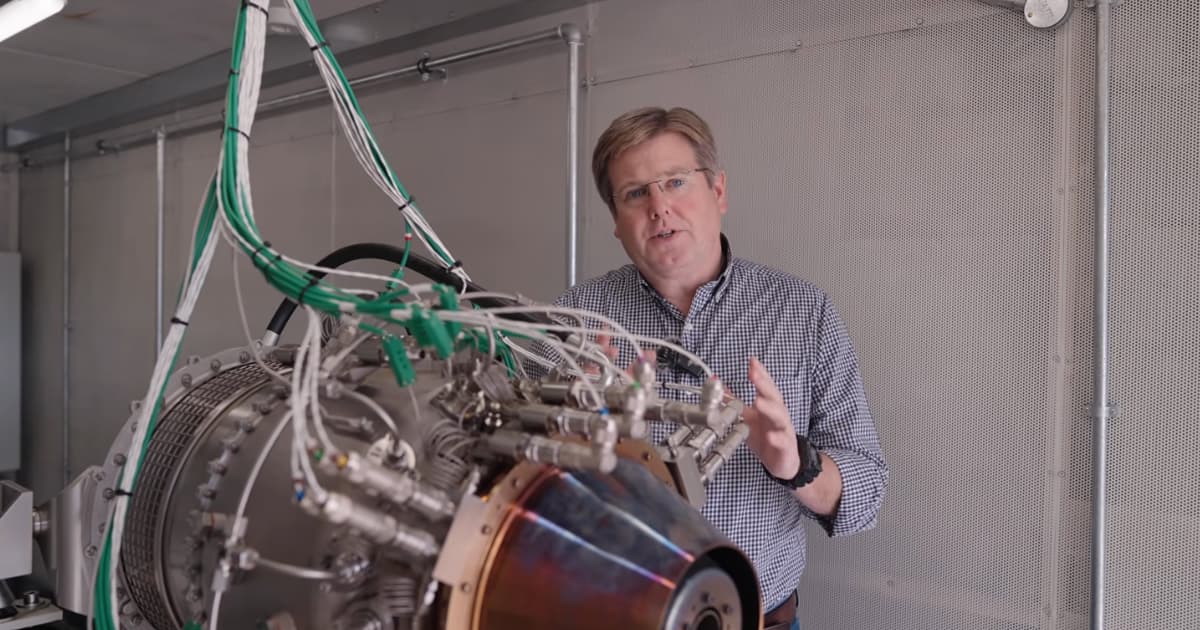
55 pruebas, una hora y 35 minutos, y un boroscopio impecable
La prueba más larga del GT50 hasta la fecha duró una hora y 35 minutos, escalando progresivamente hasta el 85,8 % de N1, cerca del límite superior de la envolvente operativa. Al finalizar, se introdujo el boroscopio. El interior del motor seguía como nuevo. Sin roces, sin degradación de las partes calientes, sin depósitos de carbón.
Ese es el estado del prototipo tras 55 pruebas en la celda de PC1, y un total de aproximadamente 10,5 horas. Diez horas y media pueden no parecer mucho.
Prueba, desmontaje, reconstrucción, prueba
Las pruebas actuales son breves y deliberadas. Cada una demuestra que una pieza individual del motor funciona correctamente y que sigue haciéndolo en un punto de operación diferente. Luego, el motor se desmonta, se reconfigura y se vuelve a probar. Prueba, desmontaje, reconstrucción, prueba. El método consiste en arrancar y detener, y las horas son bajas a propósito.
De este proceso han surgido tres conclusiones.
Arranques fríos e ignición predecible
El sistema de combustible está validado. Los arranques son fríos, la ignición es confiable y predecible. Un par de modificaciones menores en los conductos llegan junto con las boquillas de combustible de producción, y estas abren el extremo superior de la envolvente de rendimiento.
Casi el 100 % del combustible se quema
La combustión es casi completa. Casi el 100 % del combustible que ingresa a la cámara de combustión ahora se quema, libera su calor y se convierte en potencia. Esa cifra es difícil de alcanzar en el extremo inferior del rango operativo, y el motor está a punto de lograrlo. Una vez que la presión aumenta, la combustión es estable y la distribución de temperatura es uniforme a medida que los gases calientes salen de la cámara de combustión hacia el álabe guía de la tobera y la turbina.
Rotor y rodamientos se mantienen estables
La estructura se mantiene firme. Los componentes del rotor inspeccionados a través de los puntos de inspección del motor están resistiendo bien, incluso a la operación en caliente del período inicial de familiarización. Los rodamientos no muestran aumento en la vibración y mantienen temperaturas estables. Lo que queda es el ajuste de la lubricación, una o dos semanas más para configurar los puertos de lubricación exactamente como deben estar.
El motor comienza a funcionar por sí solo
El FADEC asume el arranque y el apagado
Con las funciones principales en funcionamiento, una mayor parte del FADEC se está integrando al motor. Ahora puede realizar un arranque semiautomatizado y un apagado automatizado. A continuación, mantendrá una velocidad N1 de forma autónoma a medida que la potencia sube y baja a lo largo del rango. Los algoritmos se ejecutan primero en el sistema de control de la celda de pruebas. Una vez validados y caracterizados allí, se transfieren a nuestro propio hardware FADEC y funcionan como una unidad autónoma.
Dos años para desarrollar una boquilla de combustible internamente
Para alcanzar mayores velocidades, mayor exigencia y temperaturas más elevadas, el motor necesita sus boquillas definitivas. Las boquillas de seguridad iniciales, instaladas para limitar el flujo de combustible durante las primeras pruebas, serán reemplazadas en las próximas semanas por los inyectores de alta capacidad y alto ancho de banda desarrollados internamente por Hill. A partir de ese momento, las características del motor podrán mapearse a lo largo de toda la envolvente operativa.
Las boquillas representan la parte más compleja del proceso, y su desarrollo ha avanzado en segundo plano durante dos años. Un inyector requiere un ancho de banda suficiente, una robustez adecuada y la capacidad de atomizar el combustible hasta alcanzar un diámetro medio de Sauter suficientemente reducido. Para un motor de este tamaño, esa combinación es una de las más difíciles de lograr.
Los motores dos y tres en el taller de mecanizado
El motor dos se encuentra en producción en el taller de mecanizado, como medida de contingencia para mantener el programa de pruebas en marcha en caso de que el motor uno quede fuera de servicio por una parada, una avería o una reconfiguración. El motor tres es el motor de vuelo.
La aeronave se estaba reconstruyendo detrás del motor
Un fuselaje más sencillo y una zona de deformación más amplia
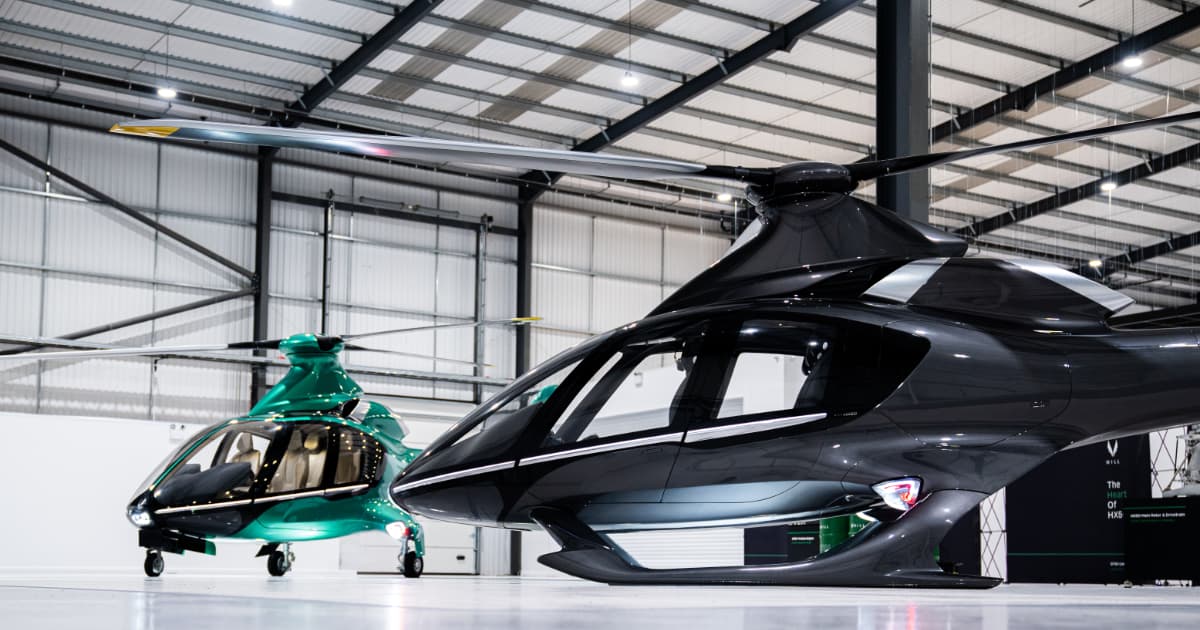
El fuselaje de segunda generación es la historia detrás de la historia del motor. Simplifica la arquitectura estructural del fuselaje y el tren de transmisión, mejora significativamente la aerodinámica, reduce el peso y el costo con un nuevo método de fabricación, y facilita la inspección de la aeronave.
La resistencia a impactos avanza con él. Hay más espacio bajo el piso, lo que proporciona una zona de deformación más amplia. Los asientos resistentes a impactos se fijan al fuselaje de una nueva manera, y su rendimiento se amplía aún más.
Desacoplamiento del fuselaje de las vibraciones del rotor
La dinámica estructural ha recibido la atención más exhaustiva. Hemos utilizado métodos de elementos finitos para ubicar y adaptar los modos de vibración del fuselaje, desacoplándolos en la mayor medida posible de las funciones de forzamiento del rotor principal, el rotor de cola y los demás componentes rotativos. Este trabajo debería posicionar al HX50 como la aeronave más suave de su clase en la categoría de monomotores ligeros cortos.
Puertas con cierre de tres puntos
Las puertas están terminadas. Un nuevo diseño estructural, un mejor sellado y un mecanismo de cierre de tres puntos completamente nuevo que mantiene la puerta firmemente sujeta contra sus sellos contra la intemperie. Se han incorporado una nueva manija y un nuevo pestillo, junto con cierre centralizado, la iluminación característica, y los paneles y molduras de las puertas.
Diecinueve herramientas para la primera estructura voladora
De marcos de acero a moldes maestros terminados
La parte trasera del prototipo requiere un conjunto de 19 patrones, herramientas y moldes, fabricados internamente. Cada uno comienza como un marco estructural de acero fabricado. Una superficie de bloqueo forma la barrera de vacío, el bloque base central se adhiere y se mecaniza casi hasta su forma definitiva; luego se aplican fibra de vidrio y pasta de utillaje antes de que una pasada final en la máquina produzca la superficie del patrón terminado. El molde maestro se obtiene a partir de ahí.
El estabilizador horizontal llega primero al utillaje
El primero de ellos, actualmente en el taller, es la superficie inferior del nuevo estabilizador horizontal de una sola pieza — el primer componente estructural del HX50 volador en llegar al utillaje. En el transcurso de la próxima semana aproximadamente, se convertirá en un molde. La superficie superior ya ha sido cubierta con pasta en el taller de materiales compuestos. El propio estabilizador se asienta sobre la plataforma del motor y recorre el botalón de cola estructural.
Utillaje de carbono e insertos metálicos fundidos
Una herramienta de prueba para la interfaz entre el botalón de cola y el fuselaje demuestra la calidad del utillaje de carbono que producen estos patrones. La estructura de materiales compuestos también requiere metal en los puntos de sujeción con tornillos. Cada unión atornillada incorpora un inserto metálico embebido en el laminado, con suficiente área de adhesión para transmitir las cargas concentradas. Los primeros insertos para la aeronave voladora se encuentran actualmente en el taller de fundición, entre lotes de componentes del motor de alta temperatura.
Las piezas que esperaron al motor
El tren de ruedas se acerca al banco de pruebas
El tren de aterrizaje de ruedas fue diseñado y enviado a fabricación hace algún tiempo. Algunas de esas piezas quedaron en espera mientras avanzábamos con el GT50 en el taller de mecanizado.
Los últimos dos meses lo han vuelto a poner en marcha, y el primer tren de aterrizaje principal y de nariz, con todos sus sistemas de accionamiento, está casi listo para el banco de pruebas.
Las piezas requieren una precisión exacta. Tolerancias ajustadas, acabados superficiales especificados para resistencia al desgaste y a la corrosión, y elementos de sellado que deben trabajar en conjunto para absorber un aterrizaje brusco y controlar la resonancia en tierra con un rotor de múltiples palas. El puntal cilíndrico superior del tren de nariz se mecaniza actualmente a partir de un bloque sólido. En producción, se fundirá con una forma casi definitiva y se someterá a un mecanizado de acabado, lo que mantiene el costo bajo control.
Patines diseñados para cargas de impacto y resonancia en tierra
Los patines parecen simples. No lo son. Soportan las cargas de impacto límite y últimas, protegen el fuselaje en un aterrizaje brusco, limitan las cargas transmitidas hacia la estructura, cumplen con una exigente vida útil por fatiga y se mantienen ligeros. Carenarlos para reducir la resistencia aerodinámica de un tren de aterrizaje fijo añade complejidad. El rotor de múltiples palas incorpora el desafío más difícil: desacoplar los modos de avance y retroceso del rotor de los modos rígidos y flexibles del fuselaje; de lo contrario, la aeronave corre el riesgo de sufrir resonancia en tierra.
El diseño previsto para producción es un tubo de aluminio conformado con tubos horizontales atornillados en la parte inferior, carenado y perfilado para mantener la estética que el HX50 siempre ha tenido. Los patines se unen a las semialas de una manera ligeramente diferente ahora, y los carenados a su alrededor han sido ajustados, de modo que un patín que se deforme en un aterrizaje brusco no dañe el fuselaje compuesto que se encuentra debajo.
Aumento de estabilidad que no mueve bruscamente el cíclico
El HX50 es un helicóptero de gran tamaño, por lo que sus controles de vuelo cuentan con asistencia hidráulica, y cada aeronave lleva de serie un piloto automático de dos ejes con aumento de estabilidad y modos de vuelo superiores. Instalar ese piloto automático en fábrica permitió algo que una instalación posterior nunca podría lograr: combinar los actuadores de aumento de estabilidad y los del piloto automático en una sola unidad modular sobre el techo de la cabina, la cual acciona el plato oscilante y el rotor principal.
Dado que las funciones están separadas dentro del módulo, el aumento de estabilidad opera en segundo plano. No verá que el cíclico se mueva bruscamente mientras amortigua el cabeceo y el balanceo. El único movimiento que verá es el del piloto automático ajustando un nuevo rumbo, altitud o ruta de navegación.
Palas y asientos
Diecisiete palas prototipo y un cubo mejorado
Los últimos 18 meses se han dedicado al rendimiento y la calidad de vuelo, para hacer del HX50 uno de los helicópteros más suaves y fáciles de pilotar de su clase. Para lograrlo, el cubo del rotor principal y el sistema del rotor en sí han recibido una mejora significativa.
La producción de palas se ha optimizado en paralelo, reduciendo el contenido de mano de obra y el tiempo de fabricación. Se han construido diecisiete palas prototipo. El último lote de nueve se concentró en los procesos de calidad y producción detrás de cada pala del HX50.
Tres intentos para eliminar la espuma del asiento
El asiento de la tripulación tuvo que equilibrar la estructura y la resistencia a impactos con la ergonomía para la más amplia variedad de formas y tallas de piloto, con un acabado de estilo automotriz y un precio competitivo. La cubeta de material compuesto, los componentes metálicos, el acabado y la espuma están terminados. Desde entonces, el equipo de producción ha trabajado para reducir el tiempo y el costo de cada unidad, pensando en los 5.000 asientos anuales que requiere la producción continua.
El primer diseño era un óptimo estructural, y nada más. Secciones en caja conformadas a ambos lados de una cubeta de asiento con núcleo de espuma, laminadas y cerradas en un molde de doble cara A. Probablemente la forma más ligera de construirlo. Extremadamente intensivo en mano de obra.
El segundo dividió el asiento en molduras delantera y trasera unidas mediante adhesivo en frío, aliviando las peores condiciones de laminado en espacios reducidos. El tercero eliminó por completo los núcleos de espuma, con pieles delantera y trasera moldeadas de forma que se unen directamente entre sí mediante adhesivo en frío. Este último está cerca del método de producción definitivo.
Refuerzos de estilo automotriz y cubiertas reemplazables en campo
La ergonomía avanzó en paralelo. Las curvas fluidas del diseño original regresaron sobre las superficies de confort, con más refuerzos laterales de estilo automotriz y el cojín recogido en la parte trasera; además, las ranuras en la espuma son ranuras de anclaje para el doble cosido.
Las cubiertas son reemplazables en campo. Envuelven la espuma sobre el carbono y se fijan con velcro al reborde del asiento, con un panel trasero sobre la parte posterior. El juego final de cubiertas de acabado llega en los próximos dos o tres días: los asientos con especificaciones de producción, que volarán en los prototipos y pasarán directamente a producción.
Patas delanteras deslizantes y asientos traseros montados en mamparo
Los asientos delanteros de la tripulación se apoyan sobre patas de aluminio que se deslizan hacia adelante y hacia atrás para adaptarse a pilotos de diferentes tallas. Los traseros están montados en el mamparo, y esos componentes ya han pasado por el taller de mecanizado, listos para ser probados una vez completados los últimos pasos de optimización de producción.
Con el GT50 avanzando en la celda de pruebas, el foco en todo el PC1 está ahora firmemente puesto en completar, prototipar y hacer volar la aeronave en sí.
ÚNASE A NUESTRA PRESENTACIÓN EN EQUIPO
¿Le interesa el HX50? Reserve su lugar para presenciar nuestra presentación en equipo y descubra por qué el HX50 será mejor que su helicóptero actual.
Qué incluye la presentación
Quién
Mischa Gelb (conocido como Pilot Yellow) y Ruben Dias
Qué
Detalles exclusivos sobre el HX50 aún no develados al público
Cómo
Presentación de 30 minutos + sesión de preguntas y respuestas
Sea parte del viaje
Reciba todas las noticias relevantes y actualizaciones sobre el HX50 en su buzón de correo.

HX50
Concepto exterior
Concepto interior
Motor de turbina GT50
Aviación general 2.0
Cabina digital Hill
Noticias e historias más recientes
Detalles técnicos
Simulador de alcance
El recorrido hacia el HX50
DIRECCIÓN
Hill Helicopters
Unit 3, Shackleton Way
Stafford, ST16 1GY
United Kingdom
Contacto
Consultas generales:
+44 (0) 1384 590700
Cuentas:
+44 (0) 1384 590700
Ventas:
+44 (0) 1889 228040
hello@hillhelicopters.com
DIRECCIÓN
Hill Helicopters
Unit 3, Shackleton Way
Stafford, ST16 1GY
United Kingdom
© 2026 HILL HELICOPTERS
Cierre de preventas
Las preventas del HX50 y HC50 cierran a las 23:59 GMT del jueves, 19 de noviembre de 2026.
Cierre de preventas
Las preventas del HX50 y HC50 cierran a las 23:59 GMT del jueves, 19 de noviembre de 2026.