GT50-Update: 99,5 % fertiggestellt und bereit zur Montage
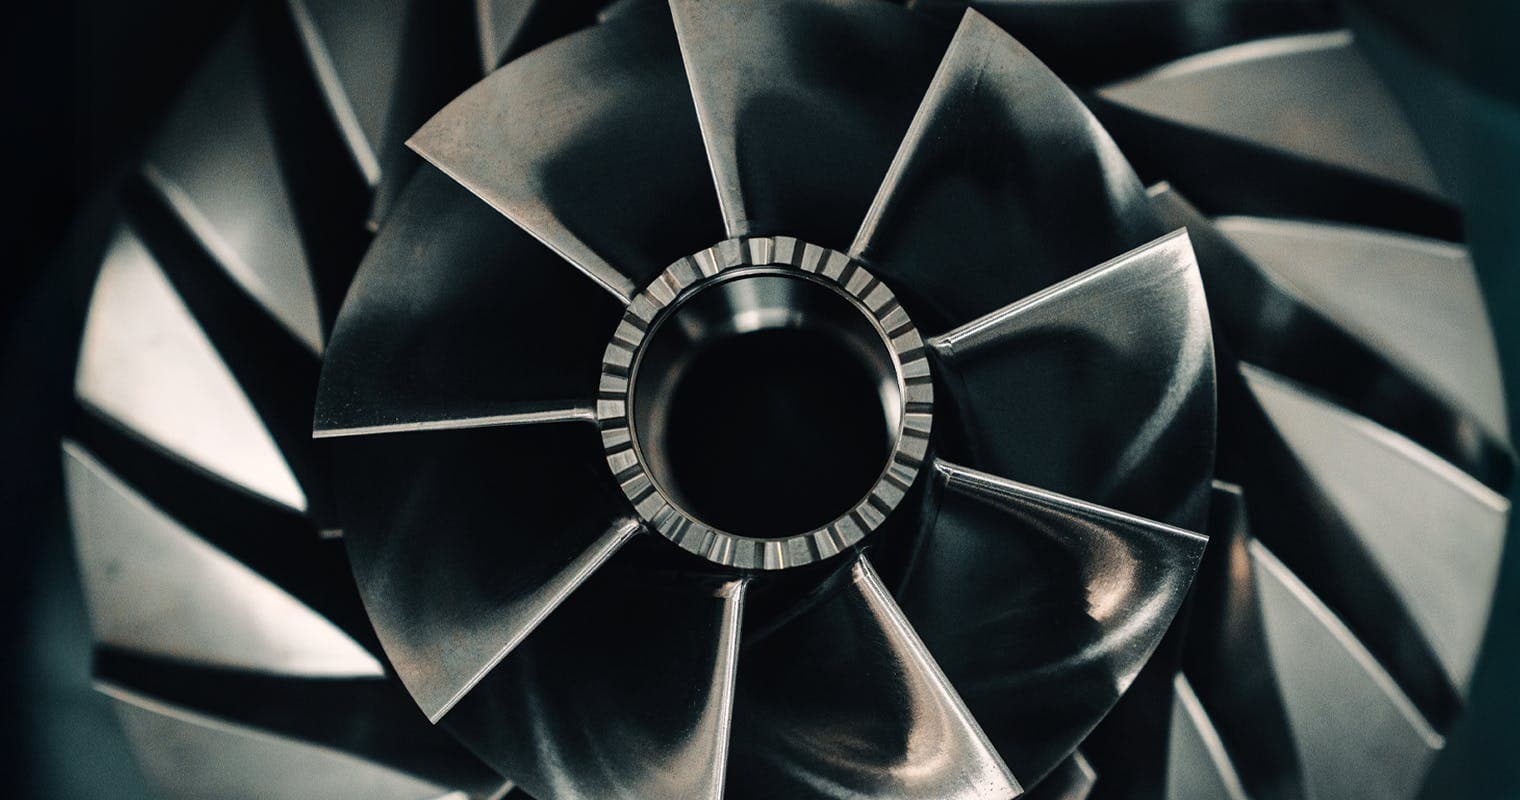
In den vergangenen Monaten hat das Fertigungsteam von Hill 438 hochkomplexe, präzisionsgefertigte Gasturbinen-Prototypenteile aus Rohmaterialien und nach Grundprinzipien entwickelt. Für diese Teile waren 71.668 einzelne Bearbeitungs- und Fertigungsschritte erforderlich, von denen 99,5 % nun abgeschlossen sind. Die verbleibenden Feinarbeiten werden derzeit an den letzten zwanzig Komponenten vorgenommen.
Innerhalb einer Woche wird der allererste GT50-Prototyp montiert sein – und kurz darauf wird das Triebwerk zum ersten Mal gezündet.
18 Mai 2026
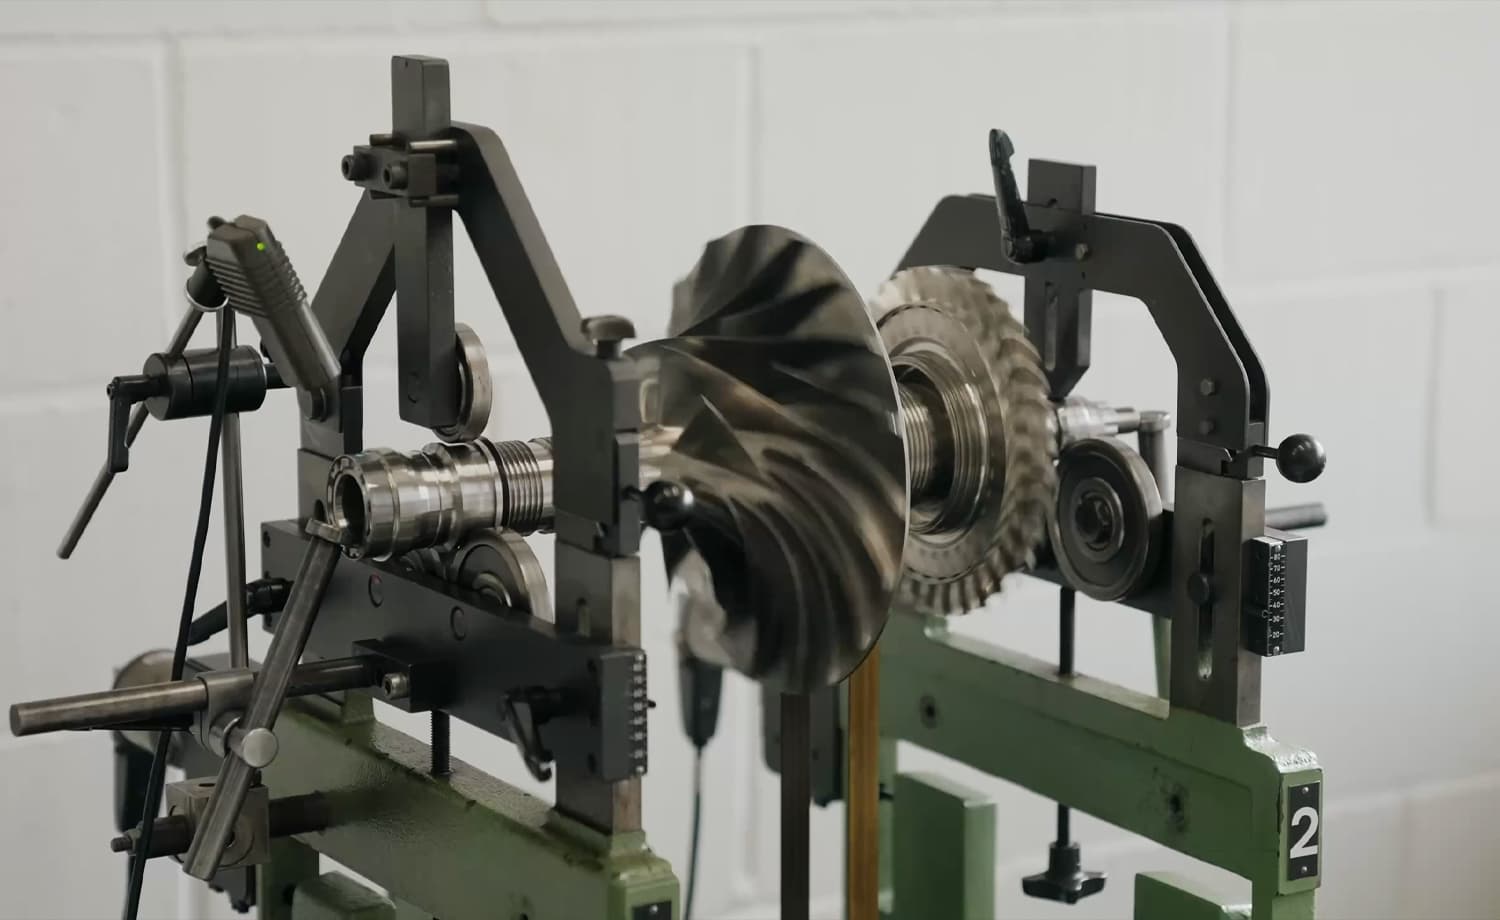
Rotordynamik: Auswuchtung, Reproduzierbarkeit und Präzision
Der Gasgeneratorrotor des GT50 rotiert mit ungefähr 50.000 U/min. Bei diesen Drehzahlen erzeugen selbst mikroskopisch kleine Unwuchten zerstörerische Kräfte. Im vorherigen Update hat Hill den aufwendigen Prozess der Auswuchtung der rotierenden Baugruppe detailliert beschrieben. Dieser Meilenstein wurde nun bestätigt: Der Rotor lässt sich auf der Maschine sauber auswuchten und reproduziert nach Demontage und erneuter Montage denselben Auswuchtpunkt.
Diese Reproduzierbarkeit ist von entscheidender Bedeutung, da der Rotor für den Einbau in das Triebwerksgehäuse während der Endmontage teilweise demontiert werden muss. Das Team hat erheblichen Aufwand investiert, um diesen Übergangsprozess zuverlässig zu gestalten und jedes Risiko rotordynamischer Überraschungen beim Erstlauf auszuschließen.
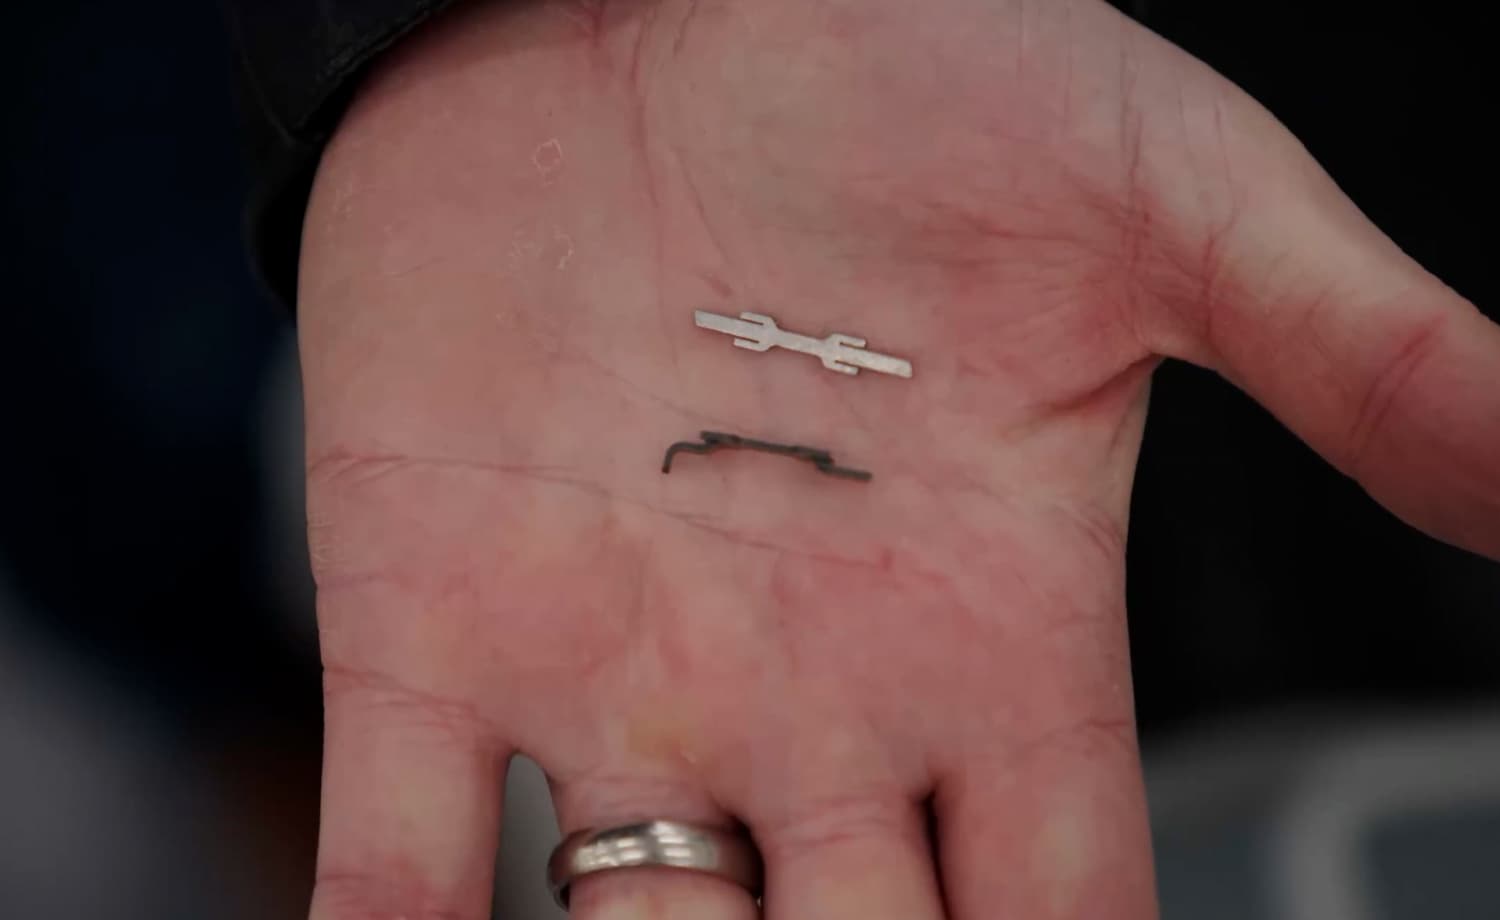
Die „Stimmgabel“-Lösung
Die Turbinenschaufeln des GT50 werden durch einen Tannenbaumfuß in der Scheibe gehalten, der die enorme Fliehkraftbelastung bei 50.000 U/min aufnimmt. In axialer Richtung werden die Schaufeln jedoch durch kleine, gestanzte Metallclips gesichert, die umgebogen werden, um sie zu fixieren. Das ursprüngliche Design, eine einfache „Dach“-Form, erwies sich als schwierig, innerhalb der Toleranzen zu fertigen. Bei der Montage des Rotors zeigten sich von Schaufel zu Schaufel Abweichungen im axialen Spiel.
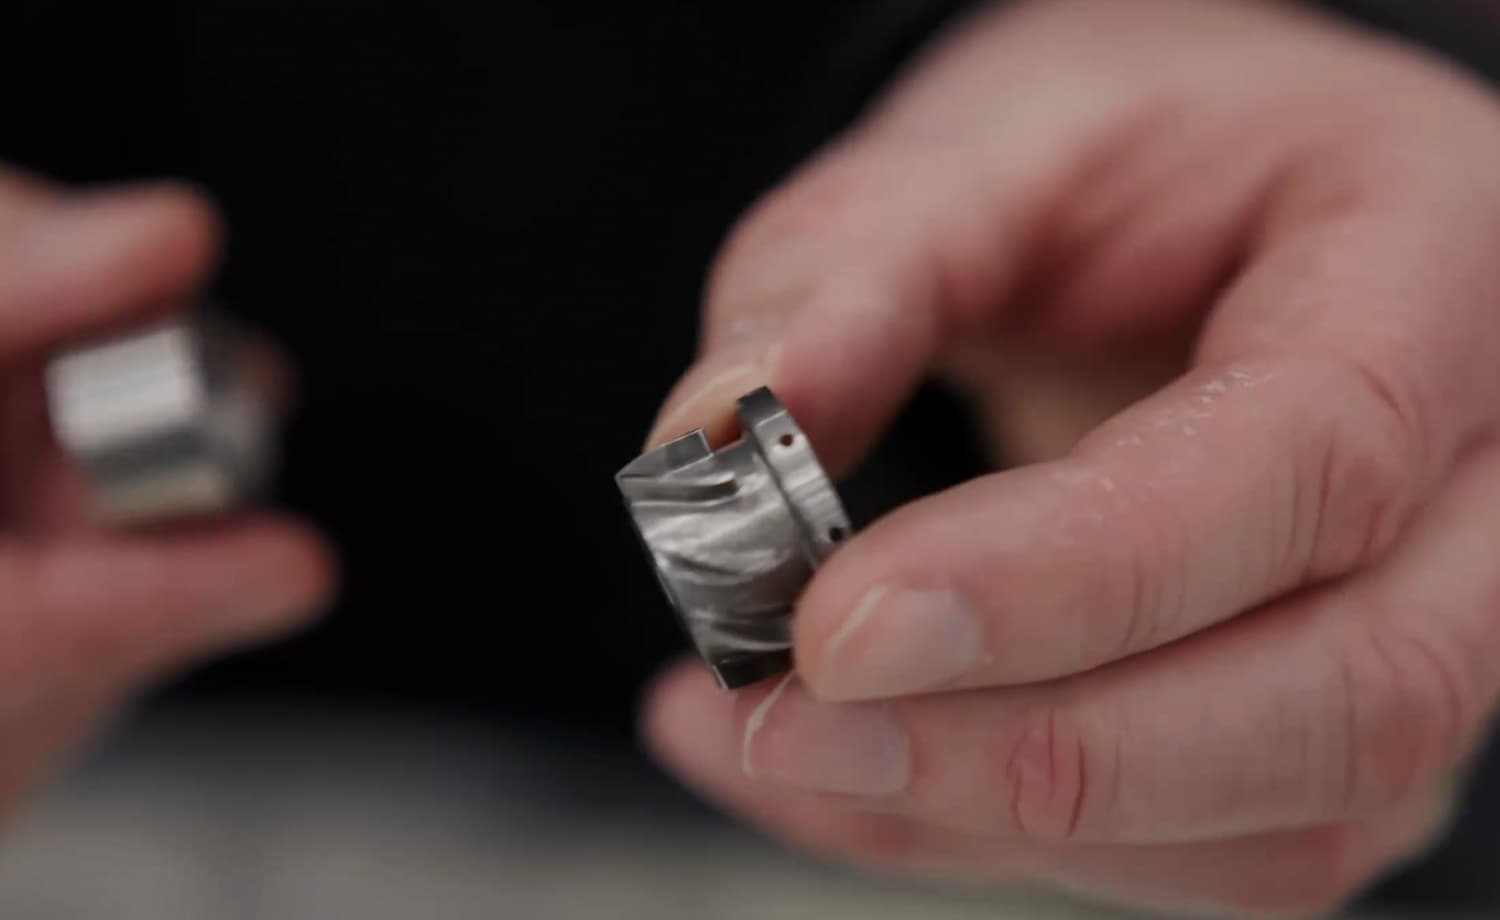
Die Lösung ist ein neu gestalteter Clip, der einer Stimmgabel ähnelt. Hergestellt durch Laserschneiden, Stanzen oder Drahterodieren, greifen seine flachen Zinken exakt in die Nut an der Basis jeder Schaufel ein. Ein spezielles Presswerkzeug formt das gekrümmte Profil, sodass der Clip passgenau darunter sitzt. Das Ergebnis: Die Schaufeln sitzen in der neuesten Produktionsscheibe nun absolut sicher, mit vernachlässigbarem axialen Spiel und ohne Kompromisse beim Auswuchtvorgang.
Um die Scheibe und den Schaufelfuß vor Kratzern zu schützen, werden die Spitzen der Stimmgabel in einer Gleitschleifmaschine entgratet. Unter Vergrößerung sind die mikroskopischen Ausrundungsradien sichtbar – gerade groß genug, um scharfe Kanten zu beseitigen, ohne die Gesamtgeometrie zu verändern.
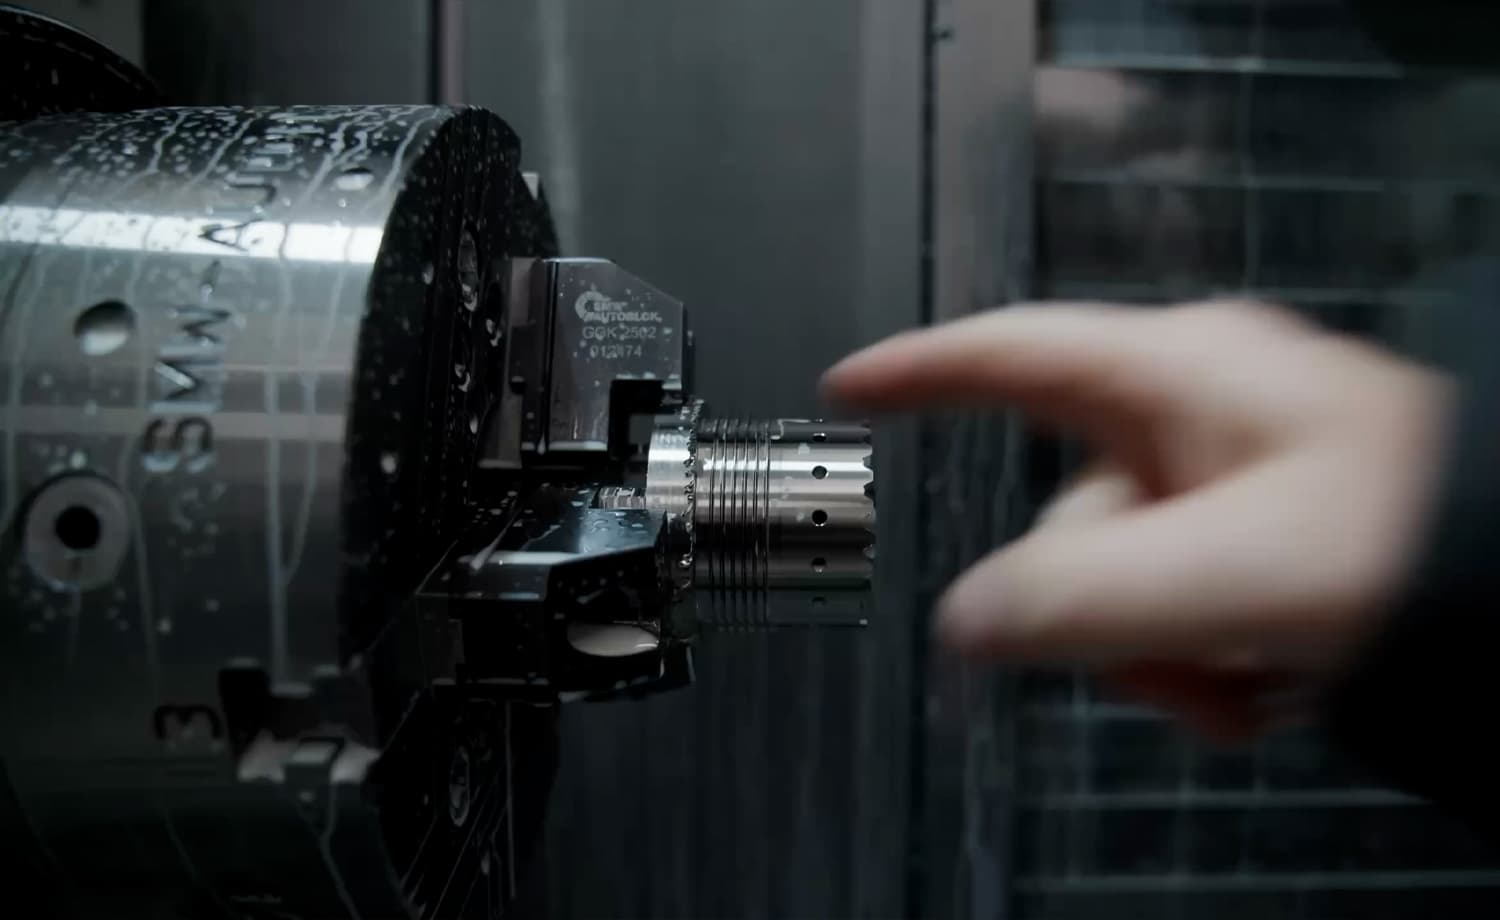
Curvic-Kupplungen und Fertigungsreihenfolge
Selbst eine scheinbar geringfügige Änderung kann in einer Präzisionsfertigungskette eine Kettenreaktion auslösen. Vor einigen Wochen wurden in einem Rotorbauteil Langlöcher durch runde Bohrungen ersetzt, um die Fertigbarkeit zu verbessern. Die Änderung war erfolgreich, veränderte jedoch die Reihenfolge der nachfolgenden Bearbeitungsschritte und führte dazu, dass die Curvic-Kupplungen außerhalb der Toleranz lagen.
Ein neues Bauteil wurde mit einer aktualisierten Bearbeitungsreihenfolge gefertigt, um die vordere und hintere Curvic-Geometrie innerhalb der erforderlichen Sub-Mikrometer-Toleranzen zu halten. Die abschließende Zerspanung des für das Versuchstriebwerk bestimmten Bauteils ist derzeit im Gange.
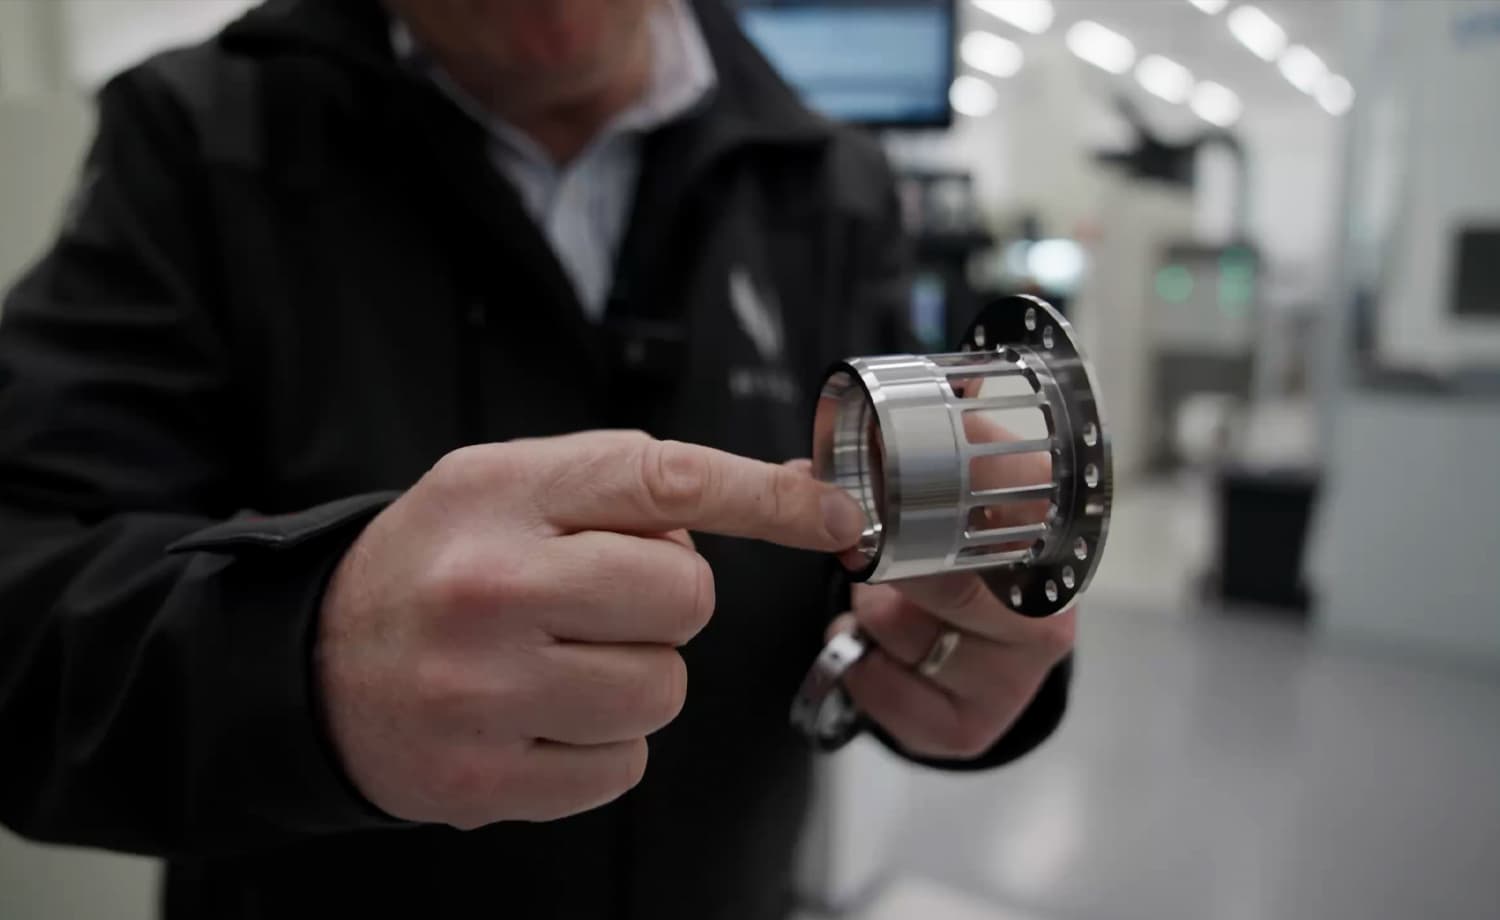
Lager, Laufringe und Wälzkörper
Hochgeschwindigkeitslager gehören zu den anspruchsvollsten Komponenten in jeder Gasturbine. Das Team von Hill hat nun die kritischen Elemente des Gasgenerator-Lagersystems fertiggestellt:
- Außenring mit Federsteg: Dieser fungiert als Federungssystem, das das Lager mit der Triebwerksstruktur verbindet und die Steifigkeit für die Rotordynamik regelt.
- Innenring: Trägt einen erheblichen Teil der Axiallast und bildet die Dichtfläche für den Quetschöldämpfer, der Rotorschwingungen dämpft.
- Käfige, Rollen und Präzisionskugeln: Halten die exakten Kugel- und Rollenpositionen bei nahezu 50.000 U/min aufrecht.
Der Außenlaufring wird mit einer Rundheit und Zylinderform im Submikrometerbereich gefertigt – auf ein Tausendstel Millimeter genau. Jede einzelne dieser Komponenten wird aus einem speziellen Stahl gefertigt, der so legiert ist, dass er seine Festigkeit und Härte auch bei den extremen Temperaturen im Kern des Triebwerks beibehält.
Wichtige Strukturgehäuse nehmen Form an
Während die Fertigstellung der rotierenden Maschinenteile kurz bevorsteht, trifft nun auch die statische Architektur des Triebwerks in ihrer endgültigen Form ein:
- Einlassgehäuse / hintere Fläche des Nebengerätegetriebes: Das vordere strukturelle Rückgrat des Triebwerks, einschließlich des glockenförmigen Lufteinlasses und der Aufnahmen für Zahnräder und Lager.
- Vorderer Deckel des Nebengerätegetriebes: Bildet die zweite Hälfte der Lagersitze sowie die bearbeiteten Montageflächen für Startergenerator, Ölpumpe, Kraftstoffpumpe und Wärmetauscher.
- Brennkammergehäuse: Beim vollständig instrumentierten, im 3D-Metalldruck gefertigten Prototyp wurden die vorderen und hinteren Flansche sowie die inneren Details für Dichtungen und Hochtemperaturkomponenten maschinell bearbeitet. Abschließende 5-Achsen-Bearbeitungsschritte zur Fertigstellung der Einspritzdüsenaufnahmen und Instrumentierungsflansche stehen noch aus.
- Interdukt: Der Gasweg-Diffusor, der zwischen dem Austritt der Gasgeneratorturbine und dem Einlass der Leistungsturbine sitzt. Ebenfalls im 3D-Druckverfahren aus einer Superlegierung gefertigt und auf Fertigmaß bearbeitet, um die Instrumentierungsanschlüsse aufzunehmen.
Brennkammerauskleidung und Kraftstoffsystem
Die erste ringförmige GT50-Brennkammerauskleidung ist fertiggestellt. Sie trägt den Brennkammerkopf mit schwimmenden Federn zur Abdichtung der Kraftstoffinjektoren und Drallscheiben, mitsamt bereits eingebrachten Filmkühlungs- und Verdünnungsbohrungen. Der einzige noch ausstehende Arbeitsschritt ist die Platzierung der finalen Verdünnungsbohrungen, welche von laufenden Tests auf dem Brennkammerprüfstand zur Bestätigung der optimalen Zündkerzenposition abhängt.
Der Kraftstoffzuführungsstrang ist ebenso ausgereift. Die im eigenen Haus in PC1 gegossenen Kraftstoffverteiler werden so bearbeitet, dass interne Kanäle entstehen, die den Kraftstoff zu jeder Düse leiten. Die Düsen selbst werden in die Verteiler eingeschraubt und sind von Drallscheiben umgeben, die den Kraftstoff zerstäuben und die stehende Rezirkulationszone erzeugen, die für eine stabile Verbrennung unerlässlich ist. Eine vollständige Auswahl an Sprühdüsen wurde vorbereitet, damit das Verbrennungssystem auf dem finalen Prüfstand präzise abgestimmt werden kann, bevor die gewählte Konfiguration für das erste Prototypentriebwerk eingefroren wird.
Turbinenschaufeln und Schaufelmantelringe
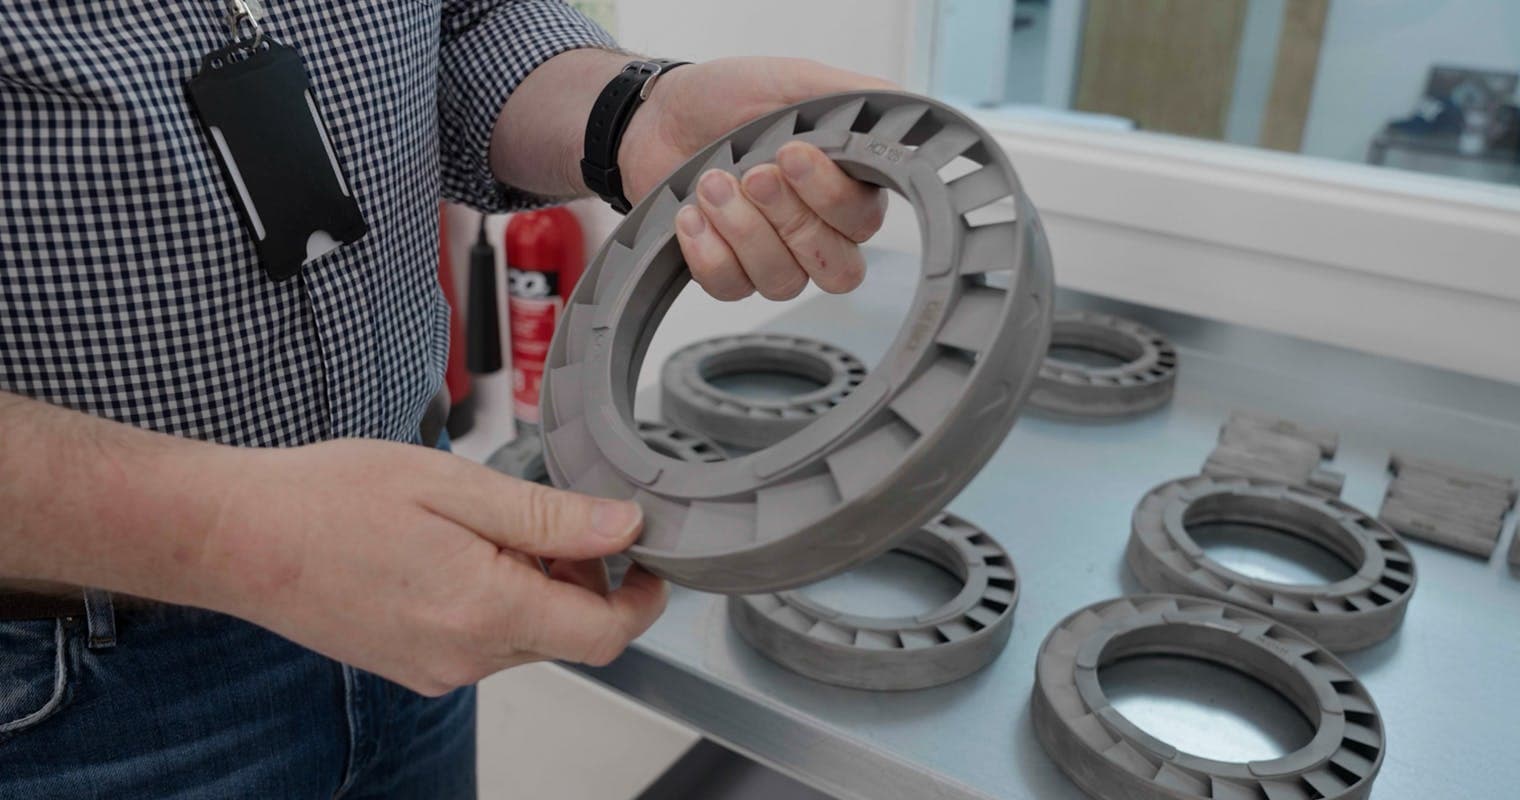
Die gesamte Fertigung der Turbinenschaufeln ist nun abgeschlossen. Die für das erste Triebwerk vorgesehenen Schaufeln durchlaufen abschließende Maßprüfungen und eine CT-Untersuchung, um sicherzustellen, dass etwaige innere Defekte innerhalb der zulässigen Toleranzen bleiben. Gleichzeitig wurde beim Schaufelmantelring – dem Gehäuse, in dem sich Turbinenscheibe und Schaufeln drehen – die Einlaufbeschichtung so weit abgetragen, um das für die Effizienz erforderliche enge Schaufelspitzenspiel sowie eine Sicherheitsmarge gegen Reibungskontakte bei hoher Leistung während der Entwicklungsphase zu gewährleisten.
Instrumentierung: Die Komponente mit der längsten Vorlaufzeit
Einer der zeitaufwändigsten Aspekte jedes Prototypen-Triebwerksprogramms ist die Instrumentierung. Um Drücke, Temperaturen und Strömungsgeschwindigkeiten im gesamten Gaspfad zu erfassen, hat das Team Rechen- und Halterungssysteme entwickelt und gefertigt, die an mehreren Messpunkten in den Ringraum hineinragen. Kapillarröhrchen verlaufen über die gesamte Länge des Triebwerks und leiten die Messwerte zu Sensoren, die an Positionen montiert sind, an denen sie der thermischen Umgebung standhalten können. Die Sensoren selbst befinden sich im Lager und warten auf ihren Einbau.
Prüfstände: Von Rufus 1 bis Rufus 3
Während die Triebwerkskomponenten bei PC1 zusammenlaufen, hat das Kraftstoff- und Verbrennungstestprogramm parallel dazu Fortschritte gemacht.
- Rufus 1 - der Einkanal-Prüfstand - hat das Düsenverhalten, die Zündstabilität und frühe Steuerungsalgorithmen bestätigt.
- Rufus 3 - ein neuer Dreikanal-Prüfstand, der ein Viertel des Ringbrennkammer-Umfangs abbildet, wird derzeit zusammengebaut. Er wird die Überkreuzzündungsstabilität zwischen den Einspritzströmen verifizieren, die Zünderpositionierung optimieren sowie die Kraftstoffpläne und Luftstromparameter bestätigen, die das FADEC während der ersten Triebwerksläufe verwenden wird.
Die begradigte Brennkammerauskleidung für Rufus 3 wird derzeit in ihr Gehäuse eingepasst; die Tests sollen innerhalb weniger Tage beginnen.
Die GT50-Prüfzelle
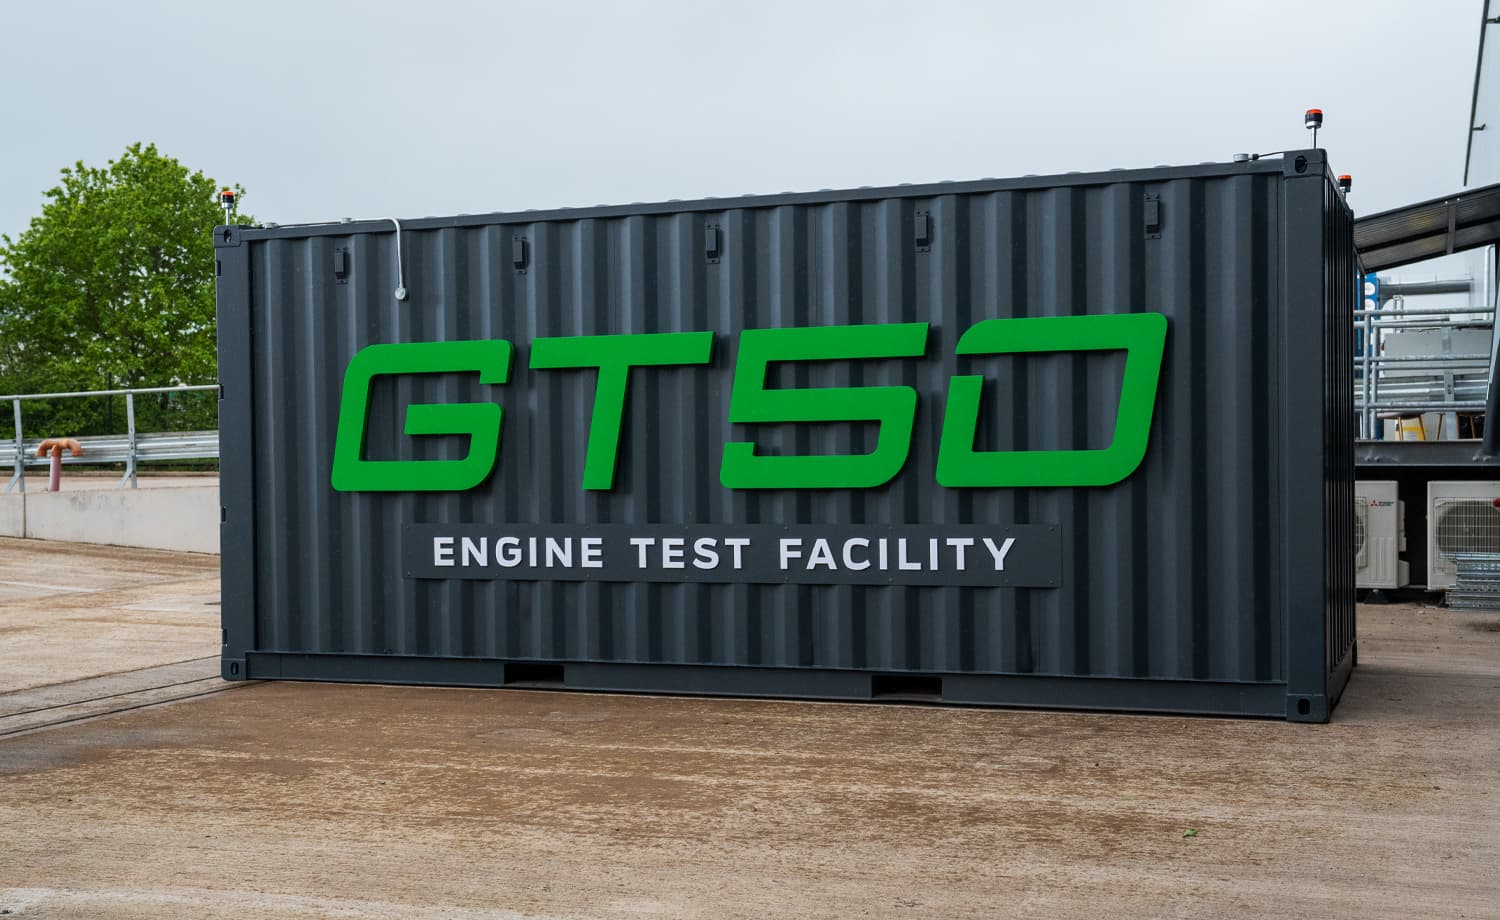
Die Prüfzelle selbst ist ein umgerüsteter Schiffscontainer, der akustisch ausgekleidet ist, um den Lärm langwieriger Gasgeneratortests zu dämmen, ohne die Umgebung zu stören. Im Inneren wird der Prüfstand – ursprünglich für die Validierung des Untersetzungsgetriebes gebaut – erweitert, um zunächst den Gasgenerator, dann die Nutzturbine und schließlich die vollständige Schmierung sowie die triebwerksexternen Versorgungssysteme aufzunehmen, die für den ersten Betrieb erforderlich sind.
Für spätere Nutzturbinenversuche wird eine Betonumhausung um den Container errichtet, um vor dem unwahrscheinlichen Fall eines Scheibenberstens zu schützen. Schwingungsdämpfer, elektrische Anschlüsse und die vollständige Instrumentierungsinfrastruktur sind bereits installiert.
Der Countdown
Viele sagten, Hill stehe vor einem Berg, als das Unternehmen beschloss, seine eigene Gasturbine für die HX50 zu entwickeln und zu bauen. Dieser Berg wurde Bearbeitungsschritt für Bearbeitungsschritt erklommen. Nachdem 99,5 % aller Produktionsschritte abgeschlossen sind, ist der Weg nun frei:
- Letzter Feinschliff an den verbleibenden zwanzig Teilen.
- Montage des ersten GT50-Prototyps in ungefähr zehn Tagen.
- Triebwerksstart und Tests – das erste in Großbritannien gebaute Hubschraubertriebwerk seit fast fünfzig Jahren.
Der Spaß, wie Jason Hill es ausdrückt, fängt gerade erst an.
AN UNSERER GRUPPENPRÄSENTATION TEILNEHMEN
Interessieren Sie sich für den HX50? Sichern Sie sich Ihren Platz in unserer Gruppenpräsentation und erfahren Sie, warum der HX50 Ihrem aktuellen Hubschrauber überlegen ist.
Inhalt der Präsentation
Wer
Mischa Gelb (aka Pilot Yellow) und Ruben Dias
Was
Exklusive, vollständige Details zum HX50, die der Öffentlichkeit noch nicht zugänglich sind
Wie
30-minütige Präsentation + Q&A
Werden Sie Teil der Reise
Erhalten Sie alle relevanten Neuigkeiten und Updates zum HX50 direkt in Ihr Postfach.

HX50
Außendesignkonzept
Innenraumkonzept
GT50 Turbinentriebwerk
General Aviation 2.0
Hill Digital Cockpit
News & Storys
Technische Details
Reichweitensimulator
Die Entstehung des HX50
ADRESSE
Hill Helicopters
Unit 3, Shackleton Way
Stafford, ST16 1GY
Vereinigtes Königreich
Kontakt
Allgemeine Anfragen:
+44 (0) 1384 590700
Buchhaltung:
+44 (0) 1384 590700
Vertrieb:
+44 (0) 1889 228040
hello@hillhelicopters.com
ADRESSE
Hill Helicopters
Unit 3, Shackleton Way
Stafford, ST16 1GY
Vereinigtes Königreich
© 2026 HILL HELICOPTERS