Countdown zum Erstlauf: Einblicke in die Montage des GT50-Triebwerks und den Fortschritt des HX50
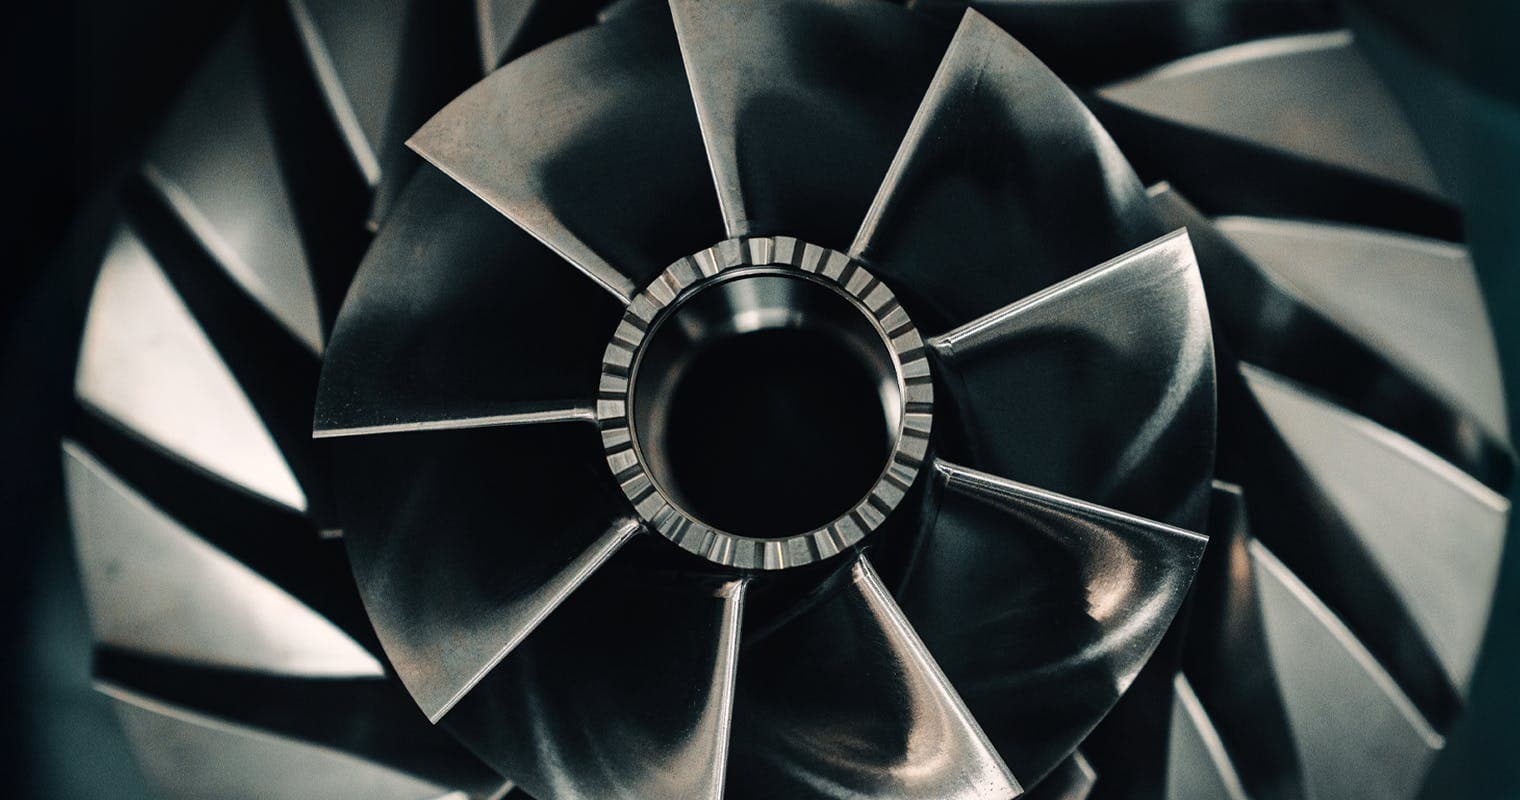
Nach Monaten akribischer Entwicklung und hochpräziser Ingenieurskunst nähert sich das GT50-Turbinentriebwerk einem entscheidenden Meilenstein. Mit über 250 komplexen Gasturbinenkomponenten, die kurz vor ihrer Fertigstellung stehen, bereitet sich das Team im PC1 darauf vor, im Mai den ersten voll funktionsfähigen Triebwerksprototyp zu montieren und zu erproben.
16 Apr. 2026
Die Gussphase für das GT50-Triebwerk ist abgeschlossen, wobei ausreichend hochwertige Superlegierungskomponenten für den Bau von drei kompletten Triebwerken gefertigt wurden. Dieser strategische Ansatz liefert nicht nur Reserveeinheiten, sondern ermöglicht auch eine experimentelle Feinabstimmung und Optimierung während der Erprobungsphase.

Zentrale Erfolge:
- Hochdruckturbinenschaufeln – Werden nun zuverlässig und in gleichbleibend exzellenter Qualität gegossen
- Niederdruckturbinenschaufeln – Vollständige Sätze stehen für die Montage der Leistungsturbine bereit
- Strukturelle Kernkomponenten – Alle wesentlichen Rahmenelemente erfolgreich gefertigt
- Exzellente Oberflächengüte – Die Bauteile zeichnen sich durch makellose Hinterkanten und präzise Strömungsquerschnitte aus
- Kontrolliertes Schwindungsverhalten – Die Fertigungsprozesse berücksichtigen das Materialverhalten während der Abkühlphase mit höchster Präzision
Die erreichten Qualitätsstandards markieren einen bedeutenden Meilenstein: Marks Gussteam fertigt kontinuierlich Komponenten, die den anspruchsvollen Spezifikationen für den Betrieb von Hochleistungsturbinen in jeder Hinsicht gerecht werden.

Hochdruck-Leitschaufeln
Für eine Komponente, die üblicherweise in nur einer Ausführung zum Einsatz kommt, wurden sieben Varianten gefertigt. Die strategische Begründung für mehrere Varianten:
- Ersatzkomponenten – Antizipation potenzieller Schäden während der ersten Testläufe und bei Versuchen im Grenzbereich
- Optimierung des Strömungsquerschnitts – Der Spalt zwischen den Turbinenschaufeln reguliert den Massenstrom vom Verdichter zur Turbine und erfordert eine empirische Validierung
- Nominale Geometrievariante – Entspricht der konstruktiven Auslegungsabsicht unter der Annahme optimaler Komponentenleistung
- Cut-back-Geometrievariante – Verfügt über reduzierte Schaufelprofile mit vergrößerten Strömungsquerschnitten für einen sichereren Erstbetrieb
- Progressive Teststrategie – Ermöglicht dem Team, mit konservativen Parametern zu beginnen und sich schrittweise an die vollständigen Leistungsspezifikationen heranzutasten
Dieser Ansatz hält den Verdichter sicher von seiner Pumpgrenze fern und gewährleistet niedrigere Betriebstemperaturen während der frühen Testläufe – wodurch das Risiko eines katastrophalen Ausfalls minimiert wird, während das Team wertvolle Betriebserfahrung sammelt.
Prozessablauf nach dem Guss:
- Wärmebehandlung (derzeit laufend)
- Präzisionsbearbeitung der Pass- und Dichtflächen
- EDM-Bearbeitung (Electrical Discharge Machining) zur Einbringung der Kühlschlitze
- Abschließende EDM-Bearbeitung zur Ausarbeitung der Detailgeometrien für metallische Dichtringe
- Qualitätsprüfung und Vorbereitung zur Triebwerksmontage

Ringbrennkammer: Zwei Jahre Entwicklungsarbeit, bereit zur Montage
Die Ringbrennkammer stellt eine der anspruchsvollsten Herausforderungen des Wärmemanagements innerhalb des Triebwerks dar. Sämtliche Komponenten für drei vollständige Brennkammer-Baugruppen sind nun gefertigt und bereit für die Endmontage.
Das umfangreiche Komponentenportfolio beinhaltet:
- Innenringe – Rollgeformt, präzise dimensioniert und mit exakt positionierten Bohrungen versehen
- Außenringe – Mit Gleitverbindungen zum Ausgleich der thermischen Ausdehnung während des Betriebs
- Verbindungsringe – Konstruiert, um der Brennkammer das „Atmen“ zu ermöglichen, wenn die Metalltemperaturen extreme Werte erreichen
- Komplexe Pressteile – Tiefgezogene Bauteile, entwickelt durch eine Kombination aus Simulationsverfahren und experimentellen Methoden
- Brennkammerkopf-Baugruppe – Vollständig ausgestattet mit Prallkühlungsbohrungen und Hitzeschildelementen
- Schwanenhals-Elemente – Tiefgezogene Komponenten, deren Wölbung präzise in den Einlass des Turbinenleitschaufelkranzes übergeht
Jeder Ring wurde mit engsten Toleranzen gefertigt und weist ein einzigartiges, präzise kontrolliertes Profil auf. Die Möglichkeit, Brennkammerkonfigurationen während der Testläufe schnell auszutauschen – insbesondere zur Anpassung der primären und sekundären Mischluftbohrungen sowie der Prallkühlungsmuster – bietet entscheidende Flexibilität, ohne dass komplette Neufertigungen erforderlich sind.

Leitschaufeldiffusor und kritische Triebwerkskomponenten kurz vor der Fertigstellung
Der Leitschaufeldiffusor – eine entscheidende Komponente zur präzisen Konditionierung des Verdichterluftstroms – durchläuft derzeit seinen finalen Fertigungsschritt: einen Hartlötprozess, der voraussichtlich in wenigen Tagen abgeschlossen sein wird.
Weitere Komponenten kurz vor Abschluss der Fertigung:
- Drei vollständige Sätze Hochdruck-Turbinenschaufeln – Gegossen, spanend bearbeitet, geschliffen und funkenerodiert (EDM), mit Elementen zur Drahtsicherung versehen und vollständig durch zerstörungsfreie Werkstoffprüfung (NDT) validiert.
- Niederdruck-Turbinenschaufeln – Drei Triebwerkssätze, gegossen und wärmebehandelt, bereit für die finale spanende Bearbeitung und das Präzisionsschleifen der Tannenbaumprofile.
- Hochdrehzahllager – Maßgefertigte, geteilte Lager, ausgelegt für die höchsten Drehzahlen im Luftfahrzeug, ausgestattet mit Präzisionskäfigen und hochwertigen Wälzkörpern.

Fertigungserkenntnisse treiben Produktionsoptimierungen voran
Ein zentraler Aspekt der Prototypenfertigung besteht darin, Konstruktionsmerkmale zu identifizieren und zu eliminieren, die Fertigungsschwierigkeiten oder Kostennachteile verursachen.
Fallstudie: Neukonstruktion des Zwischenwellenzapfens
Das ursprüngliche Design sah Langlöcher in der Welle vor, um den Strömungsdrall im Sekundärluftsystem beim Übergang von stationären zu rotierenden Komponenten zu kontrollieren. Aufgrund von Beschränkungen der Werkzeuggröße erforderten diese Aussparungen stundenlange Bearbeitungszeiten und trieben die Fertigungskosten erheblich in die Höhe.
Die Lösung:
- Ersatz der Langlöcher durch eine größere Anzahl von Rundlöchern
- Rundlöcher lassen sich einfach bohren, was die Bearbeitungszeit drastisch reduziert
- Anpassung des Sekundärluftsystems an die Konstruktionsänderung
- Seriennahes Design übernommen und in die Komponenten des Testtriebwerks integriert
- Dieser iterative Verbesserungsprozess stellt sicher, dass Prototypenteile der Serienrealität so nah wie möglich kommen, und vermeidet so kostspielige Neukonstruktionen nach den ersten Testphasen.
Für die Instrumentierung vorbereitete Prototypengehäuse
Um eine lückenlose Überwachung während der ersten Testläufe zu gewährleisten, werden mehrere Triebwerksgehäuse mithilfe modernster 3D-Drucktechnologie gefertigt.
Zentrale 3D-gedruckte Komponenten in der Fertigung:
- Überarbeitetes Brennkammergehäuse– Integriert das neueste Kraftstoffeinspritzsystem, das Flammrohr sowie umfangreiche Instrumentierungsanschlüsse zur Überwachung
- Zwischenkanalgehäuse– Leitet den Gasstrom vom Gasgenerator zur Leistungsturbine
- Aluminium-Frontgehäuse– Bilden den glatten, strömungsoptimierten Einlass und beherbergen das Hilfsgerätegetriebe (zum Antrieb von Ölpumpe, Kraftstoffpumpe und Nebenaggregaten)
Diese 3D-gedruckten Komponenten ermöglichen schnelle Iterationszyklen und bieten präzise Befestigungspunkte für die umfangreiche Instrumentierung, die erforderlich ist, um das Triebwerksverhalten in den entscheidenden frühen Testphasen exakt zu analysieren.
Schaffung einer sicheren, kontrollierten Testumgebung
Der erstmalige Betrieb eines Turbinentriebwerks – insbesondere in Teilmontagekonfigurationen – stellt erhebliche Herausforderungen dar, die weit über das eigentliche Triebwerk hinausgehen.
Aktuell umgesetzte Anforderungen an die Testanlage:
Akustikmanagement:
- Maßgefertigtes Akustikgehäuse
- Abgasbehandlungssystem zur Dämpfung des Abgasstrahlgeräuschs
- Der anfängliche Betrieb des Gasgenerators – im Wesentlichen ein Turbojet-Triebwerk ohne Leistungsturbine – wird eine extreme Geräuschentwicklung erzeugen.
- Die Geräuschentwicklung wird deutlich besser beherrschbar, sobald die Leistungsturbine installiert ist und Energie aufnimmt.
Betriebliche Flexibilität:
- Anpassbare Montagesysteme für verschiedene Triebwerkskonfigurationen
- Instrumentierungsinfrastruktur zur umfassenden Datenerfassung
- Variable Betriebsprotokolle für unterschiedliche Testphasen
- Ein 10.000-Liter-Kerosintank ist nun für ausgedehnte Dauerlauftests betriebsbereit.
Der Ausbau der Prüfzelle beginnt in der kommenden Woche in vollem Umfang, wobei die gesamte Infrastruktur parallel zu den finalen Vorbereitungen der Triebwerksmontage zusammengeführt wird.

Brennkammertests: Risikominimierung bei der Erstzündung des Triebwerks
Vor der Erstzündung des vollständigen GT50-Triebwerks werden umfangreiche Brennkammertests in einer eigens dafür eingerichteten, umfassend modernisierten Prüfanlage durchgeführt.
Aktueller Fokus der Brennkammerentwicklung:
- Validierung des Kraftstoffsystems – Tests mit Kraftstoffdüsen und Hochdruck-Kraftstoffsystemen nach exakter Serienspezifikation
- Kalibrierung der Verbrennungsparameter – Ermittlung der optimalen Einstellungen für eine zuverlässige Erstzündung und einen stabilen Bodenleerlauf
- Komponentenoptimierung – Feinabstimmung der Bohrungsmuster im Flammrohr, der Düsendimensionierung, der Kraftstoffeinspritzdrücke sowie der Drallerzeugergeometrie
- Risikominimierung – Nachweis der Verbrennungseigenschaften unter kontrollierten Bedingungen vor dem Einsatz des Prototyp-Triebwerks
Die auf diesem Prüfstand validierten Parameter werden in das Steuerungssystem des GT50 programmiert und reduzieren das Risiko von Beschädigungen während der entscheidenden ersten Momente der Erstzündung des Prototyp-Triebwerks erheblich.

Crashsichere Besatzungssitze erreichen Serienreife
Während die Triebwerksentwicklung im Mittelpunkt steht, schreitet die Entwicklung der HX50-Helikopterplattform parallel voran – insbesondere im Bereich der Sicherheit und des Komforts der Besatzungssitze.
Aktuelle Meilensteine in der Entwicklung der Besatzungssitze:
Weiterentwicklung der Fertigungsprozesse:
- Werkzeuge für die Carbon-Sitzschalen durch mehrere Iterationen optimiert
- Konstante Aushärtung und Qualitätskontrolle etabliert
- Repräsentatives Werkzeug für Carbon-Sitzschalen fertigt durchgehend gleichmäßige Rückschalen
- Vorbehandelte Schaumstoffkerne mit Klebefilm für die Carbon-Ummantelung vorbereitet
- Aushärteverfahren in geschlossenen Werkzeugen validiert
Erfolge im Komfort-Engineering:
- Umfangreiche Ergonomietests zur Optimierung von Sitzwinkel, Lehnenneigung und Lordosenstütze
- Anatomisch korrekte Verteilung der Schaumstoffdichte und Variation der Materialstärke
- Carbon-angereicherte Schaumstoffe in Luftfahrtqualität, die Anforderungen an Flammhemmung und Toxizität erfüllen
- Präzisionsgefertigte Schaumstoff-Prototypen durch Anwendertests validiert
- Konzept für die Serienpolsterung unter Verwendung von Bonded Leather entwickelt
Ergebnisse des ersten Prototyps:
- Erste vollständige Carbon-Sitzschale mit anatomisch geformtem Schaumstoff kürzlich fertiggestellt
- Befestigungsnuten für eine passgenaue Polstermontage integriert
- Leder-Farboptionen nach Serienspezifikation werden derzeit evaluiert
- Ästhetik der oberen Polsterung wird weiter verfeinert
- Aus einer Hochleistungs-Luftfahrtlegierung gefräste metallische Sitzbeine (in der Serienfertigung kommt Feinguss zum Einsatz)
Das Sitzfederungssystem, die Energieabsorber und die Bodenbefestigungsmechanismen durchlaufen derzeit die Entwicklungsphase; zur Validierung mittels Struktur- und Crashtests sind 12 Testeinheiten vorgesehen.

Composite-Hauptrotorblätter
Das Composite-Team hat bei der Fertigung der Hauptrotorblätter des HX50 signifikante Fortschritte erzielt und die Fertigung von Blatt Nummer sechs mit umfassenden Qualitätsprüfungen erfolgreich abgeschlossen.
Validierung des Fertigungsprozesses der Rotorblätter:
Abgeschlossene Fertigungsschritte an Blatt sechs:
- Vollständiger Laminierplan umgesetzt
- Aushärtungsprozess abgeschlossen
- Entformung und geometrische Prüfung
- Schnittprüfungen an kritischen Querschnitten
- Entnahme von Ein-Meter-Prüfabschnitten für Strukturprüfungen
Methoden zur Qualitätsprüfung:
- Längsschnitte des Rotorblatts zur Untersuchung der Integrität des Carbonlaminats
- Untersuchung der massiven Blattwurzelbereiche auf Konsolidierungsqualität
- Inspektion der Übergangszonen zu den schlankeren Blattprofilbereichen
- Validierung der Fertigungskonsistenz über mehrere Blätter hinweg
Nächste Entwicklungsphasen:
- Porositätserkennung und Fehlercharakterisierung
- Qualifizierung der Verfahren zur zerstörungsfreien Prüfung (NDT)
- Prüfprotokolle für die Serienfertigung
- Qualitätssicherungsverfahren für die Großserienfertigung
Die konstant erzielte hohe Qualität belegt, dass der Formgebungsprozess der Rotorblätter stabil ist und zuverlässig flugtaugliche Komponenten hervorbringt.
Klimasystem: Validierungstests im Originalmaßstab
Das Klimasystem des HX50 auf Automobilniveau – eine Seltenheit in der Klasse der Leichthubschrauber – wird mithilfe des vierten Rumpfprototyps als dedizierte Testplattform umfassend validiert.
Validierungsansatz für das Klimasystem:
- Einbau von Bodenstrukturen sowie kompletten Tür- und Kabinenverkleidungssystemen in den Testrumpf
- Montage der kompletten Verdampfer- und Kondensatorbaugruppen
- Integration der gesamten Luftführungstechnik mit umfassender Instrumentierung
- Erprobung in der MIRA-Klimakammer über den gesamten Betriebstemperaturbereich
- Validierung der Heiz-, Kühl- und Belüftungsleistung vor der Integration in den Gen2-Serienrumpf
Dieser systematische Ansatz gewährleistet die einwandfreie Funktion des Klimasystems unter sämtlichen Umgebungsbedingungen, denen der HX50 im Betrieb ausgesetzt sein wird, und vermeidet kostspielige Nachbesserungen nach der tiefgreifenden Integration in das Serienluftfahrzeug.

AN UNSERER GRUPPENPRÄSENTATION TEILNEHMEN
Interessieren Sie sich für den HX50? Sichern Sie sich Ihren Platz in unserer Gruppenpräsentation und erfahren Sie, warum der HX50 Ihrem aktuellen Hubschrauber überlegen ist.
Inhalt der Präsentation
Wer
Mischa Gelb (aka Pilot Yellow) und Ruben Dias
Was
Exklusive, vollständige Details zum HX50, die der Öffentlichkeit noch nicht zugänglich sind
Wie
30-minütige Präsentation + Q&A
Werden Sie Teil der Reise
Erhalten Sie alle relevanten Neuigkeiten und Updates zum HX50 direkt in Ihr Postfach.

HX50
Außendesignkonzept
Innenraumkonzept
GT50 Turbinentriebwerk
General Aviation 2.0
Hill Digital Cockpit
News & Storys
Technische Details
Reichweitensimulator
Die Entstehung des HX50
ADRESSE
Hill Helicopters
Unit 3, Shackleton Way
Stafford, ST16 1GY
Vereinigtes Königreich
Kontakt
Allgemeine Anfragen:
+44 (0) 1384 590700
Buchhaltung:
+44 (0) 1384 590700
Vertrieb:
+44 (0) 1889 228040
hello@hillhelicopters.com
ADRESSE
Hill Helicopters
Unit 3, Shackleton Way
Stafford, ST16 1GY
Vereinigtes Königreich
© 2026 HILL HELICOPTERS