GT50-Meilensteine, HX50-Sitze und Rotorblatt-Tests
In den vergangenen Wochen haben wir in zwei entscheidenden Bereichen bedeutende Fortschritte erzielt: bei den Kernkomponenten des GT50-Triebwerks und den Sicherheitssystemen der HX50-Zelle.
30 Jan. 2026
Während wir die Grenzen der vertikalen Integration weiter verschieben, bleibt unser Fokus auf Präzision, Sicherheit und Skalierbarkeit.
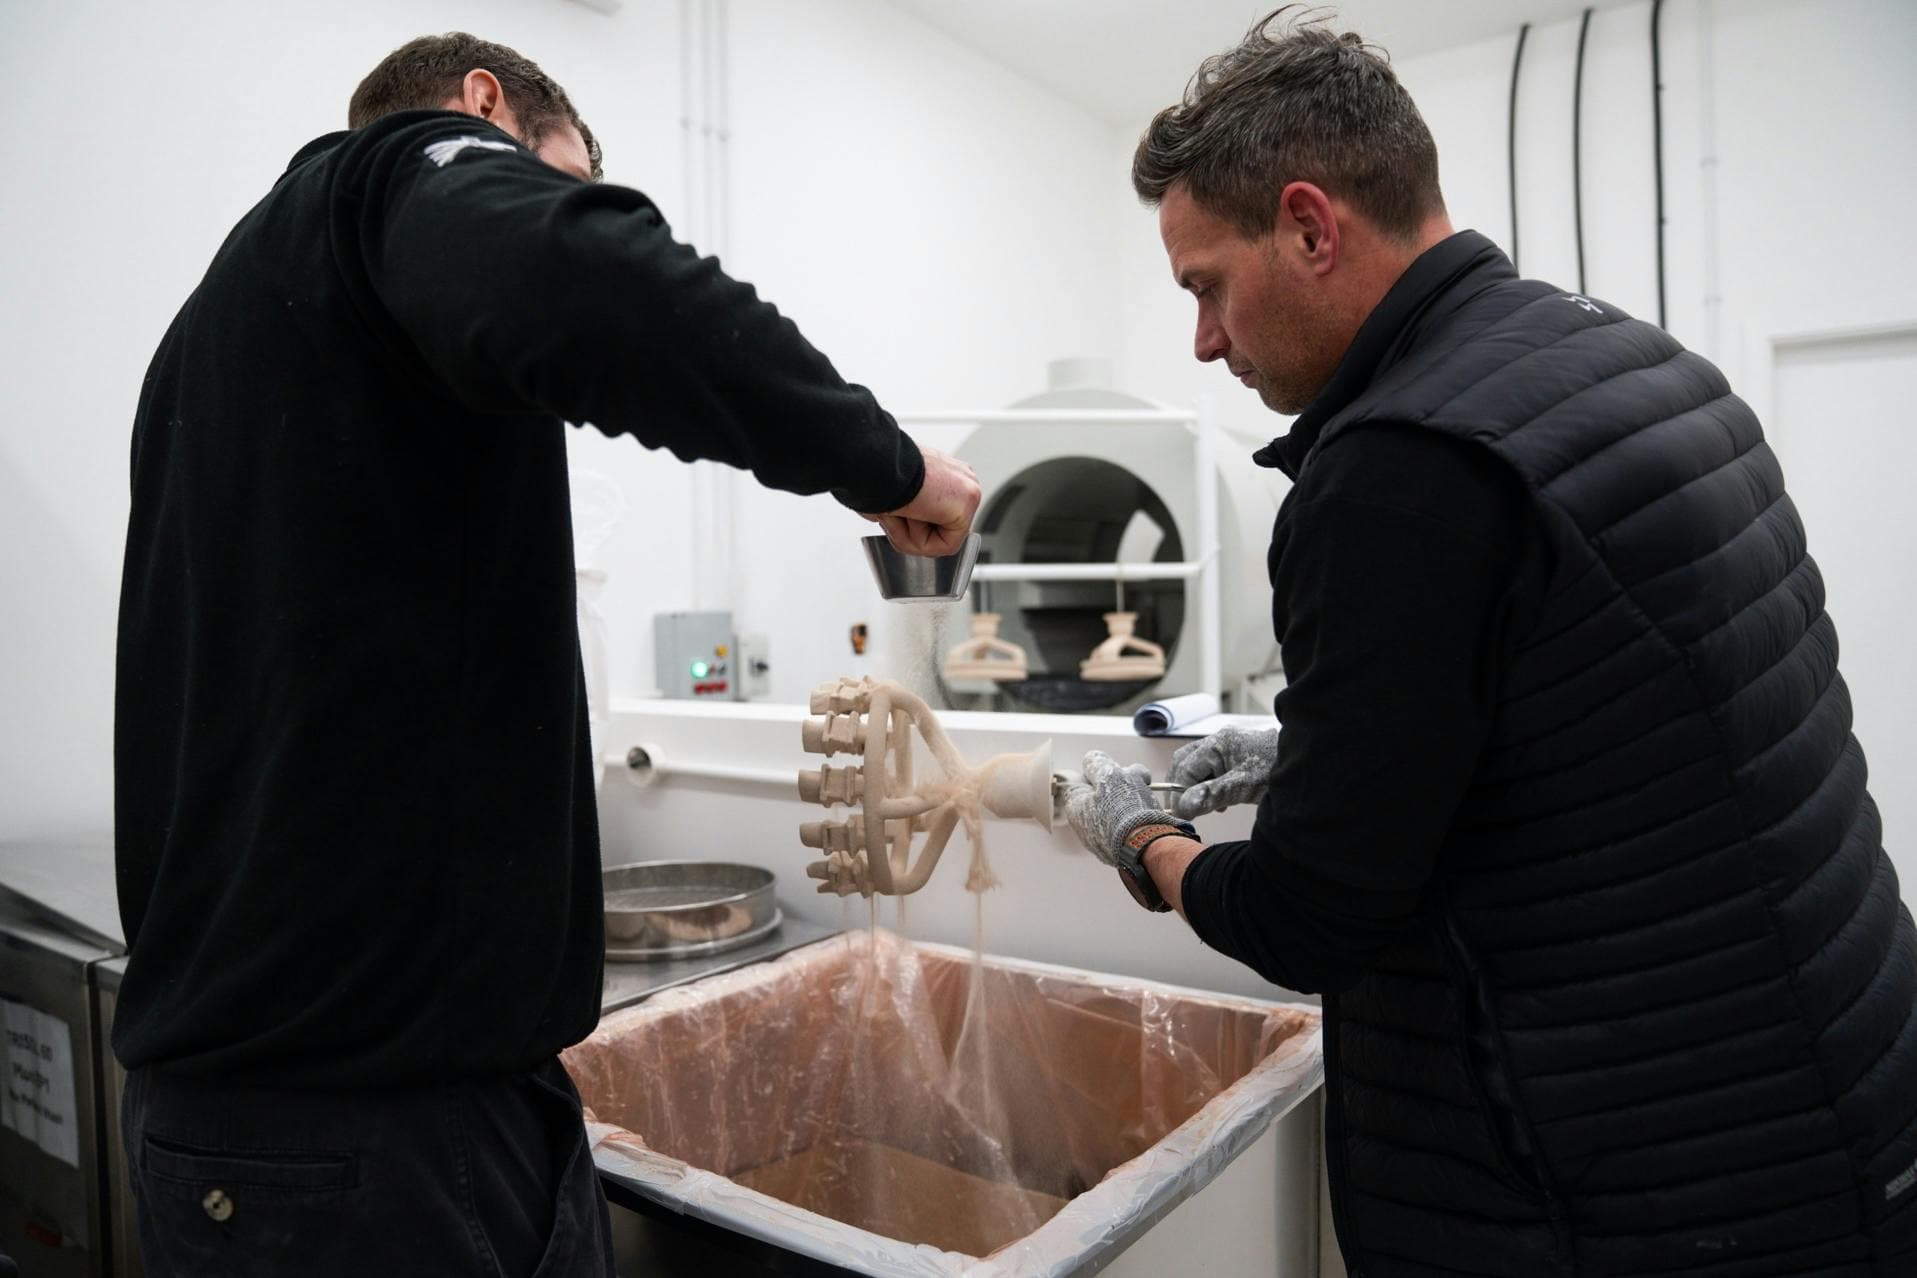
Turbinenschaufelguss
Das Gießerei-Team hat einen Rhythmus erreicht, der sich nur mit „Volldampf voraus“ beschreiben lässt. Wir haben die experimentelle Phase hinter uns gelassen und fertigen nun Turbinenschaufeln in konstant hohen Stückzahlen.
- Produktionsvolumen und Qualität: Wir haben erfolgreich über 180 einsatzfähige Hochdruck- (HP) und Niederdruck- (LP) Turbinenschaufeln gegossen.
- Validierung: Diese Komponenten haben eine Wärmebehandlung sowie eine strenge zerstörungsfreie Prüfung (NDT) durchlaufen, um sicherzustellen, dass sie absolut frei von Poren und Defekten sind. Mechanische Daten bestätigen, dass die Kornstruktur und die Werkstoffeigenschaften unseren anspruchsvollen Standards entsprechen.
- Endbearbeitungsprozesse: Die Schaufeln durchlaufen derzeit die maschinelle Endbearbeitung. Dies umfasst das Schleifen der „Tannenbaumfüße“ – jener gezahnten Basis, welche die Schaufeln in der Turbinenscheibe arretiert – sowie den Einsatz von Funkenerosion (EDM) zur Fertigung der Federverriegelungselemente, die sie bei stillstehendem Triebwerk sicher in Position halten.
Gleichzeitig sind die ersten vier Gasgenerator-Turbinenscheiben bereit für das Fräsen der entsprechenden Tannenbaumnuten, um eine perfekte Passung mit den neuen Schaufeln zu gewährleisten.
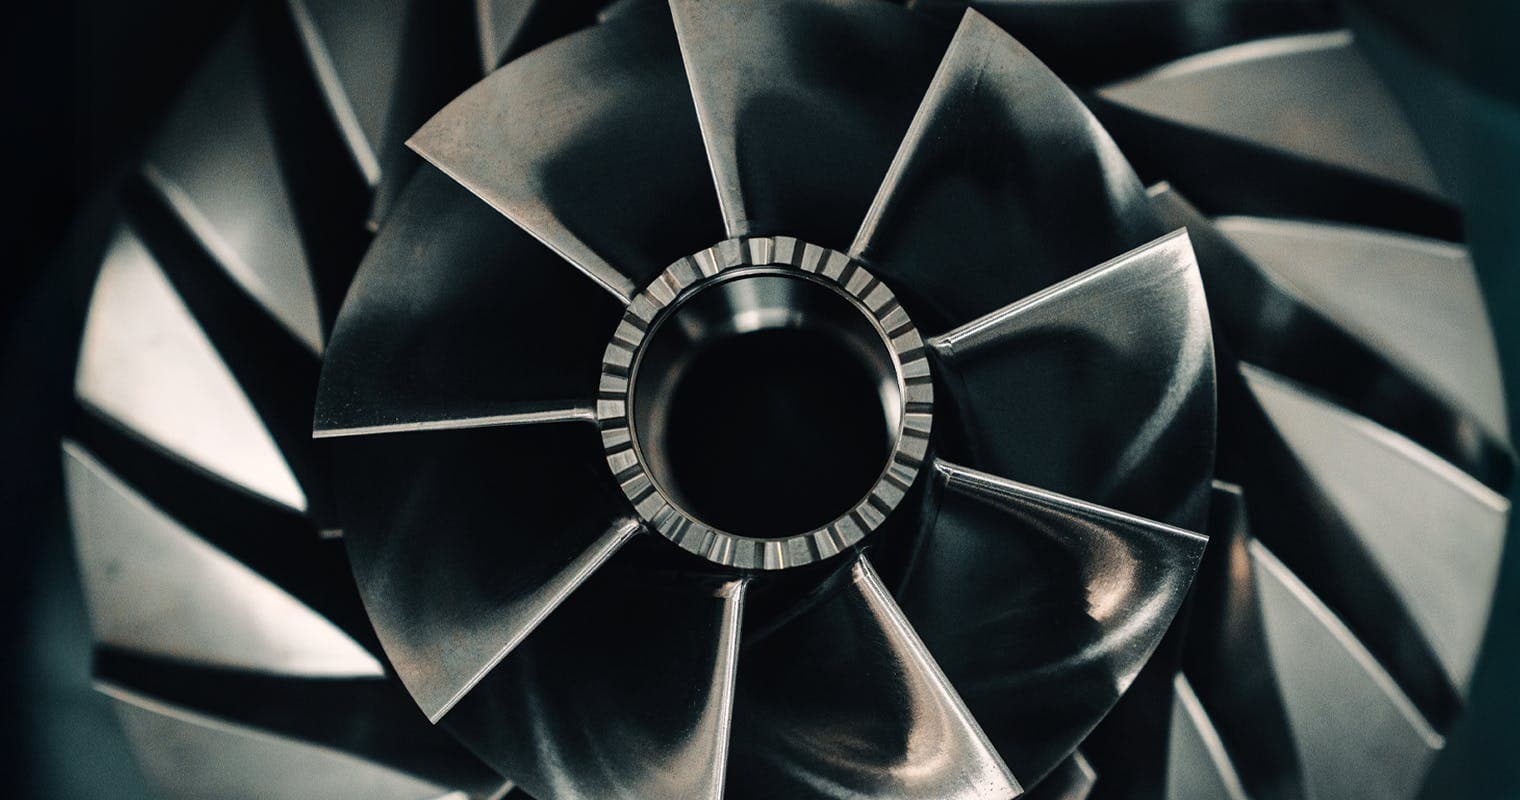
Gasgenerator-Rotor – Vom „War Room“ auf 50.000 U/min
In der Produktionssteuerung – unserem „War Room“ – koordinieren wir den Materialfluss für die Komponenten des Gasgenerator-Rotors. Diese hochkritischen Bauteile müssen bei 50.000 U/min absolut reibungslos funktionieren.
Zu den Schlüsselkomponenten, die derzeit zum Auswuchten montiert werden, gehören:
- Hintere, mittlere und vordere Wellenzapfen: Diese verfügen über hochpräzise Curvic-Verzahnungen zur exakten Ausrichtung und Drehmomentübertragung sowie über komplexe Kanäle für das Sekundärluftsystem.
- Impeller: Wir haben Impeller Nr. 2 geprüft, wobei 98 % seiner 200 Messpunkte exakt innerhalb der Toleranzgrenzen lagen. Dies ist ein herausragender Meilenstein für unsere vertikale Integration: die Verwandlung eines wärmebehandelten Titan-Rohlings in ein hochkomplexes, aerodynamisches Bauteil mit Mikrometerpräzision.
- Brennkammereinsatz: Das Team hat den Tiefziehprozess für das Zwischengehäuse und den Schwanenhals perfektioniert. Indem wir die Lücke zwischen digitaler Simulation und der Fertigungsrealität schließen, formen wir nun erfolgreich die komplexen Superlegierungen, die für das Verbrennungssystem unerlässlich sind.
Crashsichere Sitz-Prototypen
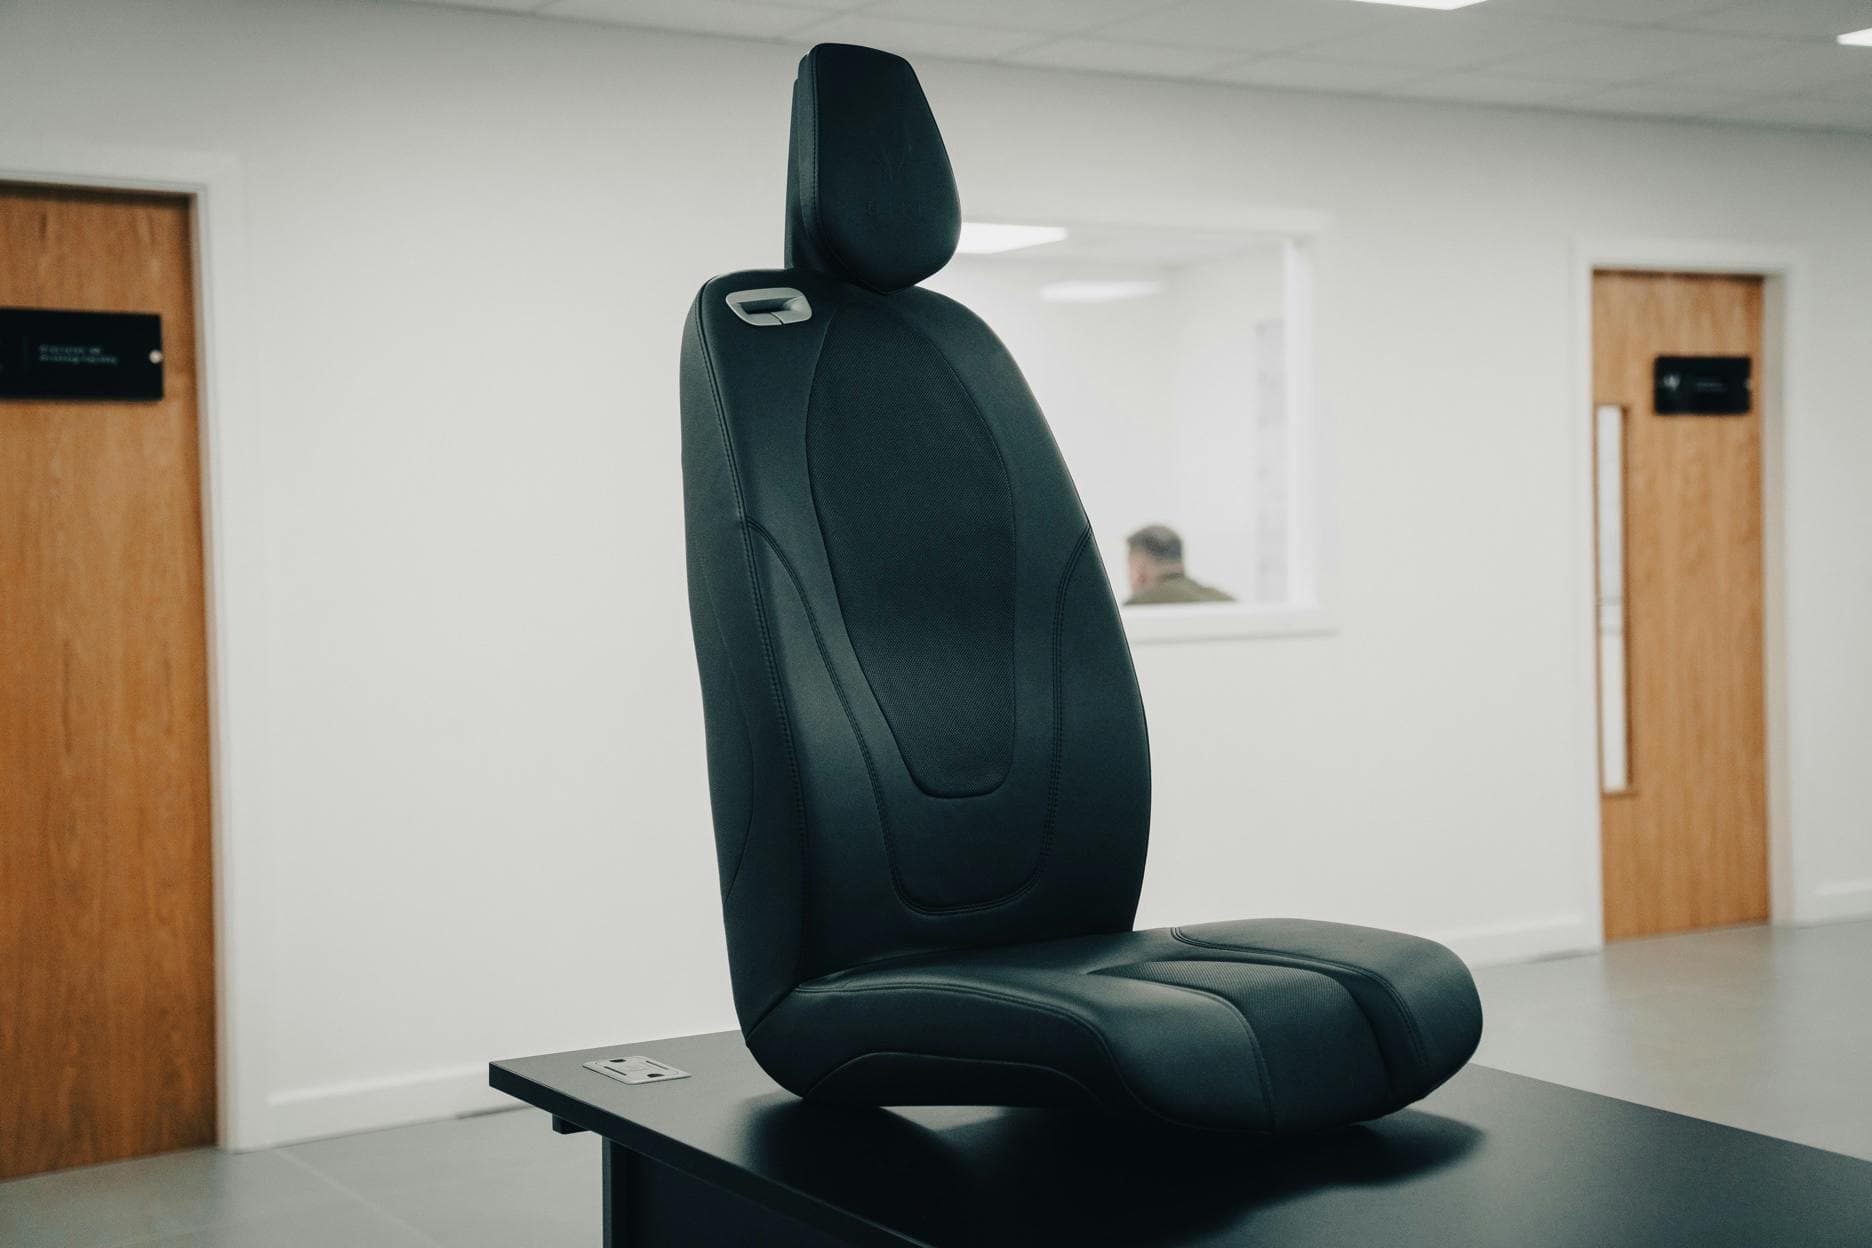
Wir richten unser besonderes Augenmerk auf die Kabinensicherheitssysteme, insbesondere auf die crashsicheren Sitze. Derzeit durchlaufen zehn Sitz-Prototypen die Fertigung und werden auf eine Reihe kritischer Tests vorbereitet.
Der Weg zur Zulassung:
- Statische Tests:Zunächst werden die Sitze Flugträgheits- und Crashbelastungen ausgesetzt, um die Anforderungen der CS-27-Zulassungsvorschriften zu erfüllen.
- Dynamische Schlittentests:Nach erfolgreich absolvierten statischen Tests werden die Sitze mit Automobil-Crashtest-Dummys bestückt und im Rahmen eines Schlittentests gegen eine Wand gefahren, um die energieabsorbierenden Strukturen zu validieren.
Design- und Fertigungsmerkmale:
- Hybride Fertigung:Während bei den Prototypen aus Zeitgründen 5-Achs-gefräste Aluminiumbauteile zum Einsatz kommen, werden die Serienmodelle im fortschrittlichen Aluminium-Feingussverfahren gefertigt. Diese Umstellung steigert die Nachhaltigkeit und Kosteneffizienz durch reduzierten Materialabfall und optimiert somit das „Fly-to-Buy“-Verhältnis.
- Komfort und Polsterung:Schwer entflammbarer, mit Carbon angereicherter Schaumstoff wird in präzise ergonomische Formen gefräst. Die Lederbezüge verfügen über sogenannte „Salvage Grooves“ – exakt definierte Fixierungsrillen, die eine saubere Integration des Materials in den Schaumstoffkern ermöglichen. Das Ergebnis ist eine klar konturierte, anatomisch optimierte Passform ohne harte Kanten.
- Carbonstruktur:Das abschließende Element bildet die Carbonfaser-Sitzschale, die derzeit in unseren doppelseitigen Formen laminiert wird, um ein makelloses Finish auf sämtlichen sichtbaren Oberflächen zu gewährleisten.
Composite-Hauptrotorblätter: Fertigung und Erprobung
Die Composite-Abteilung verfeinert den Fertigungsprozess für die Hauptrotorblätter des HX50 kontinuierlich. Blatt 4 und Blatt 5 wurden mit hervorragenden Ergebnissen entformt und zeichnen sich durch integrierte Grundierschichten sowie bündig eingelassene Erosionsschutzschilde aus.
Nächste Schritte für die Rotorblätter:
- Zerstörende Prüfungen:Wir haben die Produktion vorübergehend unterbrochen, um diese neuesten Blätter einer umfassenden Prüfreihe zu unterziehen – darunter Zug-, Scher-, Torsions- und Schlagprüfungen.
- Validierung der Blattwurzel:Wir validieren die Verklebung hochwertiger Edelstahlbuchsen in die Blattwurzeln.
- Erosionsschutzschilde:Die mechanische Fertigung hat präzise, dünnwandige Erosionsschutzschilde aus Edelstahl gefertigt, die an den Blattvorderkanten angebracht werden, um die Composite-Struktur zuverlässig vor Regen und Fremdkörpern zu schützen.
Während wir den Fertigungsprozess für das Triebwerk zum Abschluss bringen, werden sich unsere Updates in den kommenden Monaten verstärkt auf die Helikopterzelle, das Digital Cockpit und die gesamten Rotorsysteme konzentrieren.
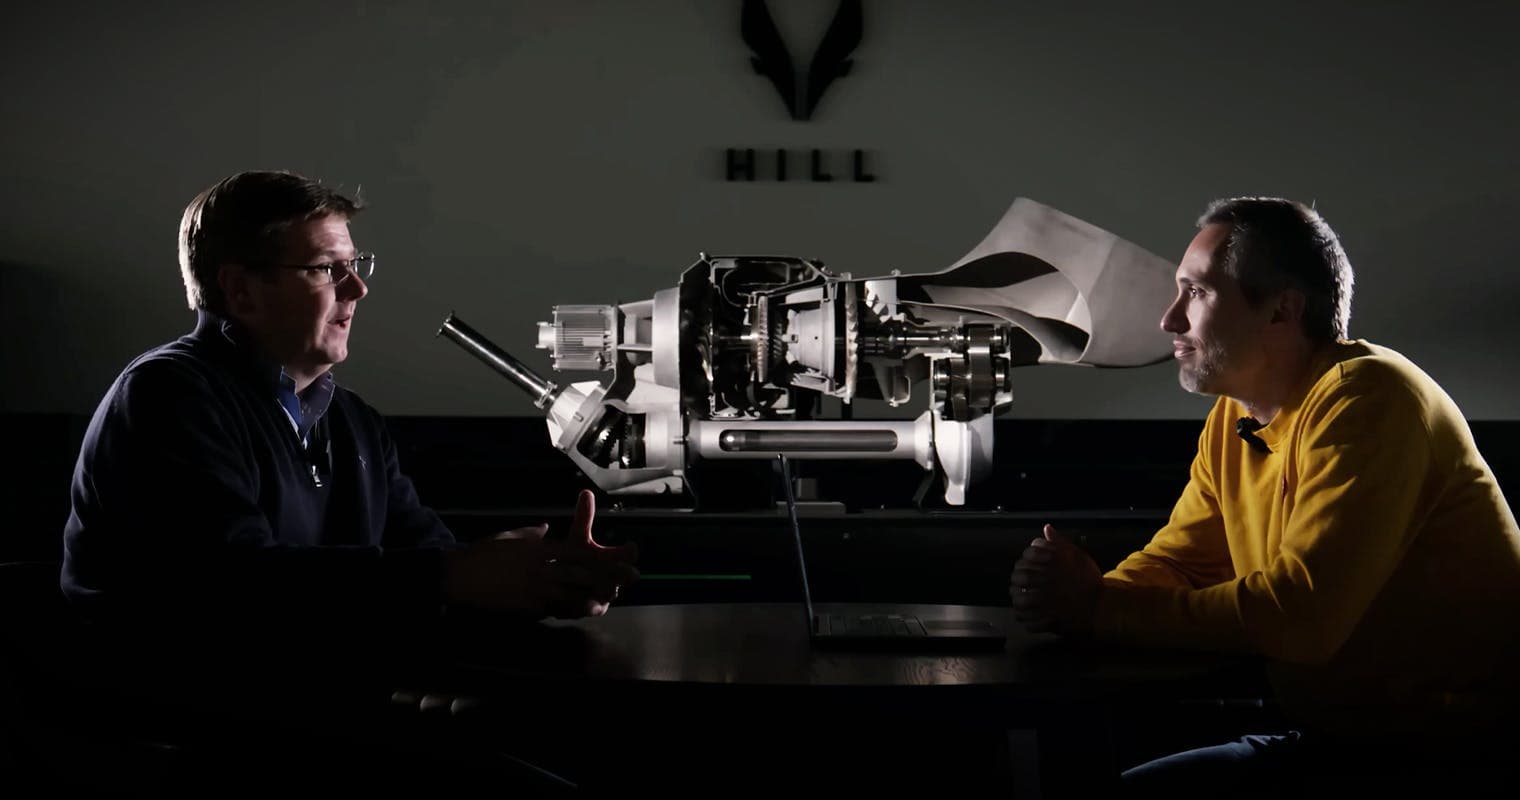
AN UNSERER GRUPPENPRÄSENTATION TEILNEHMEN
Interessieren Sie sich für den HX50? Sichern Sie sich Ihren Platz in unserer Gruppenpräsentation und erfahren Sie, warum der HX50 Ihrem aktuellen Hubschrauber überlegen ist.
Inhalt der Präsentation
Wer
Mischa Gelb (aka Pilot Yellow) und Ruben Dias
Was
Exklusive, vollständige Details zum HX50, die der Öffentlichkeit noch nicht zugänglich sind
Wie
30-minütige Präsentation + Q&A
Werden Sie Teil der Reise
Erhalten Sie alle relevanten Neuigkeiten und Updates zum HX50 direkt in Ihr Postfach.

HX50
Außendesignkonzept
Innenraumkonzept
GT50 Turbinentriebwerk
General Aviation 2.0
Hill Digital Cockpit
News & Storys
Technische Details
Reichweitensimulator
Die Entstehung des HX50
ADRESSE
Hill Helicopters
Unit 3, Shackleton Way
Stafford, ST16 1GY
Vereinigtes Königreich
Kontakt
Allgemeine Anfragen:
+44 (0) 1384 590700
Buchhaltung:
+44 (0) 1384 590700
Vertrieb:
+44 (0) 1889 228040
hello@hillhelicopters.com
ADRESSE
Hill Helicopters
Unit 3, Shackleton Way
Stafford, ST16 1GY
Vereinigtes Königreich
© 2026 HILL HELICOPTERS