55 GT50-Testläufe und eine finalisierte Gen-Two-Zelle für die HX50
55 GT50-Testläufe bis 85,8 % N1, ein einwandfreier Boroskop-Befund und eine nun eingefrorene und zur Fertigung freigegebene Zelle der HX50 Gen Two. Im Programm-Update für November.
7 Nov. 2026
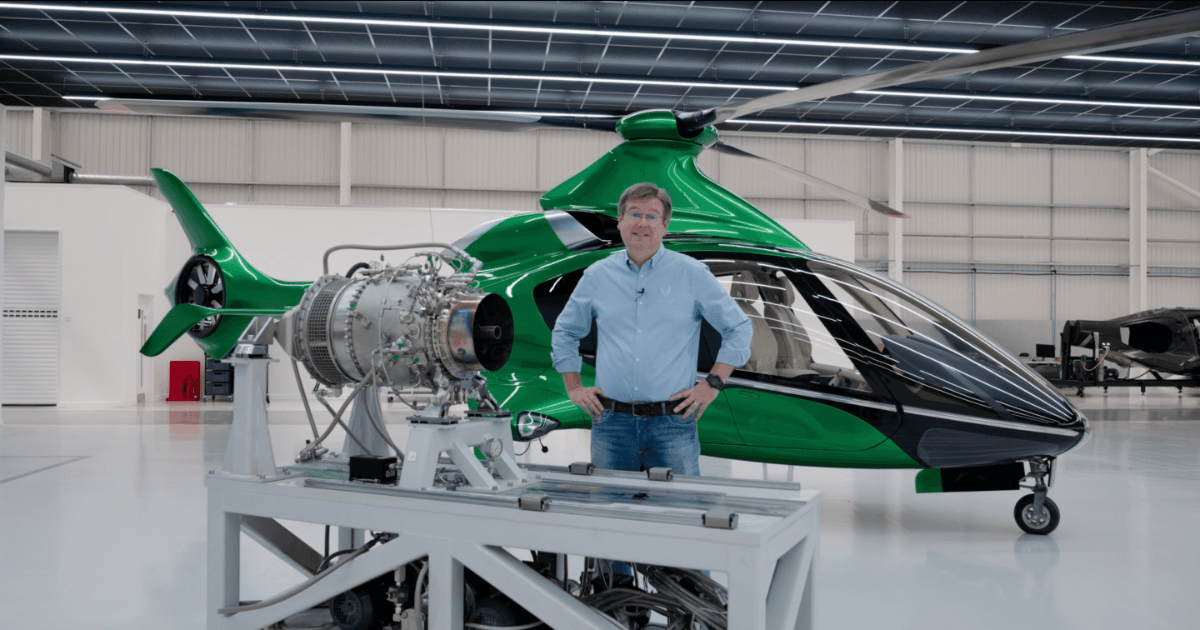
Nach einer Phase der notwendigen Konzentration auf die Entwicklung und den Prototypenbau des GT50 hat sich die Aufmerksamkeit bei PC1 wieder fest darauf verlagert, die HX50 selbst fertigzustellen, als Prototyp zu bauen und in die Luft zu bringen.
Zehneinhalb Stunden, ein Bauteil nach dem anderen
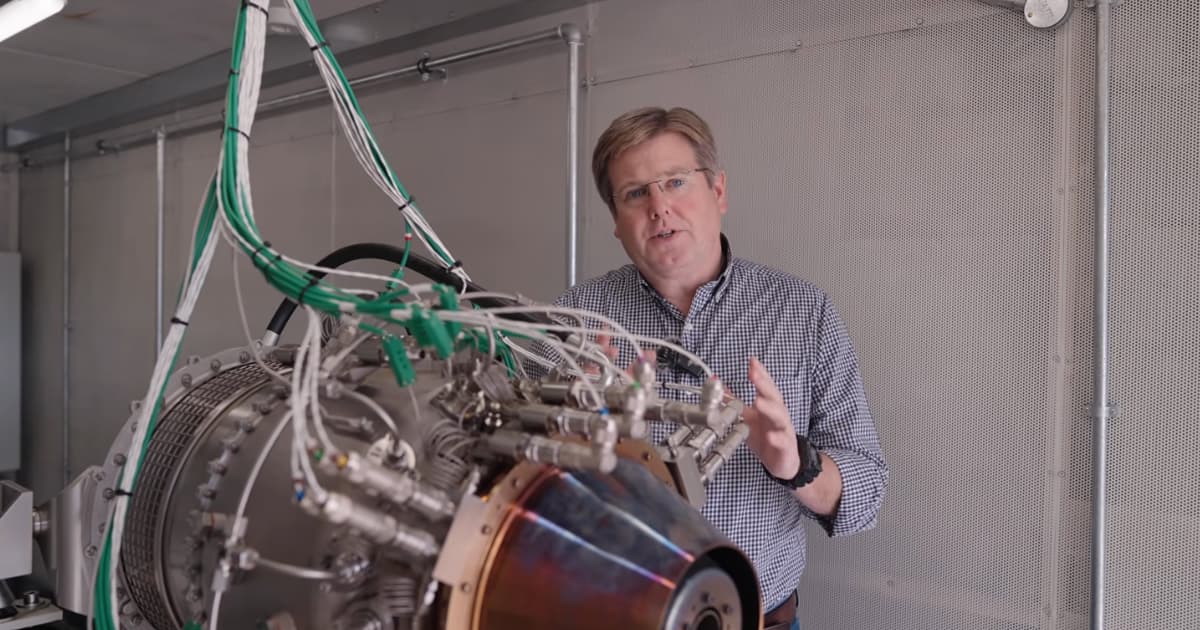
55 Testläufe, eine Stunde 35 Minuten und ein makelloser Boroskop-Befund
Der bisher längste Testlauf des GT50 dauerte eine Stunde und 35 Minuten und steigerte sich schrittweise auf 85,8 % N1, nahe der Obergrenze des Betriebsbereichs. Als er endete, wurde das Boroskop eingeführt. Das Triebwerk war innen noch so gut wie neu. Keine Schleifspuren, keine Abnutzung der Heißteile, keine Kohleablagerungen.
Das ist der Stand des Prototyps nach 55 Testläufen in der Prüfzelle bei PC1 und insgesamt rund 10,5 Stunden. Zehneinhalb Stunden mögen nicht viel erscheinen.
Testen, zerlegen, neu aufbauen, testen
Die Tests sind derzeit kurz und gezielt. Jeder einzelne belegt, dass ein bestimmtes Bauteil des Triebwerks korrekt funktioniert und dass es auch bei einem anderen Betriebspunkt weiterhin funktioniert. Anschließend wird das Triebwerk zerlegt, neu konfiguriert und erneut gestartet. Testen, zerlegen, neu aufbauen, testen. Dieses Stopp-Start-Verfahren hat System, und die Stundenzahl ist bewusst niedrig gehalten.
Drei Erkenntnisse haben sich daraus ergeben.
Kühle Starts und vorhersehbare Zündung
Das Kraftstoffsystem ist validiert. Die Starts verlaufen kühl, die Zündung ist zuverlässig und vorhersehbar. Mit den Serienkraftstoffdüsen kommen einige geringfügige Änderungen an der Leitungsführung, die den oberen Bereich des Leistungsspektrums erschließen.
Fast 100 % des Kraftstoffs verbrennen
Die Verbrennung ist nahezu vollständig. Fast 100 % des in die Brennkammer eintretenden Kraftstoffs verbrennen nun, setzen ihre Wärme frei und werden in Leistung umgewandelt. Dieser Wert ist im unteren Betriebsbereich schwer zu erreichen, und das Triebwerk hat diesen Punkt fast erreicht. Sobald der Druck aufgebaut ist, ist die Verbrennung stabil und die Temperaturverteilung gleichmäßig, wenn die heißen Gase die Brennkammer in Richtung Turbinenleitschaufeln und Turbine verlassen.
Rotor und Lager bleiben stabil
Die Struktur hält stand. Rotorkomponenten, die über die Inspektionsöffnungen des Triebwerks geprüft wurden, sind in einem sehr guten Zustand, auch unter den hohen Temperaturen der frühen Einlaufphase. Die Lager zeigen keinen Anstieg der Vibrationen und weisen stabile Temperaturen auf. Was noch aussteht, ist die Abstimmung der Schmierung – weitere ein bis zwei Wochen, um die Schmierbohrungen exakt einzustellen.
Das Triebwerk beginnt, sich selbst zu steuern
FADEC übernimmt Start und Abschaltung
Nachdem die Kernfunktionen nun arbeiten, wird das FADEC zunehmend in das Triebwerk integriert. Es kann nun einen halbautomatischen Start und eine automatisierte Abschaltung durchführen. Als Nächstes wird es die N1-Drehzahl eigenständig halten, während die Leistung über den gesamten Bereich variiert. Die Algorithmen laufen zunächst auf dem Steuerungssystem des Prüfstands. Sobald sie dort validiert und charakterisiert sind, werden sie auf unsere eigene FADEC-Hardware übertragen und als eigenständige Einheit betrieben.
Zwei Jahre für eine firmeninterne Kraftstoffdüse
Um schneller, härter und heißer zu laufen, benötigt das Triebwerk seine echten Düsen. Die anfänglichen Sicherheitsdüsen, die zur Begrenzung des Kraftstoffflusses während der frühen Testphase eingebaut wurden, werden in den nächsten Wochen durch Hills firmeninterne Injektoren mit hoher Kapazität und hoher Bandbreite ersetzt. Danach können die Eigenschaften des Triebwerks über den gesamten Betriebsbereich erfasst werden.
Die Düsen sind der schwierigste Teil, und die Entwicklungsarbeit läuft seit zwei Jahren im Hintergrund. Ein Injektor benötigt eine ausreichende Bandbreite, eine hohe Robustheit und die Fähigkeit, Kraftstoff auf einen ausreichend kleinen Sauter-Mitteldurchmesser zu zerstäuben. Bei dieser Triebwerksgröße ist das eine der schwierigsten Kombinationen, die es zu erreichen gilt.
Triebwerke zwei und drei in der Maschinenwerkstatt
Triebwerk zwei befindet sich in der Maschinenwerkstatt in Produktion – eine Absicherung, um das Testprogramm am Laufen zu halten, falls Triebwerk eins aufgrund eines Stillstands, eines Schadens oder einer Neukonfiguration ausfällt. Triebwerk drei ist das Flugtriebwerk.
Das Luftfahrzeug wurde hinter dem Triebwerk neu konstruiert
Eine vereinfachte Zelle und eine größere Knautschzone
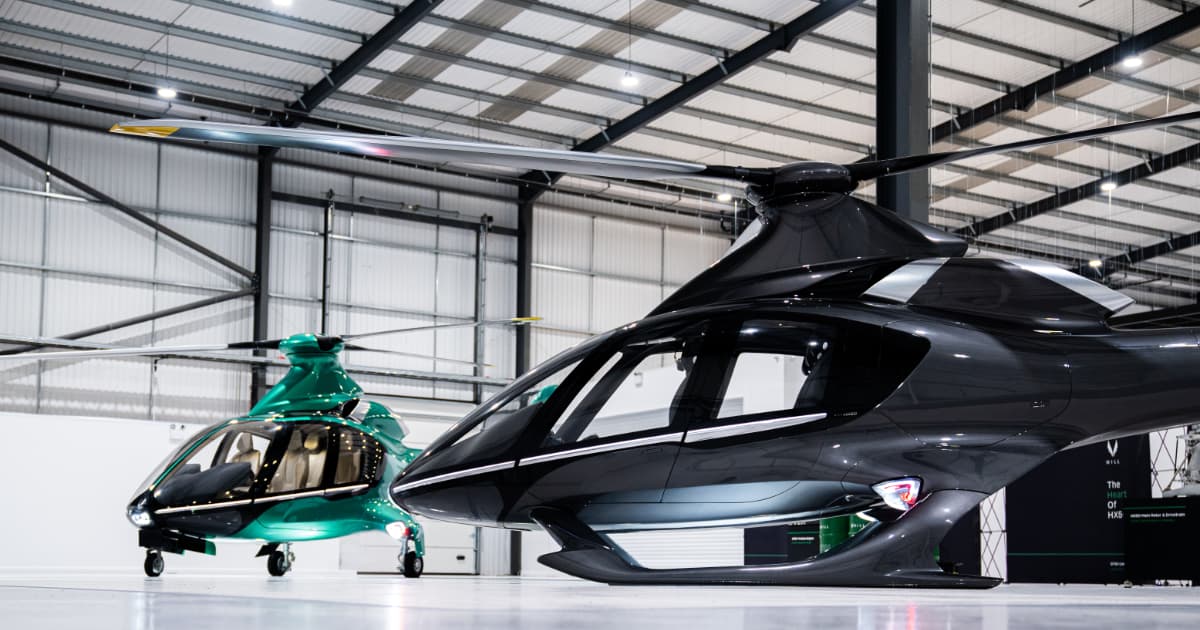
Der Gen-Two-Rumpf ist die Geschichte hinter der Triebwerksgeschichte. Er vereinfacht die strukturelle Architektur der Zelle und des Antriebsstrangs, verbessert die Aerodynamik erheblich, reduziert Gewicht und Kosten durch ein neues Fertigungsverfahren und erleichtert die Inspektion des Luftfahrzeugs.
Die Crashsicherheit entwickelt sich entsprechend weiter. Unter dem Boden ist mehr Raum vorhanden, was eine größere Knautschzone ermöglicht. Die aufprallsicheren Sitze werden auf neue Weise an der Zelle befestigt, und ihre Schutzwirkung wird weiter verbessert.
Entkopplung des Rumpfes von Rotorvibrationen
Der Strukturdynamik wurde die größte Aufmerksamkeit gewidmet. Wir haben Finite-Elemente-Methoden eingesetzt, um die Schwingungsmoden des Rumpfes zu positionieren und anzupassen und sie so weit wie möglich von den Erregerfunktionen des Hauptrotors, des Heckrotors und der anderen rotierenden Komponenten zu entkoppeln. Diese Arbeit soll die HX50 als den laufruhigsten Hubschrauber in der Klasse der leichten, einmotorigen Maschinen positionieren.
Türen mit Dreipunktverriegelung
Die Türen sind fertiggestellt. Ein neues Strukturdesign, eine verbesserte Abdichtung und ein völlig neuer Dreipunkt-Verriegelungsmechanismus, der die Tür sicher an die Dichtungen drückt. Ein neuer Griff und ein neues Schloss sind integriert, ebenso wie eine Zentralverriegelung, die charakteristische Beleuchtung sowie die Türverkleidungen und Zierleisten.
Neunzehn Werkzeuge für die erste fliegende Struktur
Von Stahlrahmen zu fertigen Masterformen
Das Heck des Prototyps erfordert eine Reihe von 19 Mustern, Werkzeugen und Formen, die im eigenen Haus gefertigt werden. Jedes beginnt als geschweißter Stahlstrukturrahmen. Eine Sperrfläche bildet die Vakuumbarriere, der Kern-Grundblock wird aufgeklebt und nahezu auf Form gefräst. Anschließend werden Glasfaser und Werkzeugpaste aufgetragen, bevor ein abschließender Fräsdurchgang die fertige Musteroberfläche erzeugt. Die Masterform wird davon abgenommen.
Das Höhenleitwerk erreicht als erstes die Werkzeugfertigung
Das erste davon, das sich derzeit in der Werkstatt befindet, ist die Unterseite des neuen einteiligen Höhenleitwerks — das allererste Strukturbauteil der fliegenden HX50, das die Werkzeugfertigung erreicht. Im Laufe der nächsten Woche wird daraus eine Form. Die Oberseite wurde in der Verbundwerkstoff-Werkstatt bereits mit Paste beschichtet. Das Leitwerk selbst sitzt auf dem Triebwerksdeck und verläuft entlang des strukturellen Heckauslegers.
Carbon-Werkzeuge und Metallgusseinsätze
Ein Testwerkzeug für die Schnittstelle zwischen Heckausleger und Rumpf zeigt die Qualität der Carbon-Werkzeuge, die durch diese Muster entstehen. Verbundstrukturen benötigen an den Verschraubungspunkten ebenfalls Metall. Jede Schraubverbindung ist mit einem metallischen Einsatz versehen, der in das Laminat eingebettet ist und über ausreichend Klebefläche verfügt, um die konzentrierten Lasten zu übertragen. Die ersten fliegenden Einsätze befinden sich derzeit in der Gießerei, zwischen den Chargen von Hochtemperatur-Triebwerkskomponenten.
Die Teile, die auf das Triebwerk warteten
Das Radfahrwerk nähert sich dem Prüfstand
Das einziehbare Radfahrwerk wurde bereits vor einiger Zeit konstruiert und zur Fertigung freigegeben. Einige dieser Teile lagen dann auf Eis, während wir das GT50 durch die mechanische Fertigung trieben.
In den letzten zwei Monaten wurde die Fertigung wieder vorangetrieben, und das erste Haupt- und Bugfahrwerk mit seiner gesamten Aktuatorik steht kurz vor dem Prüfstand.
Die Teile erfordern höchste Präzision. Enge Toleranzen, Oberflächengüten, die auf Verschleiß- und Korrosionsbeständigkeit ausgelegt sind, sowie Dichtelemente, die alle zusammenwirken müssen, um eine harte Landung zu absorbieren und die Bodenresonanz bei einem mehrblättrigen Rotor zu beherrschen. Das obere Zylinder-Federbein des Bugfahrwerks wird heute noch aus dem Vollen gefräst. In der Serienproduktion wird es nahezu endkonturgenau gegossen und anschließend fertig bearbeitet, was die Kosten senkt.
Kufen, ausgelegt auf Crashlasten und Bodenresonanz
Kufen wirken einfach. Sie sind es nicht. Sie nehmen die Grenz- und Bruchlasten bei einem Aufprall auf, schützen den Rumpf bei einer harten Landung, begrenzen die in die Zelle eingeleiteten Lasten, erfüllen eine anspruchsvolle Ermüdungslebensdauer und bleiben dabei leicht. Sie aerodynamisch zu verkleiden, um den Luftwiderstand eines festen Fahrwerks zu reduzieren, erhöht die Komplexität. Der mehrblättrige Rotor stellt die größte Herausforderung dar: die Lead-Lag-Moden des Rotors von den starren und flexiblen Moden des Rumpfes zu entkoppeln – andernfalls droht dem Luftfahrzeug Bodenresonanz.
Das für die Serienproduktion vorgesehene Design besteht aus einem geformten Aluminiumrohr mit angeschraubten Querstreben darunter, aerodynamisch verkleidet, um die Optik beizubehalten, die die HX50 schon immer auszeichnete. Die Kufen schließen nun etwas anders an die Stummelflügel an, und die Verkleidungen um sie herum wurden angepasst, sodass eine sich bei einer harten Landung verformende Kufe die darunter liegende Verbundwerkstoff-Zelle nicht beschädigt.
Stabilitätsaugmentierung, die den Steuerknüppel nicht zucken lässt
Die HX50 ist ein großer Hubschrauber, daher ist ihre Flugsteuerung hydraulisch unterstützt, und jedes Luftfahrzeug ist serienmäßig mit einem 2-Achsen-Autopiloten mit Stabilitätsaugmentierung und den höheren Flugmodi ausgestattet. Die werkseitige Integration dieses Autopiloten ermöglichte etwas, das eine Nachrüstlösung niemals kann: Die Aktuatoren der Stabilitätsaugmentierung und die Autopilot-Aktuatoren wurden zu einer modularen Einheit oberhalb des Kabinendachs zusammengefasst, die die Taumelscheibe und den Hauptrotor ansteuert.
Da die Funktionen innerhalb des Moduls getrennt sind, arbeitet die Stabilitätsaugmentierung im Hintergrund. Sie werden kein Zucken des Steuerknüppels wahrnehmen, während sie Nick- und Rollbewegungen dämpft. Die einzige sichtbare Bewegung ist der Autopilot, der das Luftfahrzeug auf einen neuen Kurs, eine neue Höhe oder eine Navigationsroute steuert.
Rotorblätter und Sitze
Siebzehn Prototypen-Rotorblätter und ein verbesserter Rotorkopf
Die letzten 18 Monate wurden in Leistung und Flugkomfort investiert, um die HX50 zu einem der laufruhigsten und am einfachsten zu fliegenden Hubschrauber ihrer Klasse zu machen. Um dieses Ziel zu erreichen, wurden der Hauptrotorkopf und das Rotorsystem selbst erheblich weiterentwickelt.
Parallel dazu wurde die Rotorblattproduktion optimiert, wodurch der Arbeitsaufwand und die Fertigungszeit reduziert wurden. Siebzehn Prototypen-Rotorblätter wurden gefertigt. Die letzte Charge von neun Blättern konzentrierte sich auf die Qualitäts- und Produktionsprozesse, die jedem HX50-Rotorblatt zugrunde liegen.
Drei Versuche, den Schaumstoff aus dem Sitz zu entfernen
Der Pilotensitz musste Struktur und Aufprallsicherheit mit Ergonomie für die größtmögliche Bandbreite an Körperformen und -größen in Einklang bringen – und das mit einer Verkleidung im Automobilstil und zu einem wettbewerbsfähigen Preis. Die Verbundwerkstoff-Wanne, die metallischen Komponenten, die Verkleidung und der Schaumstoff sind fertiggestellt. Seitdem arbeitet das Produktionsteam daran, Zeit und Kosten bei jedem Fertigungsschritt zu reduzieren – für die 5.000 Sitze pro Jahr, die für eine kontinuierliche Produktion erforderlich sind.
Das erste Design war ein strukturelles Optimum und nichts weiter. Geformte Kastenprofile an beiden Seiten einer Sitzwanne mit Schaumstoffkern, laminiert und in einer doppelten A-Seiten-Form geschlossen. Wahrscheinlich die leichteste Bauweise – jedoch extrem arbeitsintensiv.
Das zweite Design teilte den Sitz in vordere und hintere Formteile auf, die kalt miteinander verklebt wurden, was die aufwendigsten Laminierarbeiten in engen Bereichen erheblich erleichterte. Das dritte Design entfernte die Schaumstoffkerne vollständig: Vorder- und Rückschalen wurden so geformt, dass sie direkt kalt miteinander verklebt werden können. Dieses Verfahren kommt der endgültigen Produktionsmethode sehr nahe.
Automobile Seitenwangen und vor Ort austauschbare Bezüge
Parallel dazu wurde die Ergonomie weiterentwickelt. Die geschwungenen Linien des ursprünglichen Designs kehrten an den Komfortflächen zurück, ergänzt durch ausgeprägtere automobile Seitenwangen und ein hinten eingearbeitetes Sitzkissen. Die Nuten im Schaumstoff dienen als Führungsrillen für die Doppelnaht.
Die Bezüge sind vor Ort austauschbar. Sie umschließen den Schaumstoff auf dem Carbon und werden mit Klettverschluss an der Sitzrückseite befestigt, versehen mit einem Rückenpaneel über dem hinteren Bereich. Der finale Satz an Verkleidungsbezügen trifft in den nächsten zwei bis drei Tagen ein – für die produktionsreifen Sitze, die in den Prototypen geflogen werden und direkt in die Serienproduktion übergehen.
Verschiebbare Vorderbeine und am Spant montierte Rücksitze
Die vorderen Pilotensitze sind auf Aluminiumbeinen montiert, die sich für unterschiedlich große Piloten vor und zurück verschieben lassen. Die Rücksitze sind am Spant montiert; diese Komponenten haben die mechanische Fertigung bereits durchlaufen und sind bereit für den Test, sobald die abschließenden Produktionsoptimierungsschritte abgeschlossen sind.
Während das GT50 den Prüfstand durchläuft, liegt der Fokus bei PC1 nun klar darauf, das Luftfahrzeug selbst fertigzustellen, zu erproben und in die Luft zu bringen.
AN UNSERER GRUPPENPRÄSENTATION TEILNEHMEN
Interessieren Sie sich für den HX50? Sichern Sie sich Ihren Platz in unserer Gruppenpräsentation und erfahren Sie, warum der HX50 Ihrem aktuellen Hubschrauber überlegen ist.
Inhalt der Präsentation
Wer
Mischa Gelb (aka Pilot Yellow) und Ruben Dias
Was
Exklusive, vollständige Details zum HX50, die der Öffentlichkeit noch nicht zugänglich sind
Wie
30-minütige Präsentation + Q&A
Werden Sie Teil der Reise
Erhalten Sie alle relevanten Neuigkeiten und Updates zum HX50 direkt in Ihr Postfach.

HX50
Außendesignkonzept
Innenraumkonzept
GT50 Turbinentriebwerk
General Aviation 2.0
Hill Digital Cockpit
News & Storys
Technische Details
Reichweitensimulator
Die Entstehung des HX50
ADRESSE
Hill Helicopters
Unit 3, Shackleton Way
Stafford, ST16 1GY
Vereinigtes Königreich
Kontakt
Allgemeine Anfragen:
+44 (0) 1384 590700
Buchhaltung:
+44 (0) 1384 590700
Vertrieb:
+44 (0) 1889 228040
hello@hillhelicopters.com
ADRESSE
Hill Helicopters
Unit 3, Shackleton Way
Stafford, ST16 1GY
Vereinigtes Königreich
© 2026 HILL HELICOPTERS
Vorbestellungen enden
HX50- und HC50-Vorbestellungen enden am Donnerstag, 19. November 2026 um 23:59 GMT.
Vorbestellungen enden
HX50- und HC50-Vorbestellungen enden am Donnerstag, 19. November 2026 um 23:59 GMT.