3:51 Uhr: Einblicke in den Erstlauf des GT50-Triebwerks
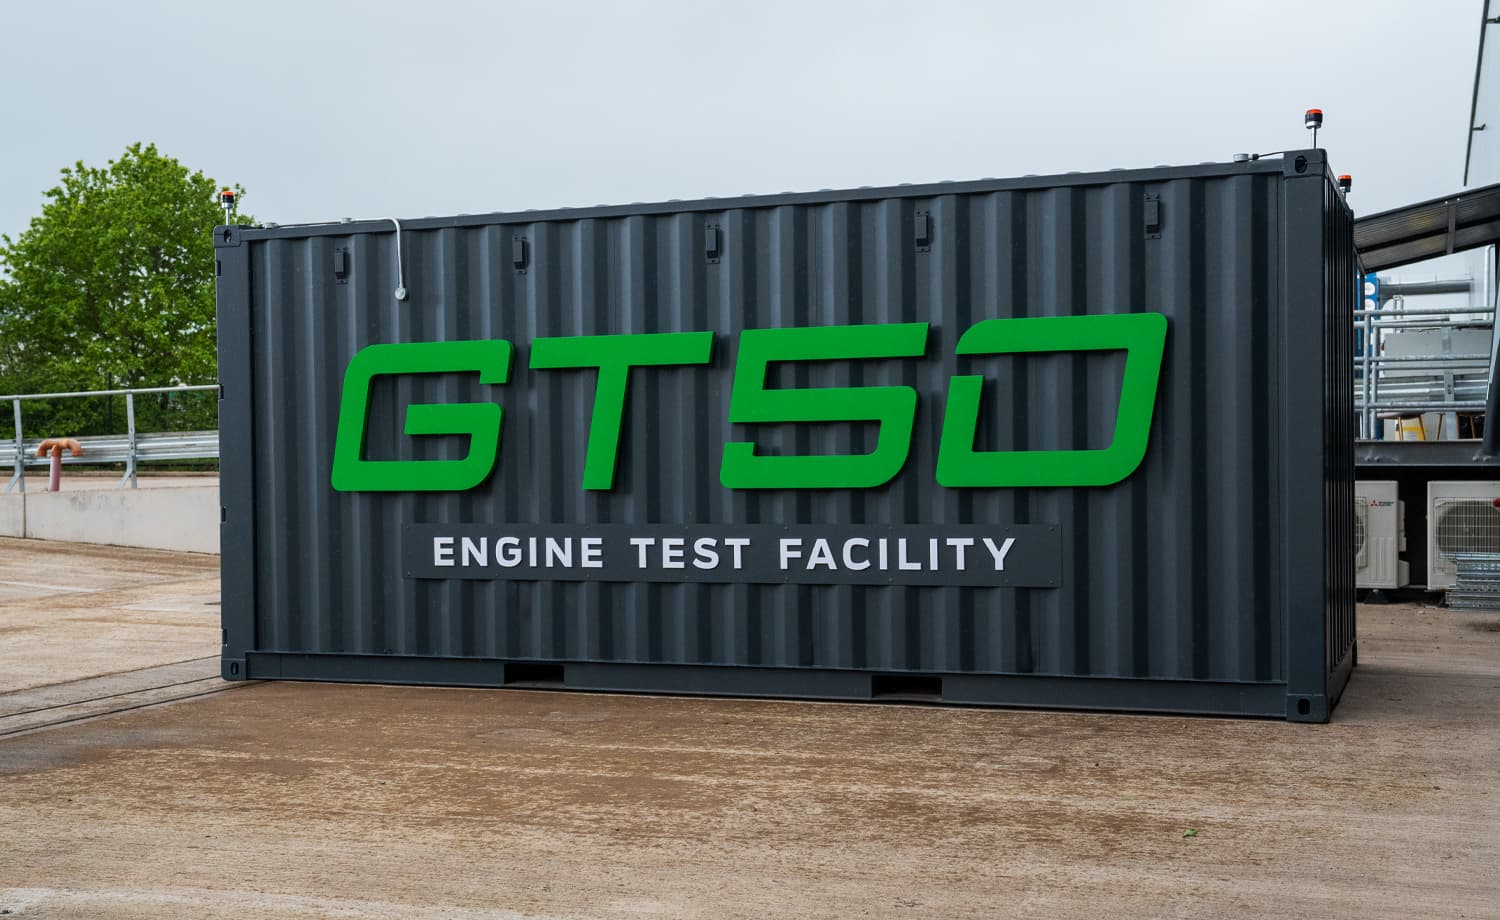
Um 3:51 Uhr an einem Montagmorgen, in einem Frachtcontainer auf dem Gelände von PC1, tat das GT50 seinen ersten Atemzug. Das GT50 zum Leben zu erwecken erforderte ein anhaltendes, übermenschliches Maß an Einsatz. Das Team arbeitete vier Monate lang sieben Tage die Woche, während die Maschinen 24 Stunden am Tag liefen, um die 438 Bauteile herzustellen und zu prüfen, die für das erste Triebwerk benötigt wurden.
27 Aug. 2026
Fertigung des GT50-Triebwerks im eigenen Haus
Der mit Abstand wichtigste Faktor bei der Entwicklung des weltweit ersten erschwinglichen Turbinentriebwerks für die Allgemeine Luftfahrt 2.0 ist unsere massiv vertikal integrierte Fertigungsstrategie. Durch die vollständige Beherrschung unserer Fertigungsprozesse in unserem Produktionszentrum in Großbritannien behalten wir die absolute Kontrolle über Kosten, Qualität, Volumen und Zeitpläne.
Um die 438 Einzelkomponenten des GT50 herzustellen, hat unser Team eine weltweit wirklich einzigartige Anlage geschaffen, die Folgendes umfasst:
- Eine eigene Gießerei, um präzise Turbinenschaufeln aus Superlegierungen, gekühlte Vollring-Düsenleitschaufeln und Strukturbauteile zu gießen.
- Präzisionsbearbeitung, um Hochgeschwindigkeitslager, Zahnräder, Zweikanal-Kraftstoffdüsen und hochwertige Titanverdichterräder herzustellen, die für eine Drehzahl von 50.000 U/min ausgelegt sind.
- Fortschrittliche Fertigung, um komplexe Brennkammern aus Superlegierungen und dünnwandige Triebwerksgehäuse präzise zu pressen, walzzuformen und zu schweißen.
- Präzisionsmesstechnik und temperaturkontrollierte Montage, um die engstmöglichen Toleranzen und Fertigungskontrollen einzuhalten.
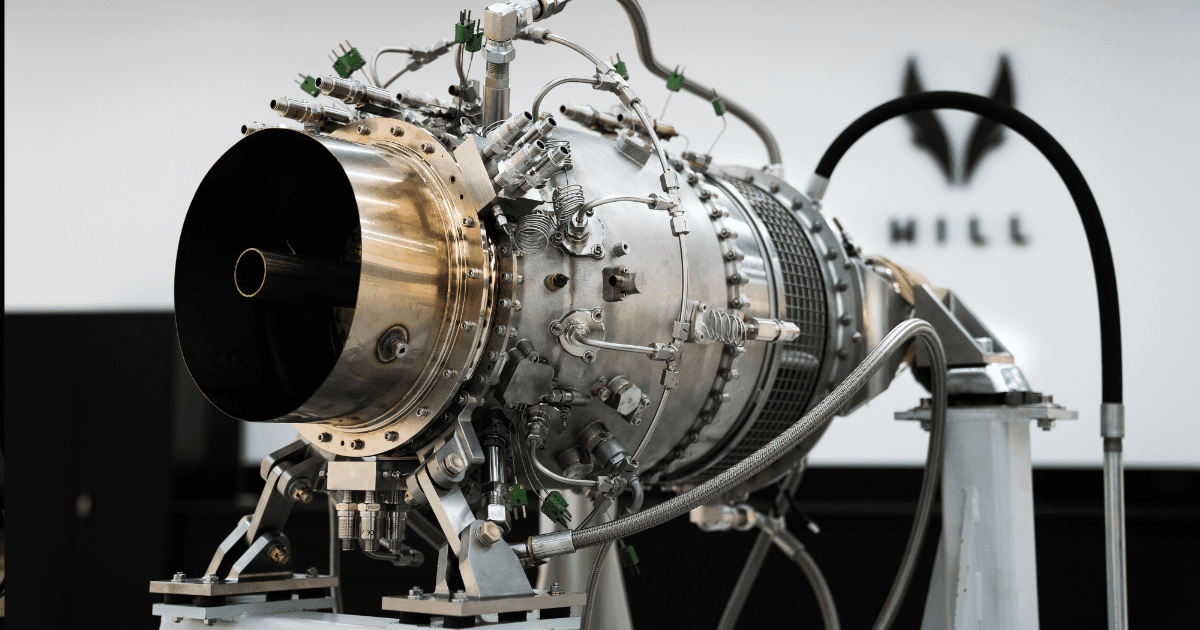
Der Countdown: vier Monate bis zur Zündung
Vier Monate vor dem Start bemühten wir uns nach wie vor intensiv darum, die letzten Bauteile aus dem Konstruktionsbüro durch das Freigabeprogramm und in Marks Hände zu bekommen, damit das Fertigungsteam loslegen konnte. Wenn man aus der 3D-Welt in die Detailkonstruktion wechselt, entdeckt man all die kleinen Details, die man übersehen hatte — Dichtungsspalte, Toleranzen, Versäumnisse in der Fertigungsreihenfolge — und deren Klärung nimmt einfach sehr viel Zeit in Anspruch.
Man spürte die Anspannung, als die Konstrukteure ihre fertiggestellten Zeichnungen an die Produktion übergaben — sehr ähnlich dem Einreichen von Hausaufgaben, die gleich benotet werden sollen. Unsere seitdem gewonnene Erfahrung: Je früher man es loslässt, es baut und testet, desto besser — dann beginnt das eigentliche Lernen.
Die Freigabe der Teile war für Mark erst der Anfang des Kampfes: Er koordinierte die enorme logistische Aufgabe, alle 438 Bauteile zum allerersten Mal zu fertigen — jedes Teil, jede Vorrichtung und jede Halterung, jeden detaillierten Prozess, in der richtigen Reihenfolge. Galvanisierung, Wärmebehandlung, Inspektion, Röntgen, ZfP — eine Vielzahl von Schritten, die so koordiniert wurden, dass die Produktion niemals in einen Engpass geriet.
Unermüdlicher Einsatz und der menschliche Preis
Das Team arbeitete vier Monate lang sieben Tage die Woche, Maschinen liefen 24 Stunden am Tag, und Mitarbeiter kamen abends ins Werk, um Programme zu wechseln und Maschinen neu zu bestücken. Ein derart anhaltend hohes Arbeitstempo fordert einen immensen Tribut — nicht nur von den Menschen hier, sondern auch von ihren Familien, Ehepartnern und Kindern, die auf so vieles verzichten mussten. Wir schulden ihnen allen tiefen Dank. Ohne diesen übermenschlichen Einsatz und diese Hingabe wäre das niemals gelungen.
Zwei Monate vor Fertigstellung: jedes Teil unter einem Dach
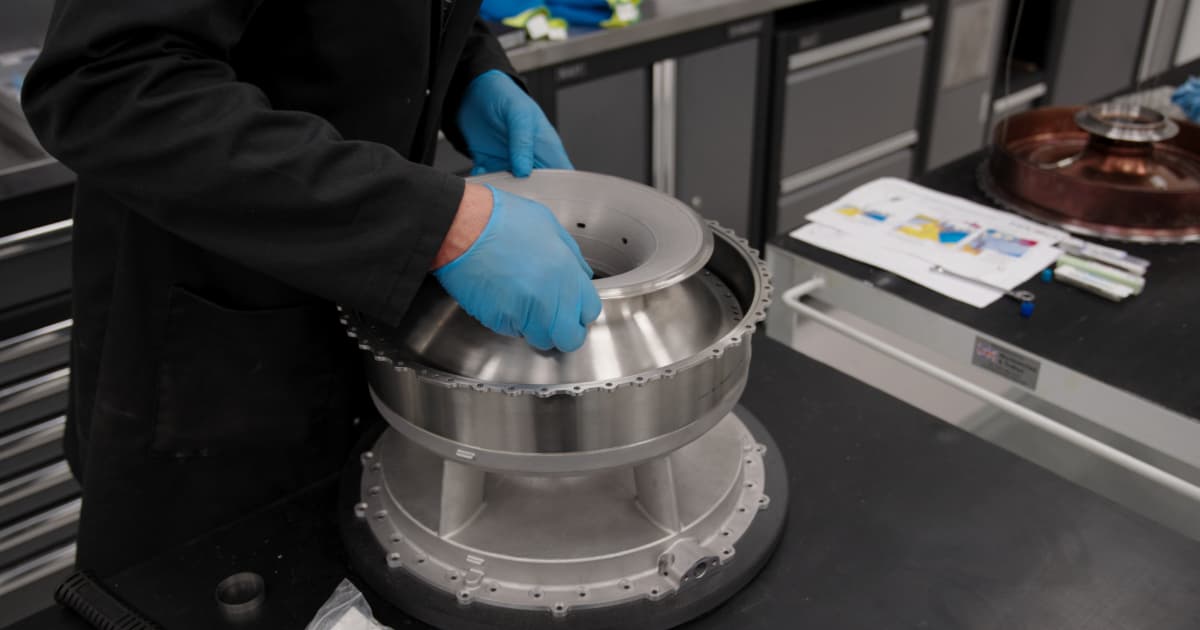
Zwei Monate vor dem Ziel schritt die Fertigung rasant voran. Aus Rohmaterialien entstanden unter einem Dach:
- Bearbeitete und geprüfte hochwertige Titan-Verdichterlaufräder, die für 50.000 U/min ausgelegt sind.
- Komplexe, dünnwandige Triebwerksgehäuse aus Aluminium, Stahl und Nickelbasislegierungen.
- Aufwendig gefertigte Brennkammern, sorgfältig gepresst, walzgeformt und aus Nickelbasis-Superlegierungen geschweißt.
- Superlegierungs-Turbinenscheiben, auf unvorstellbare Toleranzen bearbeitet, einschließlich präziser Curvic-Kupplungen und Tannenbaum-Schaufelfüße.
- Gegossene Präzisionsturbinenschaufeln aus Superlegierungswerkstoffen; präzisionsgeschliffene Tannenbaumfüße; gepresste Sicherungsclips.
- Gegossene, gekühlte Vollring-Leitschaufelkränze aus Superlegierungen.
- Bearbeitete, gefertigte und vakuumgelötete Hocheffizienz-Schaufeldiffusoren aus hochwertigen Stählen.
- Filigrane Zweikanal-Kraftstoffdüsen.
- Unsere ersten Hochpräzisions-Hochgeschwindigkeitslager, ausgelegt für 50.000 U/min.
- Die ersten Hochgeschwindigkeitszahnräder für das Zubehör- und das Untersetzungsgetriebe.
Pragmatisches Engineering und rigorose Tests
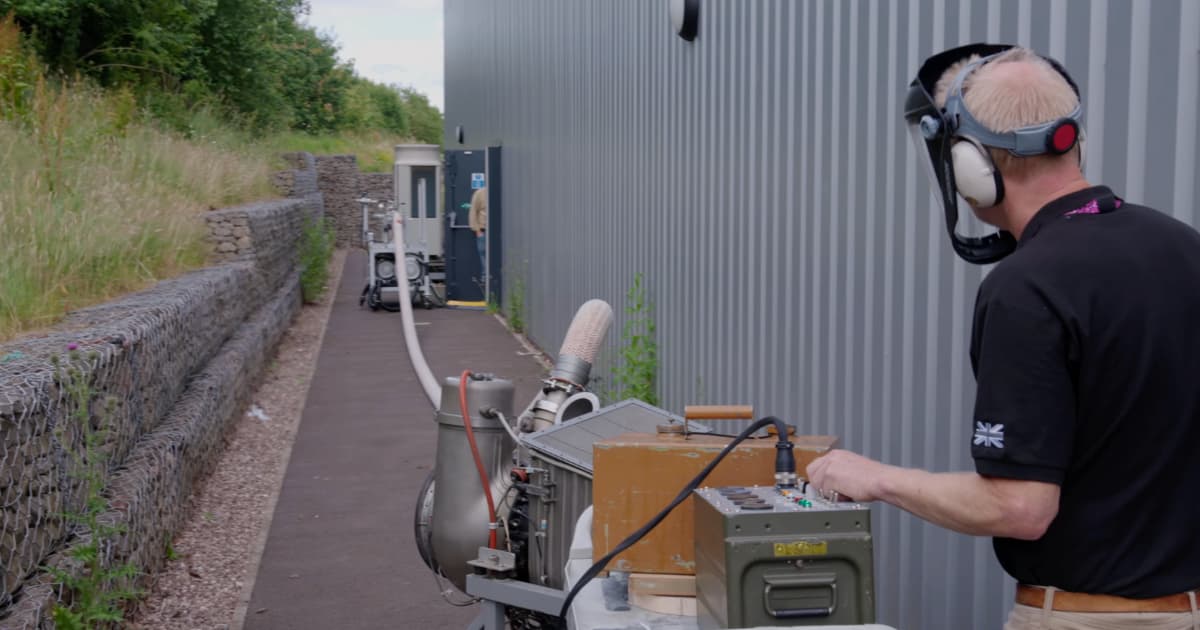
Bei der Testdurchführung vermieden wir unnötige Komplexität zugunsten bewährter, pragmatischer Ansätze. Um unsere Verbrennungstests durchzuführen, nutzten wir anstelle einer aufwendigen und teuren Infrastruktur ein Druckluftanlasssystem älterer Bauart, das die benötigte heiße Druckluft lieferte. Innerhalb einer Woche funktionierten sowohl das Kraftstoff- als auch das Verbrennungssystem einwandfrei.
Einen Monat vor dem Ziel: die Prüfzelle
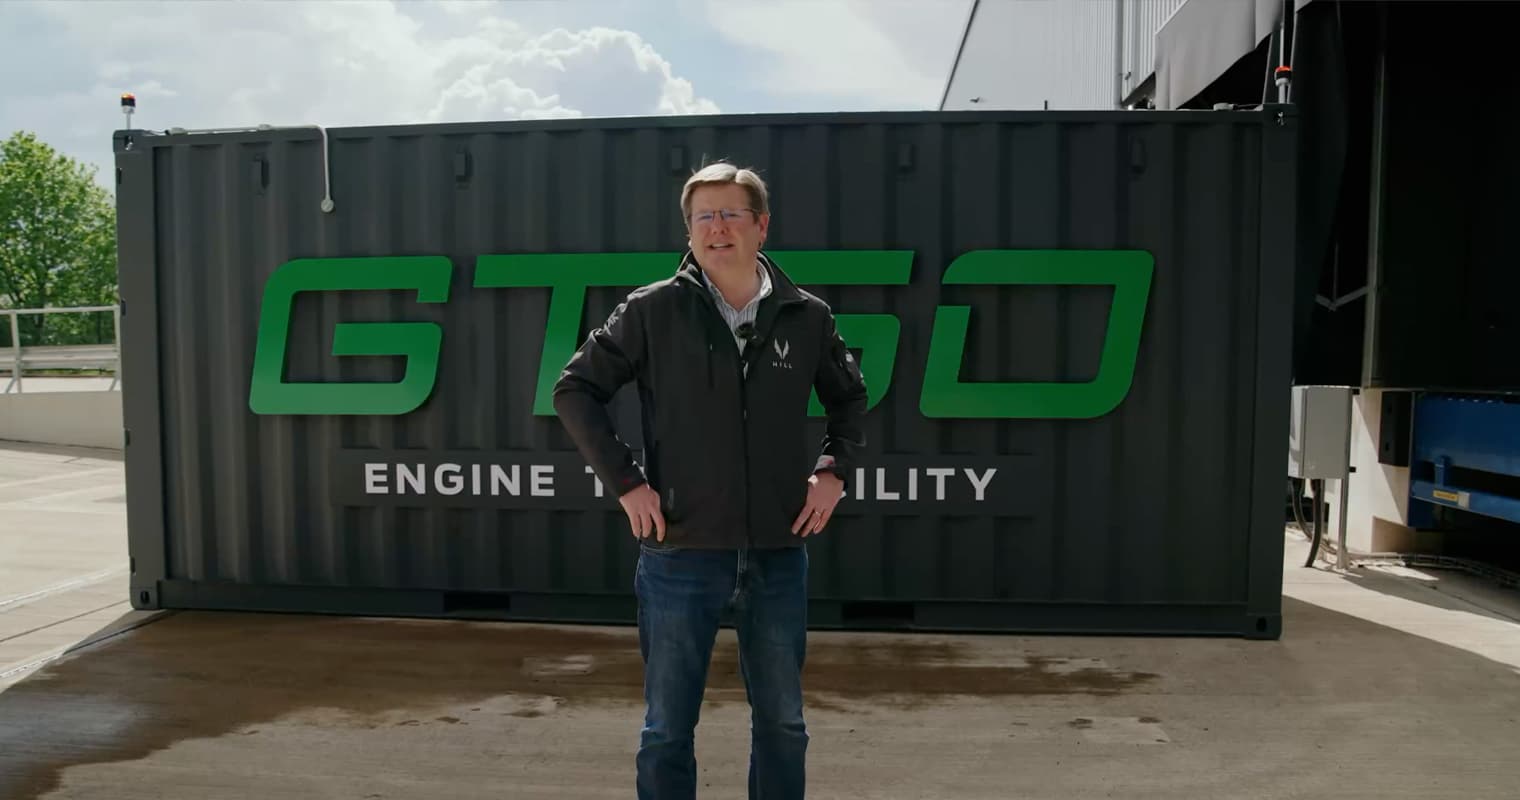
Das Testen von Turbinentriebwerken ist kein Kinderspiel — es ist potenziell sehr gefährlich, und wir müssen jeden Test sicher und verantwortungsbewusst durchführen. Der pragmatischste Ansatz bestand darin, eine gesicherte Prüfzelle in einem Schiffscontainer auf unserem Gelände einzurichten und das Triebwerk sorgfältig mit einem komplexen Netz aus Sensoren und Kapillarrohren zu instrumentieren. Dies ermöglichte es uns, Temperaturen, Drücke, Durchflussraten und Vibrationen zu messen, sodass wir sowohl die thermodynamische Effizienz als auch den mechanischen Zustand des GT50 beurteilen konnten.
Zwei Wochen vor dem Start: Das Verbrennungsproblem und eine pragmatische Lösung
Etwa zwei Wochen vor der Zündung stießen wir auf unser erstes schwerwiegendes Problem. Das komplexe Steuerungs- und Instrumentierungssystem, das an Rufus 1 entwickelt und für den Rufus-3-Prüfstand geplant worden war — um anschließend auf das Triebwerk übertragen zu werden —, geriet aufgrund hartnäckiger systemtechnischer Probleme, die man nie vorhersagen kann, in Verzug. Ohne ein Steuerungssystem konnten wir weder Verbrennungstests durchführen noch die Brennkammer einrichten oder das Triebwerk in Betrieb nehmen. Wir mussten umdenken.
Wir holten Ian ins Team — einen passionierten Gasturbinen-Sammler mit enormer praktischer Erfahrung im Besitz und Betrieb stationärer Turbinen. Wir implementierten ein einfaches manuelles Steuerungssystem für Kraftstoff und Luft, das eine Kombination aus digitalen und altbewährten analogen Instrumenten nutzte. Die Ergebnisse ließen nicht lange auf sich warten. Wir konnten gleich morgens testen, das Design bis zur Mittagszeit anpassen, die nächsten Bauteile über Nacht neu fertigen und am nächsten Tag erneut testen. Innerhalb einer Woche funktionierten sowohl das Kraftstoff- als auch das Verbrennungssystem gut genug, um im allerersten GT50 zu laufen.
Anschließend benötigten wir eine Versorgung mit heißer Druckluft, um die Brennkammer an ihre Betriebspunkte zu bringen. Jede Option, die wir in Betracht gezogen hatten, war komplex, riesig und kostspielig. Es war uns nie in den Sinn gekommen, dass wir kostengünstig auf ein vorhandenes Gasturbinentriebwerk zurückgreifen könnten, das als Luftstarter für ein größeres Triebwerk konzipiert worden war. Wie sich herausstellte, besaß Ian in seiner Garage drei Einheiten, die einst zum Starten von RB211-Triebwerken eingesetzt wurden. Wir setzten Ian in einen Transporter, holten eine Einheit ab, fertigten einige Adapter an — und schon am nächsten Tag testeten wir. Je mehr wir das Verbrennungssystem belasteten, desto besser funktionierte es: eine stabile Flamme, sicher eingeschlossen, während die Rezirkulationszone und die Drallerzeuger genau das taten, was wir von ihnen erwartet hatten.
Eine Woche vor dem Start: Instrumentierung und eine Produktionszeit von vier Stunden
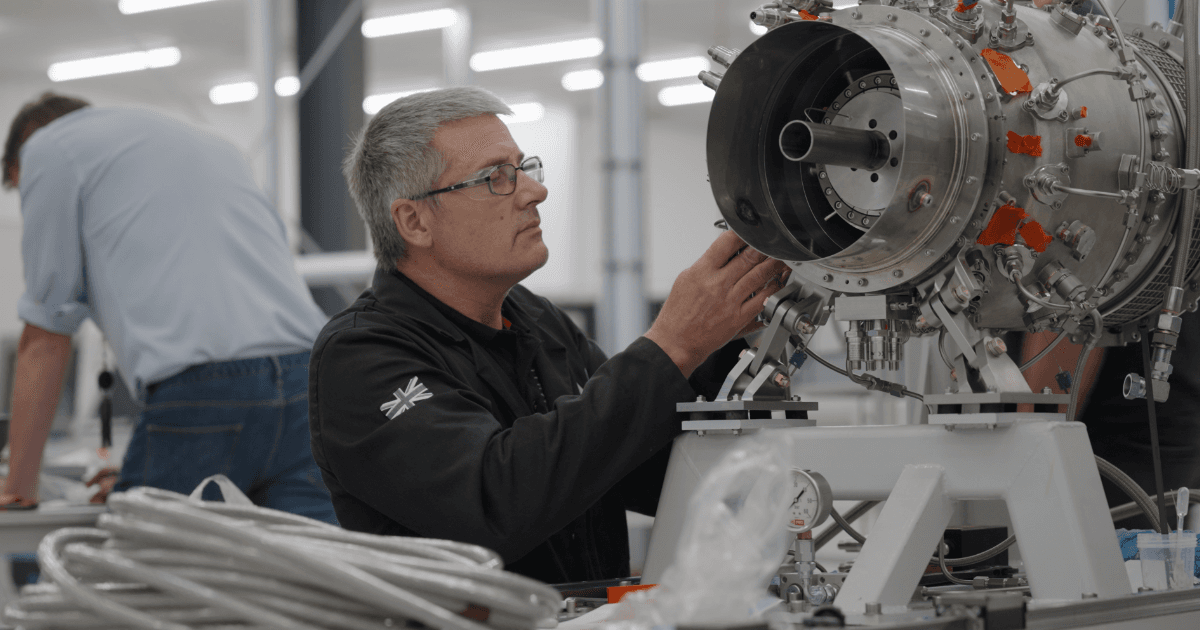
Eine Woche vor dem Start richtete sich die Aufmerksamkeit auf die Installation der Instrumentierung für das Entwicklungstriebwerk — und wir rauften uns die Haare, während wir ein komplexes Geflecht aus Rohren, Kabeln und Sensoren tief im Triebwerk verlegten. Wie Eric Welch, der das GT50-Programm mit Instrumentierungs- und Steuerungssystemen unterstützt, erklärt: Da dies unser erstes Triebwerk ist, haben wir bewusst eine große Anzahl von Sensoren platziert, um sowohl den mechanischen Zustand — Temperaturen, Drehzahlen, Vibrationen — als auch die thermodynamische Effizienz zu beurteilen.
Das Problem: Die Daten müssen aus Sensoren in völlig unzugänglichen Bereichen entnommen werden, über ein Gewirr von Kabeln und Kapillarrohren durch winzige Kanäle bis hin zum Datenerfassungssystem geführt werden — druckdicht versiegelt, und das alles während das Triebwerk montiert wird. Es war ein absoluter Albtraum. Chris führte das große Gehäuse nach unten, während wir die Kabel durchzogen; Jason brach zwei Kapillarrohre und wurde daraufhin zu Recht aus der Werkhalle verbannt.
Wir entwarfen, fertigten und setzten dabei auch Vorrichtungen, Halterungen und spezielles Werkzeug ad hoc ein — fast jedes neue Bauteil erforderte seine eigene Vorrichtung. Aber hier liegt die eigentlich aufschlussreiche Erkenntnis: Lässt man die Instrumentierung und die immer wieder unterbrochene Werkzeugentwicklung außer Acht, benötigt eine Person etwa vier Stunden, um ein GT50 zu fertigen. Die Skalierung auf eine Hochvolumenproduktion ist also ganz und gar keine entmutigende Aufgabe.
Die letzten 48 Stunden: Das Triebwerk auf den Prüfstand bringen
48 Stunden vor der Zündung hatten wir alles abgeschlossen, was in der vertikalen Montageposition möglich war, und mussten das Triebwerk drehen und auf dem Prüfstand montieren. Dabei kamen zwei kleinere Versäumnisse ans Licht. Erstens hatten wir das Triebwerk im mechanischen Montagebereich im Obergeschoss zusammengebaut, und wir verfügen dort derzeit über keinen Aufzug. Der einzige Weg nach unten führte über eine Palette, hinüber zur Laderampe und erforderte ein sehr vorsichtiges Absenken mit einem Gabelstapler. Ein nervenaufreibender Moment, der mit einem erleichterten Aufatmen endete, als das Triebwerk sicher den Boden erreichte.
Zweitens wurde das Triebwerk senkrecht abgesetzt und wir mussten es in die Horizontale bringen, doch in der Konstruktionsphase hatten wir keine geeigneten Hebeösen vorgesehen. Weitere provisorisch angebrachte Hebeplatten, ein weiterer nervenaufreibender Moment – aber wir haben es unbeschädigt auf den Prüfstand gebracht. Das war der erste Moment, in dem ich dachte: Wir haben ein Triebwerk.
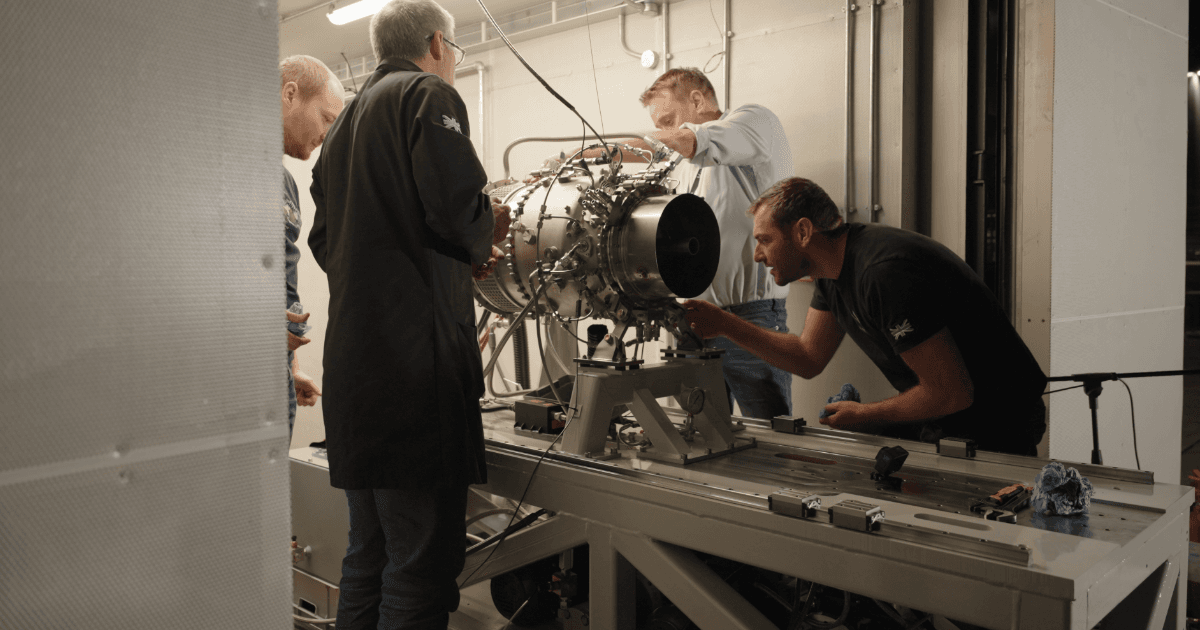
Die letzten 12 Stunden: der erste Schluck Jet A-1
Als nur noch etwa 12 Stunden verblieben, war alles gebaut, montiert und getestet, und es war an der Zeit, das Triebwerk in die Prüfzelle zu bringen. Wir transportierten es sorgfältig mit dem Gabelstapler durch die Gänge im Werk, wobei einer von uns an jeder Ecke aufpasste. Für die ersten Läufe mit niedriger Drehzahl – Schmierung, kaltes Durchdrehen und erster Selbsterhalt – positionierten wir den Prüfstand halb innerhalb und halb außerhalb des Containers, damit das Team während der Inbetriebnahme von allen Seiten Zugang zum Triebwerk hatte. Dann darf ich mit besonderem Stolz sagen: Ich habe dem allerersten GT50 seinen allerersten Schluck Jet A-1 gegeben.
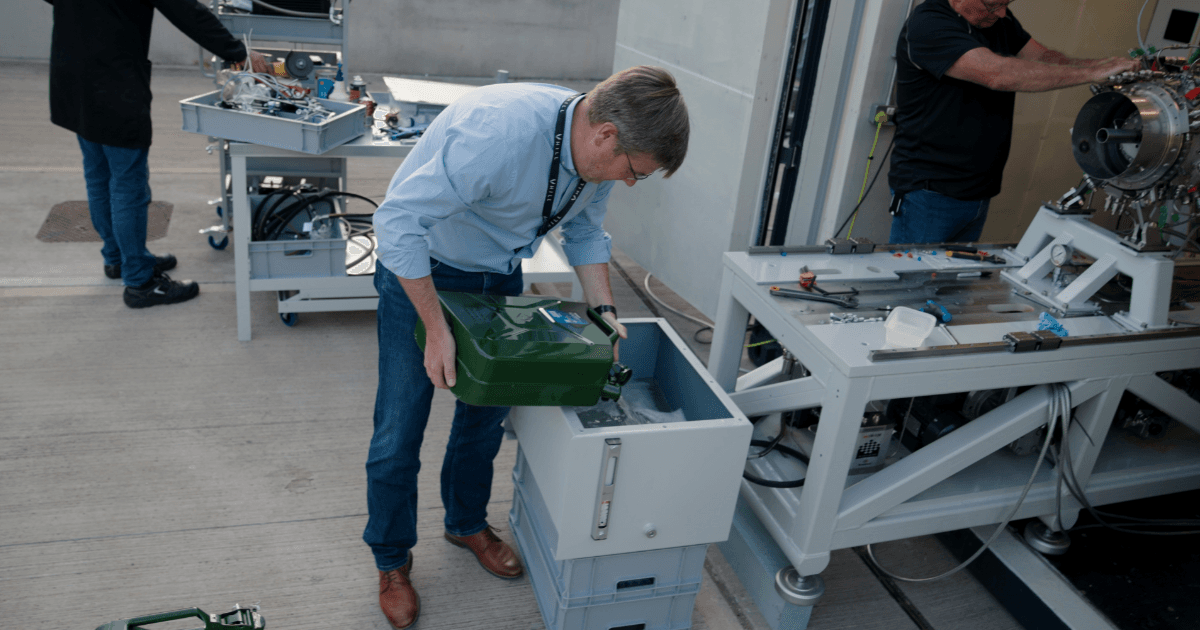
Vier Stunden vor dem Start: die Schmierungslektion
Nachdem der Prüfstand angeschlossen war – Stromversorgung, Schmierung, Kühlung, Instrumentierung und Steuerung, alles online –, begannen wir mit der Erprobung der lebenserhaltenden Systeme. Das Schmiersystem kam aus zwei Gründen als Erstes an die Reihe. Es ist entscheidend, den Hochgeschwindigkeitslagern ausreichend Kühlung und Schmierung zuzuführen; ohne diese würde der Rotor blockieren und das Triebwerk zerstören. Ebenso ist es unbedingt erforderlich, die Ölmenge genau richtig einzustellen: Bei zu wenig Öl überhitzen Lager und Zahnräder durch Reibung; bei zu viel Öl schlagen Hochgeschwindigkeitskomponenten das Öl paradoxerweise zu Schaum auf, was durch viskose Scherung an jeder Komponente Wärme erzeugt – und somit ebenfalls zu einer Überhitzung führt.
Wir schalteten den Luft-Öl-Wärmetauscher, die Rückförderpumpen und die Druckpumpen online. Für einen Moment lief alles hervorragend. Dann bemerkte Mark ein Leck im hinteren Bereich – Öl überall, das Gehäuse triefte. Zu diesem Zeitpunkt waren wir bereits etwa 19 Stunden im Einsatz. Vorne trat Öl aus dem Entlüftungsventil des Ölabscheiders am Nebenaggregatgetriebe aus. Das GT50 ist ein Trockensumpftriebwerk; in diesen Gehäusen sollte sich kein Restöl befinden. Wir hatten die Druck- und Rückförderraten falsch eingestellt – wir pumpten mehr hinein, als wir zurückförderten, und zwangsernährten unser neugeborenes Triebwerk förmlich mit Öl.
Wir schalteten ab, pumpten das überschüssige Öl ab und betrieben schlichte Eimer-Ingenieurskunst – wir maßen physisch genau nach, was jede Druck- und Rückförderpumpe förderte und absaugte. Wir stellten schnell fest, dass wir nicht so viel zurückförderten, wie wir angenommen hatten. Neukalibrierung: Rückförderpumpen etwas schneller, Druckpumpen etwas langsamer. Das System war wieder im Gleichgewicht, und wir machten weiter.
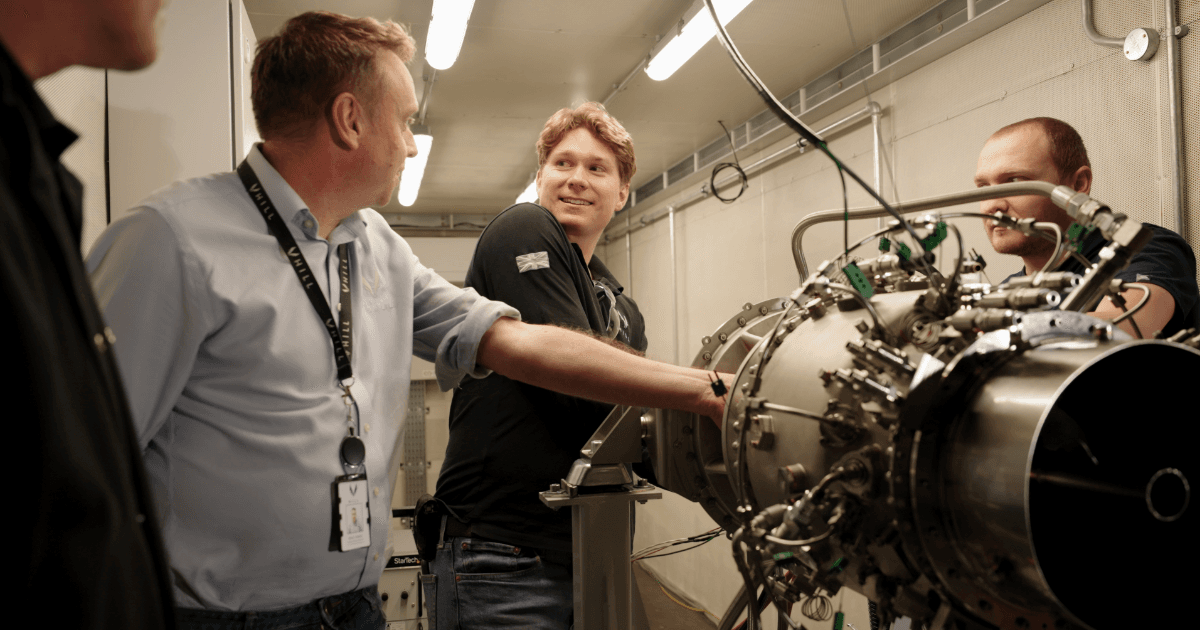
T-minus zwei Stunden
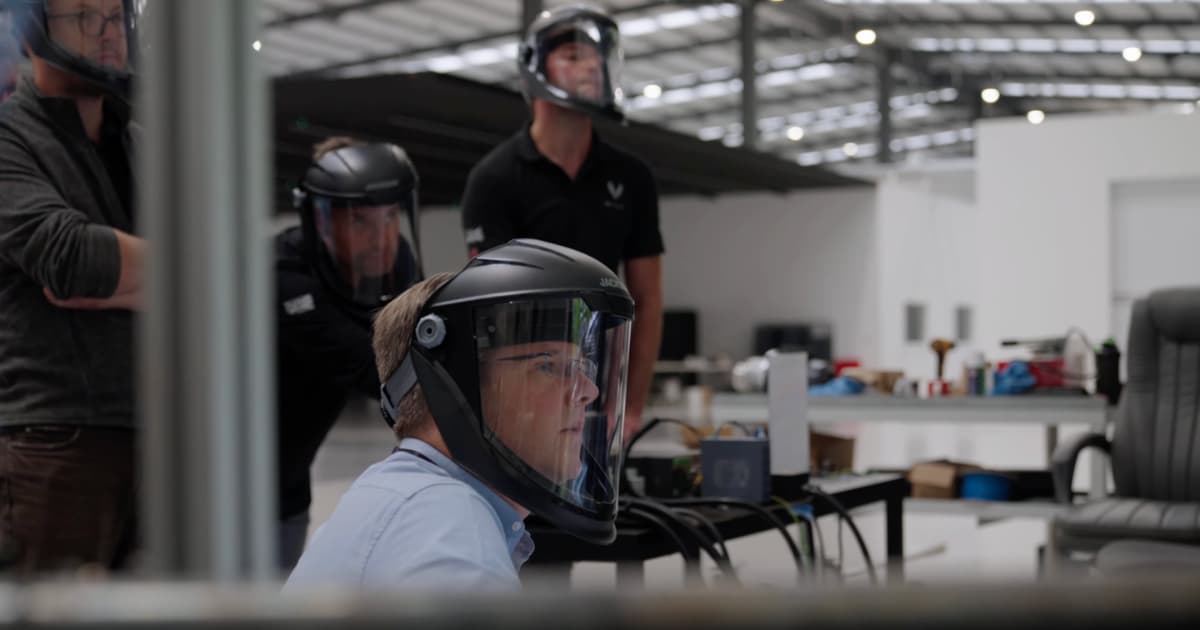
Zwei Stunden vor der Zündung bewegte sich der Rotor zum ersten Mal im Triebwerk – angetrieben allein durch den Anlassermotor, über den gesamten Drehzahlbereich, den der Anlasser bewältigen kann. Dies ist der Test, der zeigt, ob mechanische Reibungen, rotordynamische Instabilitäten, Vibrationsprobleme oder unerwünschte Vorgänge in den Lagern oder Getrieben auftreten.
Bei rund 1.000 RPM herrschte Stille. Vollkommene Stille. Keinerlei Vibrationen – man konnte nicht erkennen, dass das Triebwerk sich drehte, und selbst der Anlasser war leise.
Wir erhöhten die Drehzahl schrittweise. Bei etwa 2.000 RPM war ein ganz leises Rasseln zu spüren – eine geringfügige axiale Vibration vom Nebengetriebe. Mark war überzeugt, dass es nichts Ernstes war, und wir hatten Ähnliches zuvor bereits mit dem Anlasser-Generator beobachtet. Also erhöhten wir die Drehzahl noch ein wenig, um zu sehen, ob wir das, was auch immer die Anregung verursachte, durchfahren würden. Es wurde ruhiger und ruhiger, und schon bald lief das Triebwerk stabil bei 10.000 RPM im Anlasserbetrieb. Ruhig. Harmonisch. Laufruhig. Keine wahrnehmbaren Vibrationen – und das beim ersten Satz Lager, den wir je gefertigt haben, nachdem dieser Rotor öfter montiert und demontiert worden war, als irgendjemand zählen möchte.
Das war der Moment, in dem das Fertigungsteam wusste: Alles wird sich perfekt zusammenfügen.
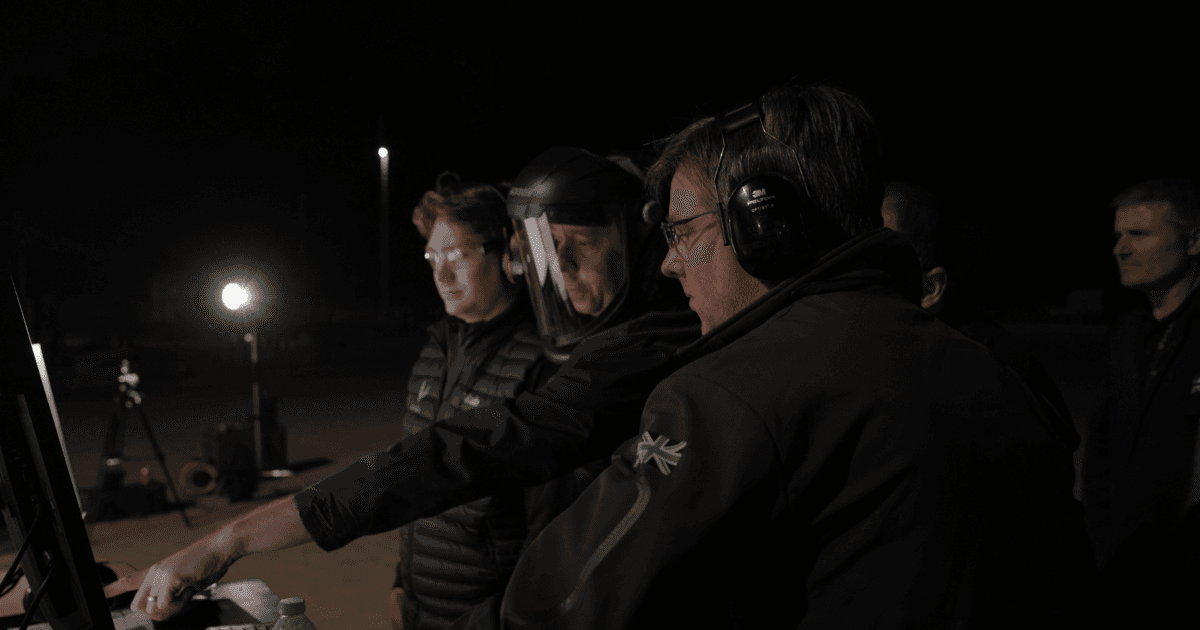
Zündung: Erster Atemzug um 3:51 Uhr
Plötzlich gibt es nichts mehr zu tun. Dreißig Jahre des Lebens sind vergangen und haben zu diesem Moment geführt, und nun ist es an der Zeit zu sehen, ob man all diesen Versprechen gerecht werden kann.
Fünf. Vier. Drei. Zwei. Eins.
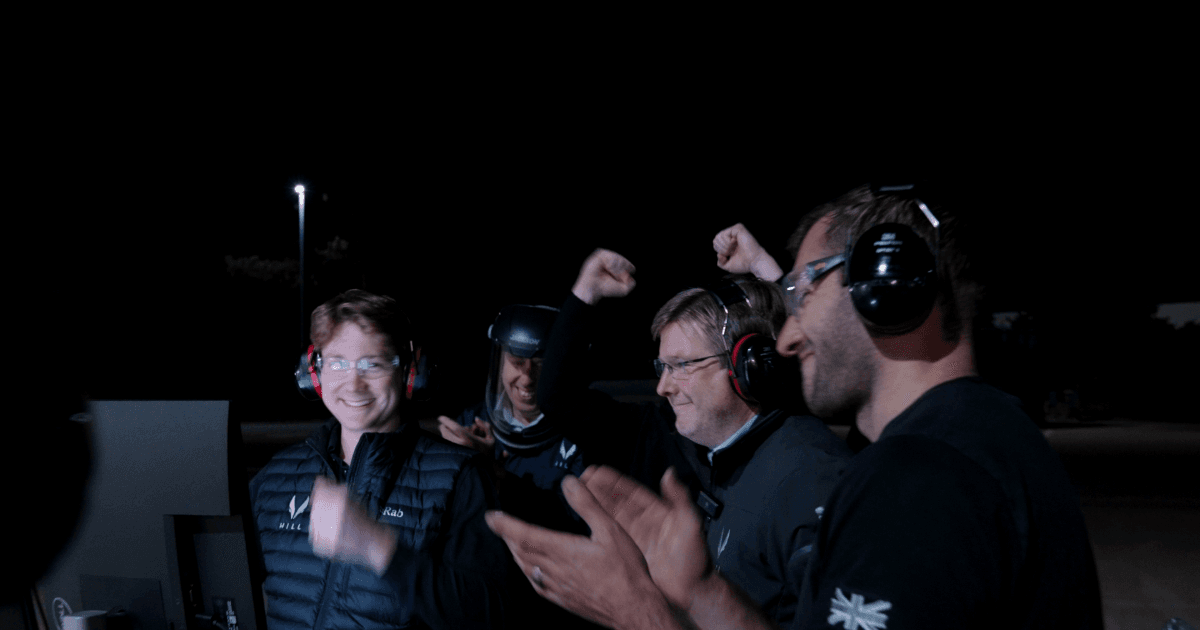
Eric sagte "Ich bin raus", und Jason riss die Arme in die Höhe. Selbsterhaltend. 27.000 U/min auf dem Bildschirm. Wir hatten eine 23-Stunden-Schicht hinter uns und alle waren am Ende ihrer Kräfte, aber das Adrenalin und der Moment behielten die Oberhand.
Wir hatten nicht einmal geplant, dass es in jener Nacht schon selbsterhaltend laufen würde. Und es hat etwas sehr Poetisches, dass das Triebwerk seinen ersten Atemzug tat, als die Sonne um 3:51 Uhr morgens aufging, nach einer solch monumentalen Anstrengung aller Beteiligten.
Tage wie diese vergisst man nie. Sie machen all die Mühen lohnenswert. Niemand hier glaubt, dass es hätte besser laufen können.
AN UNSERER GRUPPENPRÄSENTATION TEILNEHMEN
Interessieren Sie sich für den HX50? Sichern Sie sich Ihren Platz in unserer Gruppenpräsentation und erfahren Sie, warum der HX50 Ihrem aktuellen Hubschrauber überlegen ist.
Inhalt der Präsentation
Wer
Mischa Gelb (aka Pilot Yellow) und Ruben Dias
Was
Exklusive, vollständige Details zum HX50, die der Öffentlichkeit noch nicht zugänglich sind
Wie
30-minütige Präsentation + Q&A
Werden Sie Teil der Reise
Erhalten Sie alle relevanten Neuigkeiten und Updates zum HX50 direkt in Ihr Postfach.

HX50
Außendesignkonzept
Innenraumkonzept
GT50 Turbinentriebwerk
General Aviation 2.0
Hill Digital Cockpit
News & Storys
Technische Details
Reichweitensimulator
Die Entstehung des HX50
ADRESSE
Hill Helicopters
Unit 3, Shackleton Way
Stafford, ST16 1GY
Vereinigtes Königreich
Kontakt
Allgemeine Anfragen:
+44 (0) 1384 590700
Buchhaltung:
+44 (0) 1384 590700
Vertrieb:
+44 (0) 1889 228040
hello@hillhelicopters.com
ADRESSE
Hill Helicopters
Unit 3, Shackleton Way
Stafford, ST16 1GY
Vereinigtes Königreich
© 2026 HILL HELICOPTERS