Обновление GT50: завершён на 99,5 % и готов к сборке
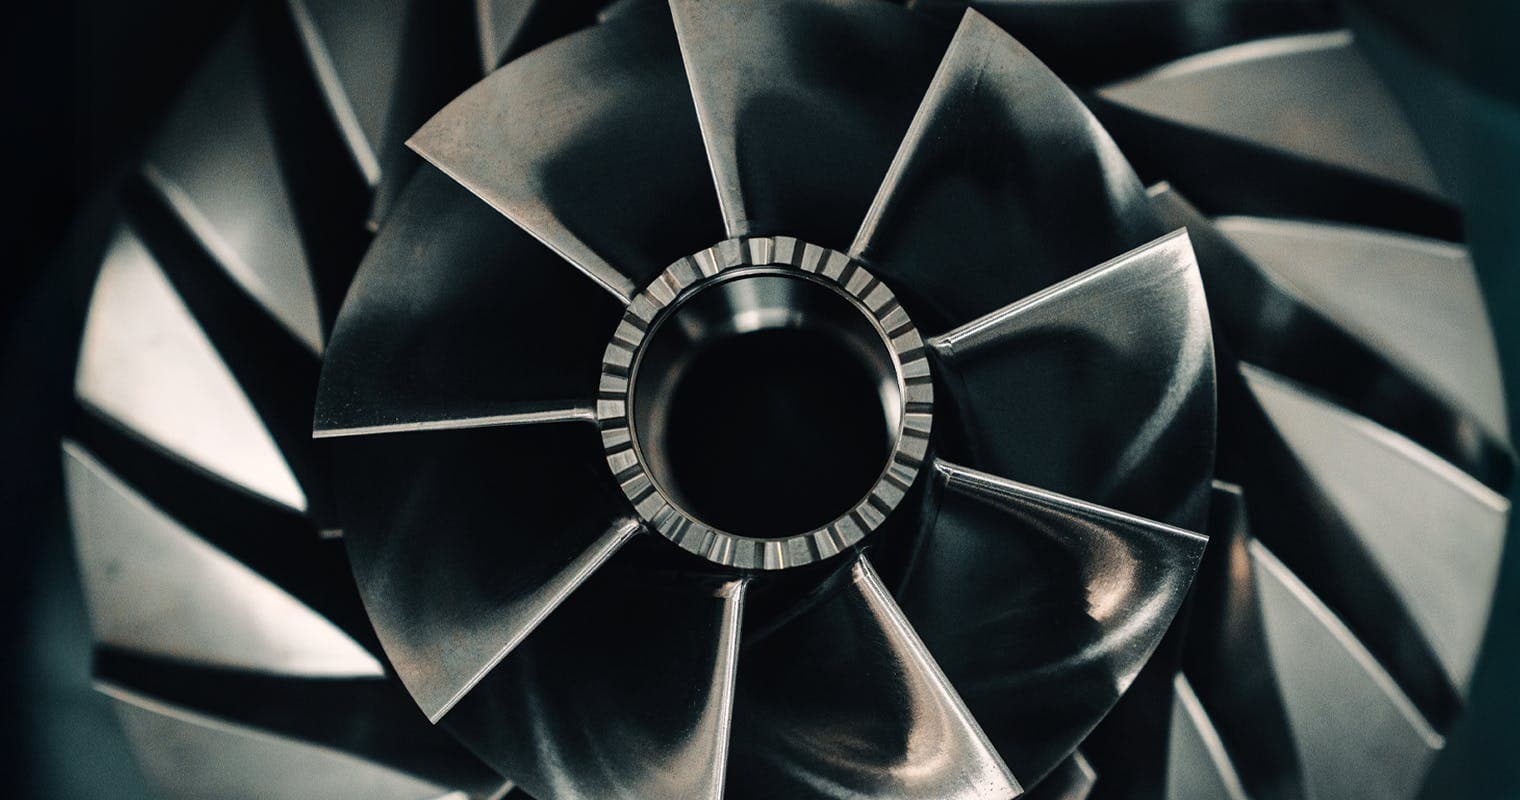
За последние несколько месяцев производственная команда Hill создала 438 высокосложных прецизионных деталей прототипа газотурбинного двигателя из исходного сырья на основе фундаментальных принципов. Изготовление этих деталей потребовало 71 668 отдельных операций механической обработки и производства, из которых 99,5 % уже выполнены. На последние двадцать компонентов наносятся финальные штрихи.
Уже через неделю будет собран самый первый прототип GT50, а вскоре после этого состоится его первый запуск.
18 мая 2026
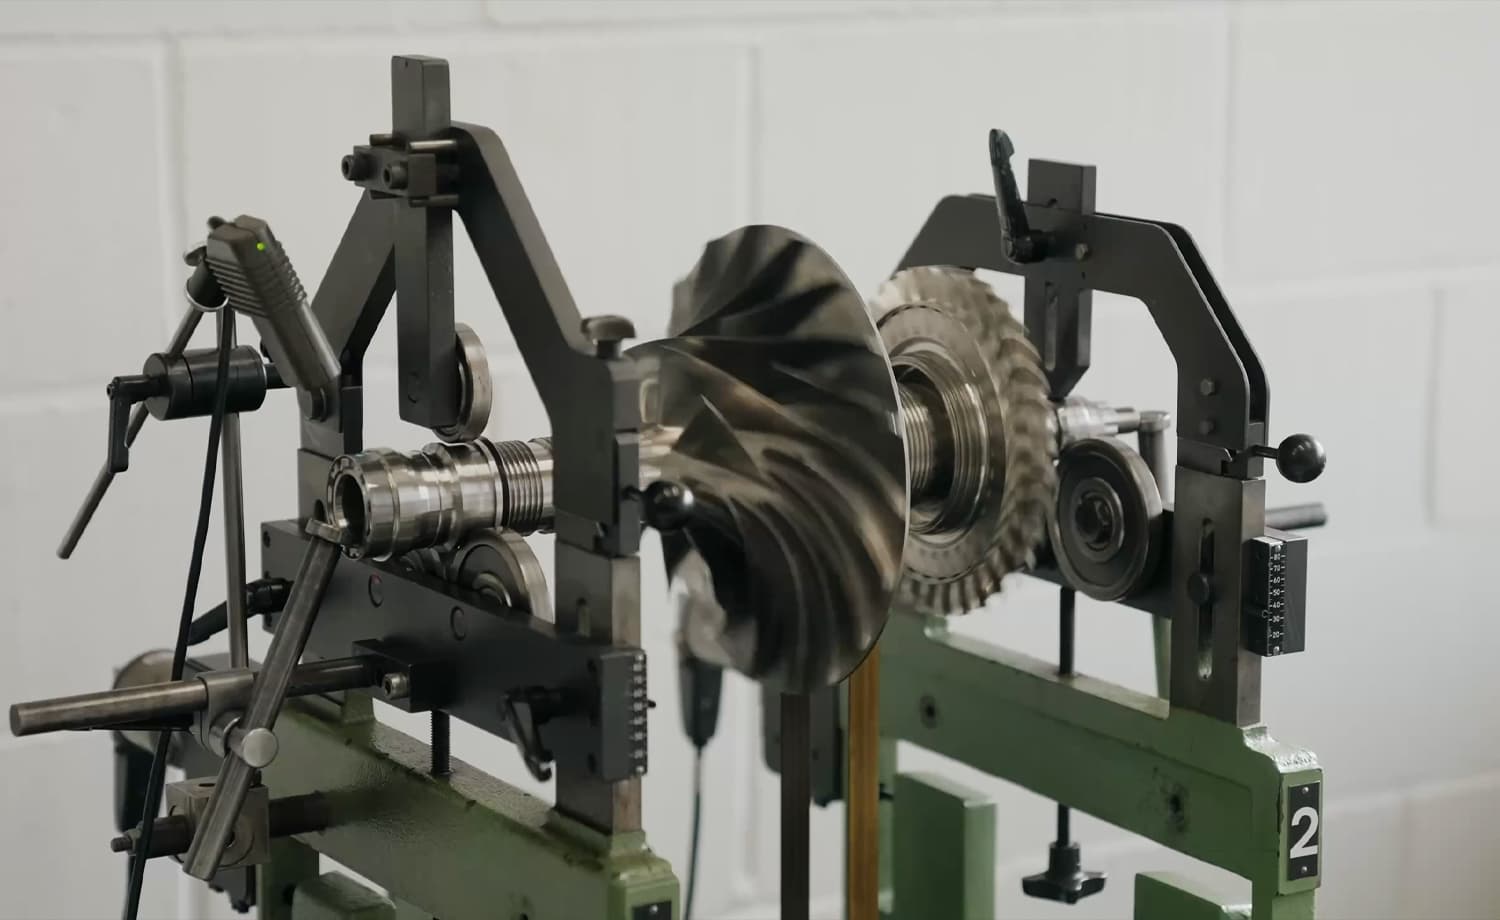
Динамика ротора: балансировка, воспроизводимость и точность
Ротор газогенератора GT50 вращается со скоростью около 50 000 об/мин. На таких оборотах даже микроскопический дисбаланс порождает разрушительные нагрузки. В предыдущем обновлении Hill подробно описал трудоёмкий процесс балансировки ротора в сборе. Этот этап теперь успешно пройден: ротор идеально балансируется на станке и сохраняет ту же самую точку балансировки после разборки и повторной сборки.
Воспроизводимость результатов принципиально важна, поскольку ротор необходимо частично разобрать для установки в корпус двигателя в ходе окончательной сборки. Команда приложила значительные усилия, чтобы обеспечить высочайшую надёжность этого процесса и полностью исключить риск непредвиденных проблем с динамикой ротора при первом запуске.
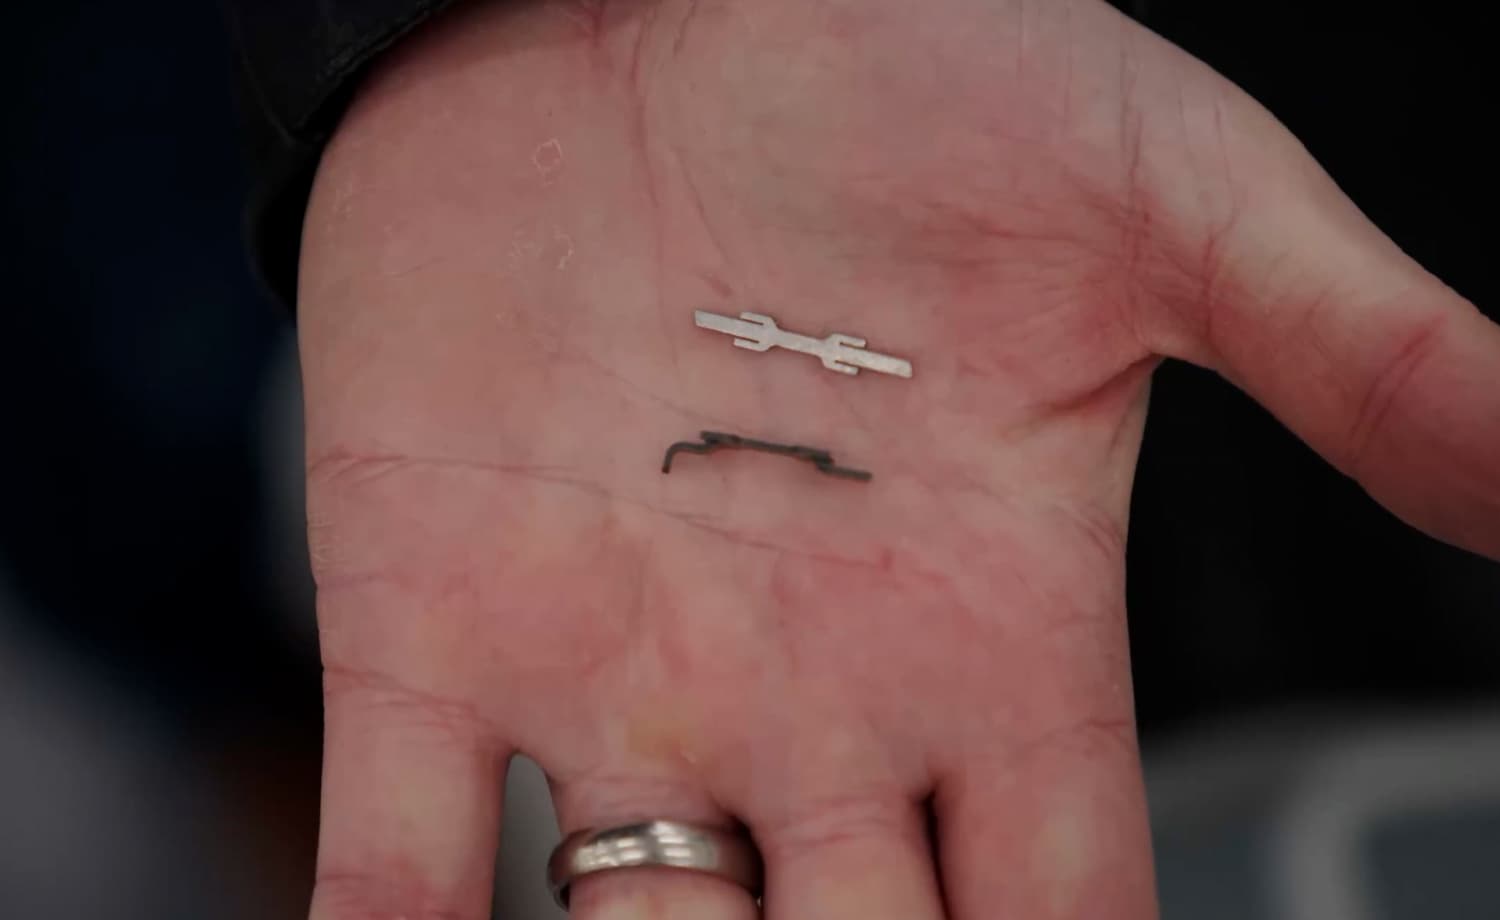
Решение «Камертон»
Лопатки турбины двигателя GT50 крепятся в диске с помощью замка «ёлочка», выдерживающего огромные центробежные нагрузки при 50 000 об/мин. Однако в осевом направлении лопатки фиксируются небольшими штампованными металлическими скобами, которые загибаются для надёжного удержания. Исходная конструкция — простая форма «конька крыши» — оказалась сложной для изготовления в пределах допусков. После сборки ротора стала очевидной разница в осевом люфте между лопатками.
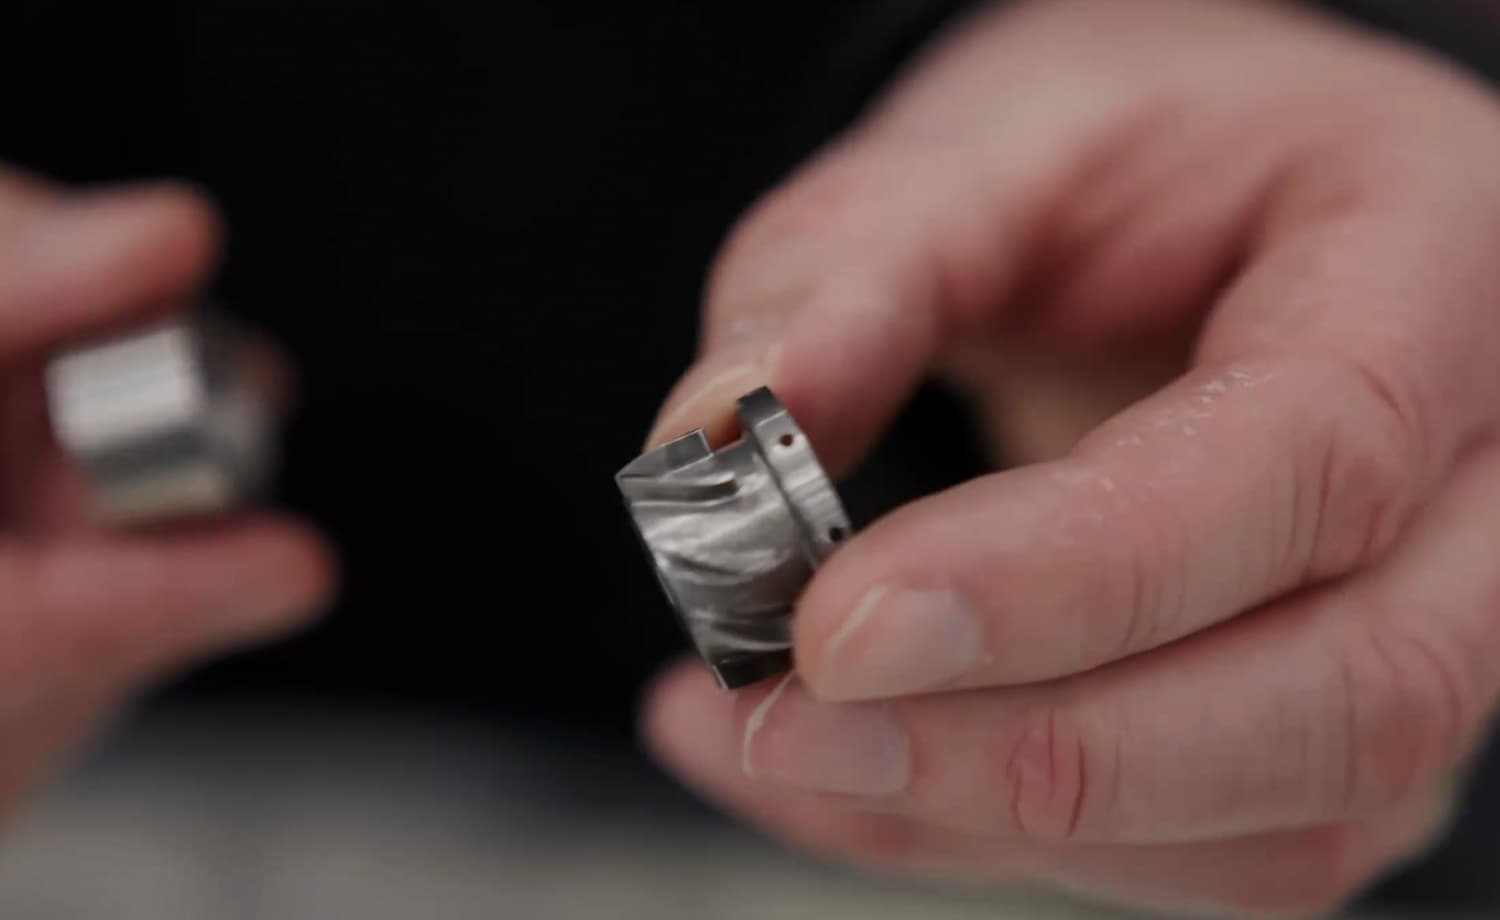
Решением стала модернизированная скоба, напоминающая по форме камертон. Изготавливаемая методом лазерной резки, штамповки или проволочно-вырезной электроэрозионной обработки, она своими плоскими зубьями точно входит в паз у основания каждой лопатки. Специальный пресс-инструмент формирует изогнутый профиль, благодаря которому скоба плотно прилегает снизу. Результат: в новейшем серийном диске лопатки теперь полностью зафиксированы — с пренебрежимо малым осевым отклонением и без какого-либо ущерба для процедуры балансировки.
Для защиты диска и хвостовика лопатки от царапин кончики скоб-камертонов проходят обработку в галтовочном барабане для снятия заусенцев. При увеличении видны микроскопические радиусы скругления — ровно такие, чтобы устранить острые кромки, не изменяя общей геометрии детали.
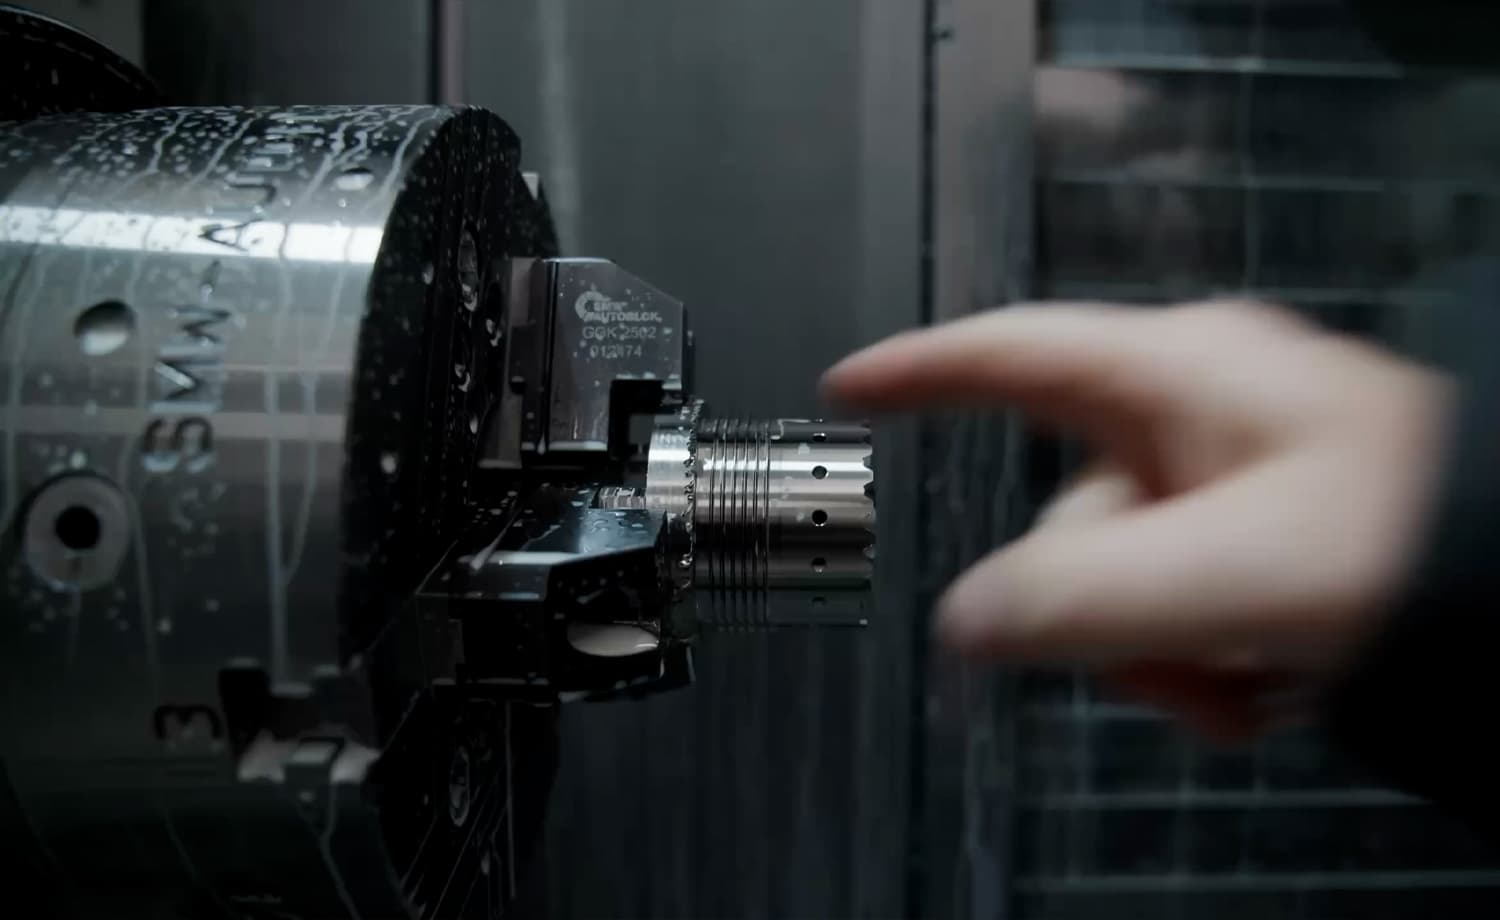
Муфты Curvic и последовательность производственного процесса
Даже, казалось бы, незначительное изменение способно запустить цепную реакцию во всём процессе высокоточного производства. Несколько недель назад продолговатые отверстия в одном из компонентов ротора были заменены круглыми для повышения технологичности. Это решение сработало, однако привело к изменению порядка последующих операций, в результате чего муфты Curvic вышли за пределы допусков.
Был изготовлен новый компонент с обновлённым порядком обработки, чтобы сохранить геометрию передней и задней муфт Curvic в пределах требуемых субмикронных допусков. В настоящее время ведётся финишная механическая обработка компонента, предназначенного для испытательного двигателя.
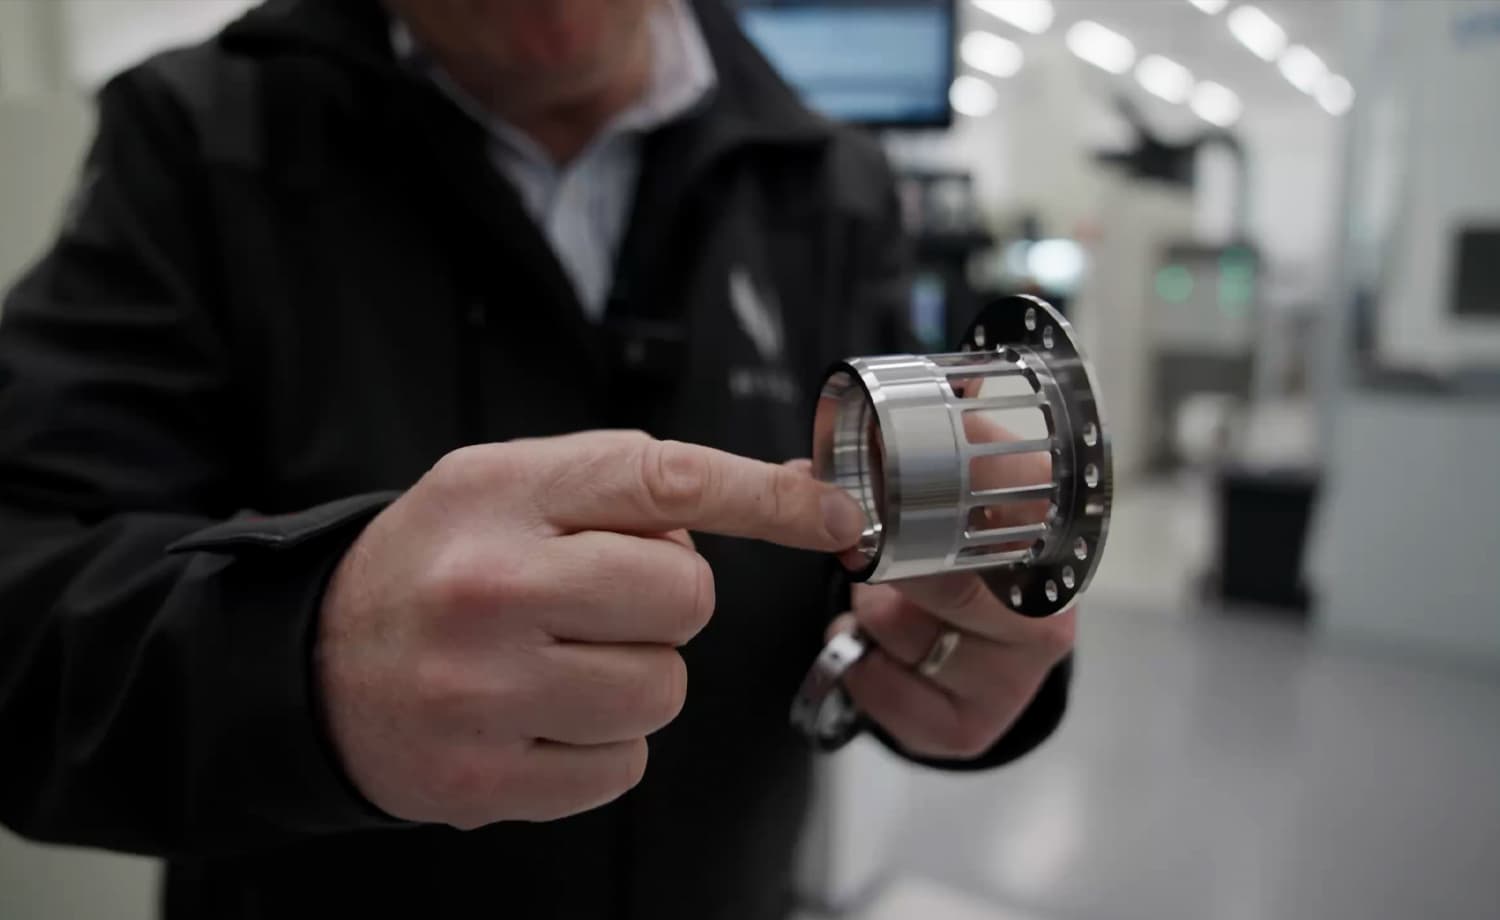
Подшипники, обоймы и тела качения
Высокоскоростные подшипники — одни из самых ответственных компонентов любого газотурбинного двигателя. Команда Hill завершила работу над ключевыми элементами системы подшипников газогенератора:
- Наружная обойма с упругим элементом: выполняет функцию подвески, крепящей подшипник к корпусу двигателя и обеспечивающей необходимую жёсткость для управления динамикой ротора.
- Внутренняя обойма: воспринимает значительную долю осевой нагрузки и формирует уплотнительную поверхность для демпфера с масляной плёнкой, гасящего вибрации ротора.
- Сепараторы, ролики и прецизионные шарики: обеспечивают точное позиционирование шариков и роликов на скоростях, близких к 50 000 об/мин.
Показатели круглости и цилиндричности наружной дорожки качения выдержаны с субмикронной точностью — до одной тысячной миллиметра. Каждый из этих компонентов изготавливается из специальной стали, сохраняющей прочность и твёрдость при экстремально высоких температурах в сердце двигателя.
Основные корпусные узлы приобретают окончательный вид
По мере того как работы над вращающимися узлами близятся к завершению, статические элементы конструкции двигателя также приобретают законченный вид:
- Входной корпус / задняя стенка коробки приводов: Передний силовой каркас двигателя, включающий профилированный воздухозаборник и бобышки для установки шестерён и подшипников.
- Передняя крышка коробки приводов: Обеспечивает вторую половину опор подшипников и имеет обработанные поверхности для установки стартер-генератора, масляного насоса, топливного насоса и теплообменников.
- Корпус камеры сгорания: Полностью оснащённый контрольно-измерительными приборами прототип, изготовленный методом 3D-печати из металла, прошёл механическую обработку передних и задних фланцев, а также внутренних элементов для уплотнений и высокотемпературных деталей. Ещё предстоят завершающие операции на 5-осевом станке по доводке посадочных мест форсунок и фланцев под контрольно-измерительные приборы.
- Межтурбинный канал: Диффузор газового тракта, расположенный между выходом турбины газогенератора и входом силовой турбины. Также изготовлен методом 3D-печати из суперсплава и прошёл чистовую обработку под установку бобышек для контрольно-измерительных приборов.
Жаровая труба и топливная система
Первая кольцевая жаровая труба GT50 полностью изготовлена. Она включает фронтовое устройство камеры сгорания с плавающими пружинами для герметизации топливных форсунок и завихрителей, а также уже выполненные отверстия плёночного охлаждения и смешения. Единственная оставшаяся операция — размещение финальных отверстий смешения, которое будет выполнено по результатам текущих испытаний на стенде камеры сгорания для подтверждения оптимального расположения запальной свечи.
Система подачи топлива отличается не меньшей степенью проработанности. Топливные коллекторы, отлитые на собственных мощностях в PC1, прошли механическую обработку для создания внутренних каналов, подводящих топливо к каждой форсунке. Сами форсунки ввинчиваются в коллекторы и окружены завихрителями, которые распыляют топливо и формируют стабильную зону рециркуляции, необходимую для устойчивого горения. Подготовлен полный комплект распылительных форсунок, что позволит точно настроить систему сгорания на финальном испытательном стенде до окончательного утверждения конфигурации для первого прототипа двигателя.
Лопатки турбины и статорные кольца
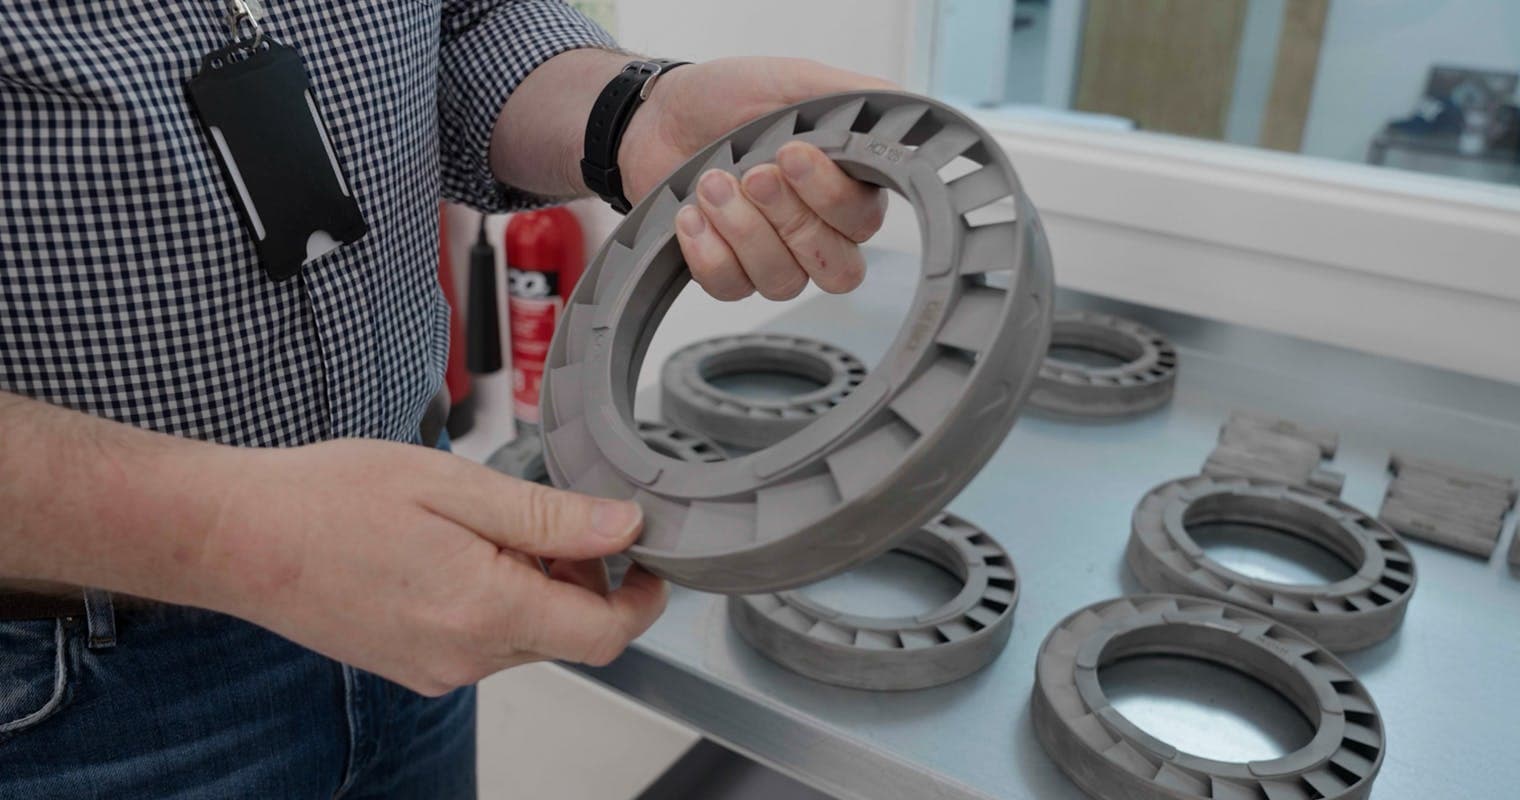
Производство всех лопаток турбины завершено. Лопатки, предназначенные для первого двигателя, проходят финальный размерный контроль и КТ-сканирование, чтобы убедиться, что возможные внутренние дефекты находятся в пределах допусков. Тем временем статорное кольцо — корпус, внутри которого вращается диск турбины с лопатками, — прошло механическую обработку истираемого покрытия для обеспечения минимальных радиальных зазоров по торцам лопаток, необходимых для высокой эффективности, а также запаса безопасности на случай касаний на высоких режимах работы в процессе испытаний.
Контрольно-измерительное оборудование: позиция с наибольшим сроком изготовления
Одним из наиболее трудоёмких этапов программы разработки любого опытного двигателя является оснащение контрольно-измерительными приборами. Для регистрации давлений, температур и скоростей потока по всему газовому тракту команда спроектировала и изготовила системы гребёнок и кронштейнов, выступающих в кольцевой канал в нескольких сечениях. Капиллярные трубки проложены вдоль всего двигателя для передачи данных к датчикам, установленным в зонах с безопасным температурным режимом. Сами датчики находятся на складе и ожидают монтажа.
Испытательные стенды: от Rufus 1 до Rufus 3
Пока компоненты двигателя собираются на PC1, программа испытаний топливной системы и камеры сгорания продвигается параллельно.
- Rufus 1 — одноканальный стенд — подтвердил характеристики форсунок, стабильность воспламенения и работоспособность базовых алгоритмов управления.
- Rufus 3 — новый трёхканальный стенд, представляющий одну четверть кольцевой камеры сгорания, сейчас находится в процессе сборки. Он позволит проверить стабильность перекрёстного розжига между струями форсунок, оптимизировать положение воспламенителей, а также подтвердить графики подачи топлива и параметры воздушного потока, которые будет использовать FADEC при первых запусках двигателя.
Спрямленная жаровая труба для Rufus 3 в настоящее время устанавливается в корпус, а начало испытаний ожидается в ближайшие дни.
Испытательный бокс GT50
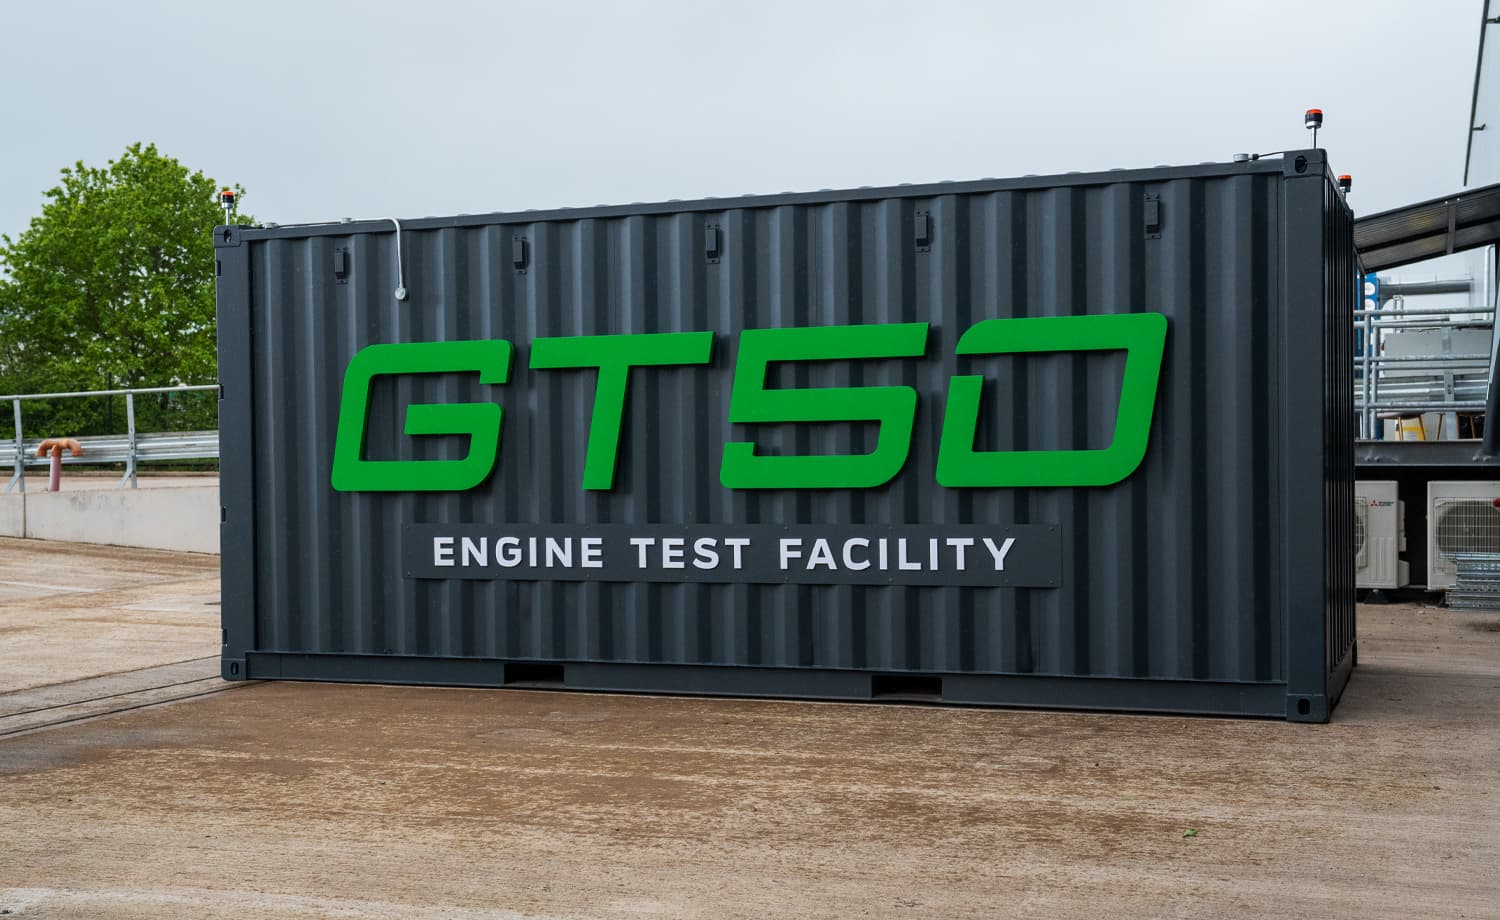
Сам испытательный бокс представляет собой переоборудованный морской контейнер со звукоизоляционной обшивкой для изоляции шума от длительных испытаний газогенератора без причинения дискомфорта окружающим. Внутри находится испытательный стенд, изначально созданный для валидации понижающего редуктора. Сейчас он дорабатывается для установки газогенератора, затем — силовой турбины и, наконец, полноценной системы смазки и вспомогательных внешних систем, необходимых для первых запусков.
Для последующих испытаний силовой турбины вокруг контейнера будет возведена бетонная защитная конструкция на случай маловероятного разрушения диска. Антивибрационные опоры, системы электроснабжения и полноценная инфраструктура контрольно-измерительных приборов уже установлены.
Обратный отсчёт
Многие говорили, что Hill взялась за непосильную задачу, решив самостоятельно спроектировать и построить газотурбинный двигатель для HX50. Эта вершина покорялась шаг за шагом, от одной операции механической обработки к другой. Теперь, когда завершено 99,5 % всех производственных операций, путь вперёд открыт:
- Финальная доработка последних двадцати деталей.
- Сборка первого прототипа GT50 — приблизительно через десять дней.
- Запуск и испытания двигателя — первого вертолётного двигателя, построенного в Великобритании почти за пятьдесят лет.
Как говорит Джейсон Хилл, самое интересное вот-вот начнётся.
ПРИСОЕДИНЯЙТЕ К НАШЕЙ ПРЕЗЕНТАЦИИ
Вас заинтересовал HX50? Закажите презентацию и узнайте, почему HX50 лучше, чем ваш нынешний вертолёт.
Что в презентации?
Кто
Миша Гелб (он же Pilot Yellow) и Рубен Диас
Что
Полная эксклюзивная информация о HX50 пока недоступна для широкой публики
Как
30 минутная презентация + вопросы и ответы
Станьте частью путешествия
Получайте все актуальные новости и обновления о HX50 на свою электронную почту.

HX50
Внешний вид
Интерьер
Двигатель
General Aviation 2.0
Hill Digital Cockpit
Новости и истории
Технические подробности
Симулятор дальности
Документальный сериал
АДРЕС
Hill Helicopters
Unit 3, Shackleton Way
Stafford, ST16 1GY
United Kingdom
Контакты
Общие вопросы:
+44 (0) 1384 590700
Бухгалтерия:
+44 (0) 1384 590700
Продажи:
+44 (0) 1889 228040
hello@hillhelicopters.com
АДРЕС
Hill Helicopters
Unit 3, Shackleton Way
Stafford, ST16 1GY
United Kingdom
© 2026 HILL HELICOPTERS