Aggiornamento GT50: completato al 99,5% e pronto per l'assemblaggio
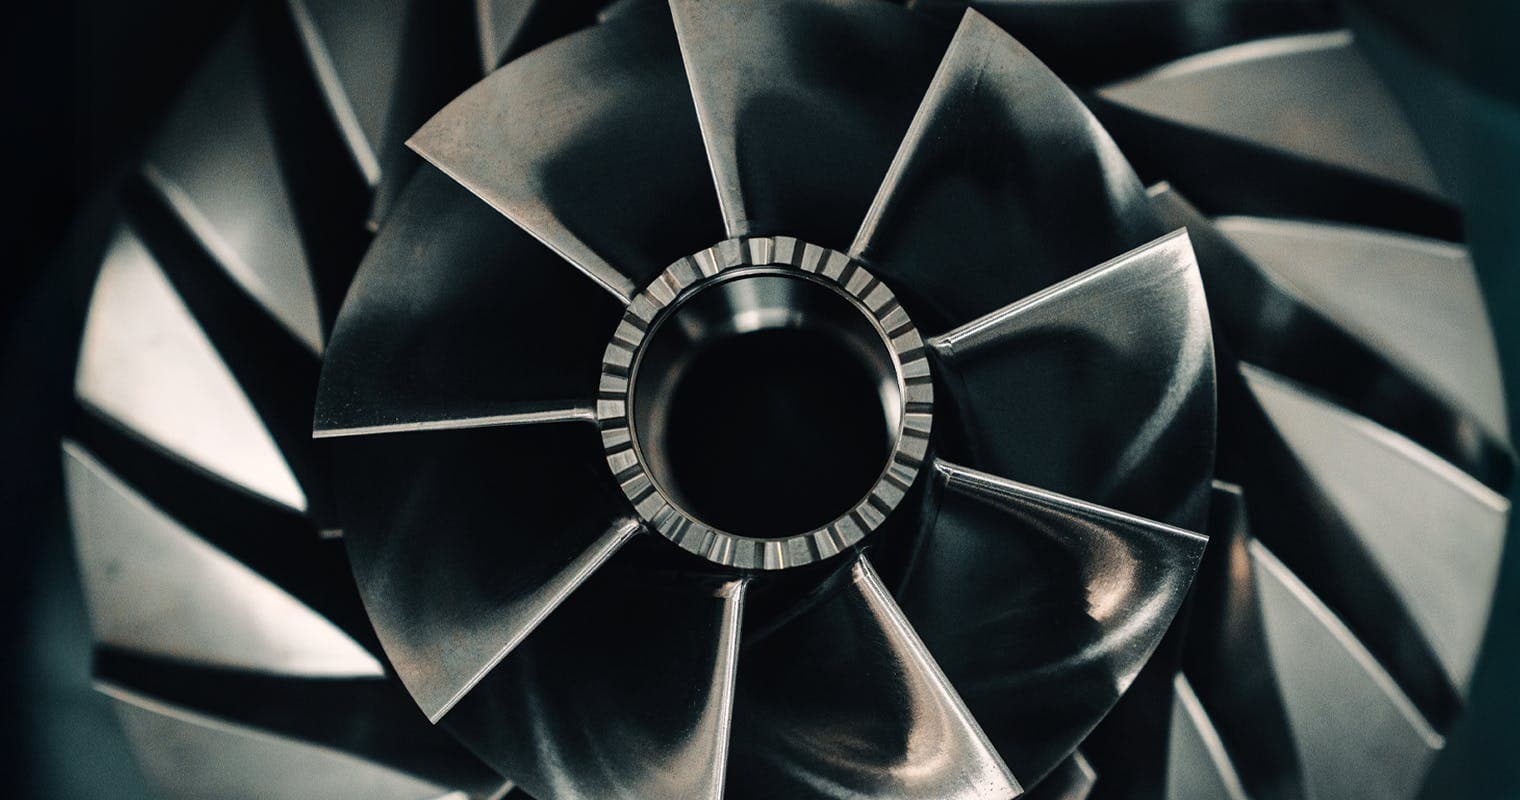
Nel corso degli ultimi mesi, il team di produzione di Hill ha sviluppato 438 componenti prototipo ad alta complessità e precisione per la turbina a gas partendo dalle materie prime e dai principi fondamentali. Questi componenti hanno richiesto 71.668 singole operazioni di lavorazione meccanica e produzione, di cui il 99,5% è ora completato. Le ultime finiture sono in fase di applicazione sui restanti venti componenti.
Entro una settimana, verrà assemblato il primissimo prototipo del GT50 e, poco dopo, si procederà all'accensione.
18 mag 2026
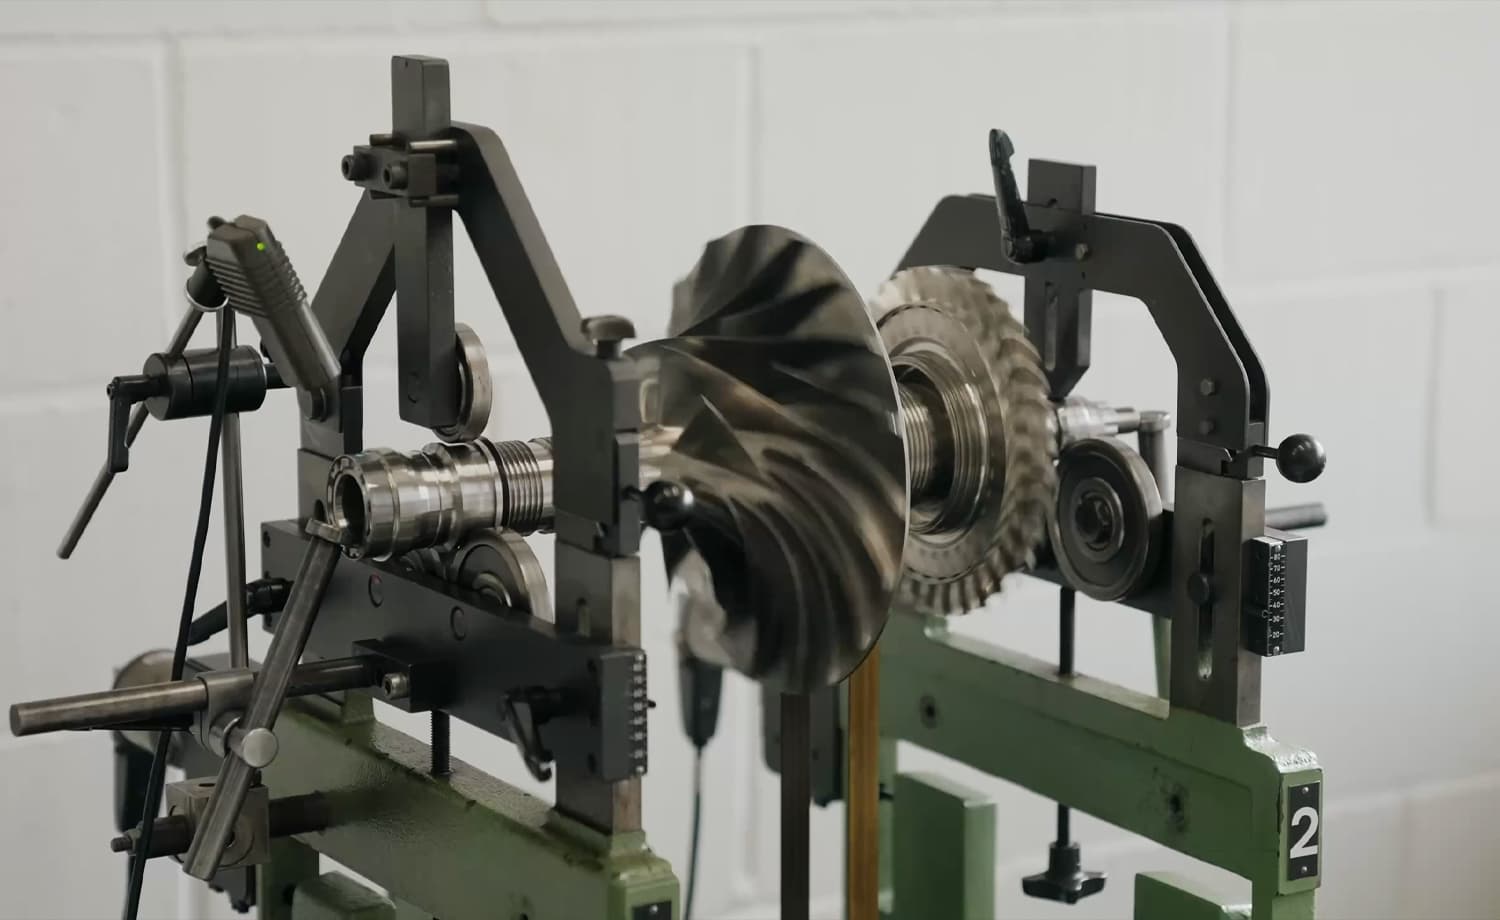
Dinamica del rotore: equilibratura, ripetibilità e precisione
Il rotore del generatore di gas del GT50 gira a circa 50.000 RPM. A tali velocità, anche gli squilibri più microscopici generano forze distruttive. Nel precedente aggiornamento, Hill ha illustrato il meticoloso processo di equilibratura del gruppo rotante. Questo traguardo è ora stato convalidato: il rotore risulta perfettamente equilibrato sul banco macchina e riproduce lo stesso punto di equilibratura dopo lo smontaggio e il rimontaggio.
Questa ripetibilità è fondamentale, poiché il rotore deve essere parzialmente smontato per essere inserito nella carcassa del motore durante l'assemblaggio finale. Il team ha investito risorse considerevoli per rendere robusto questo processo di trasferimento, eliminando qualsiasi rischio di anomalie rotordinamiche durante il primo avvio.
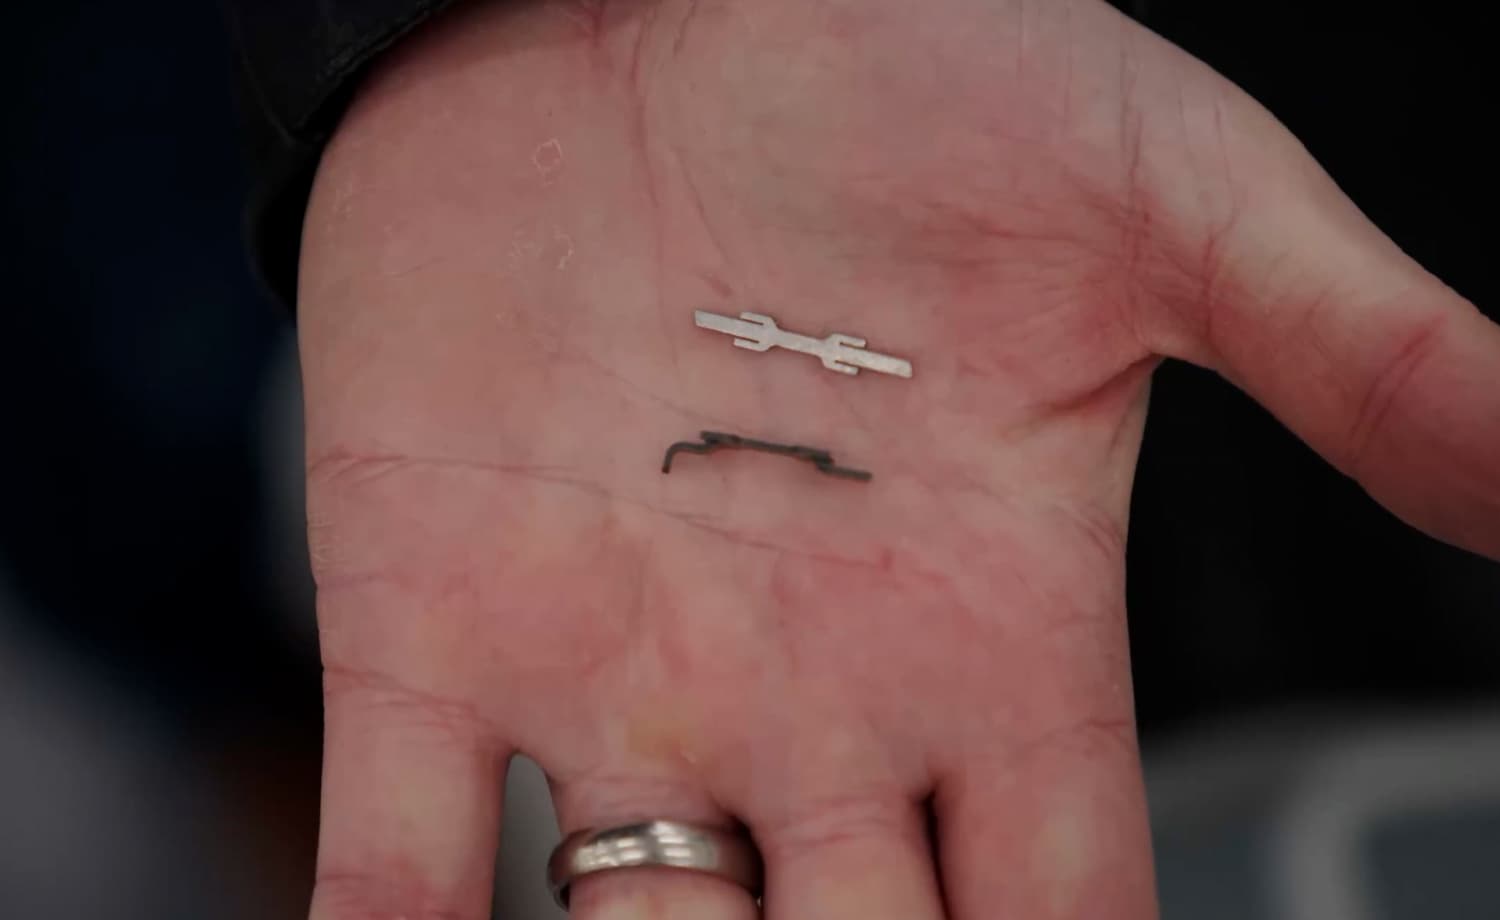
La soluzione "a diapason"
Le pale della turbina del GT50 sono trattenute nel disco tramite un innesto ad albero di pino, che sopporta l'enorme carico centrifugo a 50.000 giri/min. Assialmente, tuttavia, le pale sono fissate da piccole clip in metallo stampato, piegate per bloccarle in posizione. Il progetto originale, con una semplice forma "a tetto", si è rivelato difficile da mantenere entro le tolleranze. Una volta assemblato il rotore, è emersa una variazione del gioco assiale da pala a pala.
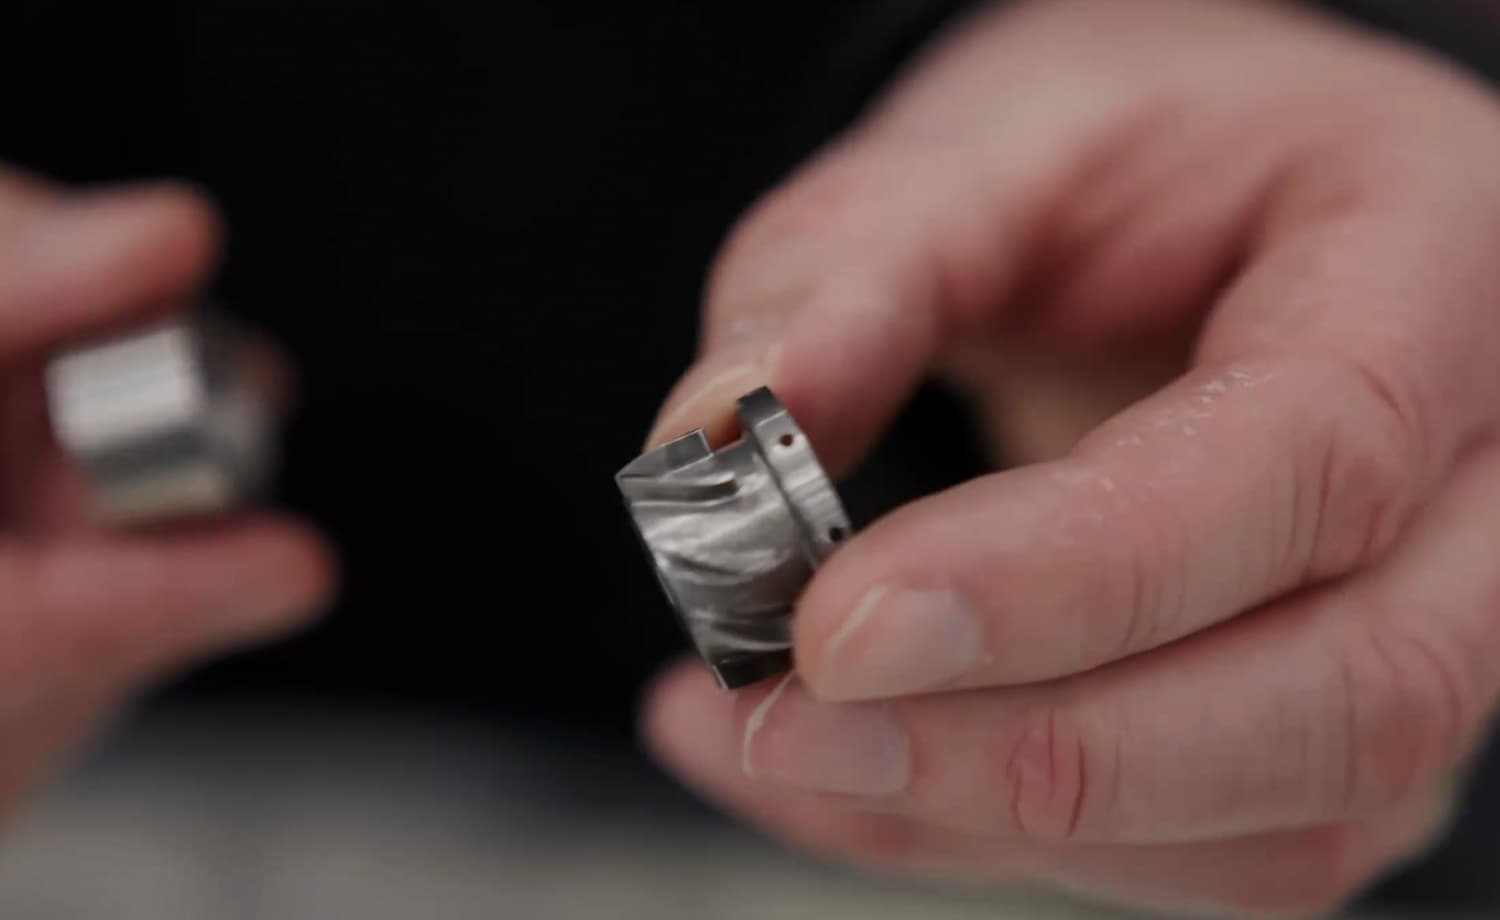
La soluzione è una clip riprogettata che ricorda un diapason. Prodotta tramite taglio laser, stampaggio o elettroerosione a filo, i suoi rebbi piatti si posizionano con precisione nella scanalatura alla base di ciascuna pala. Uno stampo dedicato ne forma il profilo curvo, consentendo alla clip di alloggiarsi perfettamente al di sotto. Il risultato: le pale sono ora completamente salde nel più recente disco di produzione, con una variazione assiale trascurabile e senza alcun compromesso per la procedura di bilanciamento.
Per proteggere il disco e la radice della pala dai graffi, le punte del diapason vengono sbavate in una macchina a barilatura. Sotto ingrandimento sono visibili i microscopici raggi di raccordo, appena sufficienti a eliminare gli spigoli vivi senza alterare la geometria complessiva.
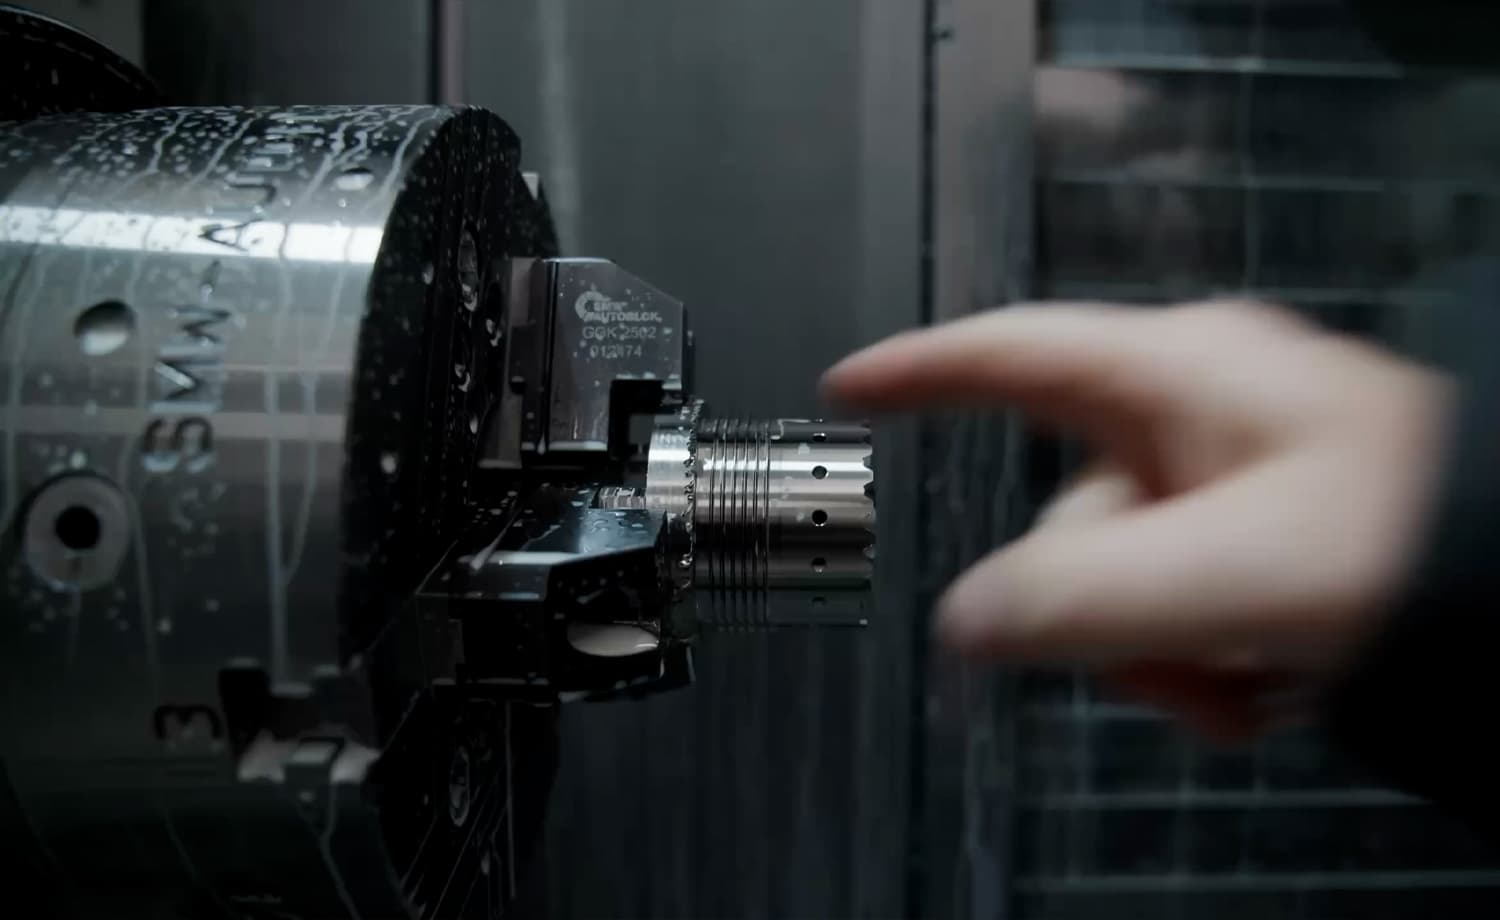
Accoppiamenti Curvic e sequenza di produzione
Anche una modifica apparentemente minore può propagarsi a cascata lungo una catena di produzione di precisione. Alcune settimane fa, i fori asolati in un componente del rotore sono stati sostituiti con fori circolari per migliorarne la lavorabilità. La modifica ha funzionato, ma ha alterato l'ordine delle operazioni successive e ha portato gli accoppiamenti Curvic fuori tolleranza.
È stato prodotto un nuovo componente con un ordine di lavorazione aggiornato, al fine di mantenere la geometria Curvic anteriore e posteriore entro le tolleranze submicroniche richieste. La lavorazione finale è ora in corso sul componente destinato al motore di prova.
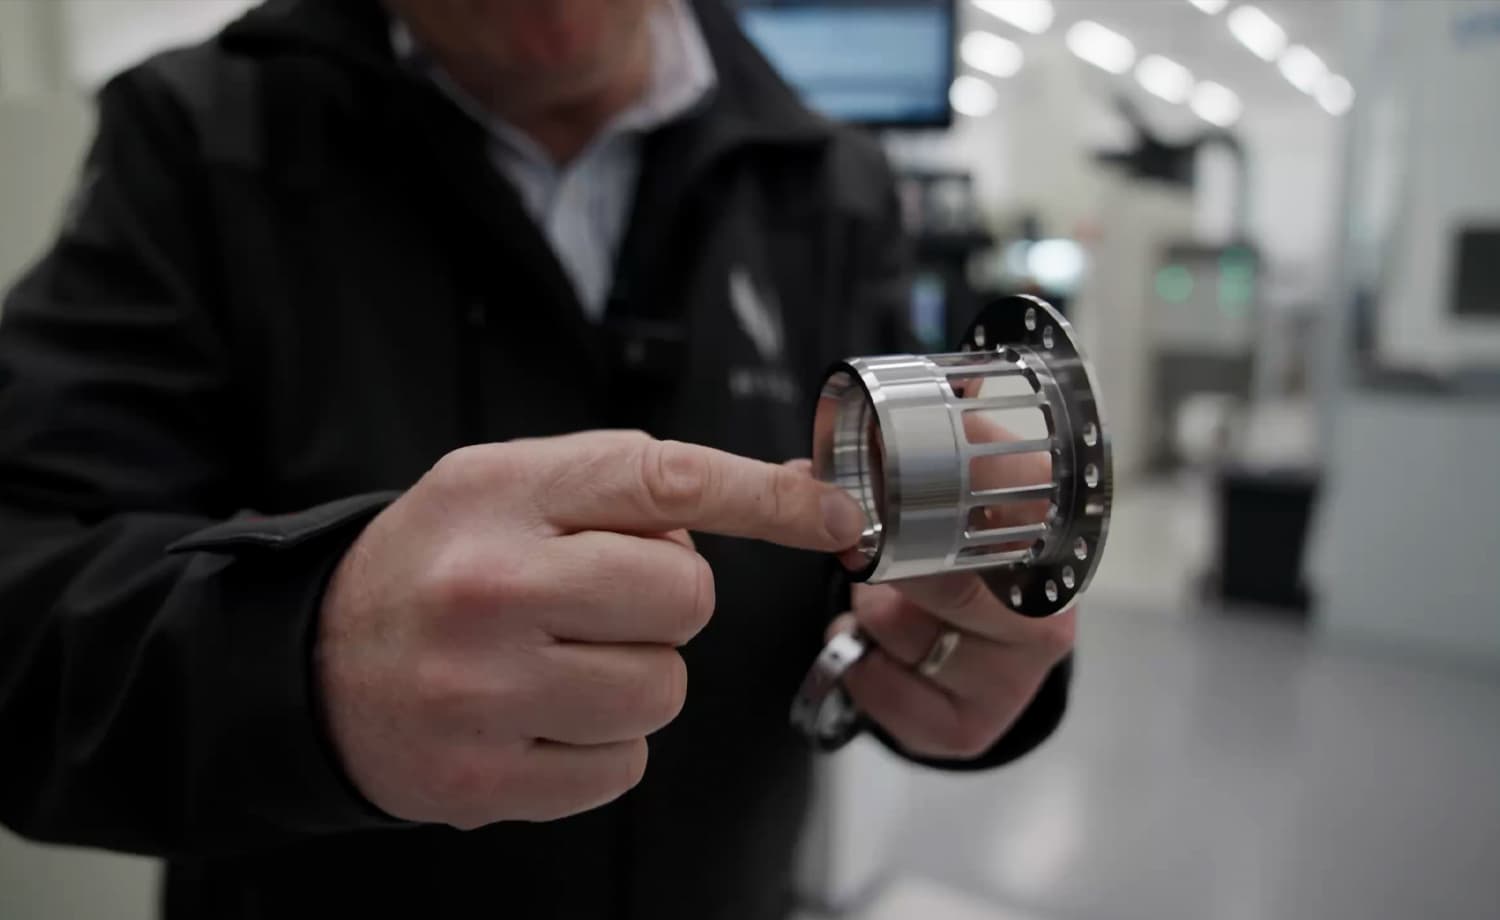
Cuscinetti, Anelli ed Elementi Volventi
I cuscinetti ad alta velocità sono tra i componenti più critici in qualsiasi turbina a gas. Il team di Hill ha ora completato gli elementi fondamentali del sistema di cuscinetti del generatore di gas:
- Anello esterno con barra a molla: Funge da sistema di sospensione che collega il cuscinetto alla struttura del motore e controlla la rigidità per la gestione della dinamica del rotore.
- Anello interno: Gestisce una quota significativa del carico assiale e fornisce la superficie di tenuta per lo smorzatore a film d'olio che attutisce le vibrazioni del rotore.
- Gabbie, rulli e sfere di precisione: Mantengono le posizioni esatte di sfere e rulli a quasi 50.000 RPM.
La pista di rotolamento esterna è realizzata con tolleranze di rotondità e cilindricità submicroniche — un millesimo di millimetro. Ognuno di questi componenti è lavorato a partire da un acciaio specifico, formulato per mantenere resistenza e durezza anche alle temperature estreme nel cuore del motore.
I principali carter strutturali prendono forma
Con i componenti rotanti in fase di completamento, anche l'architettura statica del motore sta assumendo la sua forma definitiva:
- Carter di aspirazione / faccia posteriore della scatola degli accessori: La struttura portante anteriore del motore, che comprende la presa d'aria a campana e le sedi che alloggiano ingranaggi e cuscinetti.
- Coperchio anteriore della scatola degli accessori: Fornisce la seconda metà dei supporti per i cuscinetti e le superfici lavorate per lo starter-generatore, la pompa dell'olio, la pompa del carburante e gli scambiatori di calore.
- Carter della camera di combustione: Il prototipo in metallo stampato in 3D, interamente strumentato, è stato sottoposto alla lavorazione delle flange anteriori e posteriori, insieme ai dettagli interni per le tenute e i componenti ad alta temperatura. Restano da eseguire le operazioni finali a 5 assi per rifinire i supporti degli iniettori e le flange di strumentazione.
- Condotto intermedio (Interduct): Il diffusore del flusso dei gas situato tra l'uscita della turbina del generatore di gas e l'ingresso della turbina di potenza. Anch'esso stampato in 3D in superlega e rifinito a macchina per alloggiare le sedi della strumentazione.
Camera di combustione e sistema di alimentazione del carburante
La prima camera di combustione anulare del GT50 è completa. Ospita la testa del combustore con molle flottanti per sigillare gli iniettori di carburante e i vorticatori, insieme ai fori di raffreddamento a film e di diluizione già realizzati. L'unica operazione rimanente è il posizionamento dei fori di diluizione finali, in attesa dei test in corso sul banco di combustione per confermare la posizione ottimale della candela di accensione.
Il circuito di alimentazione del carburante è ugualmente raffinato. Fusi internamente presso PC1, i collettori del carburante vengono lavorati per creare canali interni che convogliano il carburante verso ciascun ugello. Gli ugelli stessi si avvitano nei collettori e sono circondati da vorticatori che atomizzano il carburante e stabiliscono la zona di ricircolo stazionaria, essenziale per una combustione stabile. È stata preparata una gamma completa di ugelli di iniezione affinché il sistema di combustione possa essere messo a punto con precisione sul banco di prova finale, prima che la configurazione selezionata venga definitivamente adottata per il primo prototipo di motore.
Pale della turbina e anelli di rivestimento delle pale
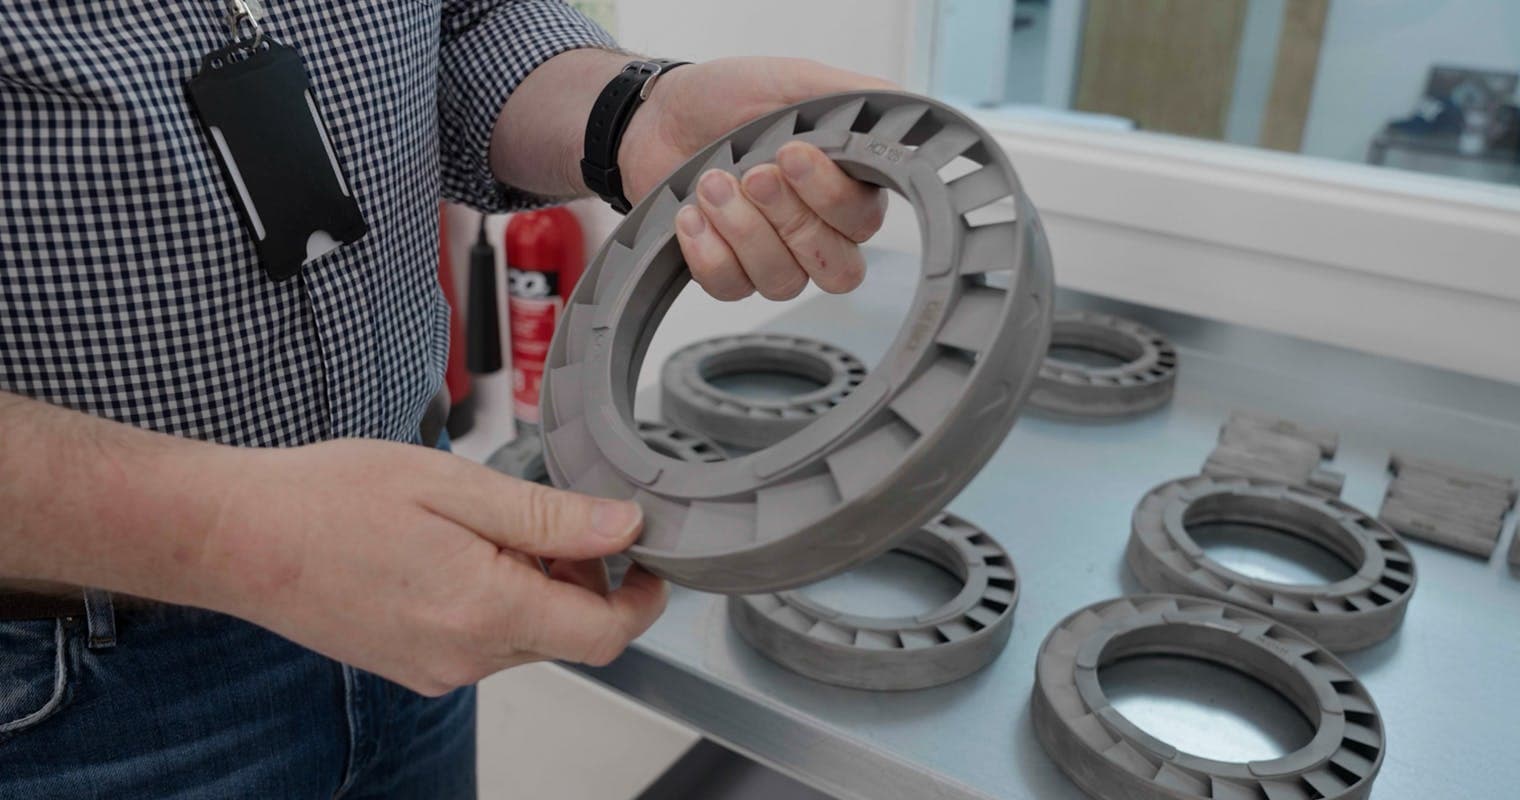
Tutta la produzione delle pale della turbina è ora ultimata. Le pale destinate al primo motore sono sottoposte ai controlli dimensionali finali e alla scansione CT per verificare che eventuali difetti interni rimangano entro le tolleranze accettabili. Nel frattempo, l'anello di rivestimento delle pale — l'involucro all'interno del quale ruotano il disco della turbina e le pale — ha subito la lavorazione a macchina del rivestimento abradibile per garantire i ridotti giochi in punta necessari all'efficienza, oltre a un margine di sicurezza contro gli sfregamenti ad alta potenza durante la fase di sviluppo.
Strumentazione: il componente con i tempi di realizzazione più lunghi
Uno degli aspetti che richiedono più tempo in qualsiasi programma per un motore prototipo è la strumentazione. Per rilevare pressioni, temperature e velocità di flusso lungo il percorso dei gas, il team ha progettato e realizzato sistemi di rastrelli e supporti che sporgono nel condotto anulare in corrispondenza di più stazioni. Tubazioni ipodermiche percorrono l'intera lunghezza del motore per convogliare tali misurazioni ai sensori montati in posizioni in cui possono resistere alle condizioni termiche. I sensori stessi si trovano in magazzino, in attesa di essere installati.
Banchi di prova: da Rufus 1 a Rufus 3
Mentre i componenti del motore convergono verso il PC1, il programma di test del carburante e della combustione è avanzato in parallelo.
- Rufus 1 - il banco monocanale - ha validato il comportamento degli ugelli, la stabilità dell'accensione e i primi algoritmi di controllo.
- Rufus 3 - un nuovo banco a tre canali che rappresenta un quarto del combustore anulare, è attualmente in fase di assemblaggio. Verificherà la stabilità dell'accensione incrociata tra i flussi degli iniettori, ottimizzerà il posizionamento degli accenditori e confermerà i parametri di alimentazione e del flusso d'aria che il FADEC utilizzerà durante le prime accensioni del motore.
Il liner di combustione raddrizzato per Rufus 3 è attualmente in fase di montaggio nel suo alloggiamento, con l'inizio dei test previsto entro pochi giorni.
La cella di prova del GT50
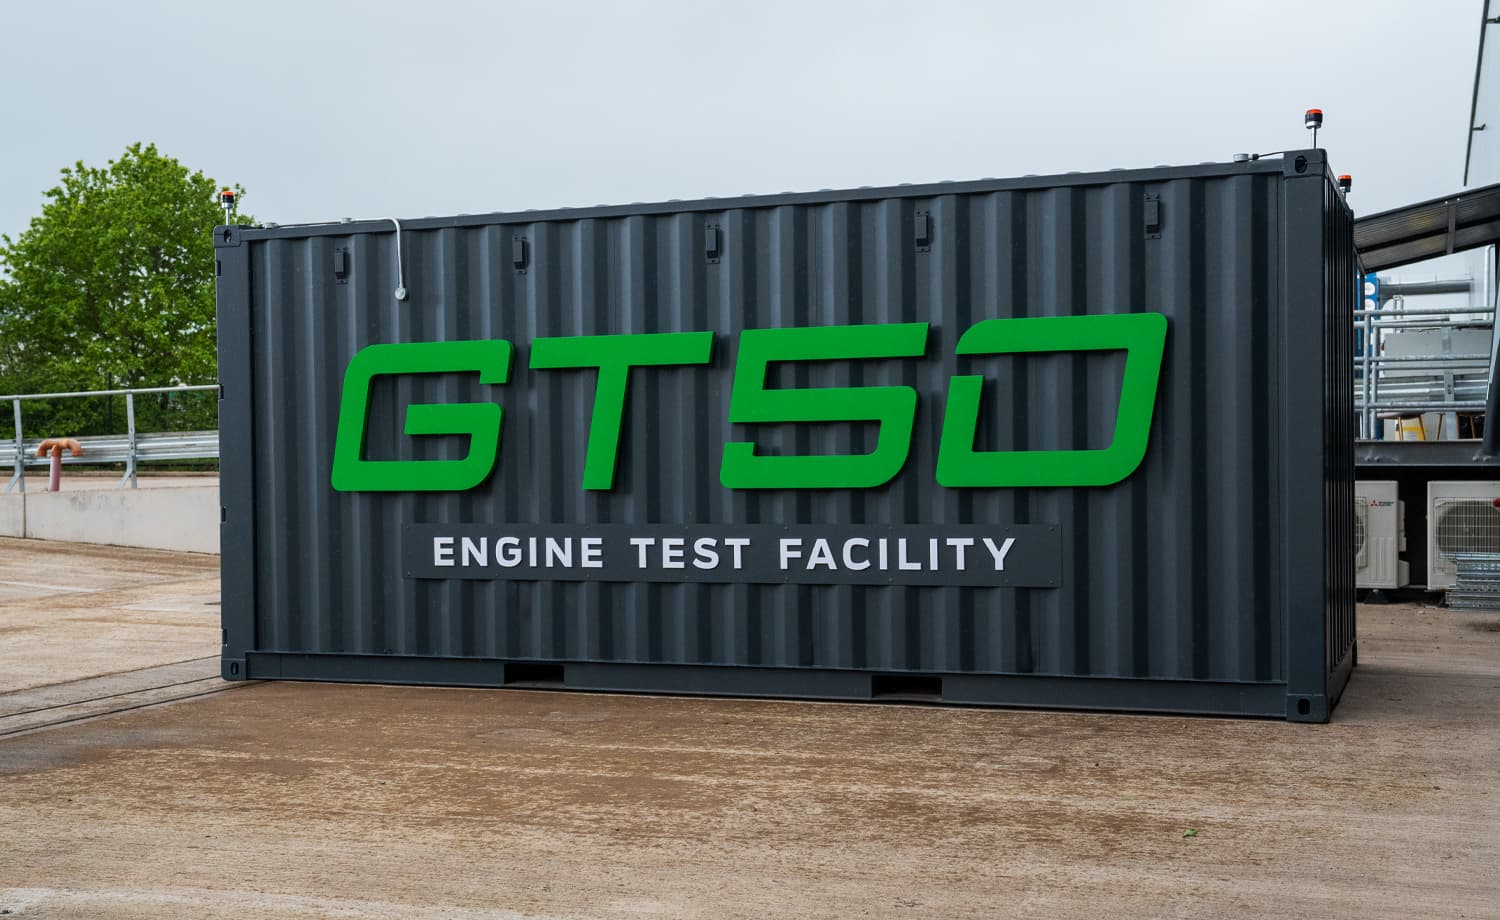
La cella di prova stessa è un container marittimo riadattato, rivestito acusticamente per contenere il rumore dei test prolungati del generatore di gas senza disturbare l'ambiente circostante. Al suo interno, il banco di prova — originariamente costruito per la validazione del riduttore di velocità — è in fase di ampliamento per accogliere prima il generatore di gas, poi la turbina di potenza e infine il sistema di lubrificazione completo e i servizi ausiliari necessari per le prime accensioni.
Per i successivi test della turbina di potenza, verrà aggiunta una struttura di contenimento in calcestruzzo attorno al container per fornire protezione nell'improbabile eventualità di una rottura del disco. I supporti antivibranti, gli impianti elettrici e l'intera infrastruttura di strumentazione sono già installati.
Il conto alla rovescia
Molti sostenevano che Hill si trovasse di fronte a una montagna scegliendo di progettare e costruire in proprio il motore a turbina a gas per l'HX50. Quella montagna è stata scalata una lavorazione meccanica alla volta. Con il 99,5% di tutte le operazioni di produzione completate, il percorso è ora chiaro:
- Ritocchi finali sulle ultime venti parti.
- Assemblaggio del primo prototipo GT50 in circa dieci giorni.
- Accensione e collaudo del motore — il primo motore per elicottero costruito nel Regno Unito in quasi cinquant'anni.
Il bello, come dice Jason Hill, sta per cominciare.
PARTECIPA ALLA NOSTRA PRESENTAZIONE DI GRUPPO
Sei interessato all'HX50? Prenota il tuo posto per la nostra presentazione di gruppo e scopri perché l'HX50 sarà migliore del tuo elicottero attuale.
Cosa include la presentazione
Chi
Mischa Gelb (alias Pilot Yellow) e Ruben Dias
Cosa
Dettagli completi ed esclusivi sull'HX50 non ancora disponibili al pubblico
Come
Presentazione di 30 minuti + Q&A
Partecipa al viaggio
Ricevi tutte le notizie e gli aggiornamenti rilevanti sull'HX50 direttamente nella tua casella di posta.

HX50
Concept degli Esterni
Concept degli Interni
Motore a Turbina GT50
Aviazione Generale 2.0
Hill Digital Cockpit
Notizie & Storie
Dettagli Tecnici
Simulatore di Autonomia
Viaggio verso l'HX50
INDIRIZZO
Hill Helicopters
Unit 3, Shackleton Way
Stafford, ST16 1GY
United Kingdom
Contatti
Informazioni Generali:
+44 (0) 1384 590700
Amministrazione:
+44 (0) 1384 590700
Vendite:
+44 (0) 1889 228040
hello@hillhelicopters.com
INDIRIZZO
Hill Helicopters
Unit 3, Shackleton Way
Stafford, ST16 1GY
United Kingdom
© 2026 HILL HELICOPTERS