55 avviamenti del GT50 e una fusoliera Gen Two definitiva per l'HX50
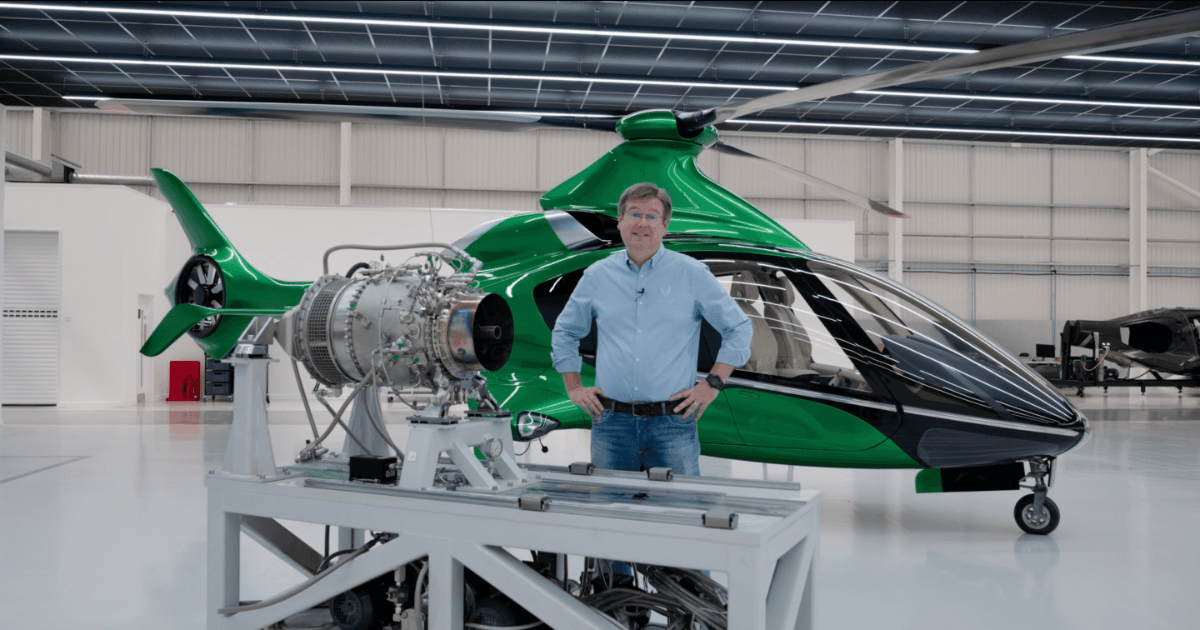
55 cicli di prova del GT50 fino all'85,8% di N1, un'ispezione boroscopica senza anomalie e una fusoliera dell'HX50 Gen Two ora congelata e rilasciata per la produzione. All'interno dell'aggiornamento del programma di novembre.
7 nov 2026
Dopo un periodo di necessaria concentrazione sullo sviluppo e la prototipazione del GT50, l'attenzione presso PC1 si è nuovamente spostata con decisione verso il completamento, la prototipazione e la messa in volo dell'HX50 stesso.
Dieci ore e mezza, un componente alla volta
55 cicli di prova, un'ora e 35 minuti e un'ispezione boroscopica impeccabile
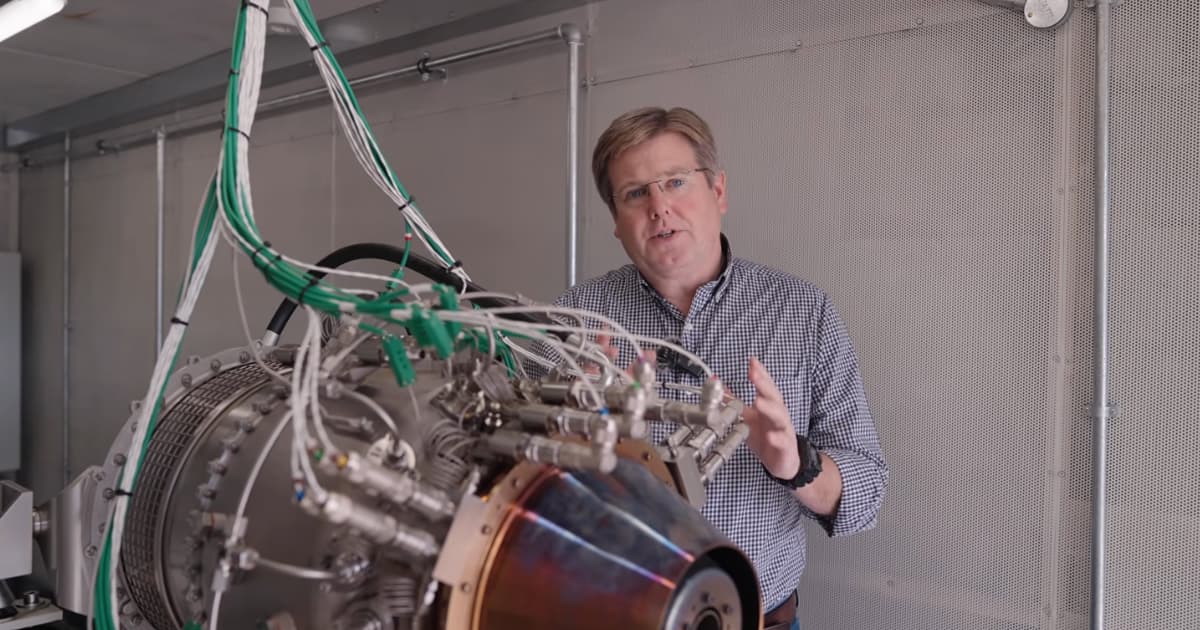
La prova più lunga effettuata finora sul GT50 è durata un'ora e 35 minuti, salendo progressivamente fino all'85,8% di N1, vicino al limite superiore dell'inviluppo operativo. Al termine, è stata effettuata l'ispezione boroscopica. All'interno, il motore era ancora come nuovo. Nessun segno di sfregamento, nessun degrado delle parti calde, nessun deposito di carbonio.
Questa è la situazione del prototipo dopo 55 cicli di prova nella cella presso PC1, per un totale di circa 10,5 ore. Dieci ore e mezza possono non sembrare molte.
Prova, smontaggio, riassemblaggio, prova
Le prove attuali sono brevi e mirate. Ciascuna di esse dimostra che un singolo componente del motore funziona correttamente e che continua a funzionare in un diverso punto operativo. Dopodiché il motore viene smontato, riconfigurato e rimesso in prova. Prova, smontaggio, riassemblaggio, prova. Il metodo si basa proprio su questi continui arresti e riavvii, e le ore di funzionamento sono volutamente contenute.
Da questo processo sono emersi tre risultati.
Avviamenti a temperature contenute e accensione prevedibile
Il sistema di alimentazione è validato. Gli avviamenti avvengono a temperature contenute, l'accensione è affidabile e prevedibile. Alcune modifiche minori alle tubazioni arriveranno con gli iniettori di carburante di serie, che apriranno la parte superiore dell'inviluppo delle prestazioni.
Quasi il 100% del carburante brucia
La combustione è quasi completa. Quasi il 100% del carburante che entra nel combustore ora brucia, rilascia il suo calore e si trasforma in potenza. Questo valore è difficile da raggiungere nella parte inferiore dell'intervallo operativo, e il motore è quasi a quel punto. Una volta che la pressione sale, la combustione è stabile e la distribuzione della temperatura è uniforme mentre i gas caldi lasciano il combustore diretti verso la palettatura statorica e la turbina.
Rotore e cuscinetti stabili
La struttura regge. I componenti del rotore, esaminati attraverso le predisposizioni di ispezione del motore, stanno resistendo bene, anche al funzionamento a temperature elevate del periodo iniziale di familiarizzazione. I cuscinetti non mostrano alcun aumento delle vibrazioni e le temperature rimangono costanti. Ciò che resta da fare è la messa a punto della lubrificazione: un'altra settimana o due per impostare i condotti di lubrificazione esattamente come dovrebbero essere.
Il motore inizia a gestirsi autonomamente
Il FADEC assume il controllo dell'avviamento e dello spegnimento
Con le funzioni principali operative, una parte sempre maggiore del FADEC viene integrata nel motore. È ora in grado di eseguire un avviamento semi-automatico e uno spegnimento automatico. Il passo successivo sarà il mantenimento autonomo di una velocità N1 al variare della potenza lungo l'intera gamma operativa. Gli algoritmi vengono eseguiti inizialmente sul sistema di controllo della cella di prova. Una volta validati e caratterizzati in quella sede, vengono trasferiti sul nostro hardware FADEC proprietario e operano come unità autonoma.
Due anni per un iniettore di carburante sviluppato internamente
Per spingere il motore a velocità, pressioni e temperature più elevate, sono necessari gli iniettori definitivi. Gli iniettori di sicurezza iniziali, montati per limitare il flusso di carburante nelle prime fasi di test, vengono sostituiti nel corso delle settimane successive con gli iniettori ad alta capacità e alta larghezza di banda sviluppati internamente da Hill. Dopodiché, le caratteristiche del motore potranno essere mappate sull'intero inviluppo operativo.
Gli iniettori rappresentano la parte più complessa del progetto, e il lavoro è proseguito in background per due anni. Un iniettore deve garantire una larghezza di banda sufficiente, una robustezza adeguata e la capacità di atomizzare il carburante fino a un diametro medio di Sauter sufficientemente ridotto. Per un motore di queste dimensioni, si tratta di una delle combinazioni più difficili da realizzare.
Il secondo e il terzo motore nel reparto lavorazioni meccaniche
Il secondo motore è in produzione nel reparto lavorazioni meccaniche: una misura di sicurezza per garantire la continuità del programma di test qualora il primo motore dovesse essere messo fuori servizio per un'interruzione, un guasto o una riconfigurazione. Il terzo motore è il motore di volo.
L'aeromobile veniva ricostruito dietro il motore
Una cellula più semplice e una zona di deformazione più ampia
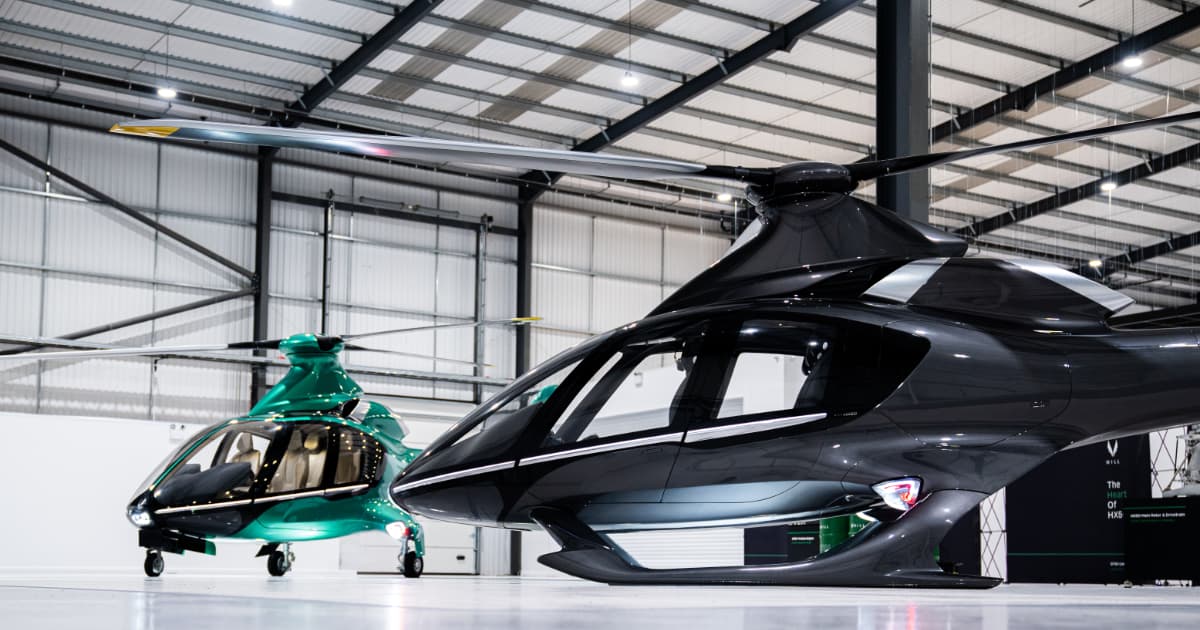
La fusoliera di seconda generazione è la storia che si cela dietro quella del motore. Semplifica l'architettura strutturale della cellula e della trasmissione, migliora significativamente l'aerodinamica, riduce peso e costi grazie a un nuovo metodo di produzione e rende l'aeromobile più facile da ispezionare.
La resistenza agli impatti avanza di pari passo. Lo spazio sotto il pavimento è maggiore, offrendo una zona di deformazione più ampia. I sedili anti-impatto si collegano alla cellula in un modo nuovo e le loro prestazioni risultano ulteriormente migliorate.
Disaccoppiamento della fusoliera dalle vibrazioni del rotore
Le dinamiche strutturali hanno ricevuto un'attenzione meticolosa. Abbiamo utilizzato metodi agli elementi finiti per posizionare e adattare i modi di vibrazione della fusoliera, disaccoppiandoli il più possibile dalle forzanti del rotore principale, del rotore di coda e degli altri componenti rotanti. Questo lavoro dovrebbe posizionare l'HX50 come l'aeromobile più fluido nella categoria dei monomotore leggeri.
Porte con chiusura a tre punti
Le porte sono ultimate. Un nuovo design strutturale, una tenuta migliorata e un meccanismo di chiusura a tre punti completamente nuovo che mantiene la porta saldamente a contatto con le guarnizioni di tenuta. Una nuova maniglia e un nuovo dispositivo di chiusura sono stati integrati, insieme alla chiusura centralizzata, all'illuminazione distintiva, ai pannelli e alle finiture delle porte.
Diciannove attrezzature per la prima struttura volante
Da telai in acciaio a stampi master finiti
La parte posteriore del prototipo richiede un insieme di 19 sagome, attrezzature e stampi, realizzati internamente. Ciascuno nasce come un telaio strutturale in acciaio. Una superficie di bloccaggio forma la barriera per il vuoto, il blocco base del nucleo viene incollato e lavorato a macchina quasi fino alla forma finale, quindi si applicano fibra di vetro e pasta per stampi prima che un passaggio finale in macchina produca la superficie finita della sagoma. Lo stampo master viene ricavato da quest'ultima.
Lo stabilizzatore orizzontale raggiunge per primo la fase di attrezzaggio
Il primo di essi, attualmente in officina, è la superficie inferiore del nuovo stabilizzatore orizzontale monoblocco — il primo componente strutturale dell'HX50 volante a raggiungere la fase di attrezzaggio. Nel giro di una settimana circa, diventerà uno stampo. La superficie superiore è già stata rivestita di pasta nel reparto compositi. Lo stabilizzatore stesso è posizionato sul piano motore e si estende lungo la trave di coda strutturale.
Attrezzature in carbonio e inserti metallici fusi
Un'attrezzatura di prova per l'interfaccia tra la trave di coda e la fusoliera dimostra la qualità delle attrezzature in carbonio prodotte da queste sagome. La struttura in composito necessita inoltre di metallo nei punti di fissaggio. Ogni giunzione bullonata incorpora un inserto metallico annegato nel laminato, con una superficie di incollaggio sufficiente a trasmettere i carichi concentrati. I primi inserti per la struttura volante si trovano attualmente nel reparto fusione, tra i lotti di componenti del motore ad alta temperatura.
I componenti che hanno atteso il motore
Il carrello a ruote si avvicina al banco di prova
Il carrello di atterraggio a ruote è stato progettato e rilasciato alla produzione qualche tempo fa. Alcuni di quei componenti sono poi rimasti in attesa mentre facevamo avanzare il GT50 nel reparto macchine.
Negli ultimi due mesi abbiamo ripreso la lavorazione, e il primo carrello principale e anteriore, con tutti i suoi attuatori, è quasi pronto per il banco di prova.
I componenti sono di precisione assoluta. Tolleranze strette, finiture superficiali specificate per la resistenza all'usura e alla corrosione, elementi di tenuta che devono tutti lavorare insieme per assorbire un atterraggio pesante e gestire la risonanza a terra con un rotore multipala. Il cilindro superiore del montante del carrello anteriore è oggi ricavato dal pieno. In produzione sarà fuso in una forma quasi definitiva e poi rifinito a macchina, il che consente di contenere i costi.
Pattini progettati in funzione dei carichi d'impatto e della risonanza a terra
I pattini sembrano semplici. Non lo sono. Sopportano i carichi d'impatto limite e di rottura, proteggono la fusoliera in caso di atterraggio pesante, limitano i carichi trasmessi alla cellula, soddisfano rigorosi requisiti di vita a fatica e rimangono leggeri. L'aggiunta di carenature per ridurre la resistenza aerodinamica di un carrello fisso aumenta la complessità. Il rotore multipala aggiunge la parte più difficile: disaccoppiare i modi di brandeggio del rotore dai modi rigidi e flessibili della fusoliera, altrimenti l'aeromobile rischia la risonanza a terra.
Il design destinato alla produzione è un tubo in alluminio sagomato con tubi orizzontali imbullonati al di sotto, carenato e profilato per mantenere l'aspetto che l'HX50 ha sempre avuto. I pattini si raccordano alle semiali in modo leggermente diverso ora, e le carenature attorno ad essi sono state ottimizzate, in modo che un pattino che si deforma in un atterraggio pesante non danneggi la fusoliera in composito sottostante.
Aumento di stabilità che non fa muovere a scatti il ciclico
L'HX50 è un elicottero di grandi dimensioni, pertanto i suoi comandi di volo sono assistiti idraulicamente, e ogni aeromobile è dotato di serie di un pilota automatico a 2 assi con aumento di stabilità e le modalità superiori. L'installazione di quel pilota automatico in fabbrica ha consentito qualcosa che un retrofit non potrebbe mai offrire: gli attuatori di aumento di stabilità e gli attuatori del pilota automatico sono stati combinati in un'unica unità modulare sopra il tetto della cabina, che aziona il piatto oscillante e il rotore principale.
Poiché le funzioni sono separate all'interno del modulo, l'aumento di stabilità lavora dietro le quinte. Non vedrà il ciclico muoversi a scatti mentre smorza il beccheggio e il rollio. L'unico movimento che vedrà è quello del pilota automatico che imposta una nuova rotta, quota o traccia di navigazione.
Pale e sedili
Diciassette pale prototipali e un mozzo aggiornato
Gli ultimi 18 mesi sono stati dedicati alle prestazioni e alla qualità di volo, per rendere l'HX50 uno degli elicotteri più fluidi e facili da pilotare della sua categoria. Per raggiungere questo obiettivo, il mozzo del rotore principale e il sistema del rotore stesso hanno subito un aggiornamento significativo.
La produzione delle pale è stata ottimizzata in parallelo, riducendo l'impiego di manodopera e i tempi di costruzione. Sono state realizzate diciassette pale prototipali. L'ultimo lotto di nove si è concentrato sulla qualità e sui processi produttivi alla base di ogni pala dell'HX50.
Tre tentativi per eliminare la schiuma dal sedile
Il sedile dell'equipaggio doveva bilanciare struttura e resistenza agli impatti con l'ergonomia, adattandosi alla più ampia gamma di corporature e taglie dei piloti, con finiture in stile automotive e un target di prezzo specifico. La vasca in composito, i componenti metallici, le finiture e la schiuma sono completi. Da allora, il team di produzione ha lavorato per ridurre i tempi e i costi di ogni costruzione, in vista dei 5.000 sedili all'anno richiesti dalla produzione continua.
Il primo design era ottimale dal punto di vista strutturale, e nient'altro. Sezioni scatolate formate su entrambi i lati di una vasca del sedile con anima in schiuma, laminata e chiusa in uno stampo a doppio lato A. Probabilmente il metodo di costruzione più leggero possibile. Estremamente laborioso.
Il secondo ha suddiviso il sedile in un guscio anteriore e uno posteriore, incollati a freddo tra loro, alleviando le maggiori difficoltà di laminazione in spazi ristretti. Il terzo ha eliminato completamente le anime in schiuma, con rivestimenti anteriori e posteriori stampati in modo da incollarsi a freddo direttamente l'uno all'altro. Quest'ultimo si avvicina al metodo di produzione definitivo.
Supporti laterali in stile automotive e rivestimenti sostituibili sul campo
L'ergonomia è progredita in parallelo. Le curve sinuose del design originale sono tornate sulle superfici di comfort, con supporti laterali più marcati in stile automotive, il cuscino rientrato nella parte posteriore e le scanalature nella schiuma che fungono da solchi di alloggiamento per la doppia cucitura.
I rivestimenti sono sostituibili sul campo. Avvolgono la schiuma sul carbonio e si fissano al bordo di ritorno del sedile tramite velcro, con un pannello posteriore che copre il retro. Il set definitivo di rivestimenti di finitura arriverà nei prossimi due o tre giorni — i sedili nella configurazione di produzione definitiva, che voleranno sui prototipi e passeranno direttamente alla produzione.
Gambe anteriori scorrevoli e sedili posteriori montati sulla paratia
I sedili anteriori dell'equipaggio poggiano su gambe in alluminio che scorrono avanti e indietro per adattarsi a piloti di diverse corporature. I posteriori sono montati sulla paratia, e quei componenti sono già usciti dall'officina meccanica, pronti per i test non appena saranno completati i passaggi finali di ottimizzazione della produzione.
Mentre il GT50 avanza nella cella di prova, l'attenzione in tutto il PC1 è ora fermamente concentrata sul completamento, sulla prototipazione e sul collaudo in volo dell'aeromobile stesso.
PARTECIPA ALLA NOSTRA PRESENTAZIONE DI GRUPPO
Sei interessato all'HX50? Prenota il tuo posto per la nostra presentazione di gruppo e scopri perché l'HX50 sarà migliore del tuo elicottero attuale.
Cosa include la presentazione
Chi
Mischa Gelb (alias Pilot Yellow) e Ruben Dias
Cosa
Dettagli completi ed esclusivi sull'HX50 non ancora disponibili al pubblico
Come
Presentazione di 30 minuti + Q&A
Partecipa al viaggio
Ricevi tutte le notizie e gli aggiornamenti rilevanti sull'HX50 direttamente nella tua casella di posta.

HX50
Concept degli Esterni
Concept degli Interni
Motore a Turbina GT50
Aviazione Generale 2.0
Hill Digital Cockpit
Notizie & Storie
Dettagli Tecnici
Simulatore di Autonomia
Viaggio verso l'HX50
INDIRIZZO
Hill Helicopters
Unit 3, Shackleton Way
Stafford, ST16 1GY
United Kingdom
Contatti
Informazioni Generali:
+44 (0) 1384 590700
Amministrazione:
+44 (0) 1384 590700
Vendite:
+44 (0) 1889 228040
hello@hillhelicopters.com
INDIRIZZO
Hill Helicopters
Unit 3, Shackleton Way
Stafford, ST16 1GY
United Kingdom
© 2026 HILL HELICOPTERS
Chiusura preordini
I preordini per l'HX50 e l'HC50 si chiudono alle 23:59 GMT del giovedì 19 novembre 2026.
Chiusura preordini
I preordini per l'HX50 e l'HC50 si chiudono alle 23:59 GMT del giovedì 19 novembre 2026.