Récapitulatif de la mise à jour mensuelle d'octobre du HX50
Retour sur la présentation d'octobre dernier depuis le PC1. Nous étions ravis de lever le voile sur l'intense activité menée en coulisses, de la mise au banc d'essai du premier turbomoteur GT50 jusqu'au dévoilement de notre toute première pale de rotor principal en composite.
24 févr. 2026
Points clés :
- Étape décisive pour le moteur GT50 : L'assemblage du premier prototype de moteur est imminent, les jeux thermiques critiques et les systèmes d'étanchéité ayant été intégralement maîtrisés. Le premier démarrage du moteur est désormais prévu pour avril 2026.
- Percée technologique pour les pales de rotor : La première pale composite du rotor principal du HX50 a été polymérisée avec succès via un procédé de moulage « one-shot », validant des années de recherche en dynamique des structures et en ingénierie de fabrication.
- Sécurité sans compromis : Les nouveaux sièges anticrash dépassent largement les normes réglementaires, conçus pour protéger des occupants pesant jusqu'à 136 kg (300 lbs) — soit près du double du poids d'essai standard de l'industrie.
- Rupture économique : La stratégie d'intégration verticale de Hill (production de 95 % des pièces en interne) offre un avantage sur les coûts d'un facteur 10 par rapport aux équipementiers aéronautiques traditionnels, garantissant ainsi le positionnement tarifaire unique du projet.
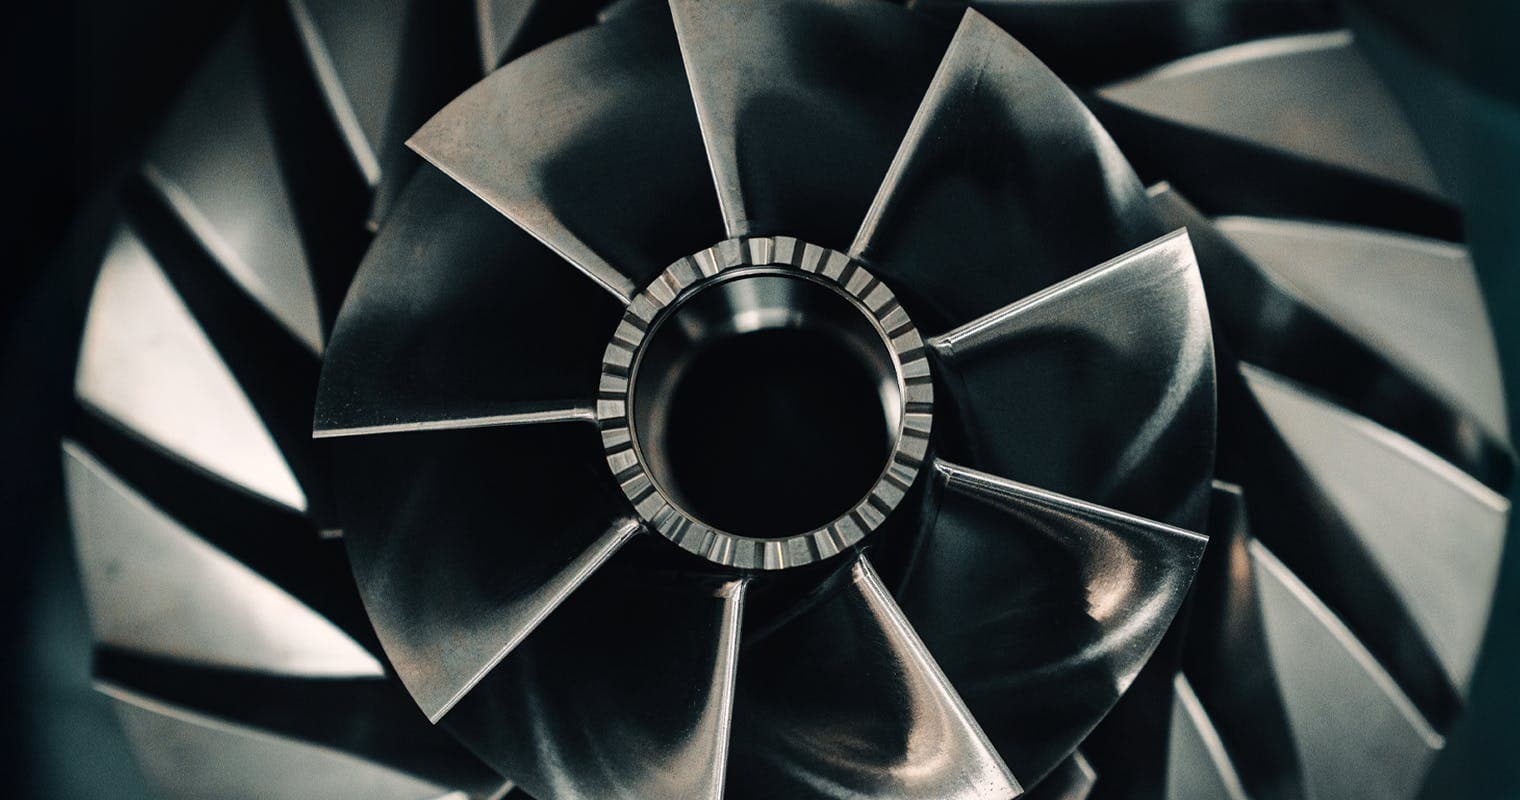
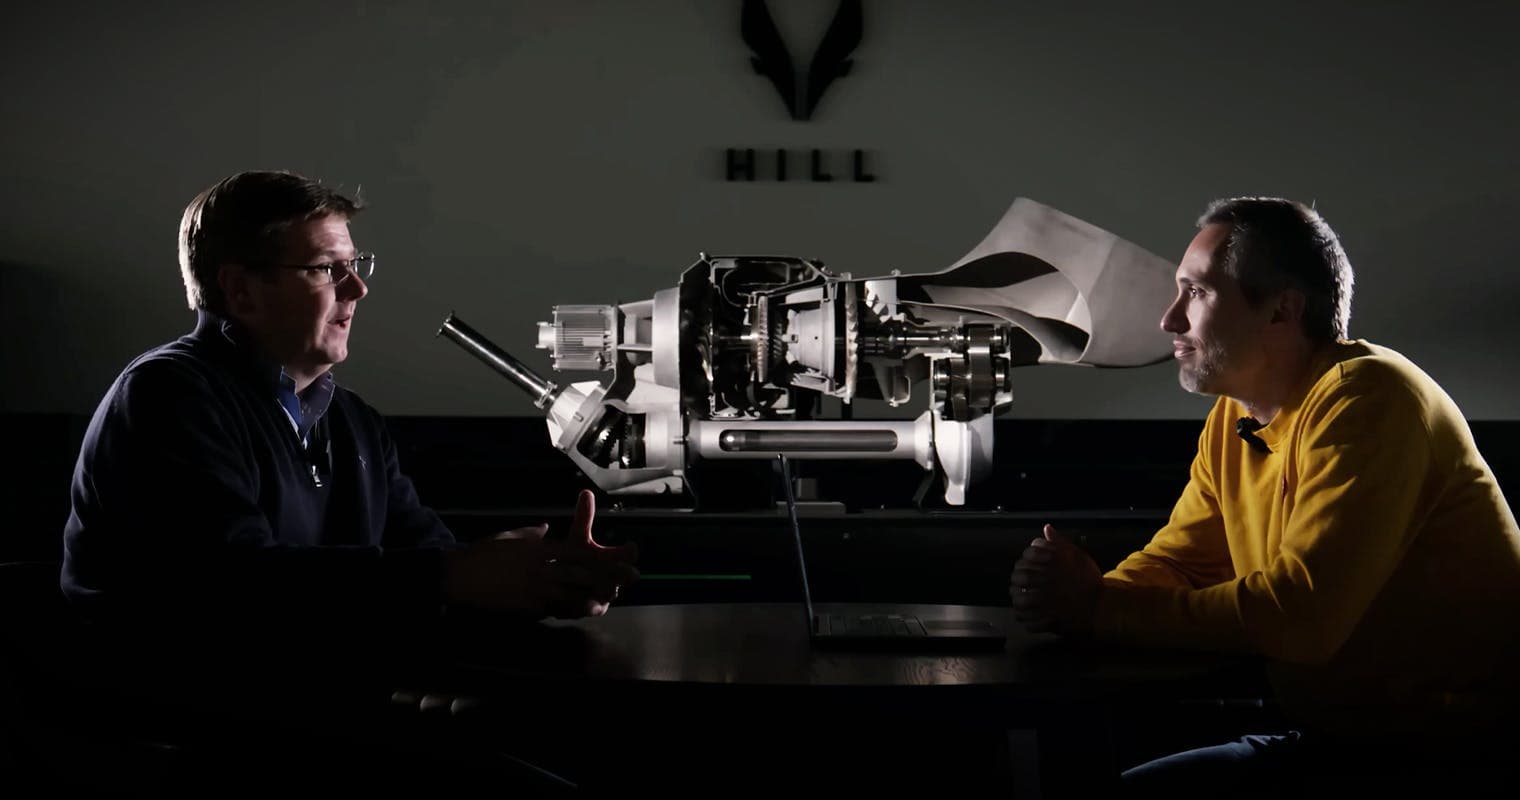
Le turbomoteur GT50
Maîtrise de l'étanchéité et de la dynamique thermique
Joints métalliques haute température : Contrairement aux moteurs conventionnels qui utilisent des joints en élastomère, le GT50 intègre des joints métalliques de pointe capables de résister à la chaleur extrême et aux passages sous haute pression. Ces solutions sont désormais entièrement définies et nous entrons dans la phase de fabrication des prototypes.
Jeux de fonctionnement : Le maintien de jeux réduits en bout d'aube entre les composants en rotation est essentiel à l'efficacité du moteur. Nous utilisons une modélisation 3D de pointe du moteur complet pour suivre les mouvements thermiques tout au long du cycle de fonctionnement, garantissant ainsi des performances irréprochables sur le banc d'essai.
Fabrication de composants de haute précision
Le compresseur : Usinées à partir de billettes d'alliage de titane de qualité supérieure, les aubes du compresseur sont actuellement taillées selon des spécifications d'une précision absolue pour la première série de prototypes.
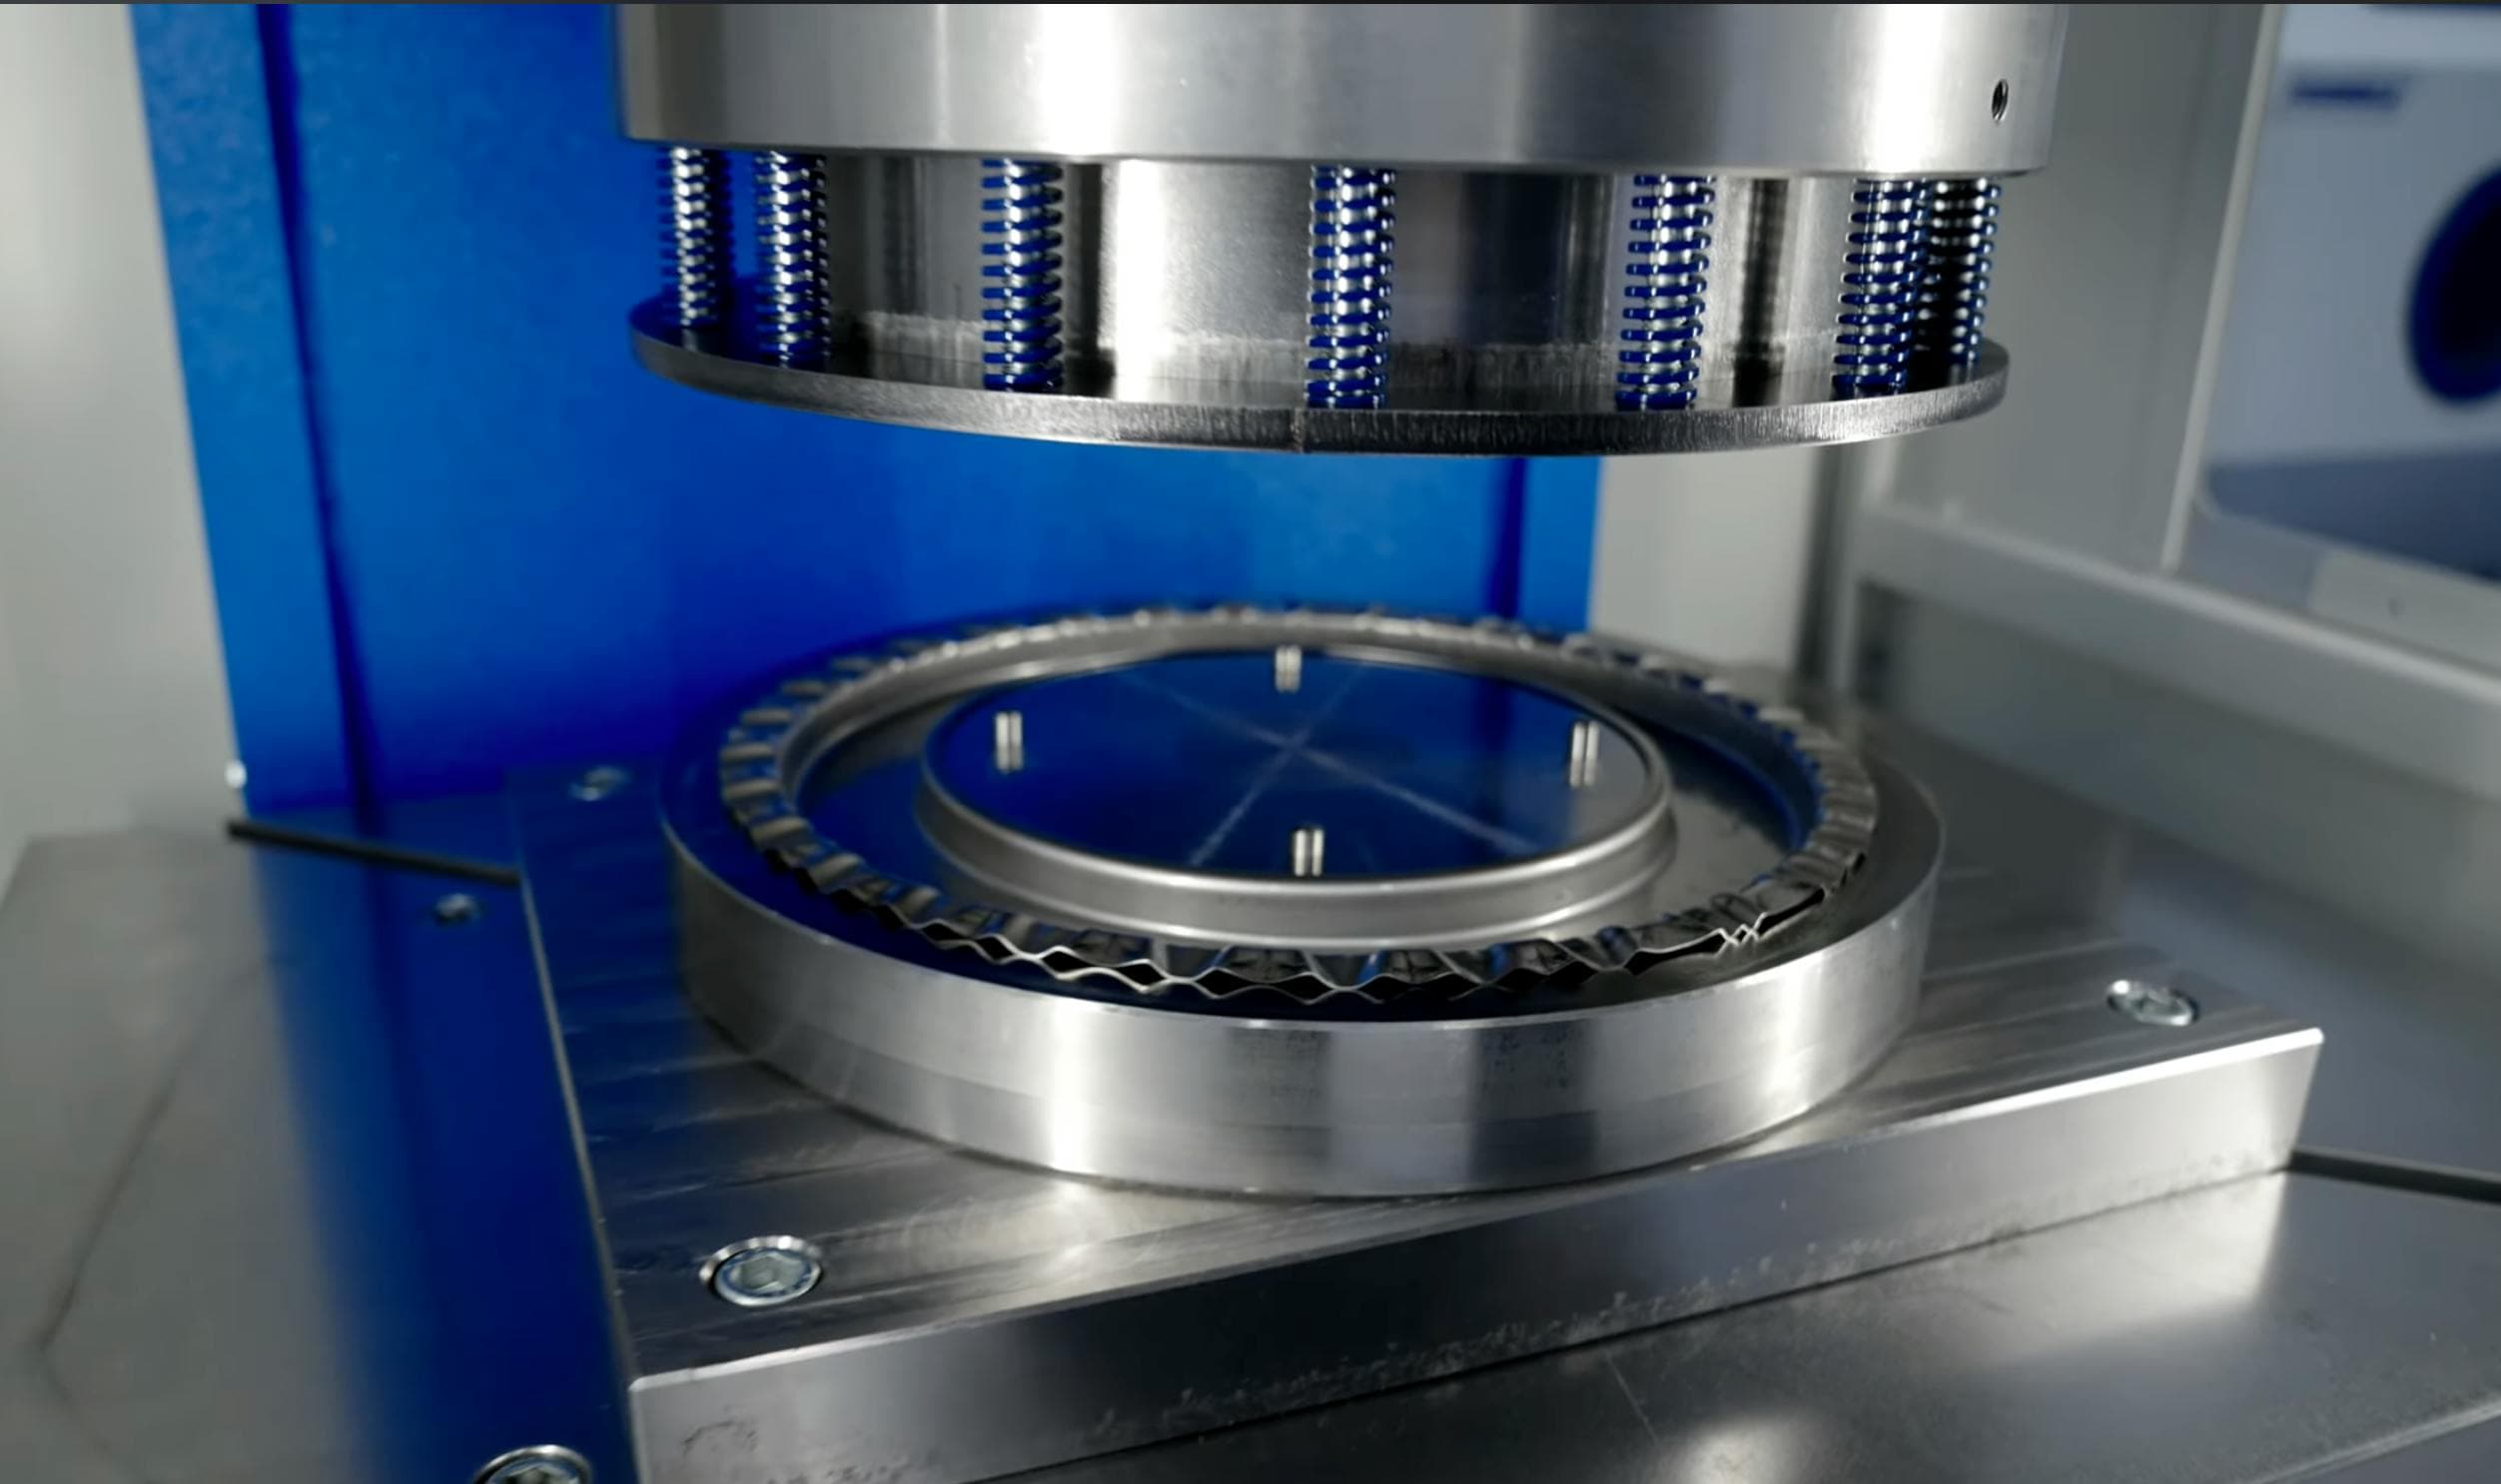
Chambre de combustion annulaire : Grâce à notre toute nouvelle presse installée au PC1, nous profilons et emboutissons désormais les composants de la chambre de combustion avec une rapidité et une précision dignes d'une production en série.
Microusinage des injecteurs de carburant :Nos 12 injecteurs de carburant à double orifice exigent un niveau de précision digne de la haute horlogerie. Nous utilisons la tomographie pour créer des répliques numériques de ces assemblages, nous permettant d'inspecter les géométries internes et les excentricités au micron près.
La première pale de rotor principal en composite du HX50
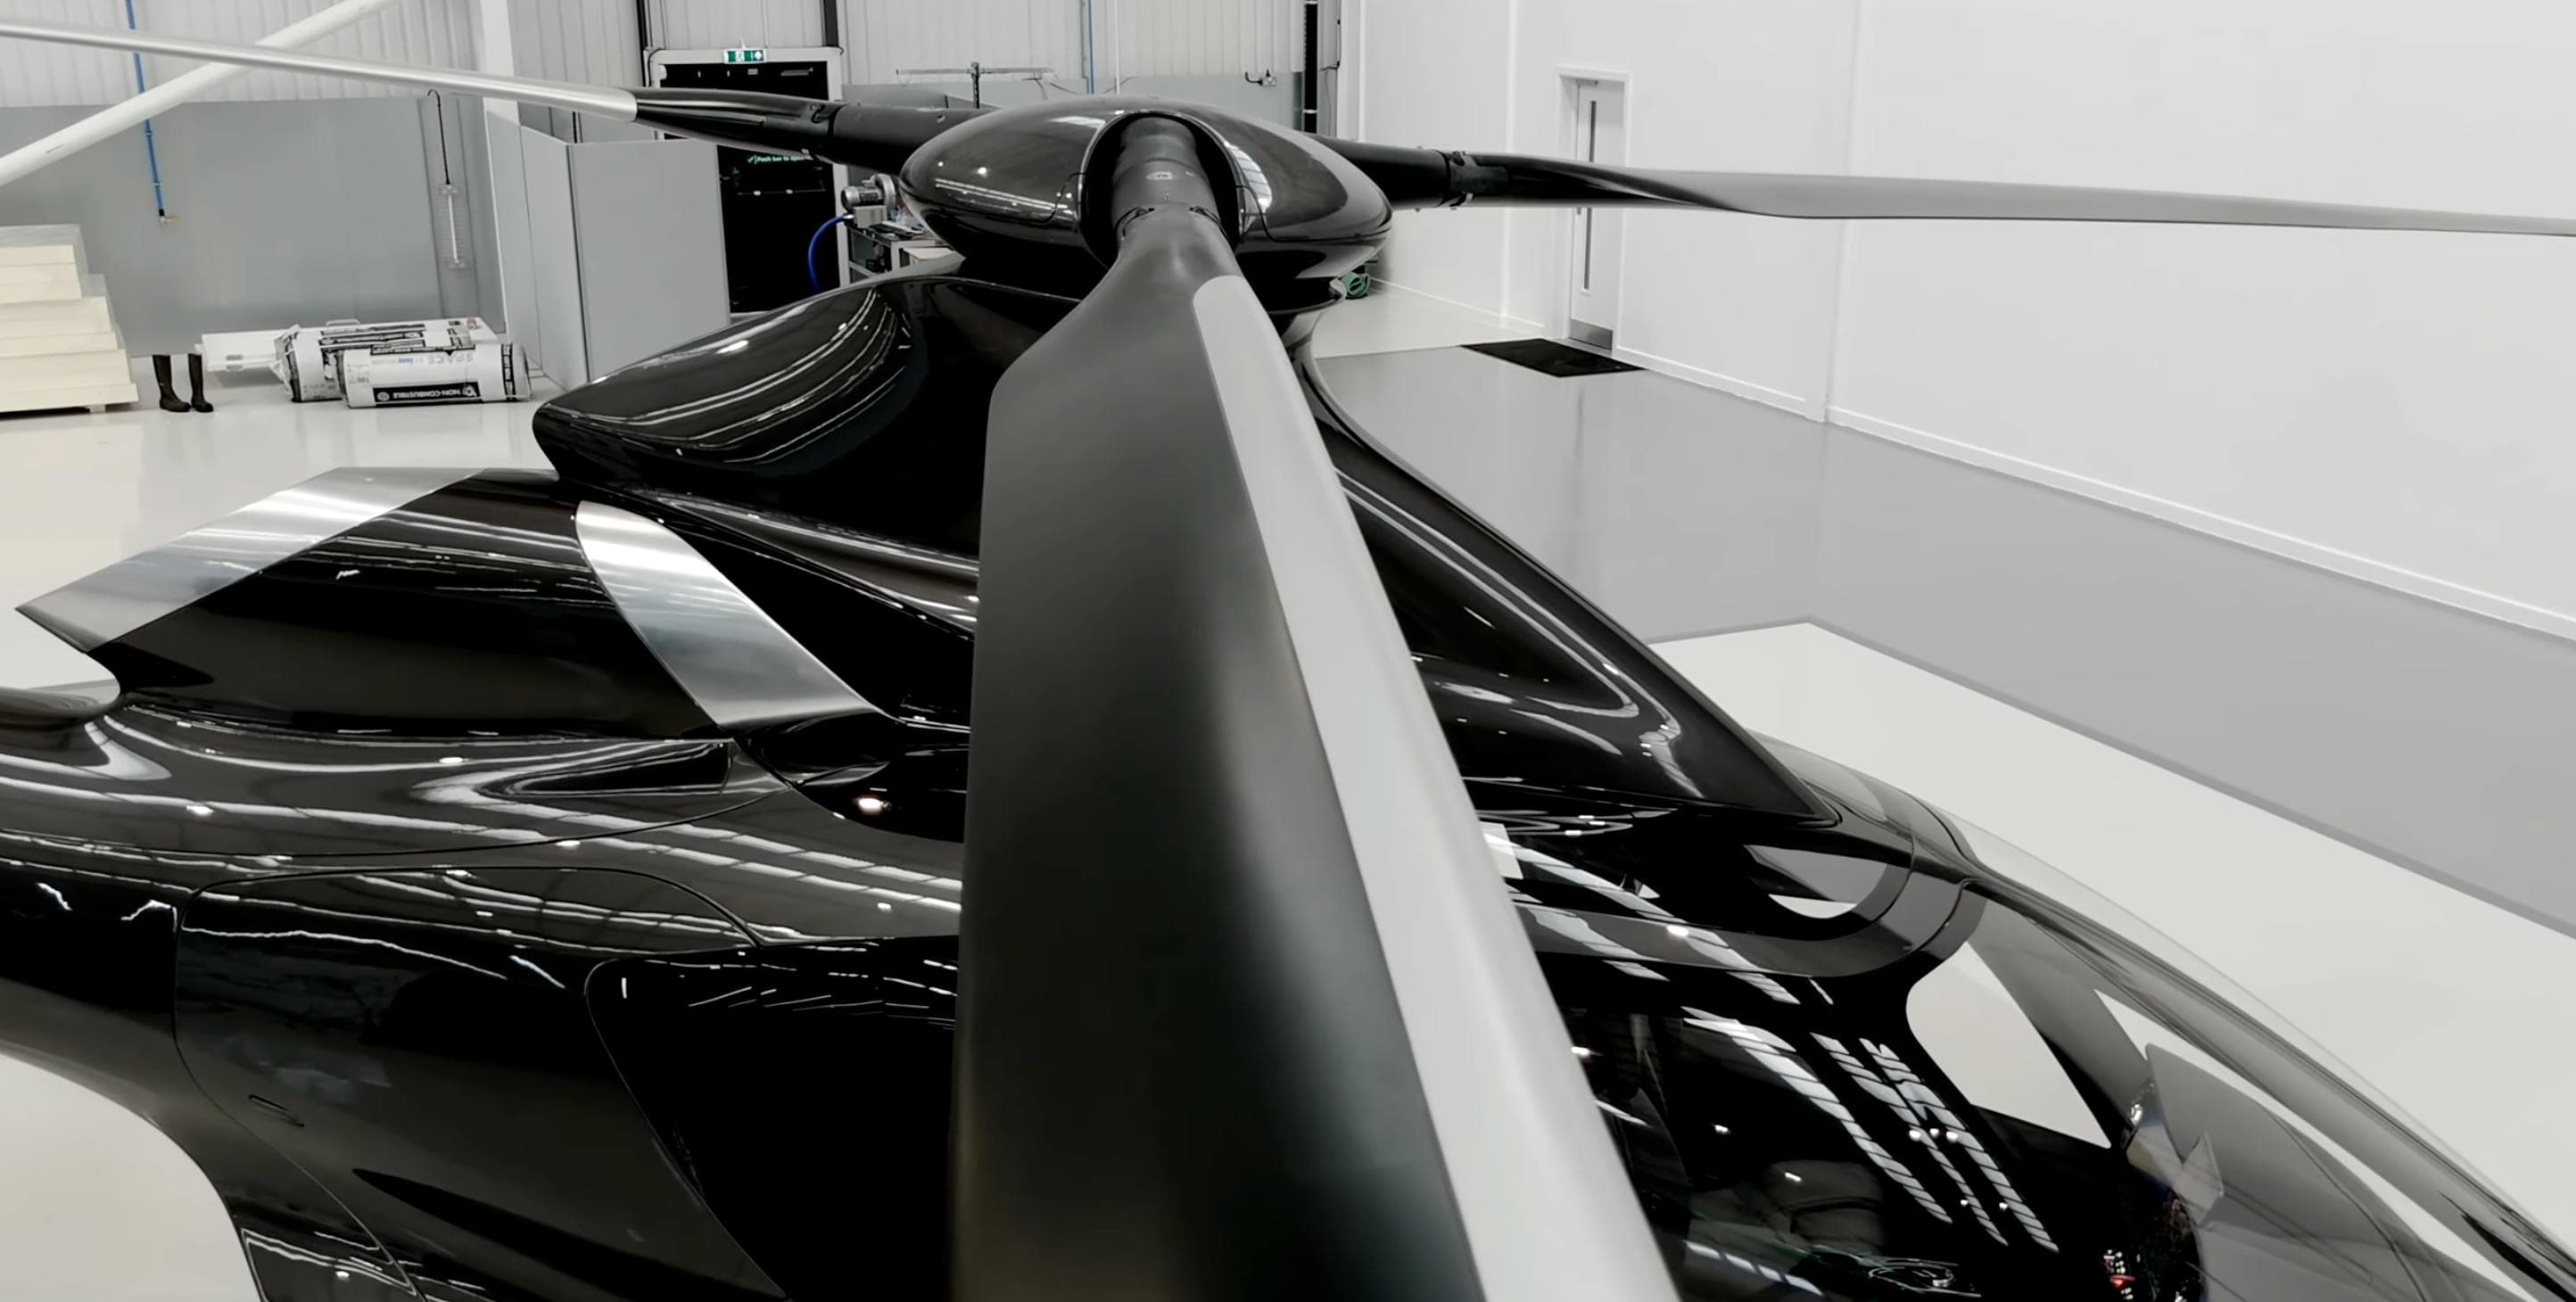
L'une des étapes les plus marquantes a été la polymérisation réussie de la première pale de rotor principal en composite du HX50. Véritable pièce maîtresse de l'ADN de l'appareil, elle est conçue pour une durée de vie de 20 000 heures.
Moulage « one-shot » : Nous avons développé un procédé de moulage exclusif « one-shot » utilisant des outillages en aluminium chauffés électriquement. Ce procédé nous permet de polymériser les peaux, les plis du longeron et les noyaux du bord de fuite en un seul et unique cycle.
Sécurité à haute inertie : La pale est conçue avec des masses en acier intégrées à son extrémité. Ce dispositif confère au système de rotor une inertie élevée, garantissant au pilote un comportement sain et docile, ainsi qu'une énergie maximale pour l'autorotation.
Aérodynamique de pointe : Dotées de saumons paraboliques et de profils à flux laminaire, ces pales sont la force motrice de notre vitesse de croisière de 140 nœuds et de notre capacité de levage supérieure à 2 000 kg.
Essais de la transmission et des sous-systèmes
Avant qu'un aéronef ne prenne son envol, ses composants doivent endurer des milliers d'heures de contraintes simulées. Notre programme d'essais fonctionne actuellement à plein régime.
Démarreur-générateur (MGU) : L'unité moteur-générateur a été testée avec succès à plus de 40 000 tr/min, permettant de résoudre les premiers défis liés aux vibrations et à la compatibilité électromagnétique (CEM).
Banc d'essai de la transmission : Le banc est désormais entièrement instrumenté et opérationnel. Nous avons achevé les essais préliminaires à basse vitesse et entamons la phase d'équilibrage à grande vitesse et à pleine puissance.
Cellule d'essai du générateur de gaz : Nous aménageons une installation d'essai dédiée et insonorisée au PC1 pour accueillir le générateur de gaz. Cette véritable « boîte noire » sera équipée de plus de 100 capteurs afin de surveiller en temps réel chaque variable de pression et de température.
Sécurité dès la conception : La cabine à haute résistance aux impacts
Nos efforts récents se sont concentrés sur l'optimisation de la cabine afin de garantir une protection maximale des occupants.
Conception évolutive des sièges : Nos sièges pour l'équipage dépassent largement les exigences de la réglementation CS Part 27. Alors que la norme de l'industrie est établie à 77 kg, nous avons conçu nos sièges et leurs atténuateurs d'impact pour protéger des passagers pesant jusqu'à 136 kg (300 lbs).
Dispositif anti-sous-marinage et protection des tibias : Grâce à des simulations de crash avancées, nous avons intégré des rampes anti-sous-marinage pour retenir le bassin lors de l'impact, et repositionné les panneaux de cisaillement afin de prévenir les blessures aux pieds des passagers arrière.
Vitrages en polycarbonate résistants aux impacts : Nos vitrages avant sont conçus pour absorber les impacts d'oiseaux à haute vélocité selon un principe d'absorption progressive de l'énergie, se déformant de manière contrôlée tout en demeurant solidement ancrés à la structure de l'aéronef.
PARTICIPEZ À NOTRE PRÉSENTATION DE GROUPE
Vous êtes intéressé par le HX50 ? Réservez votre place pour notre présentation de groupe et découvrez pourquoi le HX50 surpassera votre hélicoptère actuel.
Contenu de la présentation
Qui
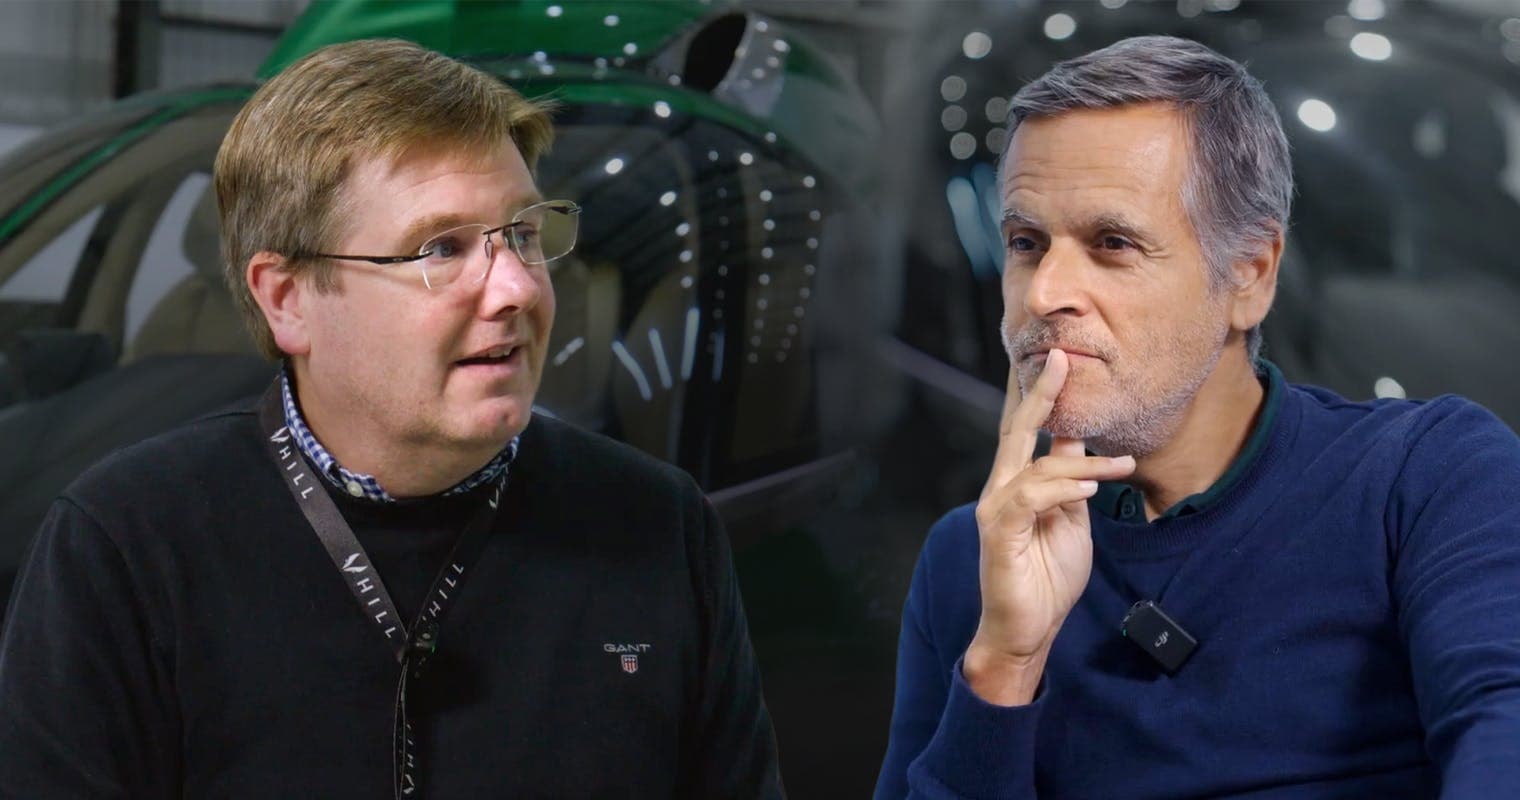
Mischa Gelb (alias Pilot Yellow) et Ruben Dias
Quoi
Détails complets et exclusifs sur le HX50, non encore disponibles pour le grand public
Comment
Présentation de 30 minutes + séance de questions-réponses
Faites partie de l'aventure
Recevez toutes les actualités et mises à jour concernant le HX50 directement dans votre boîte de réception.

HX50
Concept Extérieur
Concept Intérieur
Turbomoteur GT50
Aviation Générale 2.0
Hill Digital Cockpit
Actualités & Reportages
Caractéristiques techniques
Simulateur d'autonomie
Le voyage vers le HX50
ADRESSE
Hill Helicopters
Unit 3, Shackleton Way
Stafford, ST16 1GY
Royaume-Uni
Contact
Renseignements généraux :
+44 (0) 1384 590700
Comptabilité :
+44 (0) 1384 590700
Ventes :
+44 (0) 1889 228040
hello@hillhelicopters.com
ADRESSE
Hill Helicopters
Unit 3, Shackleton Way
Stafford, ST16 1GY
Royaume-Uni
© 2026 HILL HELICOPTERS