Die GT50-Turbineneinheit
Tief im Inneren des Production Centre One (PC1) in Stafford montiert unser Ingenieursteam nun den allerersten GT50-Turbinenprototyp.
9 Juni 2026
Der Hochgeschwindigkeitsrotor und die Turbinenschaufeln
Nach erfolgreichen Vorabtests haben wir nun die endgültigen Versionen der Rotorkomponenten gefertigt, die tatsächlich im Triebwerk zum Einsatz kommen werden.
- Robuste Schaufelintegration: Die über 180 HP/LP-Turbinenschaufeln, vollständig im eigenen Haus in gleichbleibender Serienqualität gegossen, sind nun fest in die Scheibe eingesetzt – wodurch die ursprünglichen Federklammern überflüssig werden.
- Präzisionswuchten: Das Testlaufrad, die Zwischenwelle und die Scheibe sind für das abschließende Wuchten bereit, bevor sie in situ im Triebwerk montiert werden.
- Ersatzteile und Röntgenprüfung: Um ein reibungsloses Testprogramm zu gewährleisten, haben wir mehrere Triebwerkssätze an Turbinenschaufeln gefertigt. Diese kamen kürzlich von der Röntgenprüfung zurück, sodass wir die verwendbaren Komponenten für Tests und mechanische Erprobungen selektieren können.
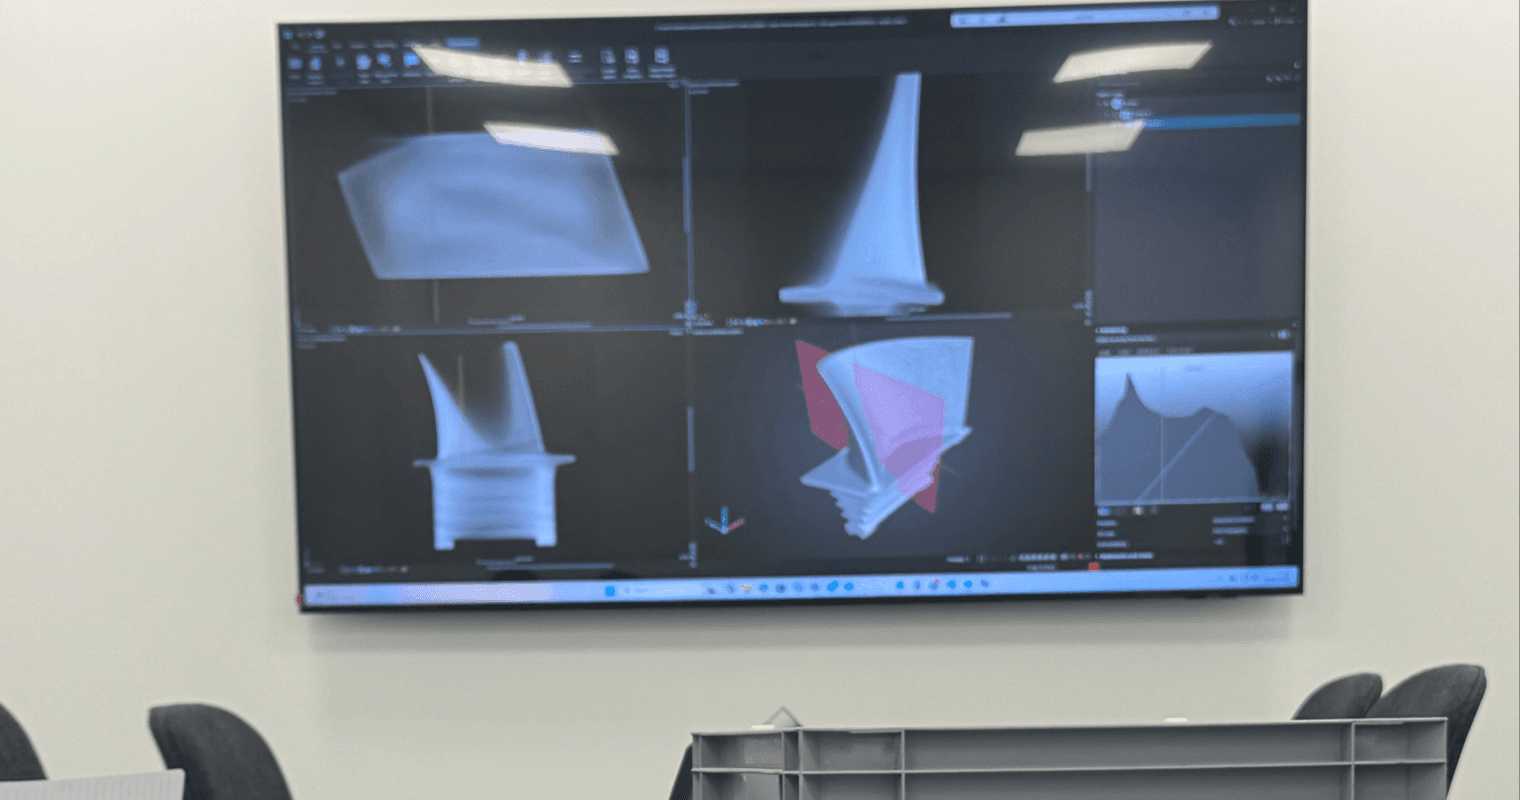
Präzisionsbearbeitung und Dichtsysteme
Um die außergewöhnliche Leistung des GT50 zu erzielen – einschließlich der angestrebten Verbrennungseffizienz von ~99 % – sind unglaublich enge Toleranzen und fortschrittliche Dichttechnologie erforderlich.
- Schaufelauskleidungen und Spaltmaße: Die neueste Schaufelauskleidung wurde vollständig auf exakte Profile bearbeitet, um die engen Schaufelspitzenspiele zu gewährleisten, die für eine optimale Triebwerksleistung erforderlich sind.
- Fortschrittliche Abdichtung: Wir verwenden eine Vielzahl von Metall-auf-Metall-Dichtungen, darunter Kolbenring-Dichtungen für radiale Spalte sowie Omega- und W-Dichtungen mit Faltenprofil. Diese gewährleisten die korrekte Druckbeaufschlagung in den verschiedenen Triebwerkskammern.
- Quetschöldämpfer: Unsere im eigenen Haus gefertigten Lager, getragen von einem Federstabsystem und Quetschöldämpfern, gleichen die Rotordynamik aus und gewährleisten so einen vibrationsfreien Betrieb.
Die Brennkammer und Kraftstoffzufuhr
Nachdem der Rotor und die Lager vorbereitet wurden, ist der nächste entscheidende Schritt die Leistungserzeugung. Die Testbrennkammer ist nahezu einbaufertig und verfügt über eine Gleitbaugruppe, welche die thermische Ausdehnung während des Betriebs ausgleicht.
- Kraftstoffdüsen und Drallerzeuger: Die Kraftstoffdüsen und Drallerzeuger-Baugruppen wurden probeweise montiert und auf Dichtheit geprüft. Die Drallerzeuger erzeugen die erforderliche Luftströmung, um den Kraftstoff perfekt zu zerstäuben.
- Optimierung der Verbrennung: Eine umfassende Auswahl an Kraftstoffdüsen steht bereit, um die Verbrennungseinstellungen des Triebwerks während der bevorstehenden Testläufe vollständig zu charakterisieren und zu optimieren.
Ein methodischer Montageprozess
Nach nahezu sechs Monaten akribischer Fertigung dieser Komponenten verläuft der Montageprozess äußerst methodisch.
Wir beginnen mit der Montage von Baugruppen und führen Probemontagen mit einem nicht instrumentierten Brennkammergehäuse durch. Dadurch wird sichergestellt, dass jede Bohrung fluchtet, jede Dichtung eine gleichmäßige Pressung erreicht und jede Komponente exakt wie vorgesehen zusammenwirkt. Nach der Überprüfung wird das Triebwerk zerlegt und mit seiner vollständigen Instrumentierung neu montiert – darunter Thermoelemente, Drucksensoren und Dehnungsmessstreifen, die über feine Kapillarleitungen miteinander verbunden sind.
Dieses schrittweise Vorgehen garantiert, dass das Triebwerk exakt nach den Konstruktionsvorgaben zusammengebaut wird, wodurch Probleme während der Live-Tests auf ein Minimum reduziert werden.
Vorbereitung des Prüfstands
Parallel zum physischen Triebwerk nehmen der Prüfstand und die Steuerungssysteme zügig Gestalt an. Die Steuerpulte für Offline-Systeme wie Schmierung und Kraftstoffversorgung befinden sich derzeit im Aufbau, ebenso wie die Wechselrichter und elektrischen Steuerungen. Die Nebenantriebsräder, die mit nahezu 50.000 U/min rotieren, um den Startergenerator anzutreiben, sind ebenfalls vorbereitet und einsatzbereit – inklusive Ersatzteilen, um einen ununterbrochenen Testbetrieb zu gewährleisten.
AN UNSERER GRUPPENPRÄSENTATION TEILNEHMEN
Interessieren Sie sich für den HX50? Sichern Sie sich Ihren Platz in unserer Gruppenpräsentation und erfahren Sie, warum der HX50 Ihrem aktuellen Hubschrauber überlegen ist.
Inhalt der Präsentation
Wer
Mischa Gelb (aka Pilot Yellow) und Ruben Dias
Was
Exklusive, vollständige Details zum HX50, die der Öffentlichkeit noch nicht zugänglich sind
Wie
30-minütige Präsentation + Q&A
Werden Sie Teil der Reise
Erhalten Sie alle relevanten Neuigkeiten und Updates zum HX50 direkt in Ihr Postfach.

HX50
Außendesignkonzept
Innenraumkonzept
GT50 Turbinentriebwerk
General Aviation 2.0
Hill Digital Cockpit
News & Storys
Technische Details
Reichweitensimulator
Die Entstehung des HX50
ADRESSE
Hill Helicopters
Unit 3, Shackleton Way
Stafford, ST16 1GY
Vereinigtes Königreich
Kontakt
Allgemeine Anfragen:
+44 (0) 1384 590700
Buchhaltung:
+44 (0) 1384 590700
Vertrieb:
+44 (0) 1889 228040
hello@hillhelicopters.com
ADRESSE
Hill Helicopters
Unit 3, Shackleton Way
Stafford, ST16 1GY
Vereinigtes Königreich
© 2026 HILL HELICOPTERS