Rückblick auf das Juli-Update & AMA
Die Durchquerung der „rauen Wüste der technischen Umsetzung“ ist ein unerbittlicher Prozess. Hier werden ambitionierte Ideen an den Gesetzen der Physik gemessen. Für unser Team bei Hill Helicopters war diese Reise intensiv, doch der Traum ist nun eine Sammlung bewährter, funktionsfähiger und hausintern gefertigter Komponenten.
Wir haben einen neuen Meilenstein erreicht: 50 % des GT50, des ersten von Grund auf neu entwickelten, in Großbritannien gefertigten Turbowellentriebwerks seit 40 Jahren, sind nun auf dem Prüfstand in Betrieb.
24 Okt. 2025

Das GT50-Triebwerk: 50 % betriebsbereit
Das GT50-Triebwerk besteht aus vier Hauptmodulen. Aktuell sind zwei dieser Module – der Startergenerator und der Triebwerksantriebsstrang – vollständig betriebsbereit und durchlaufen die Testphase.

Modul 1: Der Starter-Generator
Als zentrales Element des elektrischen Systems des Hubschraubers wurde der Prototyp des Starter-Generators bereits über seinen gesamten Betriebsdrehzahlbereich betrieben. Entscheidend ist, dass er nun die Fähigkeit unter Beweis gestellt hat, ausreichend Drehmoment zum Starten des GT50-Triebwerks zu erzeugen.
Um dies zu erreichen, mussten erhebliche Hürden in der Konstruktion von Hochdrehzahlmaschinen, der Präzisionsfertigung und der robusten Elektronik überwunden werden. Eine der größten Herausforderungen war das Auswuchten des Rotors auf eine Toleranz von weniger als einem Mikrometer. Der ursprüngliche Fertigungsprozess, der nach dem Auswuchten eine Demontage erforderte, machte dies unmöglich.
Wir haben nun ein neues Produktionsverfahren sowie entsprechende Werkzeuge entwickelt, die die Remagnetisierung des Rotors als vollständig montierte Baugruppe ermöglichen, wodurch diese kritische Herausforderung gelöst und der reibungslose, vibrationsfreie Betrieb sichergestellt wird, der für eine lange Lebensdauer unerlässlich ist.

Modul 4: Der Triebwerksantriebsstrang
Dieses Modul umfasst das Untersetzungsgetriebe, die Antriebswellen, das Schmiersystem und die Triebwerksaufhängungen. Zu den wichtigsten fertigungstechnischen Durchbrüchen zählen:
- Dünnwandige Strukturgehäuse: Wir fertigen erfolgreich Aluminiumgehäuse in Luftfahrtqualität mit Wandstärken von nur 1,5 mm. Dies erfordert fortschrittliche Gussverfahren, präzise Wärmebehandlungen und kontrollierte Zerspanungsprozesse (entwickelt mithilfe von 3D-gedruckten Metallmodellen), um den Verzug zu beherrschen und unsere anspruchsvollen Gewichtsziele zu erreichen.
- Zahnräder in Luftfahrtqualität: Unser akribischer, 30-stufiger Fertigungsprozess für hochwertige Luftfahrtzahnräder ist ein voller Erfolg. Durch den Einsatz von hochreinen, dreifach umgeschmolzenen Werkstoffen, präzisen Wärmebehandlungen und sorgfältigem Kugelstrahlen fertigen wir Zahnräder mit einer unbegrenzten Dauerfestigkeit. Die ersten von Hill gefertigten Zahnräder laufen bereits auf dem Prüfstand.
- Hochgeschwindigkeitslager & Wellen: Wir fertigen nun spezifikationsgerechte Lager in Luftfahrtqualität direkt hier im PC1 und erreichen dabei unseren Zielpreis. Darüber hinaus haben wir die erforderlichen Methoden entwickelt, um die langen, dünnwandigen, konzentrischen Antriebswellen zu zerspanen und auszuwuchten, bei denen es bekanntermaßen äußerst anspruchsvoll ist, die Formstabilität nach der Wärmebehandlung zu gewährleisten.

Erprobung & Validierung des Antriebsstrangs
Zur Validierung dieser Hardware haben wir einen spezialisierten Closed-Loop-Prüfstand entwickelt, der zwei Antriebsstränge antagonistisch betreibt. Dies ermöglicht uns die präzise Steuerung von Drehmoment und Drehzahl unter anspruchsvollsten Bedingungen bei gleichzeitig minimalem Energieverbrauch.
Unser modulares Erprobungsprogramm ist nun angelaufen:
- Schmiersystem:Im ersten Schritt wurde das Schmiersystem validiert, wobei sämtliche Öldüsen einer eingehenden Sichtprüfung unterzogen sowie Pumpen und Wärmetauscher präzise kalibriert wurden.
- Funktionsprüfung:Nach der erfolgreichen Validierung des Schmiersystems wurde der vollständige Antriebsstrang montiert, um alle mechanischen Systeme, Sensoren und die Datenerfassung umfassend zu testen.
- Tragbildentwicklung:Aktuell analysieren wir das Tragbild der Zahnräder unter Last – ein entscheidender Schritt zur Sicherstellung langfristiger Effizienz und Langlebigkeit.
- Dauerlauferprobung:Nach Abschluss der Funktionsprüfungen beginnen wir mit der umfassenden technischen Dauerlauferprobung.

Fertigung der Kernkomponenten des Triebwerks
Der Fortschritt bei allen weiteren Triebwerkskomponenten beschleunigt sich, während wir uns auf den ersten vollständigen Triebwerkslauf vorbereiten.
- Turbinenschaufel-Containment: Sicherheit steht an oberster Stelle. Fortschrittliche Simulationen von Berstszenarien bei Überdrehzahl haben bestätigt, dass die Konstruktion unseres Gasgeneratorgehäuses einem Schaufelbruch sicher standhält.
- Verdichterlaufrad: Das neueste, hocheffiziente Titan-Laufrad befindet sich in der Fertigung. Es wird nun aus einem einzigen wärmebehandelten Rohling zu einer fertigen Komponente in einem einzigen Arbeitsgang auf unserer neuen MULTUS-Maschine gefräst.
- Kraftstoffeinspritzdüsen: Um das erforderliche Regelverhältnis von 10:1 zu erreichen, haben wir eine Dual-Orifice-Düse entwickelt. Dies erforderte ein umfassendes experimentelles F&E-Programm, einschließlich des Aufbaus eines speziellen Prüfstands mit Laservisualisierung, um die Geometrie hinsichtlich Massenstrom, Sprühkegelwinkel und Kraftstoffzerstäubung zu perfektionieren.
- Turbinenleitschaufeln (NGV) & Turbinenlaufschaufeln: Unser hauseigener Feingussprozess fertigt nun durchgehend hochwertige Turbinenschaufeln aus einer Nickelbasis-Superlegierung. Ein neuer Hochtemperaturofen ist auf dem Weg zu uns, um den letzten geringfügigen Formfüllungsfehler an der feinen Hinterkante der Schaufeln zu beheben.
- Rotorauswuchtung: Um die Wuchttoleranz von einem Mikrometer für den finalen Rotor zu erreichen, haben wir die Fertigung der Curvic-Kupplungen perfektioniert, die die Rotorkomponenten fest miteinander verriegeln. Diese Axialverzahnungen sind entscheidend dafür, dass der Rotor stets reproduzierbar und präzise ausgewuchtet werden kann.
Der Weg zum ersten Triebwerkslauf
Der nächste große Meilenstein ist der Gasgeneratortest. Dies wird ein faszinierender Moment, denn das Kerntriebwerk wird 2,5 kg/s Luft bei 800 °C nahe der Schallgeschwindigkeit ausstoßen. Dies erfordert einen hochkomplexen Prüfstand (der später für das vollständige Triebwerk erweitert wird), um diese Energie sicher zu beherrschen. Die Tests erfolgen in definierten Phasen: Kaltdurchdrehen, Zündung, selbsterhaltender Betrieb und schließlich vollständige Beschleunigungs- und Verzögerungstests.

HX50 Zelle & Komponenten
Der Fortschritt beschränkt sich nicht nur auf das Triebwerk. Wichtige Komponenten der HX50-Zelle gehen nun von der Entwicklungsphase in die physische Fertigung und Erprobung über.
Composite-Hauptrotorblätter
Die Hochleistungs-Hauptrotorblätter mit einer TBO von 20.000 Stunden befinden sich nun in der Werkzeugbauphase. Wir haben soeben die spanende Bearbeitung für das erste Prototypenwerkzeug des HX50-Hauptrotorblatts abgeschlossen.
Dieses komplexe Werkzeug ist eine „One-Shot“-Pressform für Out-of-Autoclave-Carbon. Sie verfügt über 15 SPS-gesteuerte, elektrische Heizpatronen für eine gleichmäßige Aushärtung sowie ein federbelastetes Ausgleichssystem zur Kontrolle der thermischen Ausdehnung.


Fahrwerkssysteme
Das serienreife Fahrwerksdesign ist abgeschlossen.
- Radfahrwerk (Standard): Verfügt über robuste oleopneumatische Federbeine sowie – entscheidend – doppelt redundante elektrische Aktuatoren. Dieses vollelektrische Design der Fahrwerksbetätigung macht ein dediziertes Hydrauliksystem für diese Funktion überflüssig, eliminiert somit potenzielle Leckagestellen, vereinfacht die Wartung und ermöglicht ein Ausfahren in 6 Sekunden bei bis zu 120 Knoten.
- Kufenfahrwerk (Optional): Ein konstruktiv einfacheres, elastoplastisches Design mit einer Gewichtseinsparung von 10 kg.
Prüfstände für Fall-, Rad- und Betätigungstests befinden sich derzeit in der Entwicklung.

Gen-2-Rumpf & crashsichere Sitze
Die Heckausleger-Baugruppe wird als erste Komponente des Gen-2-Rumpfes gefertigt. Die Fertigung erfolgt unter Einsatz unserer neuen Modell- und Werkzeugbauverfahren, CNC-Zuschnitte sowie lasergestützter Lagenpositionierung zur Qualitätssicherung.
Unweit davon wurde das Design für den crashsicheren Besatzungssitz nach umfangreicher Komfort- und Ausstattungsentwicklung finalisiert. Mithilfe hochmoderner digitaler Crashtest-Dummy-Simulationen haben wir die Struktur optimiert, um die Belastung der Wirbelsäule zu reduzieren, ein Durchrutschen („Submarining“) der Insassen unter dem Sicherheitsgurt vollständig zu verhindern und sämtliche Zulassungsanforderungen hinsichtlich Kosten und Gewicht zu erfüllen.

Schlagfeste Windschutzscheibe
Eine besondere Herausforderung für die makellose Aerodynamik des HX50 ist die Gewährleistung der Vogelschlagfestigkeit ohne externe mechanische Befestigungselemente. Wir entwickeln eine robuste Klebverbindungskonfiguration mit der Fähigkeit, die erhebliche Verformung bei einem Vogelschlag aufzunehmen. Umfangreiche Simulationen und Materialprüfungen zeigen, dass diese elegante, befestigungsfreie Lösung erfolgreich sein wird.

Avionik
Integration des elektrischen Systems
Das elektrische System des HX50 macht an unserem 1:1-Prüfstand hervorragende Fortschritte. Das Hochspannungssystem (Startergenerator, Power Management Unit) ist betriebsbereit. Aktuell integriert unser Avionik-Team das gesamte Niederspannungssystem – von Kabelbäumen und Schottsteckverbindern bis hin zu Schutzschaltern und Bussystemen. Dieser Prüfstand ermöglicht es uns, sämtliche Probleme auf Systemebene zu beheben, bevor die Komponenten in den Luftfahrzeug-Prototyp eingebaut werden.

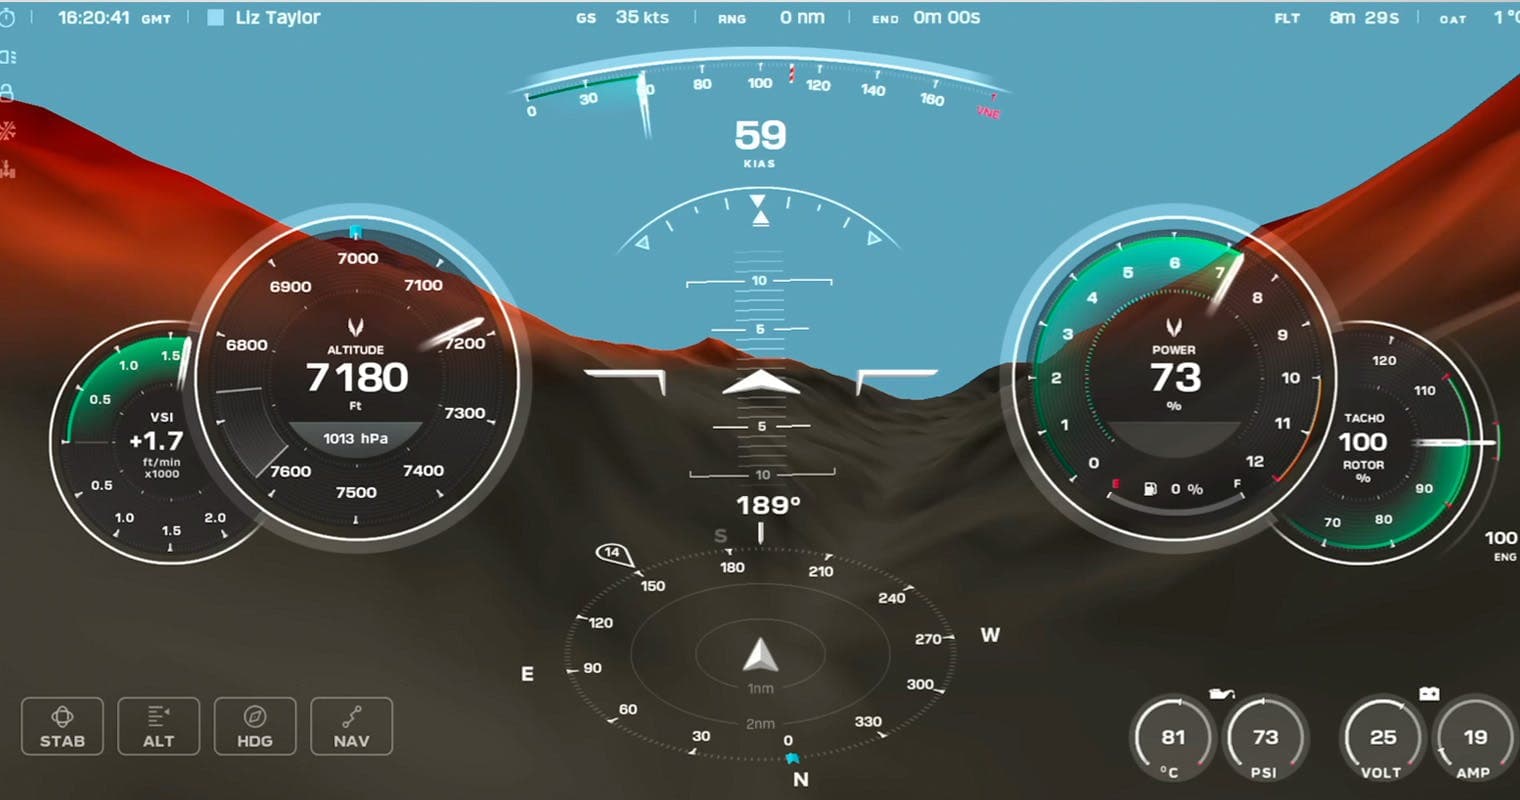
Das Hill Digital Cockpit (HDC)
Das für die Serienproduktion vorgesehene Hill Digital Cockpit läuft nun auf seiner Zielhardware und ist vollständig in seine Peripheriesysteme integriert.
Die Benutzeroberfläche
Unser Primary Flight Display (PFD) ist auf höchste Klarheit und minimale Arbeitsbelastung ausgelegt:
- Primärinstrumente: Ein großformatiger künstlicher Horizont wird von klaren, markanten Skalen für Fluggeschwindigkeit und Flughöhe flankiert. Der Horizontal Situation Indicator (HSI) integriert einen Kompass, eine Windmarkierung und ein ADS-B-Traffic-Display.
- Innovativer Höhenmesser: Wir haben den unübersichtlichen Mehrzeiger-Höhenmesser durch ein klares Einzeiger-Instrument ersetzt. Das gesamte Zifferblatt repräsentiert 1.000 Fuß, und die digitalen Werte aktualisieren sich im Steig- oder Sinkflug dynamisch – für eine herausragende Ablesbarkeit.
- First Limit Power Indicator: Diese Anzeige stellt die abgerufene Leistung in Prozent dar. Dynamische Timer werden automatisch eingeblendet, sobald Sie zeitlich begrenzte Leistungsbereiche (z. B. die 5-Minuten-Startleistung) erreichen, sodass Sie die Triebwerksgrenzwerte jederzeit sicher im Blick behalten.
- Intelligente Warnanzeigen: Zusätzlich zu einem redundanten Hardware-Warnpanel liefert das HDC sofortige, leicht verständliche Handlungsanweisungen im Klartext. Wird ein „Engine Fire“ erkannt, erscheint das entsprechende POH-Verfahren direkt auf dem Bildschirm, was die Arbeitsbelastung des Piloten im Notfall auf ein absolutes Minimum reduziert.
- Integrierte Radio Bar: Die Touchscreen-Radio-Bar ermöglicht ein müheloses Frequenzmanagement und synchronisiert sogar Ihre Favoritenliste aus der Hill-Planungs-App auf Ihrem Tablet.

Hardware & Redundanz
Die wahre Innovation des Systems liegt in seiner Sicherheitsarchitektur. Das Cockpit wird von zwei Hauptprozessoren gesteuert:
- Ein Primary Display Processor erfasst sämtliche Sensordaten (ADAHRS, GPS, Triebwerk etc.)
- Ein Secondary Display Processor rendert die elegante Benutzeroberfläche, die Sie sehen.
Das sicherheitskritische Merkmal besteht darin, dass der Primary Processor die Videoausgabe des Secondary Processors kontinuierlich Pixel für Pixel überprüft. Erkennt er einen Fehler – etwa einen Absturz, ein eingefrorenes Bild oder irreführende Informationen –, fängt er das Signal sofort ab und zeigt dem Piloten ein übersichtliches Reversionary-PFD an. Dies gewährleistet ein beispielloses Maß an Redundanz.

Bedienelemente stets griffbereit
Das System wird über den Cyclic-Griff gesteuert, der mit einem Wahlschalter für den Autopilot-Modus, einer Push-to-Talk-Taste, einer COM-Swap-Taste, einem Schalter für den Landescheinwerfer (mit einem „Strobe“-Modus zur Vogelabwehr) sowie einem Auslöser für das Force-Trim-Release ausgestattet ist.


AN UNSERER GRUPPENPRÄSENTATION TEILNEHMEN
Interessieren Sie sich für den HX50? Sichern Sie sich Ihren Platz in unserer Gruppenpräsentation und erfahren Sie, warum der HX50 Ihrem aktuellen Hubschrauber überlegen ist.
Inhalt der Präsentation
Wer
Mischa Gelb (aka Pilot Yellow) und Ruben Dias
Was
Exklusive, vollständige Details zum HX50, die der Öffentlichkeit noch nicht zugänglich sind
Wie
30-minütige Präsentation + Q&A
Werden Sie Teil der Reise
Erhalten Sie alle relevanten Neuigkeiten und Updates zum HX50 direkt in Ihr Postfach.

HX50
Außendesignkonzept
Innenraumkonzept
GT50 Turbinentriebwerk
General Aviation 2.0
Hill Digital Cockpit
News & Storys
Technische Details
Reichweitensimulator
Die Entstehung des HX50
ADRESSE
Hill Helicopters
Unit 3, Shackleton Way
Stafford, ST16 1GY
Vereinigtes Königreich
Kontakt
Allgemeine Anfragen:
+44 (0) 1384 590700
Buchhaltung:
+44 (0) 1384 590700
Vertrieb:
+44 (0) 1889 228040
hello@hillhelicopters.com
ADRESSE
Hill Helicopters
Unit 3, Shackleton Way
Stafford, ST16 1GY
Vereinigtes Königreich
© 2026 HILL HELICOPTERS