Die GT50-Ringbrennkammer
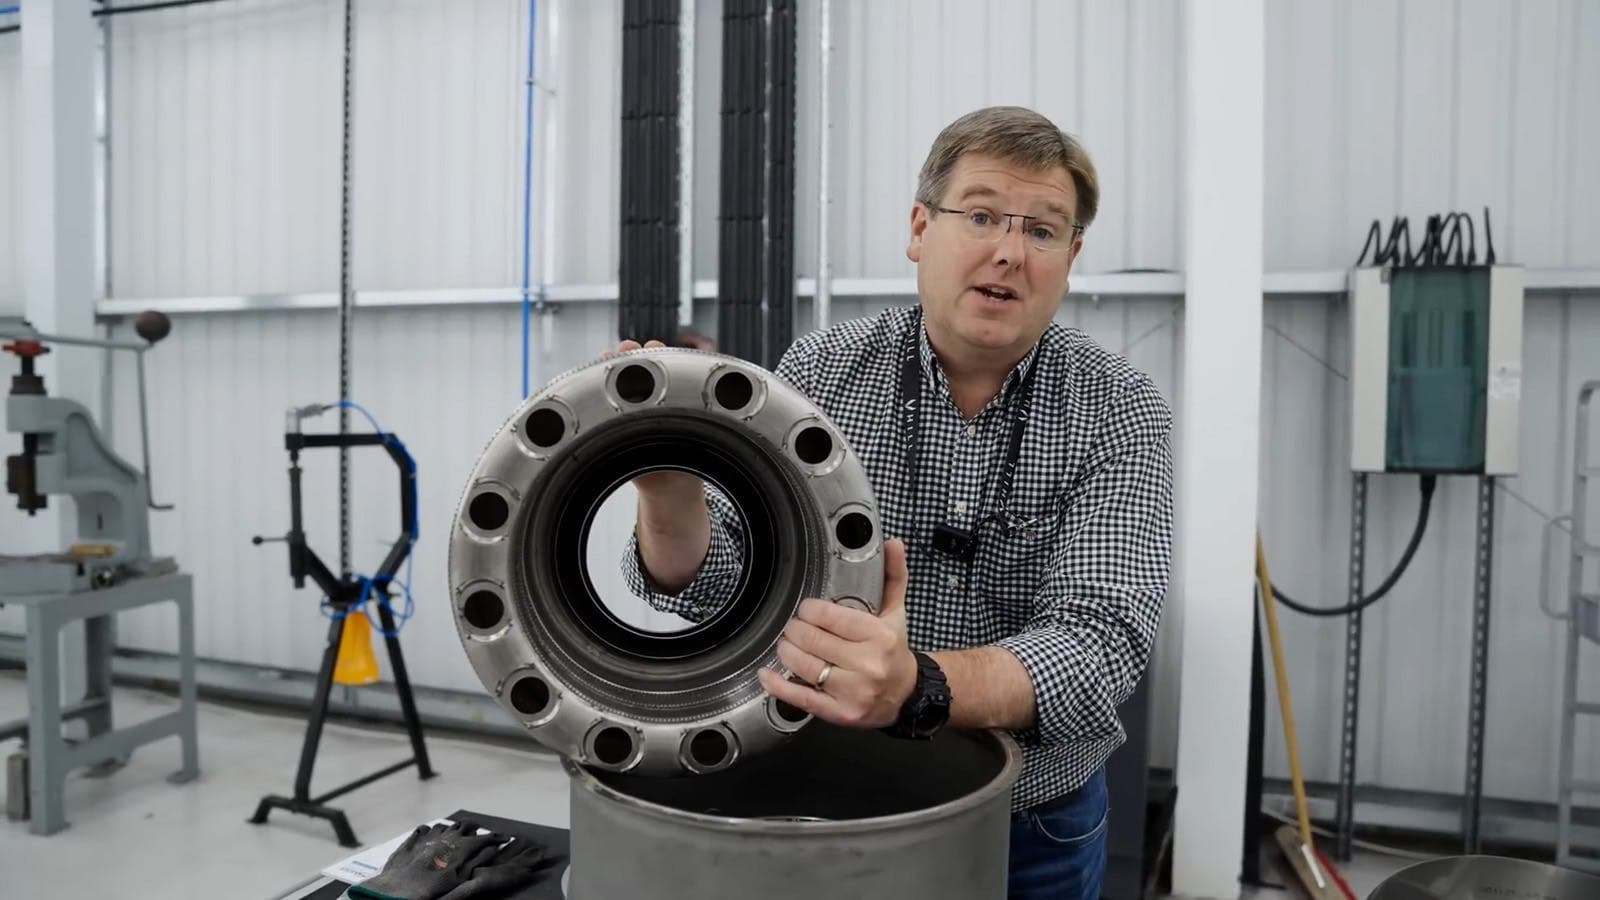
Seit dem Bau des ersten Technologie-Demonstrators haben wir das Konzept grundlegend überarbeitet und eine Vielzahl von Verbesserungen umgesetzt, um Design, Leistung und Herstellbarkeit der Ringbrennkammer zu revolutionieren.
Wir haben die Fertigung der gesamten Baugruppe nicht nur vereinfacht und kosteneffizienter gestaltet, sondern auch entscheidende technische Raffinessen integriert.
11 Aug. 2025
Kernoptimierungen
Um ein echtes Triebwerk der nächsten Generation zu entwickeln, haben wir uns auf drei entscheidende Bereiche der Kernkonstruktion der Brennkammer konzentriert.
- Integriertes Turbinenleitrad:Eine der bedeutendsten Weiterentwicklungen ist die direkte Integration des Leitrades der Hochdruckturbine (HP) in die Brennkammer als verschweißtes Bauteil. Dies schafft einen aerodynamisch nahtlosen Übergang für den Heißgasstrom und führt zu einer Verbindung von außergewöhnlicher Festigkeit und Robustheit.
- Optimierte Abdichtung:Wir haben die Montage und Abdichtung der Kraftstoffeinspritzdüsen an der Durchführung durch das Brennkammergehäuse vollständig neu konstruiert. Dies gewährleistet eine dichtere und zuverlässigere Abdichtung – ein entscheidender Faktor für die Effizienz und Betriebssicherheit des Triebwerks.
- Fortschrittliche Thermomechanik:Eine Brennkammer arbeitet unter extremer thermischer Belastung – die präzise Beherrschung der Wärmeausdehnung ist dabei von zentraler Bedeutung. Unser neues Design ist darauf ausgelegt, effizienter zu „atmen“ und sich innerhalb des Triebwerks sowohl axial als auch radial auszudehnen und zusammenzuziehen, um die strukturelle Integrität unter allen Betriebsbedingungen zu gewährleisten.
Perfekt geformte Ringe
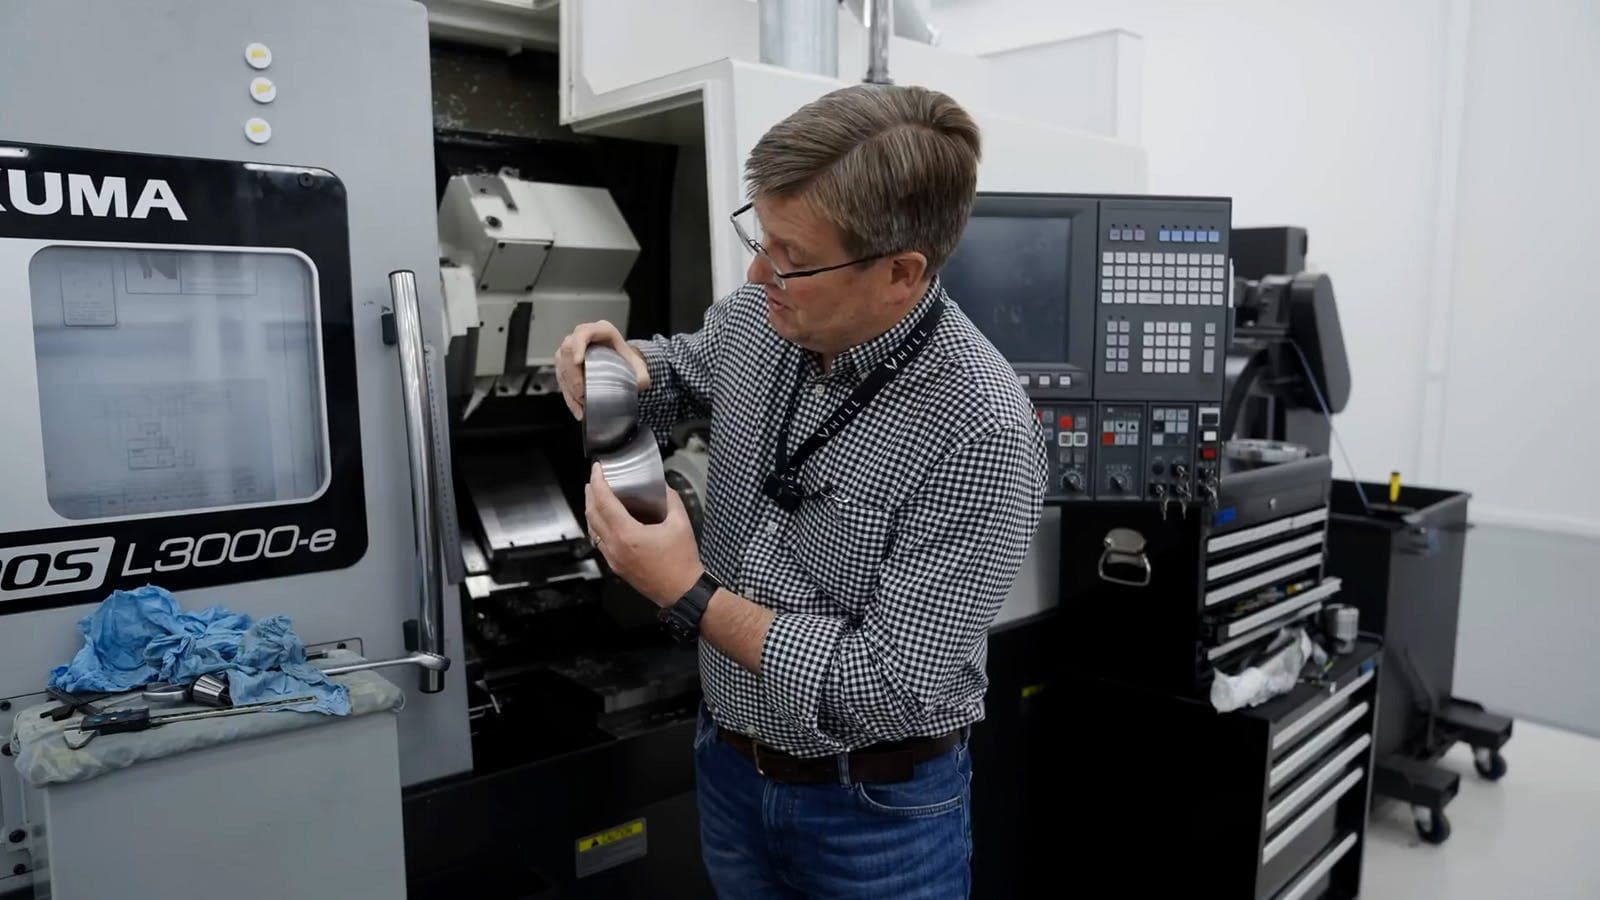
Die Brennkammer besteht aus mehreren Ringen, die jeweils aus Streifen einer Hochleistungs-Nickellegierung geformt werden. Um die neuen Profile herzustellen, mussten wir vollständig neue Rollform-Werkzeugsätze für jeden Innen- und Außenring anfertigen. Diese wurden gehärtet, um den höchsten Produktionsstandards hinsichtlich Langlebigkeit und Zuverlässigkeit zu entsprechen und sicherzustellen, dass jeder Ring mit absoluter Präzision geformt wird.
Bei unserem ursprünglichen Demonstrator identifizierten wir Bereiche, in denen das Material überbeansprucht war oder die Oberflächenqualität nicht den erforderlichen Anforderungen entsprach. Unsere neuen Fertigungsverfahren eliminieren diese Schwachstellen, wodurch außergewöhnlich präzise geformte Ringe mit scharf konturierten, exakt definierten Profildetails entstehen.
Präzisions-Laserschweißen
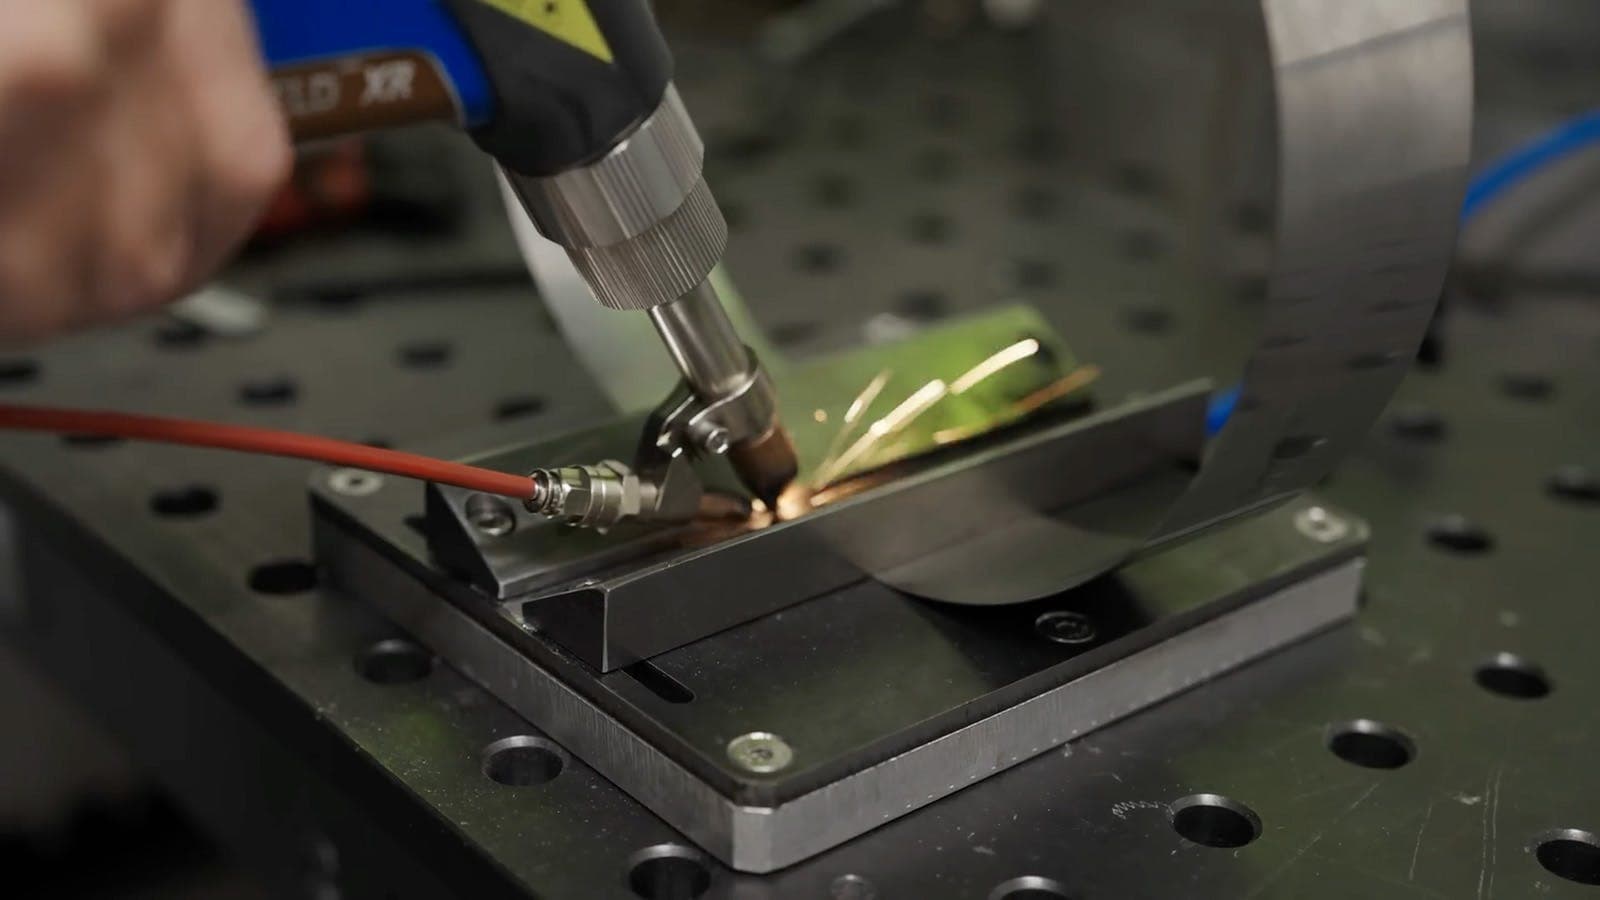
Das Verbinden der gerollten Blechstreifen zu durchgehenden Ringen erfordert makellose Schweißnähte. Für das Prototyp-Triebwerk ist „gut genug“ keine Option. Unsere Laserschweißprozesse werden nun sorgfältig kontrolliert und reproduzierbar ausgeführt und erzielen die Eigenschaften des Grundwerkstoffs in jeder Schweißnaht. Dies gewährleistet eine außergewöhnliche Ermüdungs- und statische Festigkeit und stellt sicher, dass die Brennkammer den enormen Betriebsbelastungen standhält.
Perfektion in Form und Maß
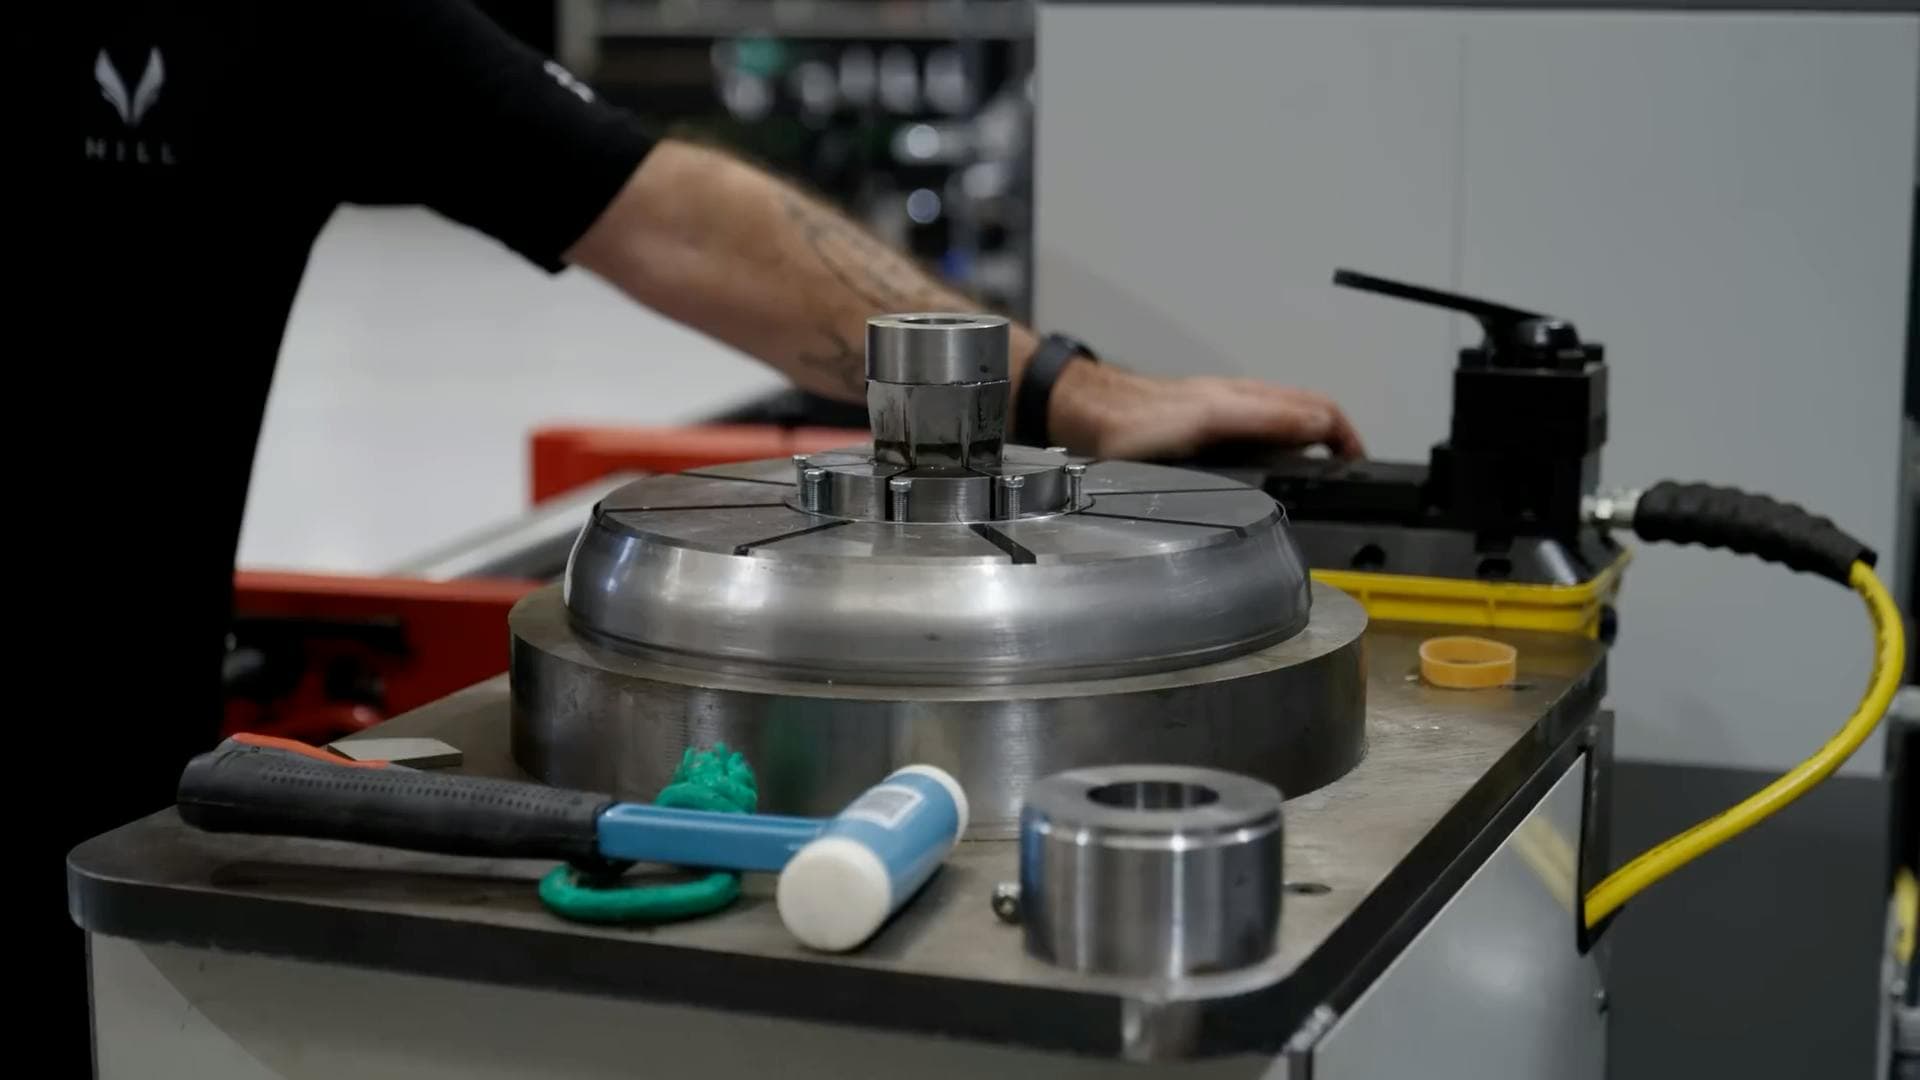
Sobald die Ringe geformt und verschweißt sind, müssen sie mit absoluter Präzision auf Maß gebracht werden.
Dies wird durch einen leistungsstarken Expander erreicht. Wir fertigen einen neuen Satz von „Tortenstück“-Werkzeugen für diese Maschine. Jeder Werkzeugsatz wird aus einem massiven Stahlblock gefräst, wobei das endgültige Profil des Rings in die Kante eingearbeitet wird. Anschließend wird das komplette Werkzeug mit einer Drahterodiermaschine in perfekte Segmente geschnitten. Wenn ein konischer Stift durch das Zentrum gezogen wird, spreizen sich diese „Tortenstücke“ nach außen und weiten den Brennkammerring auf – sodass er absolut rund ist und exakt dem spezifizierten Durchmesser entspricht.
Gleichzeitig wird die flache Rückwand der Brennkammer mit einem Presswerkzeug aus Matrize und Patrize gefertigt. Wir platzieren ein Blech aus einer Superlegierung zwischen die Werkzeuge und pressen es präzise in die Form, die zur Aufnahme der Kraftstoffeinspritzdüsen erforderlich ist.
Abdichtung der Kraftstoffdüsen
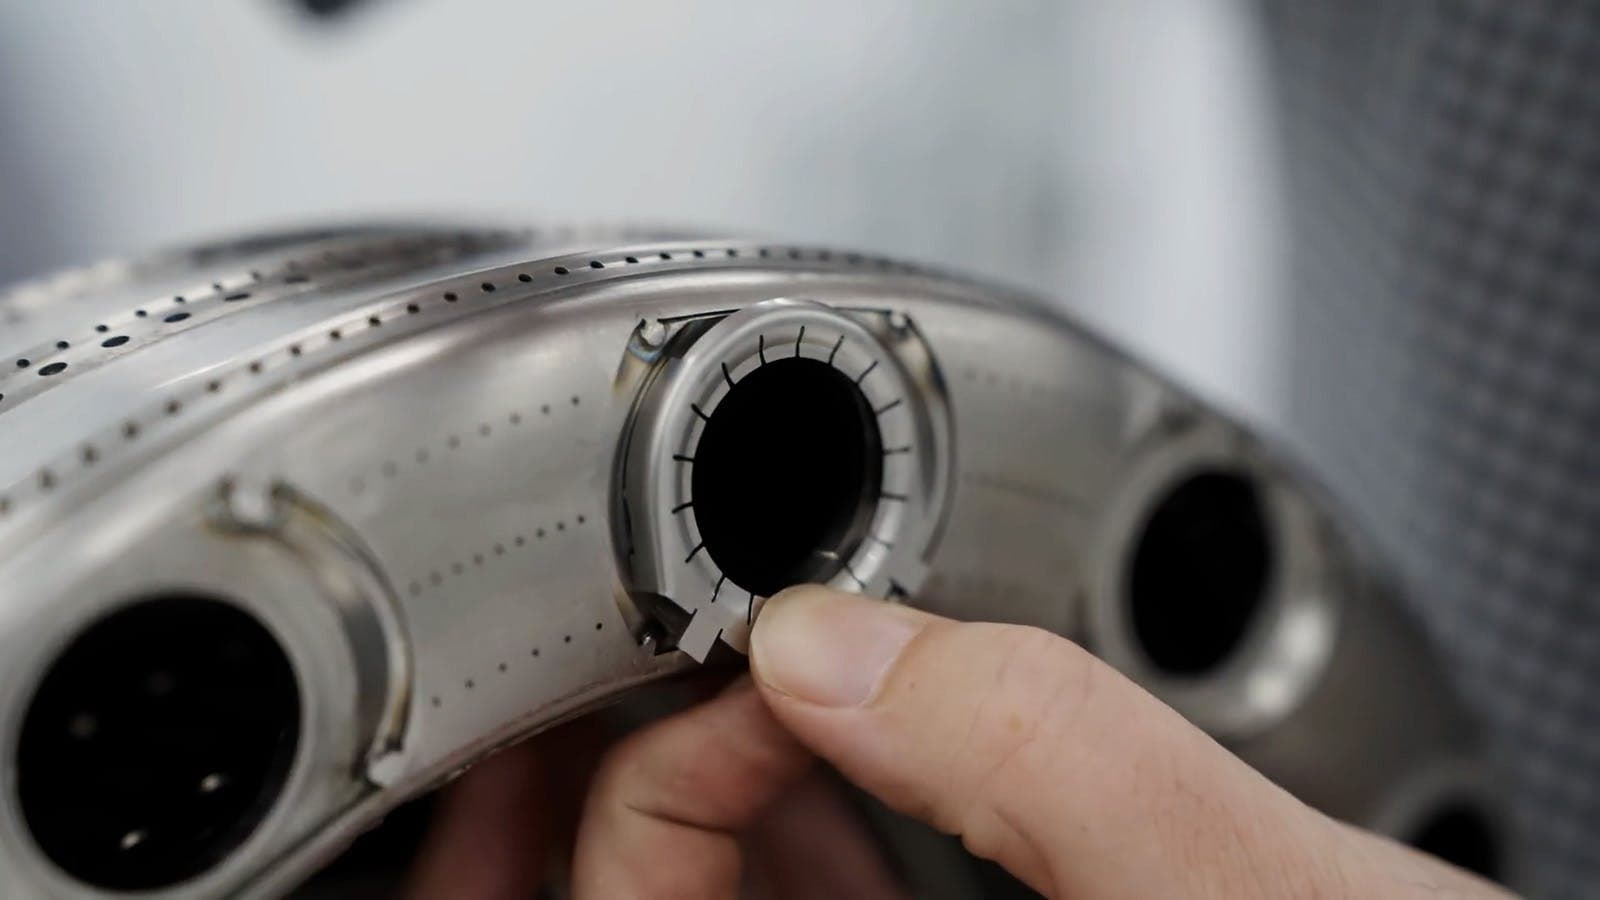
Eine der komplexesten Herausforderungen besteht in der Abdichtung der 12 Kraftstoffdüsen an ihrem Eintritt in die Rückseite der Brennkammer. Hierfür ist eine schwimmend gelagerte Dichtscheibe um den Kraftstoffverteiler angeordnet, die durch maßgefertigte Federbleche fest gegen das Brennkammergehäuse gedrückt wird.
Das Team hat intensiv daran gearbeitet, diese dreidimensionalen Federbleche aus derselben Superlegierung zu pressen. Diese Komponenten werden anschließend an die Rückseite der Brennkammer geschweißt und liefern die erforderliche Federvorspannung, um an jedem einzelnen Drallerzeuger und jeder Kraftstoffdüse eine perfekte Abdichtung zu gewährleisten.
Nachdem sämtliche Fertigungsprozesse für die neue GT50-Ringbrennkammer entwickelt und validiert wurden, befinden wir uns nun offiziell in der Produktionsphase. Das Team fertigt den allerersten Komponentensatz, der für seinen ersten Testlauf später in diesem Jahr in das Prototypentriebwerk eingebaut wird.


AN UNSERER GRUPPENPRÄSENTATION TEILNEHMEN
Interessieren Sie sich für den HX50? Sichern Sie sich Ihren Platz in unserer Gruppenpräsentation und erfahren Sie, warum der HX50 Ihrem aktuellen Hubschrauber überlegen ist.
Inhalt der Präsentation
Wer
Mischa Gelb (aka Pilot Yellow) und Ruben Dias
Was
Exklusive, vollständige Details zum HX50, die der Öffentlichkeit noch nicht zugänglich sind
Wie
30-minütige Präsentation + Q&A
Werden Sie Teil der Reise
Erhalten Sie alle relevanten Neuigkeiten und Updates zum HX50 direkt in Ihr Postfach.

HX50
Außendesignkonzept
Innenraumkonzept
GT50 Turbinentriebwerk
General Aviation 2.0
Hill Digital Cockpit
News & Storys
Technische Details
Reichweitensimulator
Die Entstehung des HX50
ADRESSE
Hill Helicopters
Unit 3, Shackleton Way
Stafford, ST16 1GY
Vereinigtes Königreich
Kontakt
Allgemeine Anfragen:
+44 (0) 1384 590700
Buchhaltung:
+44 (0) 1384 590700
Vertrieb:
+44 (0) 1889 228040
hello@hillhelicopters.com
ADRESSE
Hill Helicopters
Unit 3, Shackleton Way
Stafford, ST16 1GY
Vereinigtes Königreich
© 2026 HILL HELICOPTERS